





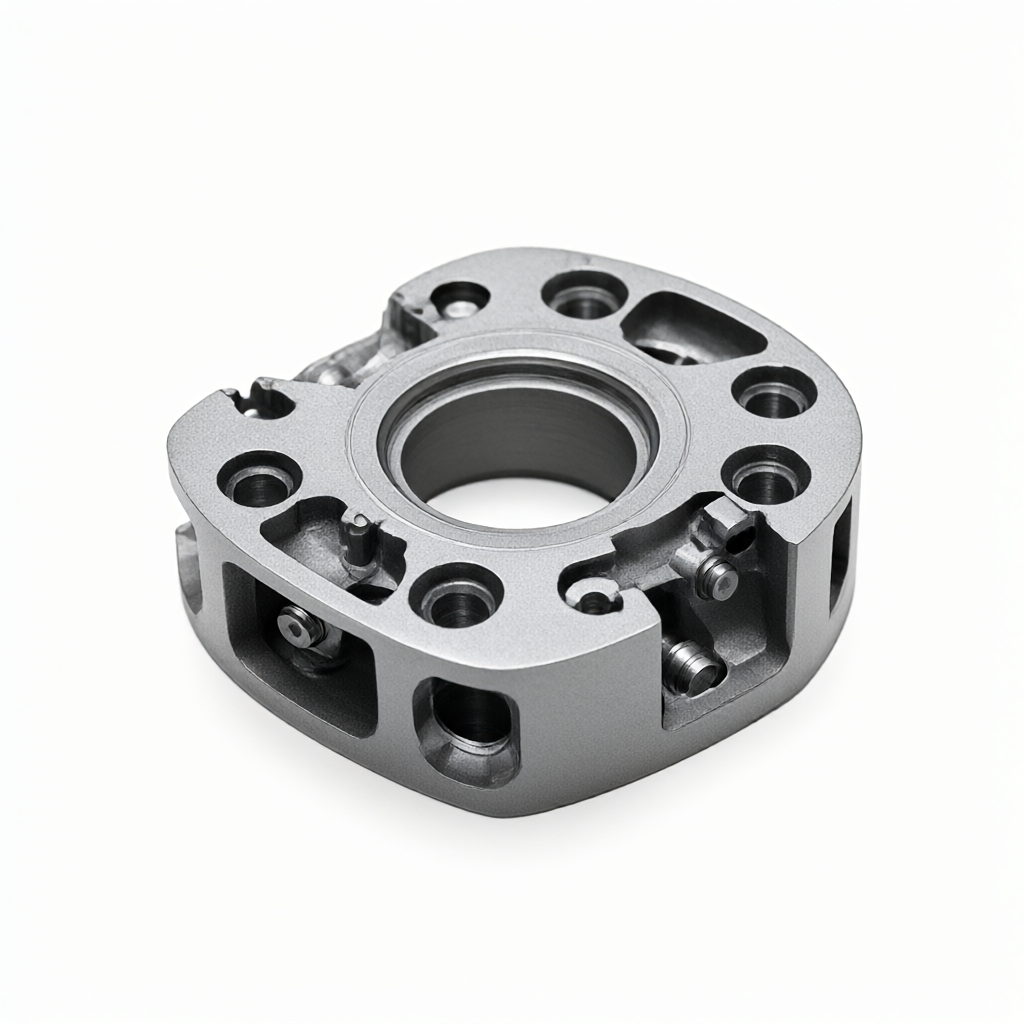
Hvis anodisk oxidation, fjernelse af elektrolytisk film og sekundær farvning er påkrævet efter bearbejdning af rumfartsdele, er nøglen at kontrollere integriteten af oxidfilmen og bindingsstyrken af filmlaget. Under CNC-behandlingsstadiet skal der reserveres rimelig afgratning og spændingsaflastningstid for at undgå resterende spænding, der forårsager revner eller afskalning af filmlaget under den efterfølgende elektrolyseproces. Den rimelige procesvej er: CNC skrubning og efterbearbejdning → afgratning/afspænding → anodisering (konventionelt svovlsyresystem) → elektrolytisk filmstripping (delvis eller hel afhængig af behov) → sekundær farvning (destillation eller AC-farvning) → forsegling og størkning. I hele kæden bestemmer elektrolyseparametrene, strømtætheden og tidsvinduet for hvert led direkte den endelige udseendekonsistens og batchstabilitet.
Strukturel påvirkning af bearbejdning af rumfartsdele på efterfølgende overfladebehandling
Præcise strukturelle dele til luftfart indeholder ofte komplekse indre hulrum, lavvandede huller og specialformede overflader. Selvom CNC flerakset bearbejdning kan opnå høj geometrisk nøjagtighed, vil skæring af resterende spænding og mikromorfologi direkte påvirke kvaliteten af anodefilmen. Hvis spændingen ikke aflastes helt efter grovbearbejdning, vil filmlaget let udvide sig ujævnt langs korngrænserne under anodiseringsstadiet, og filmtykkelsesfordelingen vil svinge meget under efterfølgende elektrolytisk filmfjernelse. Det anbefales at reservere en margin på 0,3~0,5 mm efter finfræsning og bruge elektrolytisk polering ved lav temperatur eller kemisk afgratning under afgratningsprocessen for at kontrollere overfladens resterende trykspænding inden for 20 MPa for at skabe grundlag for stabil filmtykkelse.
For titanlegeringer og aluminiumslegeringshybrider skal der lægges særlig vægt på kontaktpotentialforskellen mellem uens metaller. Før elektrolytisk filmfjernelse bør kontaktoverfladerne på forskellige materialer isoleres, eller der bør anvendes ledende isolerende pakninger for at undgå ujævn farvning forårsaget af lokale mikrobatterieffekter. Ingeniører bør tydeligt markere grænserne mellem elektrolyseområdet og ikke-elektrolyseområdet under DFM-stadiet for at lette udførelsen af efterfølgende processer.
Anodiseringsprocesparametre og filmlagsegenskaber kontrol
Luftfartsdele bruger almindeligvis 5083 eller 7075 aluminiumslegering, ved hjælp af svovlsyre-oxalsyre-kompositelektrolyt (koncentration 180~220 g/L, temperatur 20~25°C, spænding 12~18 V DC). Konventionel anodefilmtykkelse styres til 20~40 μm, hvilket kan opfylde slidstyrke og isoleringskrav. Den strukturelle integritet af filmens enhedscelle kan verificeres gennem XRD semi-kvantitativ analyse. Jo højere kornorientering, jo lettere er det for filmen at skalle jævnt af under efterfølgende elektrolytisk filmfjernelse.
Hvis delen skal fastholde filmlaget i et specifikt område (såsom gevindsektion, tætningsflade), skal der påføres en isolerende anodisk film på det reserverede område før anodisering, eller der skal anvendes en opdelt maskeringsproces. Undgå kun delvist at fjerne filmen, efter at hele delen er oxideret. Dette vil let forårsage spændingskoncentration ved kanten af filmlaget og reducere udmattelseslevetiden.
Parametervindue og risikoundgåelse for fjernelse af elektrolytisk film
Elektrolytisk filmfjernelse bruger normalt 2~5% NaOH-opløsning, temperatur 60~80°C, strømtæthed 2~4 A/dm², tid 30~90 sekunder. Dybden af filmtilbagetrækningen bestemmes af filmtykkelsen og strømtætheden. For lang elektrolysetid vil få matrix-aluminium til at opløses, og nålehulslignende fordybninger til at opstå på overfladen, hvilket påvirker den sekundære farvevedhæftning.
Nøglerisikokontrolpunkter omfatter: Skyl straks med rent vand (≥30 sekunder) efter fjernelse af filmen, og overfør derefter til en syrepassiveringstank (fortyndet salpetersyre eller fosforsyresystem) for at neutralisere alkaliske rester på overfladen. Hvis skylningen er utilstrækkelig, vil den alkaliske rest forårsage lokal filmpulverdannelse under sekundær farvning. Det anbefales at udføre en 96-timers saltspray-fortest på prøven, efter at filmen er fjernet, for at verificere, at overfladerenheden når standarden før batchdrift.
Valg af sekundær farveproces og verifikation af filmlags bindingsstyrke
Sekundær farvning kan opdeles i dip-farvning (organiske farvestoffer) og AC-farvning (metalionaflejring). Dyppefarvningsmetoden er velegnet til komplekse flerfarvescener, men har dårlig UV-modstand og temperaturbestandighed; AC-farvemetoden (AC-spænding 6~10 V, frekvens 150~200 Hz, temperatur 80~95°C, tid 5~15 minutter) har en stærkere bindingskraft mellem filmlaget og substratet og er velegnet til flyscenarier med høj pålidelighed. Hvilken metode der skal vælges afhænger af servicemiljøets temperatur og ultraviolet eksponeringsintensitet.
Uanset hvilken farvemetode der anvendes, skal den forsegles efter farvning: varmeforsegling (kogende vand i 40~60 minutter) eller kemisk forsegling (nikkelsaltopløsning 70~80°C, 10~20 minutter). Efter forsegling reduceres filmlagets vandabsorptionshastighed med 60% til 80%, og vejrbestandigheden er væsentligt forbedret. Vedhæftningsstyrken kan verificeres ved hjælp af 3M 610 tape hundred-grid-testen, og kvalifikationsstandarden er afskalningshastigheden ≤ 5 %; strengere luftfartskunder kan bruge ASTM D3359-krydsskraveringsmetoden, og karakteren skal være ≥ 4B før forsendelse.
Sammenligning af løsning: Dip-farvning vs. byttefarvning
| Dimensioner | Dip-farvning (organiske farvestoffer) | AC-farvning (metalioner) |
|---|---|---|
| Filmlagsbindingsmekanisme | Farvestofmolekyler trænger ind i membranporer og adsorberer fysisk | Elektrodeposition og krystallisation af ioner ved membranporegrænsefladen |
| UV-modstand (xenonlampe ældes i 500 timer) | ΔEOp til 3,5~5,0 | ΔENormalt ≤1,5 | Temperaturmodstandsgrænse | ≤120 °C langtidsbrug | ≤200 °C kortvarig udholdenhed | Fleksibilitet til fælles bord i flere farver | Høj, kan opdeles i områder | Lav, skal maskeres og isoleres | Typiske anvendelser | Dekorative dele, strukturelle dele med lav belastning | Luftfarts bærende struktur, komponenter med høj pålidelighed |
Batchkonsistenskontrol og detektionsmetoder
Ved masseproduktion er fluktuationer i filmtykkelse hovedårsagen til inkonsekvent udseende. Det anbefales at opsætte online filmtykkelsesovervågning (røntgenfluorescensmetode) i både anodiseringstanken og den elektrolytiske filmfjernelsestank. De første tre stykker af hver batch skal inspiceres fuldt ud for filmtykkelse, og Cp/Cpk skal registreres. Hvis Cpk



