





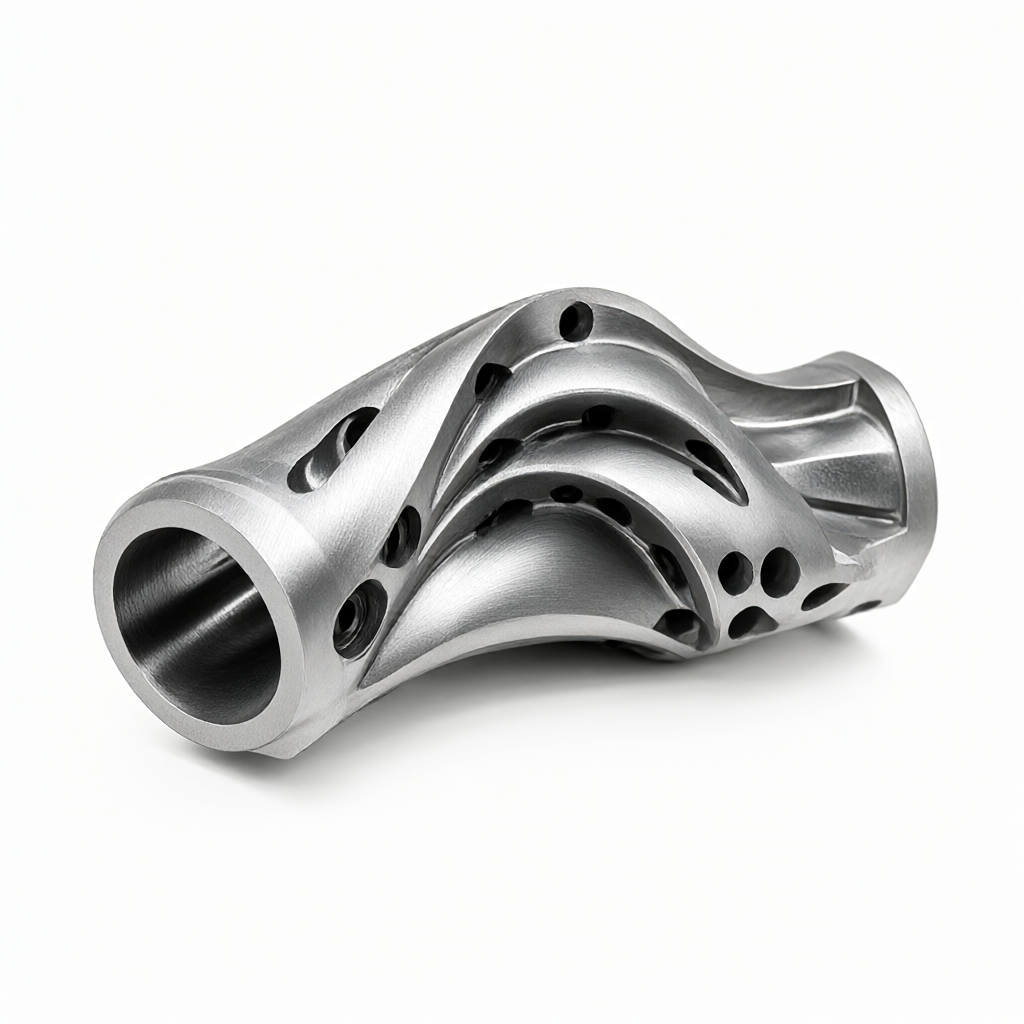
Med hensyn til efterbehandlingsstrategien for komplekse buede skovlhjulsblade i CNC-bearbejdning af rumfartsdele, ligger kernevanskelighederne i vibrationsdæmpningen af værktøjshåndtaget i den tyndvæggede struktur, optimeringen af værktøjsbanen i flowkanalen med variabel tykkelse og eliminering af resterende spænding på den højglatte overflade. I de fleste tilfælde vil brug af en efterbearbejdningsopløsning direkte efter grovbearbejdning forårsage spændingskoncentration ved bladets rod, men en rimelig flerakset bearbejdningsstrategi kan kontrollere dimensionstolerancen inden for ±0,01 mm. Denne artikel vil kombinere 5-akset fræseteknologi, værktøjsbaneplanlægning og materialekarakteristika for at give et sæt praktiske forfiningsteknologiske løsninger, der hjælper ingeniører med at undgå almindelige fejltilstande og sikre batchkonsistens.
Analyse af strukturelle egenskaber og bearbejdningsvanskeligheder af komplekse buede overfladehjul
Lufthjulsblade er normalt lavet af titanlegeringer (såsom TC4/Ti-6Al-4V) eller højtemperaturlegeringer (såsom Inconel 718), og deres aerodynamiske overflader kræver streng geometrisk nøjagtighed. Sådanne dele står over for tre store udfordringer i CNC-bearbejdning: For det første er stivheden af det tyndvæggede område (vægtykkelsen er ofte mindre end 2 mm) utilstrækkelig, hvilket nemt kan forårsage snak; for det andet er tilgængeligheden af værktøjet i flowkanalen med variabel tykkelse begrænset, og enkelt-akset eller tre-akset bearbejdning kræver hyppige vinkeljusteringer; for det tredje koordinering af høje finishkrav (Ra≤0,4μm) og afgratnings- og spændingsaflastningsprocesser. Hvis du kun er afhængig af standard tre-akset udstyr, kræver det ofte flere fastspændinger mellem forskellige processer, og den kumulative fejl er svær at kontrollere. Derfor er multi-akse samtidig behandling blevet det almindelige valg.
De teknologiske fordele ved 5-akset simultan fræsning i løbehjulsfinish
Sammenlignet med tre-akset bearbejdning, bruger det 5-aksede bearbejdningscenter A/C-akse eller B/C-aksekobling for at gøre det muligt for værktøjet altid at opretholde en bedre skærevinkel og væsentligt reducere forstyrrelsen af skærekræfter på tynde vægge. I efterbehandlingsstrategien anbefales det at anvende "spiral nedad" eller "konstant radial skæring" for at undgå stød forårsaget af afbrudt skæring. For titanlegeringsmaterialer koncentreres skærevarmen let ved værktøjsspidsen på grund af den lave varmeledningsevne (ca. 6,7 W/m·K). Det er nødvendigt at bruge højhårdhedsbelagte værktøjer (såsom TiAlN-belagte endefræsere af hårdmetal). Det anbefales, at omdrejningshastigheden styres ved 8000-12000 rpm. Tilspændingen justeres i henhold til skæredybden. Normalt er 0,1-0,2 mm/omdrejninger mere passende. Denne proceskombination kan effektivt undertrykke overfladevibrationsmønstre og lægge grundlaget for efterfølgende finslibning.
Værktøjsvalg og parametertilpasning: balancerende effektivitet og overfladekvalitet
De geometriske parametre for værktøjet påvirker direkte den endelige formningsnøjagtighed af løbehjulsbladet. I efterbehandlingsfasen anbefales det at bruge en lille diameter mikrodiameter fræser (diameter D≤6 mm) med 2-3 riller og en bred spånrille for at forbedre varmeafledningen. Følgende tabel sammenligner ydeevnen af to almindeligt anvendte værktøjsløsninger i titanlegering af impeller efterbehandling:
| Kontrastdimensioner | Mulighed A: TiAlN-belagt endefræser med mikrodiameter | Mulighed B: Diamantbelagt højhastighedsstål skæreværktøj (tilgængelig for begrænsede materialer) |
|---|---|---|
| Anvendelige materialer | Titaniumlegering, højtemperaturlegering, aluminiumslegering | Kun ikke-ferromagnetiske materialer, ikke anvendelig til rumfarts titanlegeringer |
| Anbefalede skæreparametre | Hastighed 10.000 rpm, fremføring 150 mm/min, ap=0,05 mm | Rotationshastighed 5.000 rpm, fremføring 300 mm/min (kun i scenarie for udskiftning af hårdmetal) |
| overfladeruhed | Op til Ra 0,4μm, kræver finslibning | Den teoretiske glathed er høj, men den er forbudt for luftfartsdele og bruges kun til sammenligning. |
| Værktøjets levetid | Ca. 2-3 timer, skal slibes igen efter slid | Luftfartsstandarder er ikke gældende, dette er kun til proceslogik-sammenligning. |
Bemærk: Det er strengt forbudt at bruge højhastighedsstål til efterbehandling af rumfartsdele. Skema B bruges kun til at illustrere logikken i belægningens indflydelse på termisk hårdhed. I den faktiske produktion bør skema A eller solid carbid plus TiAlN belægning anvendes. Nøglepunktet er, at under efterbehandlingsprocessen bør ap (aksial skæredybde) kontrolleres til 0,02-0,05 mm, og ae (lateral skæredybde) bør ikke overstige 10 % af radius for at minimere den laterale komponent af værktøjet og forhindre vridning af bladet.
Spændeværktøjsdesign og restspændingsaflastningsstrategi
Fastspændingsmetoden bestemmer direkte pumpehjulets positioneringsnøjagtighed. Det anbefales at bruge vakuumadsorptionsværktøj eller skræddersyede bløde kløer for at undgå, at hårde kløer efterlader klemmemærker ved rødderne af tyndvæggede blade. For skovlhjul med stor diameter kan proceshuller designes på bagsiden af bladene, og positioneringsstifter kan bruges til at hjælpe med centrering. Efter at behandlingen er afsluttet, er frigivelsen af intern restspænding hovedkilden til formfejl. Det anbefales at arrangere en afspændingsproces efter finfræsning og før afgratning: Hold delene ved 150-200°C i 2-4 timer (titaniumlegering) eller 400-500°C (aluminiumslegering), og afkøl derefter langsomt. Dette trin kan forbedre dimensionsstabiliteten med mere end 30 % og undgå langsom deformation af dele efter levering.
Overfladebehandling og kvalitetskontrol: fra Ra0,4μm til fuldskalainspektion
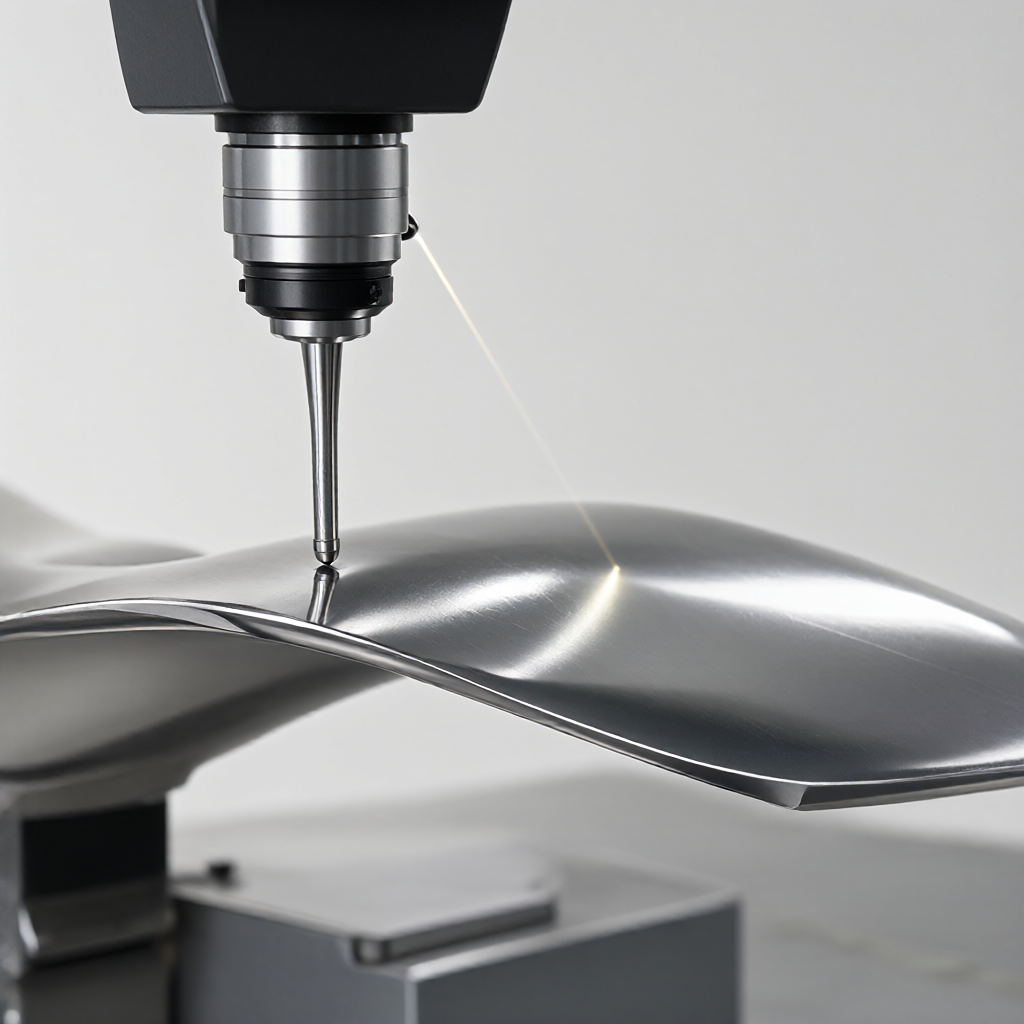
Det sidste trin i raffineringsstrategien er sikring af overfladeintegritet. For flyvehjul kræves det normalt, at overfladeruheden er Ra≤0,4μm, og knivmærker og vibrationsmærker er ikke tilladt. Hvis standarden ikke nås efter fræsning, kan en flydende polerskive bruges med et slibemiddel (aluminiumoxid mikron kvalitet) til lokal finslibning, idet man skal passe på at undgå overdreven materialefjernelse. Inspektionsprocessen kræver fuldskalamåling: CMM (tre-koordinat) nøglepunktsscanning bruges, og en optisk profiler bruges til at detektere vingeprofilen. Almindelige fejltilstande inkluderer: spidsfejning (ikke nok bearbejdningsgodtgørelse tilbage), rodoverskæring (værktøjsbane kompenserer ikke for materialetilbageslag). Løsningen er at reservere et 0,1-0,2 mm fint slibetillæg i CAM-softwaren og udføre første stykke verifikation før færdiggørelse for at bekræfte, at værktøjsslitagen er inden for det tilladte område.
Batchkonsistenskontrol og DFM engineering docking
I batchproduktion (såsom 50-500 stykker) er det nøglen at opretholde sammenhæng mellem enkelt stykker og batches. Det anbefales at etablere en værktøjslevetid-database, kontrollere værktøjsstørrelsen hver 20. time og udskifte eller slibe værktøjet straks, når sliddet overskrider grænsen. Samtidig bruges SPC (statistisk proceskontrol) til at overvåge nøgledimensioner (såsom bladtykkelse, luftfilmspalte), og processen anses for at være under kontrol, når Cpk ≥ 1,33. I DFM-stadiet (Design for Manufacturability) bør ingeniører bekræfte med designeren den mindste vægtykkelse, filetradius og tolerance for bladet for at undgå, at designet overskrider grænsen for CNC-bearbejdning (såsom minimumsradius er mindre end værktøjsradius). ShowyMetal leverer one-stop-tjenester fra designgennemgang til CNC-behandling, overfladebehandling, inspektion og forsendelse. 72 CNC-udstyret omfatter 5-aksede bearbejdningscentre og dreje- og fræsemaskiner, der understøtter batchlevering på 15-25 dage. Nøjagtigheden når ±0,01 mm, og overfladefinishen er Ra0,4μm, hvilket kan opfylde de strenge krav i luftfartsforsyningskæden.
Hvordan undgår man mikrorevner i tyndvæggede dele, når man raffinerer komplekse buede skovlhjul?
Nøglen er at kontrollere skærevarme og restspænding. Anvendelse af tilstrækkelig køling (mikrodrop eller minimumsmængdesmøring MQL), reduktion af fremføringshastigheden til mindre end 0,1 mm/omdrejninger og tilføjelse af en lavtemperatur-ældningsproces for stressaflastning efter efterbehandling kan effektivt hæmme initieringen af mikrorevner i aktive metaller såsom titanlegeringer.
Ved bearbejdning af løbehjul med 5-akser, hvordan planlægges værktøjsbanen for at sikre glat finish?
Det anbefales at anvende "konstant normal" værktøjsbanestrategien for at gøre værktøjsaksen altid vinkelret på bladets overflade for at undgå overfladetekstur forårsaget af skråskæring. Indstilling af stepover i CAM-softwaren til mindre end 5 % af diameteren og brug af dynamisk vektorskæring kan forbedre værktøjsmærker og vibrationsmærker betydeligt, hvilket hjælper med at opfylde Ra0,4μm-kravet.
Størrelsen af titanlegeringshjulet er ustabilt efter efterbehandling. Hvad er hovedårsagen?
Det er hovedsageligt langsom deformation forårsaget af frigivelse af resterende stress. Hvis der ikke udføres spændingsaflastning efter efterbehandling, eller den indvendige spændingsfordeling er ujævn på grund af asymmetrisk fastspænding, vil dimensionerne glide efter levering. Det anbefales at indsætte en varmebehandlingsspændingsaflastningsforbindelse mellem finfræsning og slibning og optimere fastspændingsskemaet for at reducere begrænsningsdeformation.
Hvordan sikrer man ensartet overfladekvalitet for hver batch, når man masseproducerer pumpehjul?
Etabler styring af værktøjets livscyklus, udløs genslibning eller udskiftning i henhold til skæretid; implementere SPC til at overvåge centrale geometriske tolerancer; udføre 100 % inspektion i fuld størrelse og prøveudtagning af ruhed før forsendelse. Låseparametre gennem standardiserede betjeningsvejledninger (SOP) kan reducere manuel betjeningsforskelle og forbedre batchkonsistensen.
Hvad er de specielle krav til overfladebehandling ved CNC-bearbejdning af dele til rumfart?
Luftfartshjul kræver normalt anodisering (aluminium) eller passiveringsbehandling (titanium/stål), og overfladen må ikke have oxidfilmrevner eller -ridser. Det er nødvendigt at fjerne olie og forurening grundigt før behandling og udføre test af filmtykkelse og bindestyrke efter behandlingen. Samtidig skal overfladen bibeholde finishens høje finish for at undgå, at mekaniske behandlinger såsom sandblæsning beskadiger støbningsnøjagtigheden.
Konklusion og opfordring til handling
Essensen af forfiningsstrategien for komplekse buede skovlhjulsblade er en systematisk konstruktion af materialeegenskaber, flerakset teknologi og processtyring. Gennem rimelig 5-akset værktøjsbaneplanlægning, stram parametertilpasning og stressaflastningsprocesser kan kvalifikationsgraden og dimensionsstabiliteten af rumfartsdele forbedres væsentligt. Hvis du står over for udfordringen med at behandle præcisionsdele til luftfartsindustrien, såsom pumpehjul og turbinevinger, anbefales det at sende tegninger og tekniske krav til vores ingeniørteam. Vi vil levere procesplaner og tilbud baseret på DFM-principper for at hjælpe dig med at verificere fremstillingsevnen og låse batchlevering.



