





I rumfartsområdet bestemmer fræsningsnøjagtigheden af tætningsriller direkte risikoen for lækage i hydrauliske og pneumatiske systemer. Denne artikel vil give en dybdegående analyse af de geometriske tolerancer af forseglingsriller og indvirkningen af overfladeruhed på forseglingsydeevne i CNC-bearbejdning af rumfartsdele og give en komplet teknisk guide fra værktøjsvalg til acceptkriterier. For ingeniører, der er ansvarlige for design af kritiske væskebaner, er det nøglen til at undgå installationsfejl at forstå, hvordan man opnår pålidelig tætning inden for ±0,01 mm niveautolerance.
Analyse af de grundlæggende årsager til svigt af riller i luftfartssæl
Fejl i tætningsriller skyldes ofte geometriske fejl og problemer med overfladeintegritet. Når traditionel to-akset eller tre-akset bearbejdning behandler smalle riller med et dybde-til-diameter-forhold på mere end 1:5, er det let at forårsage ujævn rillebund på grund af værktøjsudbøjning eller termisk deformation.Almindelige lækagefejltilstande
- Kantgrater: Små fibre forbliver i det afskårne område, hvilket ødelægger den statiske tætning af O-ringen eller metalpakningen.
- Rillebredde uden for tolerance: Hvis bredden er for stor, vil tætningen blive overkomprimeret, og tætningen vil blive deformeret i lang tid, efter at kompressionshastigheden overstiger 40 %; hvis bredden er for smal, vil forspændingskraften være utilstrækkelig.
- Overflade mikrorevner: Hvis afkølingen af hård aluminiumslegering (såsom 7075-T6) er utilstrækkelig under højhastighedsfræsning, vil der let opstå mikrorevner i rillevæggen og udvide sig til lækagekanaler under cyklisk tryk.
Fem-akset forbindelse forbedrer rillens nøjagtighed
Til tætning af riller på ikke-lige riller, spiralriller eller komplekse buede overflader, er det 5-aksede CNC-bearbejdningscenter kerneudstyret for at sikre nøjagtighed. Gennem RTCP-funktionen (Real-time Tool Point Control) kan skærezonen altid holdes i den bedste vinkel.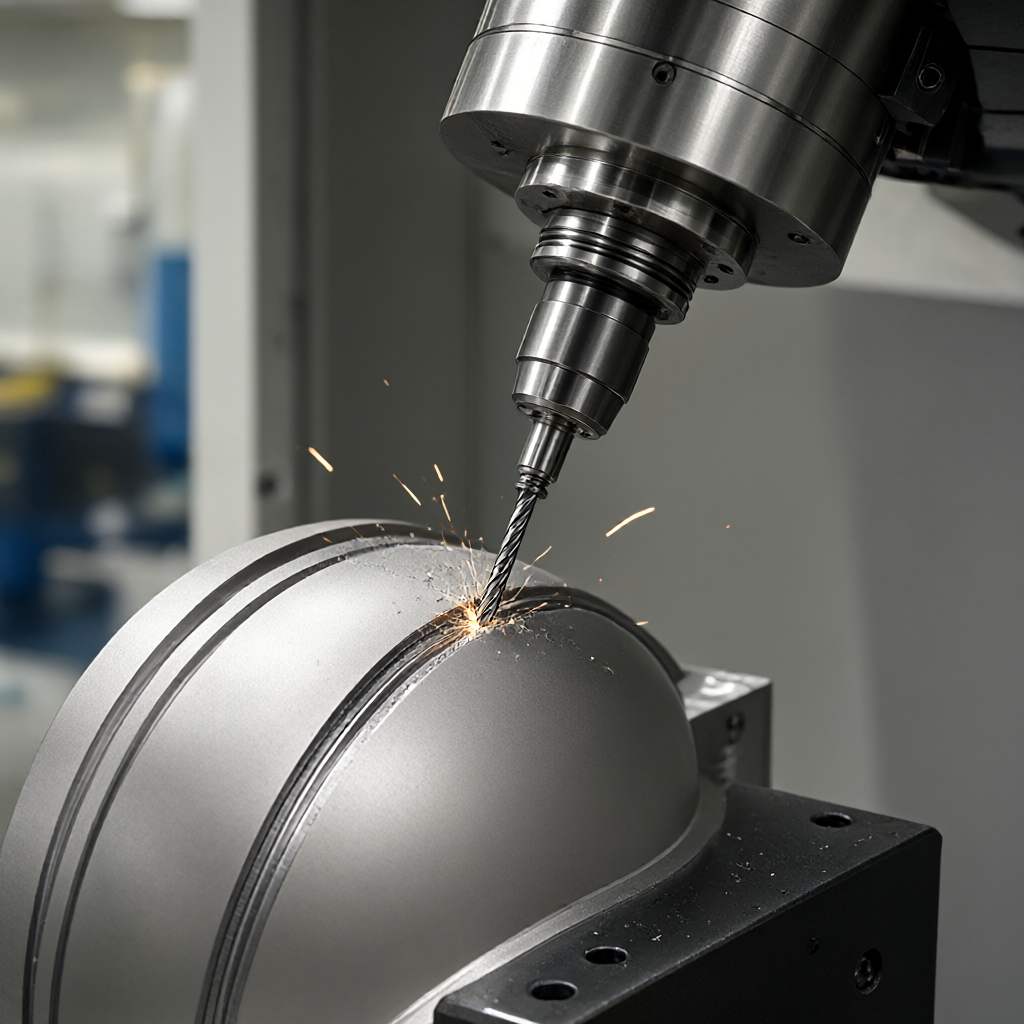
Sammenligning af nøgleprocesparametre
| Behandlingsplan | Typisk overfladeruhed (Ra) | Rillebreddetolerance (±) | Anvendelige materialer | begrænsning |
|---|---|---|---|---|
| Tre-akset lodret fremføring | 1,6 - 3,2 μm | 0,05 mm | Almindelig aluminium/stål | Sidevæggen i det dybe hulrum kræver flere værktøjsskift, og skæremærkerne påvirker tætningen |
| Fire-akset sidefræsning | 0,8 - 1,6 μm | 0,02 mm | Titanium legering/rustfrit stål | Begrænset af svingningsradius, ekstremt lange slidser kræver flere splejsninger. |
| Fem-akset dynamisk tilt | ≤ 0,8 μm | 0,01 mm | Inconel/høj temperatur legering | Kræver højpræcisions ATC og værktøjsmagasin og kræver en stor mængde programmeringsberegninger |
Dataene viser, at ved anvendelse af 5-akset samtidig bearbejdning af Inconel 718 tætningsriller, ved at holde vinklen mellem værktøjsaksen og normallinjen på emneoverfladen konstant, kan overfladeruheden reduceres fra Ra 3,2 til inden for Ra 0,8, hvilket signifikant reducerer forstyrrelsen af tætningsfladen ved mikroskopiske fremspring.
Den direkte indflydelse af værktøjsvalg på rillevægskvalitet
Værktøjsgeometriske parametre er det første niveau til at kontrollere geometriens nøjagtighed. Til smalle tætningsriller (bredde<2mm),建议使用整体硬质合金立铣刀,刃数3-5刃,螺旋角45°左右。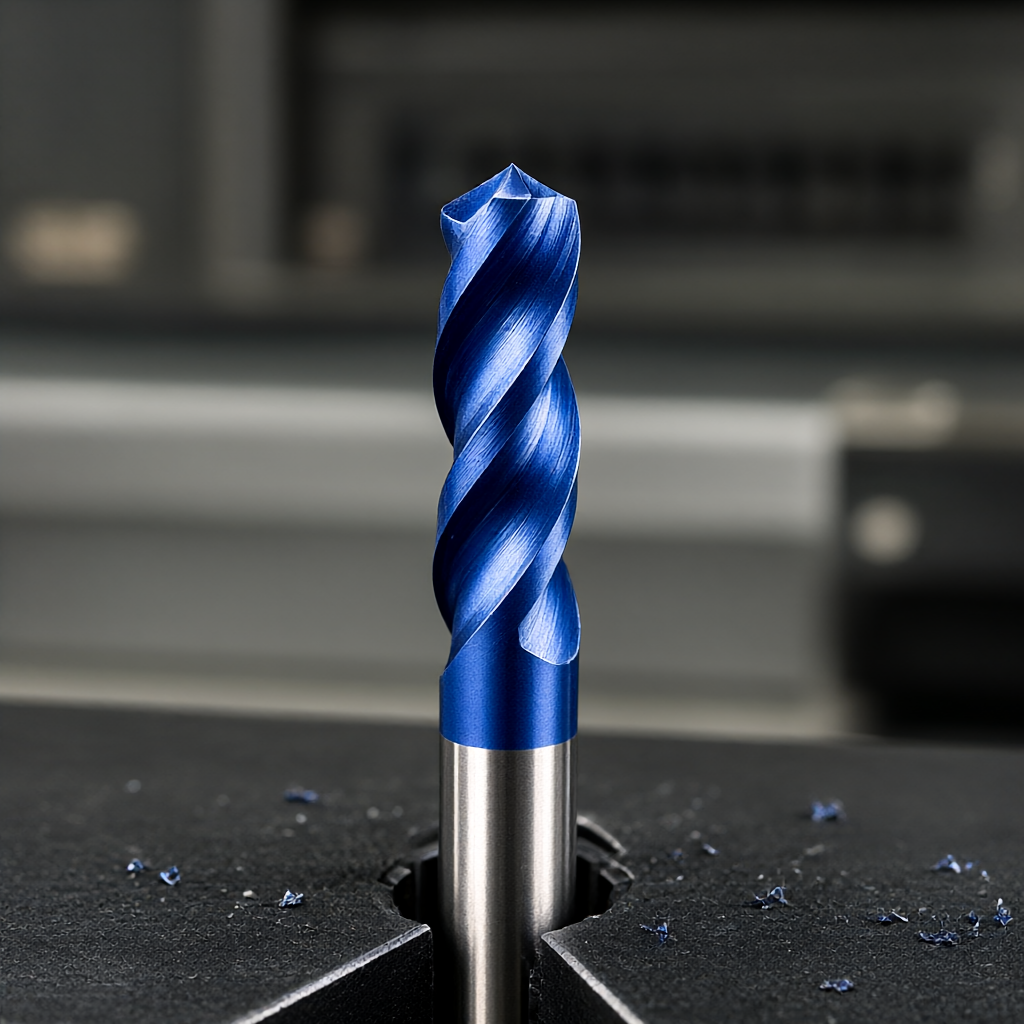
Foder- og skærehastighedsstrategier
- Højhastigheds aluminium: For 7075-T6 kan spindelhastigheden nå 8000-12000 rpm, fremføringshastigheden er 3-5 m/min, og en stor skæredybde bruges til at fjerne stress.
- Titanium legering Ti-6Al-4V: For at forhindre arbejdshærdning skal du bruge lille skæredybde (0,2-0,5 mm/omdrejninger), lav hastighed (5000-7000 rpm) og høj fremføring for at undgå overbelastning af værktøjsspidserne.
- kølevæskestyring: Den smalle plads i tætningsrillen fører ofte til utilstrækkelig afkøling. Det anbefales at bruge minimumssmøring (MQL) eller internt højtrykskøleværktøj til at kontrollere skæreområdets temperatur under 50°C.
Overvejelser om tolerancestabling og parringsoverfladedesign
Jo højere CNC-bearbejdningsnøjagtighed, jo bedre. Tolerancestablingsanalyse skal udføres baseret på tætningens egenskaber. Tager man O-ringe som et eksempel, har ISO 3601-1-standarden klare anbefalinger for den samlede bredde og dybde af rillen.Tolerancefordelingsprincip
Under det overordnede tolerancekrav på ±0,01 mm bør tolerancen hovedsageligt tildeles de dimensioner, der er mest følsomme over for tætningsfunktionen. For eksempel styrer rilledybdetolerancen mængden af forkomprimering, og rillebreddetolerancen styrer det radiale bevægelsesrum. Hvis rilledybdetolerancen er indstillet til ±0,02 mm, kan rillebreddetolerancen lempes til ±0,03 mm for at reducere bearbejdningsbesvær. Det skal bemærkes, at rillens nederste hjørneradius R skal være ≥0,5 mm, ellers vil spændingskoncentrationskoefficienten Kt stige betydeligt og reducere udmattelseslevetiden.
Overfladeintegritet og afgratningsproces
Efter præcisionsrillefræsning kan der stadig være 0,05-0,1 mm resterende grater eller fibre på overfladen. Dette er en almindelig årsag til "falsk forsegling, rigtig lækage".Sammenligning af afgratningsløsninger
- Mekanisk afgratning: Brug en specialformet fil eller brynesten, der passer til rilleformen. Fordelen er, at der ikke er nogen skader, men ulempen er, at effektiviteten er lav, og rillebredden er nem at ændre.
- Elektrokemisk afgratning (ECC): Ved at bruge princippet om elektrokemisk opløsning er det ekstremt effektivt på de svært tilgængelige tætningsriller inde i metaldele. Den kan bevare den oprindelige størrelse og har intet koldt arbejde hærdende lag på overfladen. Det anbefales til titanlegering og rustfrit stål.
- Vibrationsslibning: Velegnet til små batchdele med ikke-kritiske dimensioner, slibetiden skal kontrolleres strengt for at forhindre for stort slid på rillevæggen.
Til rumfartskonstruktionsdele foretrækkes ECC, fordi det ikke kun fjerner grater, men også eliminerer resterende trækspænding forårsaget af skæring, og derved forbedrer tætningsoverfladens korrosionsbestandighed og udmattelsesbestandighed.
Testmetoder og acceptkriterier
Traditionelle calipre kan ikke registrere overfladenøjagtigheden af tætningsrillen. Følgende kombination af detektionsmetoder skal bruges:Kernedetektionsindikatorer
- Koordinat målemaskine (CMM): Brug en sonde til at scanne siden af rillen for at evaluere rillens bredde, dybde og rethed. Diameteren af sonden skal være mindre end 1/5 af rillens bredde, og der bruges normalt en nålespids på Φ0,8 mm eller mindre.
- Optisk overfladeruhedsmåler: Udfør berøringsfri måling af rillens bund og hovedflader, registrer Ra-værdifordelingen, og sørg for, at der ikke er lokale unormale højdepunkter.
- Lækagedetektion (trykprøvning): Før montering skal du udføre en nitrogen- eller lufttryksholdetest på delene med tætninger installeret, øge trykket til 1,5 gange arbejdstrykket og holde trykket i 30 minutter. Hvis trykfaldet ikke overstiger 1 %, er det kvalificeret.
FAQ
Hvad er minimumsbredden for bearbejdning af riller i luftfartssæl?
Begrænset af værktøjsstyrke og vibration, er minimumsbredden af tætningsrillen ved konventionel CNC-fræsning omkring 0,5 mm. Til smallere mellemrum anbefales laserskæring eller elektrisk udladningsbearbejdning (EDM) som alternativer.
Hvordan sikres Ra 0,4μm af 7075 aluminiumslegering tætningsrille?
Det er nødvendigt at bruge belagt hårdmetalværktøj (såsom TiAlN-belægning), finfræsning med små trin (0,1-0,2 mm) og polering i slutprocessen. Sørg for tilstrækkelig kølevæskestrøm for at undgå dimensionsdrift forårsaget af termisk deformation.
Vil ECC-afgratning påvirke rilletolerancerne?
ECC er primært en elektrokemisk opløsningsproces med en let ensartet udtyndingseffekt på ubeskyttede overflader (normalt<0.02mm)。因此,在加工前需预留此余量,或在去毛刺后进行尺寸复核。
Behøver tætningsrille af titanlegering varmebehandling efter forarbejdning?
Normalt ikke påkrævet. Titaniumlegering er følsom over for varme. Hvis deformationen er stor efter CNC-behandling, kan den behandles ved spændingsudglødning. Størrelsen af tætningsrillen skal dog være stabil efter udglødning. Det anbefales at afslutte al mekanisk bearbejdning først, derefter udføre varmebehandling og til sidst finslibe tætningsfladen.
Hvordan opretholder man konsistensen af tætningsriller i masseproduktion?
Nøglen er værktøjslivsstyring. Etabler en værktøjsslidmodel og udskift eller genslib værktøjet for hver 50-100 bearbejdede stykker. Brug SPC (statistisk proceskontrol) til at overvåge Cpk-værdien for spaltebredde og -dybde med en mål-Cpk≥1,33 for at sikre batch-konsistens.



