





Inden for fremstilling af dele til rumfart,Risikovurdering af mikrorevner efter CNC-bearbejdning af rumfartsdele og spejlpoleringDet er kerneleddet i kvalitetskontrol. For titanlegering og aluminiumslegering tyndvæggede strukturelle dele, hvis poleringsprocessen ikke er korrekt kontrolleret, kan trækspænding let forblive på overfladen, hvilket inducerer brintskørhed eller spændingskorrosionsrevner (SCC). Baseret på materialevidenskab og præcisionsbearbejdningsteknologi vil denne artikel give en dybdegående analyse af årsagerne, detektionsmetoderne og risikoforebyggelsesstrategierne for mikrorevner i hele kæden fra CNC skrubbearbejdning og efterbehandling til spejlpolering, og hjælper ingeniører og indkøbere med at etablere strenge acceptstandarder.
Årsager og mekanismer til mikrorevner i spejlpolering i flykvalitet
Spejlpolering er ikke blot fysisk skæring, men involverer en sammensat proces med "mekanisk slibning + kemisk passivering". For 7075-T6 aluminiumslegering eller Ti-6Al-4V titanlegering, der almindeligvis anvendes i luftfarten, stammer risikoen for mikrorevner hovedsageligt fra følgende tre fysiske mekanismer:
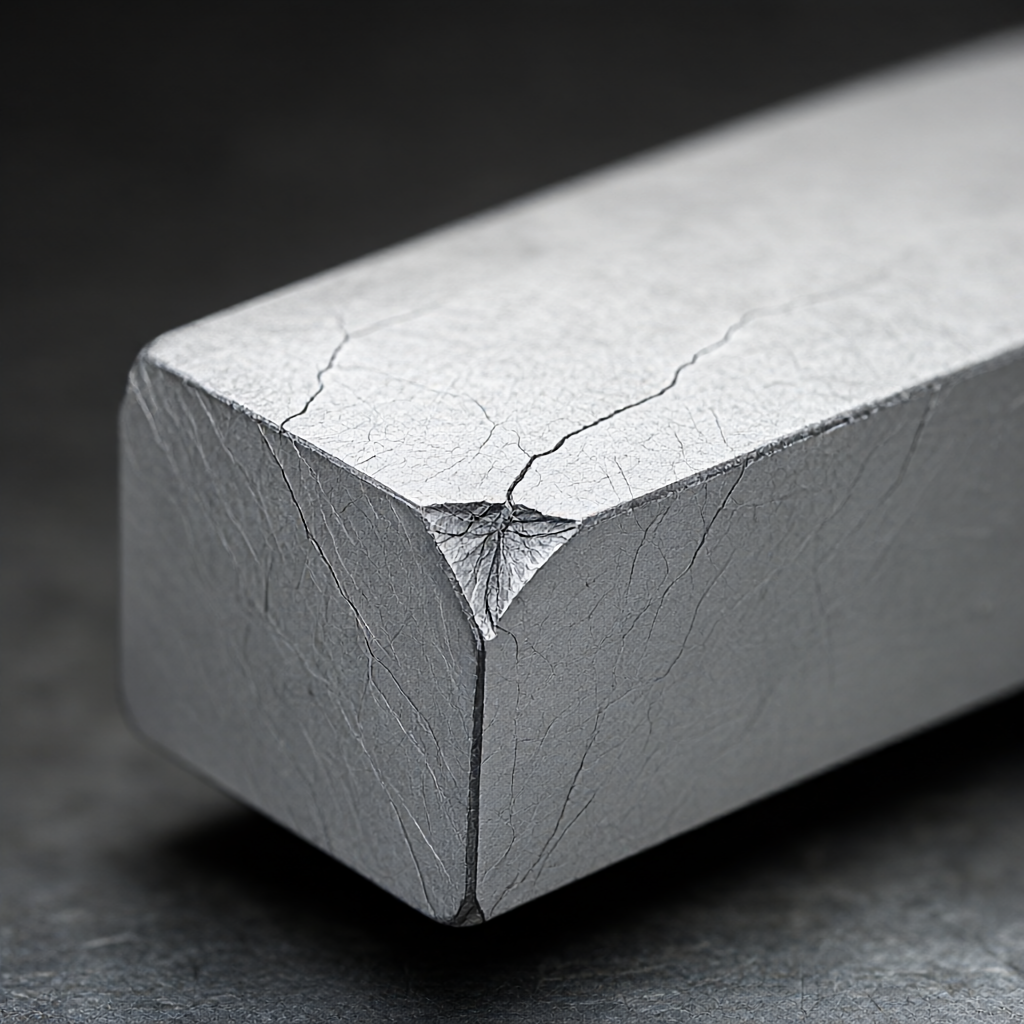
- Reststressakkumulering: Efter CNC-bearbejdning er der normalt trækspænding på overfladen. Hvis poleringskraften er for stor, vil det plastiske deformationslag dannet af de slibende partikler, der er indlejret i overfladen, øge trækspændingen yderligere. Når den lokale spænding overstiger materialets flydespænding (f.eks. er 7075-T6 ca. 505 MPa), vil der dannes mikroskopiske rifter.
- termisk deformationseffekt: Friktionen af højhastigheds poleringsmaskinens hoved genererer varme. Hvis kølevæsken er utilstrækkelig, vil den lokale temperatur stige øjeblikkeligt, hvilket forårsager ujævn termisk udvidelse og sammentrækning af materialet, hvilket resulterer i termiske spændingsrevner.
- Materiale brintpenetration (til titanlegering): Ved sur elektrolytisk polering eller ukorrekt kemisk polering trænger hydrogenatomer ind i gittergrænsen, hvilket reducerer materialets sejhed og danner latente brintskørhedsrevner.
Sammenligning af forskellige materialers følsomhed over for polering af mikrorevner
Forskellige kvaliteter af luftfartsmetaller har vidt forskellige tolerancer over for overfladeskader. Følgende tabel sammenligner risikoegenskaberne og procesparametrenes følsomhed for to almindelige rumfartsmaterialer i spejlpoleringsprocessen:
| Materialekvalitet | Vigtigste fejltilstande | Følsomme procesparametre | Anbefalet poleringsmiddel | risikoniveau |
|---|---|---|---|---|
| 7075-T6 aluminium | Overfladerivning og passiv filmskader fører til korrosion | Poleringstryk >0,5 MPa; omdrejningshastighed >6000 rpm | Neutral stærk elektrolyt + aluminiumoxidopslæmning | medium |
| Ti-6Al-4V | Brintskørhed, grubetæring, spændingskorrosion | pH-værdi for sur poleringsopløsning<2;抛光时间>30'erne | Neutral kemisk polering eller ultralydsassisteret slibning | høj |
Bemærk: Titaniumlegering er ekstremt følsom over for brint, og forberedelses- og nedsænkningstiden for den kemiske poleringsopløsning skal verificeres ved strenge kupontests.
Procesbaneoptimering: fra grovbearbejdning til spejlpolering
For at minimere risikoen for mikrorevner skal design af procesvejen følge princippet om "stress relief first". ShowyMetal bruger normalt følgende proceskombination i masseproduktion af luftfartsdele:
- Finfræsningstillæg: Reserver et poleringstillæg på 0,05-0,1 mm på den endelige størrelse, men overfladeruheden skal kontrolleres, så den ikke overstiger Ra1,6μm for at undgå overdreven skæring under efterfølgende polering.
- Vibrationsældning stressreduktion: Vibrationsældningsbehandling udføres på delene før polering for at eliminere resterende intern belastning fra CNC-bearbejdning, hvilket gør delene mindre tilbøjelige til at deformeres og revne under poleringskraften.
- Graderet polering: Brug 600#, 1000#, 2000# og 5000# formalingsslam i rækkefølge. Rengøring udføres mellem hvert trin for at forhindre, at grove slibende partikler blandes ind i næste trin og forårsager ridser. Den ridsede bund er ofte kilden til revner.
Nøgledetektion betyder: Sådan identificeres mikrorevner nøjagtigt
For spejldele er revner under mikron svære at opdage med det menneskelige øje og konventionel visuel inspektion (VT). Luftfartsstandarder kræver ofte indførelse af mere avanceret ikke-destruktiv test (NDE):
- Fluorescerende penetranttest (PT): Velegnet til overfladeåbning af revner. Kapillærvirkning bruges til at trænge det fluorescerende middel ind i mikrorevnerne og observeres under ultraviolet lys. For titanlegeringer skal man være særlig opmærksom på, at penetreringsmidlet ikke får brint til at trænge ind.
- Magnetisk partikeltestning (MT): Gælder kun for ferromagnetiske flyståldele (såsom A286 og Inconel 718 er ikke anvendelige under specifikke udglødningsforhold, og magnetismen skal bekræftes). Denne metode kan ikke bruges til ikke-magnetiske aluminiumslegeringer og titanlegeringer.
- Optisk mikroskop metallografisk observation: Til tilfældig inspektion udtages metallografiske prøver fra delenes polerede overflade, og tykkelsen af deformationslaget og revner observeres under 200x-500x forstørrelse. Tykkelsen af deformationslaget skal kontrolleres inden for 50μm.
- Ultralydstest (UT): Velegnet til inspektion af overfladenære og indvendige revner, men det er svært at finde meget lavvandede mikrorevner på spejlets overflade. Det bruges normalt i forbindelse med PT.
Acceptstandarder og praktiske forslag til risikoundgåelse
Ved underskrivelse af en teknisk aftale bør køber præcisere kvantitative indikatorer og undgå vage "revnefri" beskrivelser. Det anbefales at anvende følgende indikatorer:
- Ruhed dobbelt kontrol: Ikke kun spejlets lysstyrke (Ra≤0,2μm) er påkrævet, men Rz-værdien (ti-punkts højdeforskel) skal også testes samtidigt for at forhindre eksistensen af lokale dybe gruber (slibeskader). Rz≤1,0μm er normalt påkrævet.
- Saltspray test korrelation: Hvis arbejdsmiljøet for delene indeholder saltspray, anbefales det at udføre en 480-960 timers saltspraytest (ASTM B117) på den polerede overflade. Revner vil accelerere korrosionsudvidelsen, og poleringskvaliteten kan indirekte verificeres gennem saltspraytesten.
- Spændingskorrosionstest (SCC): For titaniumlegeringsdele i en højspændingstilstand skal der udføres en potentiostatisk SCC-test i overensstemmelse med ASTM G36 for at sikre, at der ikke er nogen defekter, der inducerer åbninger på overfladen efter polering.
Leverandører bør levere fuldstændige proceskontrolregistreringer af "før polering - efter polering", herunder slibesandsmaskenummer, polervæske-ingrediensbatch, kontakttryk og tidskurve, så sporbarhed kan spores, når batch-mikrorevner opstår.
Ofte stillede spørgsmål (FAQ)
Hvorfor er dele af aluminiumslegering udsat for korrosion efter spejlpolering?
Poleringsprocessen ødelægger den naturlige oxidfilm på aluminiumsoverfladen. Hvis polervæsken er meget sur eller ikke neutraliseres og passiveres i tide efter polering, vil overfladen miste beskyttelsen, og der vil let opstå grubetæring i et fugtigt miljø.
Kan den elektrolytiske poleringsproces bruges til titanlegeringspolering?
Ja, men elektrolyttemperaturen (normalt ≤60°C) og spændingen skal kontrolleres nøje. Overophedning eller for høj spænding vil få titanium til at absorbere brint og forårsage brintskørhed. Det anbefales at bruge en elektrolysator med konstant temperatur og overvåge strømtætheden.
Hvordan skelner man poleringsridser fra mikrorevner?
Ridser er lineært fordelt i en enkelt retning og løber normalt gennem hele overfladen; mikrorevner er todelte, retikulære eller uregelmæssige og har meget lave dybder. Ved inspektion af fluorescerende penetrant (PT) viser revner typisk penetrationsområder, der er tyndere og mere intermitterende end ridser.
Hvordan sikrer man stabiliteten af poleringskvalitet under masseproduktion?
Etabler et SPC-diagram (statistisk proceskontrol) for at overvåge ruhed Ra-værdien og Rz-værditendenserne efter polering. Det første og sidste stykke af hver batch skal underkastes fluorescerende penetrantprøver. Når udsvinget overstiger kontrolgrænsen, skal maskinen standses øjeblikkeligt for at justere poleringstrykket og -tiden.
Er overfladeruhed Ra0,4μm tilstrækkelig som et spejlacceptkriterium?
Ra0,4μm hører til det højpræcisionsoptiske niveau, men det er let at ignorere Rz ved kun at fokusere på Ra. Det anbefales, at acceptkriterierne sættes til Ra≤0,4μm og Rz≤0,8μm, og der skal bruges et 500x metallografisk mikroskop for at bekræfte, at der ikke er mikroskopiske deformationsbånd.
Konklusioner og anbefalinger til handling
CNC-bearbejdning og spejlpolering af rumfartsdele er i det væsentlige en omfattende styring af materialets sejhed og spændingstilstand. Risikoen for mikrorevner er ikke ukontrollerbar, men afhænger af den raffinerede kombination af procesparametre (tryk, hastighed, medium) og detektionsmetoder (PT, metallografi). Som en præcisionsproducent er ShowyMetal afhængig af 72 multi-akse CNC-udstyr og strenge tre-koordinater og optiske inspektionssystemer for at sikre en dimensionel nøjagtighed på ±0,01 mm. Det undgår også effektivt latente defekter på den polerede overflade gennem bekræftelse af første artikel og procesinspektion.
Hvis du leder efter en forarbejdningspartner med komplette overfladebehandlings- og inspektionsevner for strukturelle dele af titanlegering eller aluminiumslegering i luftfartsindustrien, så send venligst tegninger og tekniske specifikationer til vores ingeniørteam. Baseret på materialets egenskaber tilpasser vi en komplet procesplan inklusive stressaflastning, graderet polering og penetranttest til dig og giver en inspektionsrapport, der opfylder luftfartsstandarder.



