





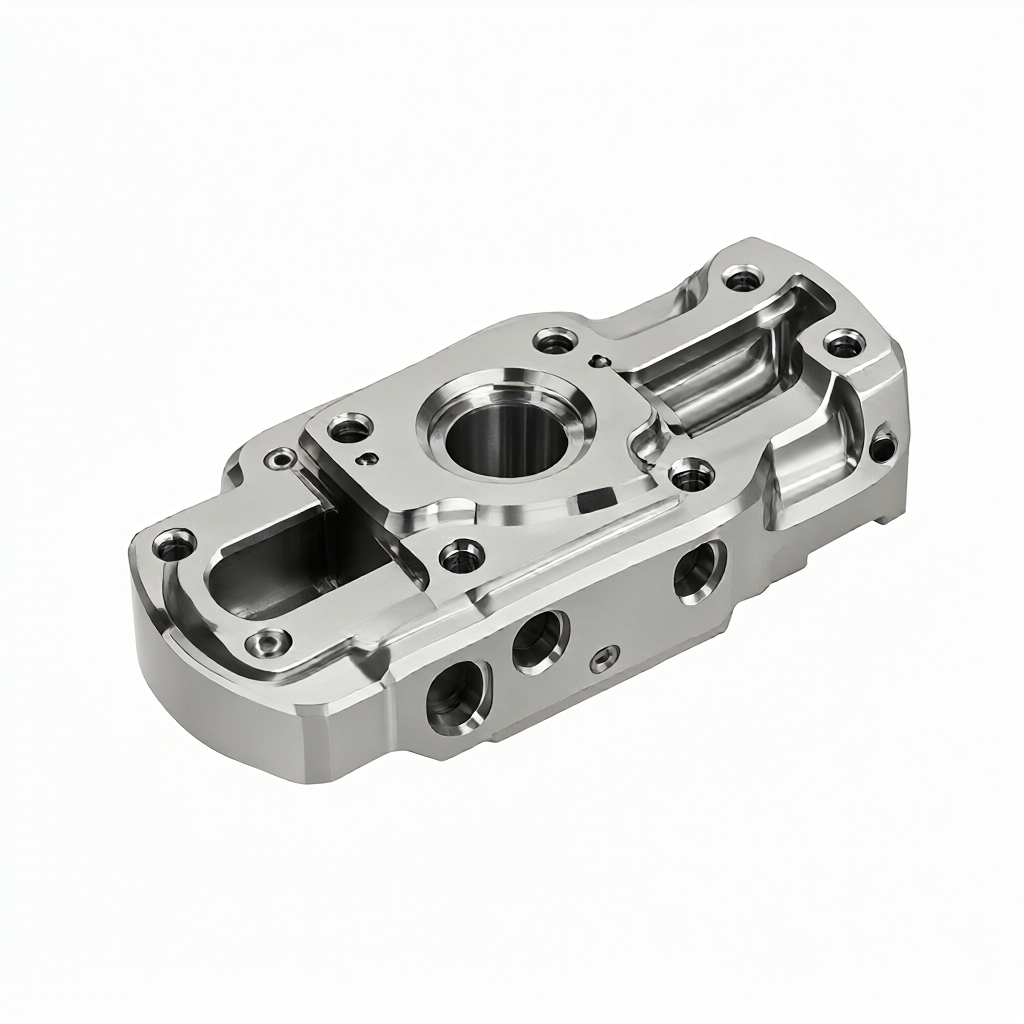
Inconel 718 materialeegenskaber og skærevanskelighedsanalyse
Inconel 718 er en nikkelbaseret højtemperaturlegering, der er meget udbredt i aeromotor-turbineskiver, kompressorvinger og strukturelle konnektorer på grund af dens fremragende krybestyrke og korrosionsbestandighed. Men dens fysiske egenskaber udgør betydelige bearbejdningsudfordringer under CNC-fræsning.Materialet har en flydespænding på cirka 770 MPa ved stuetemperatur og har en stærkArbejdshærdningeffekt. Når temperaturen i skæredeformationszonen stiger, sker der korngrænseglidning, og hårdheden kan hurtigt stige til mere end 600 HV. Hvis der er for meget tilbage af dette hærdede lag, vil det direkte føre til en stigning i efterfølgende skærekræfter og afhugning af værktøjet. Derudover er den termiske ledningsevne af Inconel 718 kun omkring en tiendedel af ren aluminium, hvilket gør det vanskeligt for skærevarme at blive fjernet gennem emnet eller spånerne. Mere end 80 % af skærevarmen er koncentreret nær skærekanten af værktøjet, hvilket accelererer diffusionsslid.
- Stærk tilbøjelighed til at klæbe:Ved høje temperaturer diffunderer elementer som jern og nikkel let og klæber til wolframcarbidet i hårdmetalet, hvilket forårsager halvmåne-slid.
- Termisk spændingskoncentration:Lokale høje temperaturer kan nemt producere resterende trækspænding på overfladen af emnet, hvilket reducerer udmattelseslevetiden. Dele af rumfartskvalitet er ekstremt følsomme over for dette.
- Reststresskontrol:Den ujævne fordeling af det hærdede lag vil føre til overdreven deformation af tyndvæggede dele under den efterfølgende varmebehandling.
Indflydelsen af forskellige materialetilstande på fræseprocessen
Den initiale metallurgiske tilstand af Inconel 718 bestemmer direkte den øvre grænse for skæreparametre. Normalt opdeles råvarer iLøsning udglødet、Fast opløsning + ældningstilstand (aldershærdet)samtSmedning/bar blødgjort tilstand.Parameterforskelle mellem fast opløsningstilstand og ældningstilstand
Ældrede materialer har høj hårdhed (HRC 35-42) og høj skæremodstand, så en "lav hastighed, stor skæredybde og stærk afkøling"-strategi skal vedtages; mens faste opløsningsmaterialer har større sejhed og alvorlig værktøjsklæbning, så tilspændingshastigheden skal øges passende for at lette spånbrud. I den faktiske produktion, hvis status ikke er klar på tegningerne, skal du sørge for at bekræfte materialevarmenummeret og varmebehandlingsregistreringen før prøvetagning for at undgå batch-omarbejdning.
| Materiel status | Hårdhedsområde (HRC) | Anbefalet skærehastighed (m/min) | Vigtigste fejltilstande |
|---|---|---|---|
| Fast opløsning (SA) | 25-30 | 80 - 120 | Værktøjsspids vedhæftning og halvmåne slid |
| Aldringstilstand (SA+Alder) | 38-44 | 40 - 80 | Diffusionsslid, mekanisk afslag |
Sammenligning af værktøjsvalg og belægningsteknologi
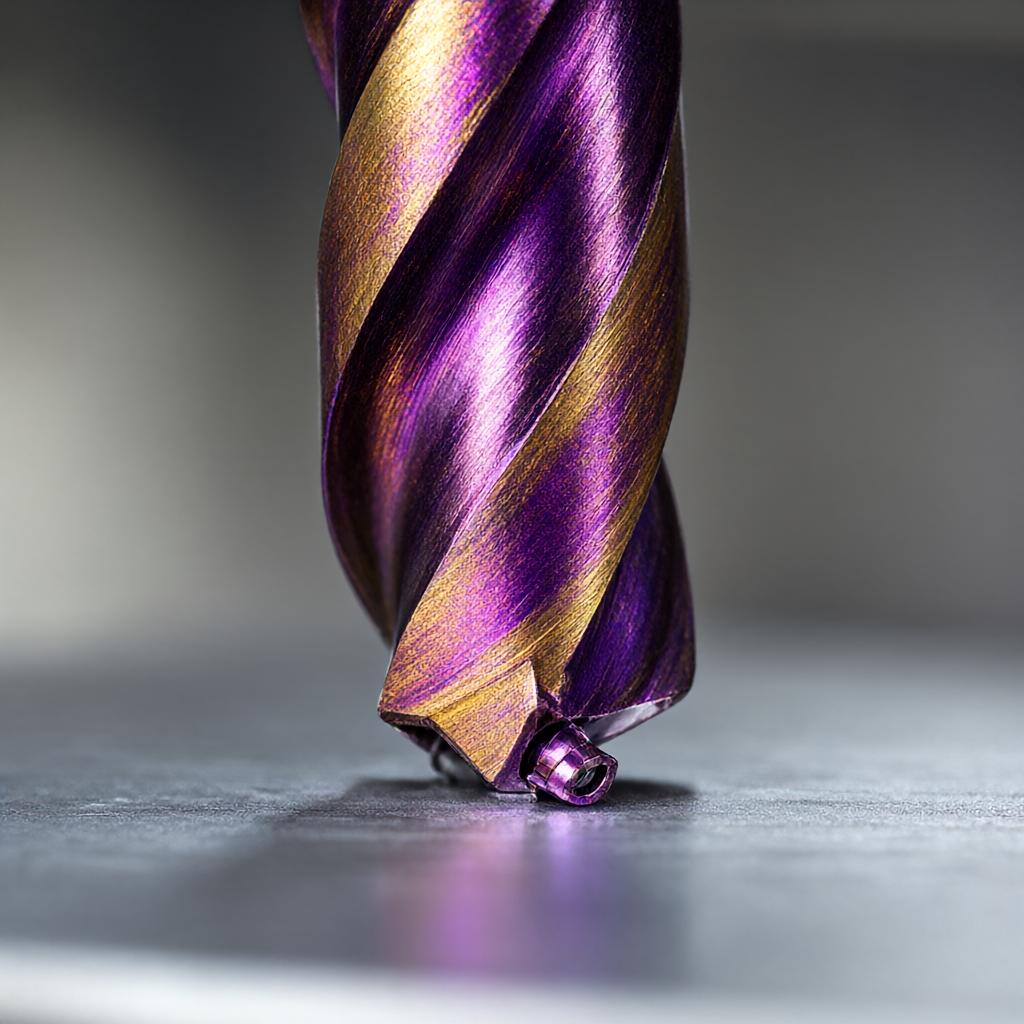
Værktøjer er nøglen til at kontrollere Inconel 718-behandlingsomkostningerne. Den nuværende mainstream-løsning erFast hårdmetal mikropartikel skæreværktøjSamarbejdeTiAlN belægning. TiAlN-belægningen kan danne et passiveret aluminiumoxidbeskyttende lag ved høje temperaturer, og dens antioxidationstemperatur kan nå over 800°C, hvilket forlænger værktøjets levetid betydeligt. Til dybe hulrum eller fleraksede koblingsdele anbefales det at bruge endefræsere med store skruevinkler (30°-40°) for at forbedre spånfjernelsesevnen og reducere aksiale skærekræfter.
- Almindelig hårdmetal:Velegnet til grov bearbejdning eller medium temperatur arbejdsforhold, høje omkostninger og hurtigt slid.
- TiAlN belagt hårdmetal:Velegnet til mellem- og finbearbejdning, balancering af slidstyrke og skæreeffektivitet, det er det første valg til masseproduktion.
- PCD/CBN superhårde skæreværktøjer:Inconel 718 er et metal, og PCD (diamant) vil gennemgå en grafitiseringsreaktion og er strengt forbudt at bruge. Selvom CBN (kubisk bornitrid) er tilgængelig, er det dyrt og er kun egnet til ekstreme efterbehandlingsscenarier.
Strategi for optimering af skæreparameter: lav hastighed og stor skæredybde
Den traditionelle "høj hastighed og lille skæredybde"-strategi mislykkes ofte på Inconel 718. På grund af vanskeligheden ved at sprede varme, vil en forøgelse af rotationshastigheden øge værktøjets temperatur og accelerere sliddet. Det viser ingeniørpraksisLavt omdrejningstal og høj skæredybde (High Chip Load)Denne strategi kan holde temperaturen i skærezonen relativt stabil, mens der bruges stor spåntykkelse for at opnå bedre spånbrydningseffekt.
For en pindfræser med en diameter på 10 mm, ved bearbejdning af Aged Inconel 718, anbefales det, at spindelhastigheden styres til 4000-6000 rpm, og fremføringen pr. tand (fz) indstilles til 0,15-0,25 mm/z. På dette tidspunkt kan skæretemperaturen kontrolleres, og værktøjets levetid kan øges med mere end 30 %.
Køling, smøring og sikring af overfladeintegritet
Køling er ikke kun for at reducere temperaturen, men også for at reducere friktionskoefficienten. For fly- og rumfartsdele, der er følsomme over for resterende trækspænding på overfladen, anbefales det at brugeFuldsyntetisk vandopløselig skærevæskeellerMikro-olie semisyntetisk skærevæske. Fuld tørskæring (Dry) er kun egnet til grovbearbejdning, og efterbearbejdning skal holdes våd for at forhindre værktøjsmærker og ridser.
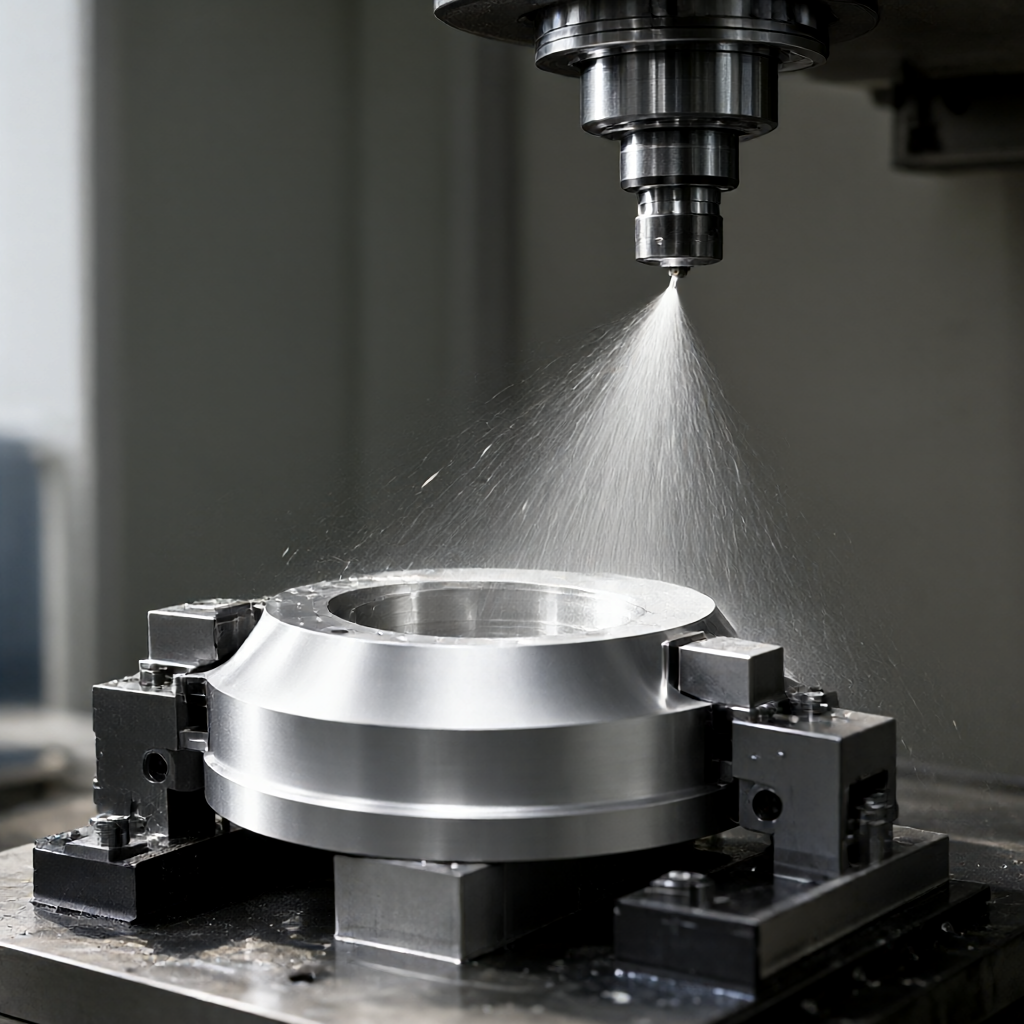
- Smørestrømningsretning:Sørg for, at skærevæsken direkte rammer skærkanten for at undgå erodering til den bearbejdede overflade og forårsage sekundært slid.
- Reststresskontrol:Reduktion af skærekraften under efterbehandlingsfasen hjælper med at kontrollere overfladeresidualspænding inden for kompressionsspændingsområdet, som overholder NADCAP-kravene til rumfartsdele.
- Overfladeruhed:Gennem kombinationen af ovenstående processer kan der opnås en finish på Ra 0,4-0,8 μm, som opfylder standarderne for de fleste luftfartsmasker og strukturelle dele.
Teststandarder og batchkonsistenskontrol
Præcisionsfremstilling handler om repeterbarhed. I masseproduktion implementerer vi et kvalitetskontrolsystem i tre niveauer med "første artikelbekræftelse-procesinspektion-fuld forsendelsesinspektion".
Nøgledetekteringsdimensioner
- Dimensionsnøjagtighed:En tredimensionel koordinatmålemaskine (CMM) bruges til at inspicere nøglefunktioner tilfældigt, og tolerancen kontrolleres inden for ±0,01 mm.
- Overfladeruhed:En stylus-ruhedsmåler bruges til at fokusere på at detektere hjørnerne og tyndvæggede områder i det indre hulrum for at forhindre knivmærker i at blive tilbage.
- Mikrostruktur:Udfør om nødvendigt metallografisk mikroskopobservation for at sikre, at tykkelsen af det hærdede lag er ensartet, og der er ingen overophedning og misfarvning.
- Ikke-destruktiv test:I henhold til tegningskravene skal du levere en magnetisk partikeltest (MT) eller penetranttest (PT) rapport for at udelukke mikrorevner på overfladen.
Ofte stillede spørgsmål (FAQ)
Hvordan forbedres den korte værktøjslevetid ved fræsning af Inconel 718?
Det anbefales at kontrollere, om skæreparametrene er for høje, passende reducere rotationshastigheden og øge tilspændingen pr. tand; og bekræft også, om belægningstypen passer. TiAlN-belægning yder bedre end TiCN på nikkel-baserede legeringer. Regelmæssig efterslibning af skærende værktøjer er også en effektiv måde at forlænge deres levetid på.
Hvordan undgår man overfladedeformation efter fræsning med Inconel 718?
Deformation skyldes hovedsageligt restspændingsfrigivelse og termisk deformation. Inden efterbehandling er det nødvendigt at sikre, at halvfabrikatet er fuldstændig spændingsfrit, bruge lave skærekraftparametre under efterbehandling og sikre, at kølevæsken er smurt fuldt ud for at undgå lokal overophedning.
Hvad er forskellen mellem fræseparametre for fast opløsning og ældet Inconel 718?
Hårdheden i ældningstilstanden er høj, hvilket kræver en lavere rotationshastighed (4000-6000 rpm) og en mindre fremføringshastighed; den faste opløsningstilstand har høj sejhed og er let at klæbe til værktøjet, og der kræves en lidt højere fremføringshastighed for at lette spånbrydningen, men afkølingen skal styrkes for at forhindre vedhæftning.
Hvorfor kan jeg ikke bearbejde Inconel 718 med diamantværktøj?
Inconel 718 indeholder jern, nikkel og andre metalelementer, som vil reagere kemisk med diamant (kulstof) ved høje temperaturer, hvilket får værktøjsbelægningen til at falde hurtigt af. Derfor er PCD-værktøjer strengt forbudt, og carbid eller CBN bør anvendes.
Hvordan sikrer man ensartet overfladefinish i masseproduktion?
Gennem standardiseret programmering, overvågning af fast værktøjslevetid (baseret på spindelbelastningsovervågning), brug af automatiske spindelbiblioteker (TSP) og ruhedsbekræftelse i første stykke i hver batch, kan Ra-værdiudsvingene kontrolleres inden for området ±0,2μm.
Konklusion og forespørgselsforslag
Fræsning af Inconel 718 højtemperaturlegering er ikke et enkelt procesproblem, men en systematisk konstruktion af materialer, værktøjer, parametre og køling. At mestre kernestrategien "lav hastighed og stor skæredybde", kombineret med TiAlN-belagte værktøjer og effektiv køling, er nøglen til at balancere værktøjsomkostninger og overfladekvalitet.Hvis du har behov for forarbejdning af Inconel 718 dele af luftfartskvalitet, anbefales det at give tegninger og materialestatusbeskrivelser. Vi kan levere gratis DFM-procesevaluering og værktøjslevetidsforudsigelsesrapporter baseret på dine specifikke karakteristika (såsom tynde vægge, dybe hulrum, komplekse buede overflader) for at hjælpe dig med at optimere styklisteomkostninger og leveringstid. Velkommen til at sende tegninger til ingeniørteamet, og vi vil give dig målrettede skæreparameterforslag og batchtilbud.



