





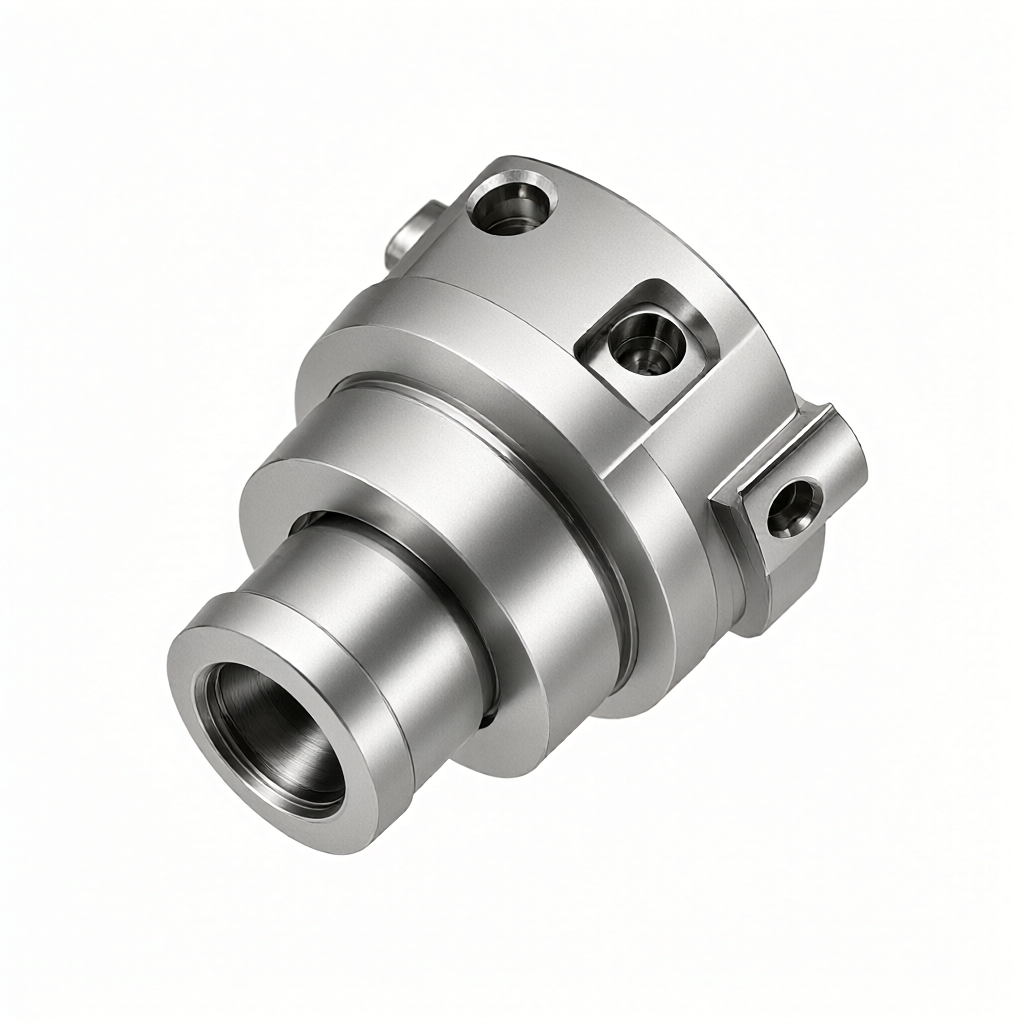
I CNC-bearbejdning af rumfartsdele er multi-proces integration en nøglestrategi til at kontrollere akkumulerede fejl og forkorte leveringscyklussen. For præcise strukturelle dele kan drejning, fræsning, boring, anboring og andre operationer udføres i én fastspænding, hvilket betydeligt kan reducere fejloverlejringen forårsaget af flere positioneringer og reducere ekspeditionstiden. Denne artikel vil give en dybdegående analyse af procesvalget af 5-akset samtidig bearbejdning, drejning-fræsning af komposit og delt fastspænding. Gennem specifikke parametre og tilfælde vil det vise, hvordan man opnår dobbelt garanti for udseende og funktion under nøjagtighedskravet på ±0,01 mm.
Kernevirkningen af multi-proces integration på nøjagtigheden af rumfartsdele
I den traditionelle spredningsproces vil der blive introduceret positioneringsfejl, hver gang der udføres omspænding, hvilket kan føre til, at overflader er uden for tolerance efter gentagen akkumulering. Integreret bearbejdning forener henføringspunktet ved at reducere antallet af fastspændinger og gøre fordelingen inden for tolerancezonen mere koncentreret. Inden for rumfartsområdet involverer dele ofte komplekse buede overflader og tyndvæggede strukturer, som har dårlig stivhed og let kan føre til deformation på grund af gentagen fastspænding. Engangsstøbning eller minimalt antal fastspændinger, kombineret med klemmeforspændingskompensation, kan effektivt undertrykke dimensionsforskydning forårsaget af restspændingsudløsning, hvilket er grundlaget for at sikre den endelige samlings nøjagtighed.
- Reduktion af positioneringsfejl: Fejlen for en enkelt fastspænding kontrolleres normalt inden for 0,02 mm, og den kumulative fejl for flere fastspændinger kan nå 0,05-0,08 mm.
- Benchmark forening: Etabler et samlet koordinatsystem for at undgå retningsafvigelser forårsaget af datumkonvertering mellem forskellige processer.
- Deformationskontrol: Reducer ændringer i klemspænding og reducer endelig dimensionel ustabilitet af tyndvæggede dele forårsaget af spændingsaflastende deformation.
Valg af procesvej til 5-akset kobling og kombineret drejning og fræsning
For komplekse strukturelle dele til rumfart bestemmer valget af procesvej direkte forarbejdningseffektiviteten og overfladekvaliteten. Det 5-aksede bearbejdningscenter kan indse, at værktøjet altid er vinkelret på skæreoverfladen, opretholder en konstant værktøjsindpakningsvinkel, undgår bundknivsproblemer og forbedrer finishen. Dreje-fræsekombinationen er velegnet til dele med komplekse funktioner (såsom knive og skrå huller) på den roterende krop. Hele behandlingen af det roterende legeme og det ikke-roterende legeme kan fuldføres i en fastspænding.
| Procestype | Gældende delfunktioner | Vigtigste fordele | begrænsning |
|---|---|---|---|
| 3-akset multiproces | Tablettype, simpel enhed | Populært udstyr og enkel programmering | Ude af stand til at behandle skrå huller og dybe hulrumssidevægge |
| 5-akset samtidig fræsning | Løbehjul, specialformet beslag, kompleks buet overflade | Værktøjsstillingsoptimering, enkeltsidet færdiggørelse af komplekse funktioner | Efterbehandling er vanskelig, og udstyrsomkostningerne er høje |
| Drejning og fræsning | Aksler med skrå huller/klinge | Høj effektivitet, engangsopspænding fuldender hele processen | Ekstremt høje stivhedskrav til værktøjsmaskiner og høj risiko for interferens |
Værktøjstilgængelighed skal omhyggeligt evalueres, når du vælger. Ved 5-akset bearbejdning er det nødvendigt at verificere interferensen mellem værktøjshåndtaget, emnet og fiksturen gennem kinematisk simulering. Især ved bearbejdning af dybe kaviteter er tilgængeligheden af korte overhængende værktøjer en vigtig begrænsning.
Materialeegenskaber og skæreparameteroptimering
Almindeligt anvendte luftfartsmaterialer som Inconel 718, Ti-6Al-4V og Al-7075 har store forskelle i termisk ledningsevne og trækstyrke, som direkte påvirker værktøjets levetid og overfladeintegritet. Titaniumlegering har dårlig varmeledningsevne, og høje temperaturer i skæreområdet kan nemt føre til værktøjsbinding og slid. Derfor skal en strategi med lav skærehastighed (30-50 m/min) og stor skæredybde følges. Rustfrit stål har høj sejhed og er tilbøjeligt til at hærde koldt. Det er nødvendigt at sikre, at skæret er skarpt og for at undgå vanskeligheder med spånbrydning.
- Inconel 718: Anbefalet fræsehastighed 80-120 m/min, fremføring 0,05-0,1 mm/omdrejninger, brug finkornet hårdmetalværktøj, og vælg TiAlN eller AlTiN belægning.
- Ti-6Al-4V: Anbefalet fræsehastighed er 30-60 m/min, og minimumsmængdesmøring (MQL) er påkrævet for at forhindre forbrændinger på emnets overflade forårsaget af dårlig varmeafledning.
- Al-7075: Hastigheden kan nå 300-600 m/min. Vær opmærksom på spånfjernelse og grater. Det anbefales at polere skærkanten af værktøjet for at forhindre aluminiumsspåner i at klæbe.
Fastspændingsstrategi og deformationsundertrykkelsesteknologi
Ved integreret bearbejdning skal spændeskemaet tage hensyn til både stivhed og spændingsminimering. Til tyndvæggede dele anbefales det at bruge vakuumsugekopper, bløde kløer eller tilpassede fleksible klemmer for at undgå vridning forårsaget af lokalt højt tryk. Ved behandling af flere overflader er det nødvendigt at planlægge et samlet referenceplan og bruge præcisionspositioneringsstifthuller for at sikre, at den gentagelige positioneringsnøjagtighed af sekundær fastspænding er inden for 0,01 mm. Spændekraftberegningen skal baseres på flydespændingen af det mindste tværsnit af emnet, som normalt kontrolleres under 50 % af flydespændingen.
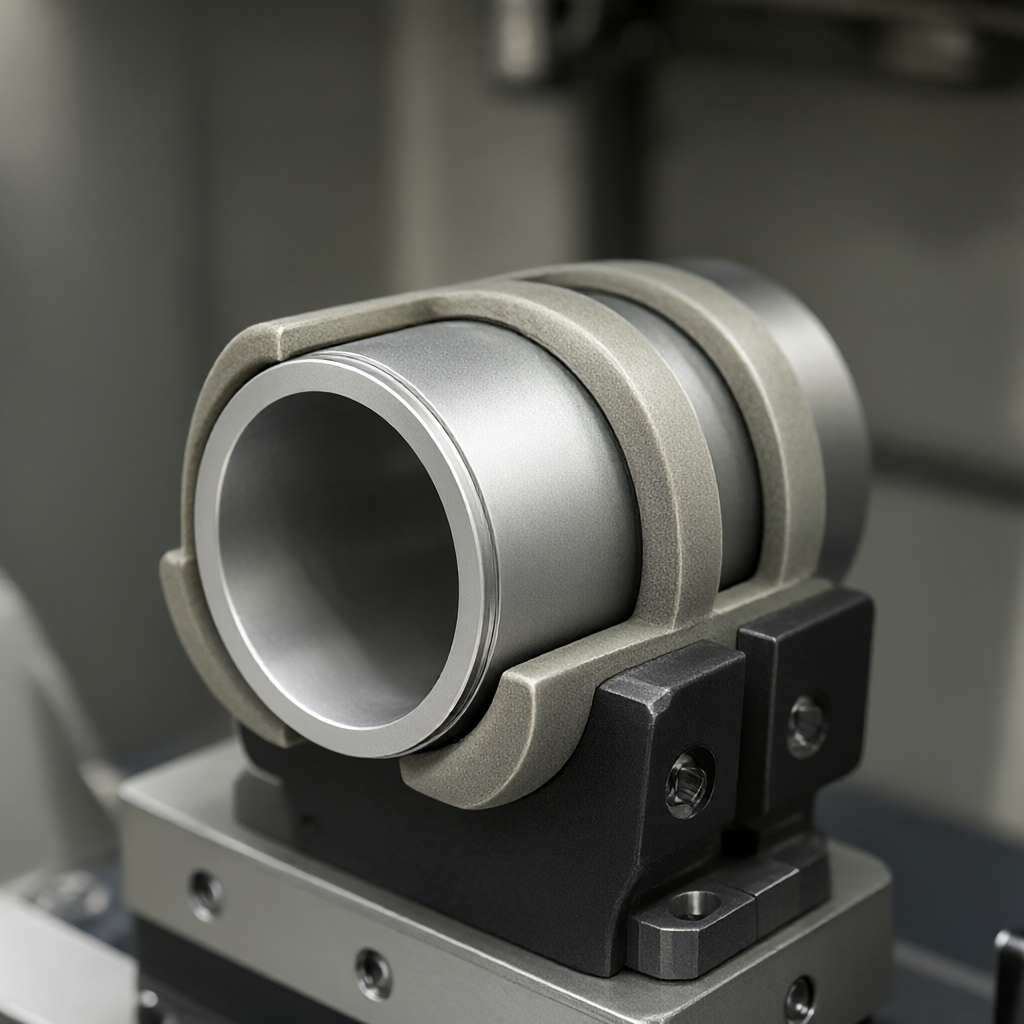
Blød kæbeslibning og forspændingskontrol
I den kombinerede dreje- og fræseproces kan brugen af fintslebne bløde klør forbedre koaksialiteten af roterende dele væsentligt. Den bløde kæbes slibningsnøjagtighed skal nå 0,005 mm, og der påføres en konstant forspændingskraft under fastspændingsprocessen. For slanke skafter med et billedformat større end 8, anbefales det at bruge en midterramme eller beslag til hjælpestøtte. Man skal dog være opmærksom på beslagfriktionens indvirkning på overfladekvaliteten, og om nødvendigt bør der smøres fedt på kontaktfladen.
Kontrol af overfladekvalitet og udseendekonsistens
Luftfartsdele fokuserer ikke kun på størrelse, men også på overfladeintegritet. Den behandlede overflade må ikke have nogen forbrændinger, revner eller tydelige vibrationsmærker. Ved at optimere fremføringshastigheden og spindelhastigheden for at minimere den dynamiske modstand, kan der opnås en ruhed på Ra 0,4-0,8μm. Udseende batch-konsistens er nøglen til levering. Automatisk værktøjsindstilling og størrelseskompensationslogik skal tilføjes til programmet, og SP C (statistisk proceskontrol) overvågning skal udføres regelmæssigt ved hjælp af et koordinatmåleinstrument. Hvis den dimensionelle trendafvigelse findes, skal værktøjskompensationsværdien justeres i tide for at undgå batchskrotning.
- Snakkende undertrykkelse: Undgå at bruge fremføringshastigheder inden for resonansfrekvensområdet, og bestem det sikre fremføringsvindue gennem skæretests.
- Stress lindring: Det anbefales at udføre ældnings- eller spændingsudglødning efter forarbejdning, især for titanlegeringer og højstyrkestål, for at eliminere resterende spænding.
Inspektionsmetoder og acceptkriterier
Accept er ikke begrænset til udseende, men er også afhængig af præcisionstestning. Nøgleoverfladen inspiceres fuldt ud ved hjælp af tredimensionelle koordinater (CMM), og generelle dimensioner inspiceres tilfældigt ved hjælp af skydepassere eller pass-and-stop-målere. Til indvendige hulrum kan probeprogrammering bruges til måling af blindhulsdybde og huldiameter. Overfladeruheden bruger en stylus-ruhedsmåler, prøveudtagningslængden L=12,5 mm og evalueringslængden Lr=63 mm. Alle data skal registreres for at danne en komplet testrapport for at sikre sporbarhed.
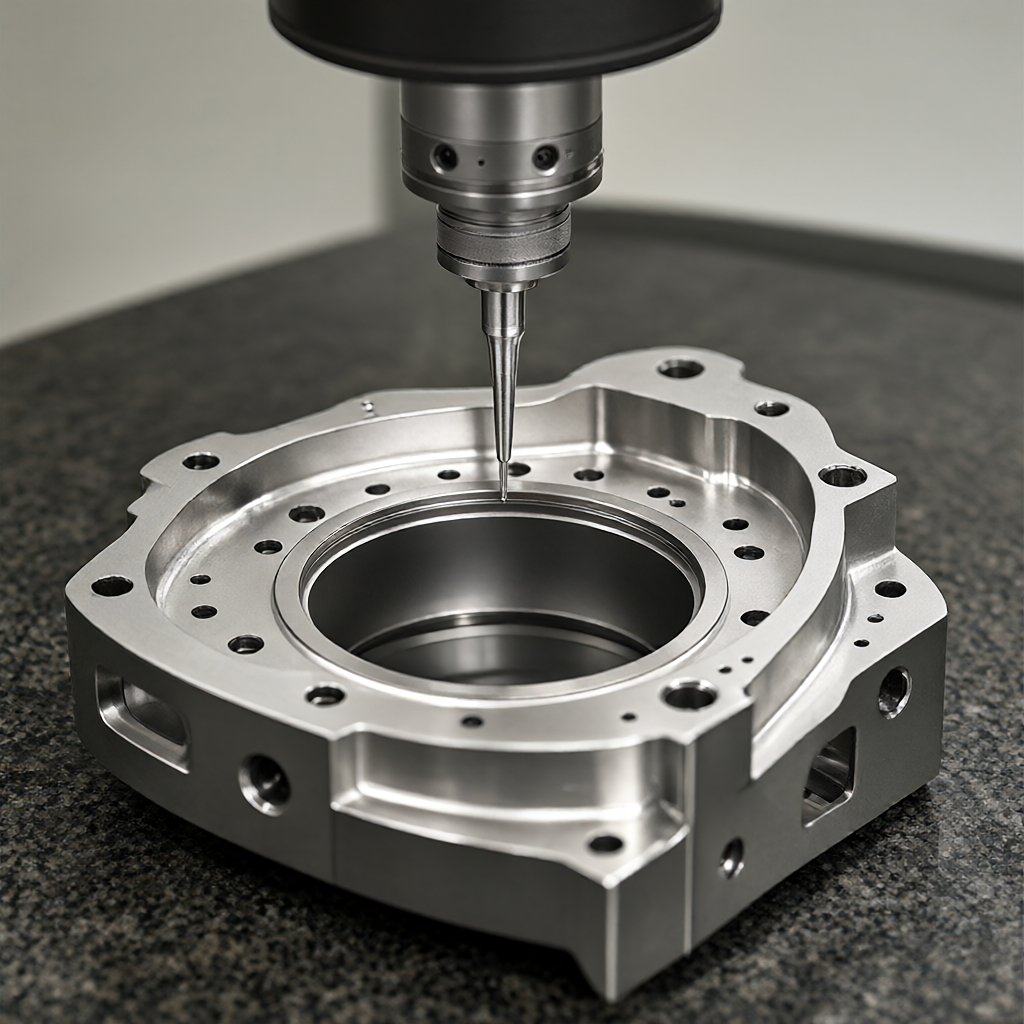
I masseproduktion er First Article Identification (FAI) afgørende. 100 % fuldskalainspektion af kritiske egenskaber er påkrævet i overensstemmelse med AS9102 eller kundekrav. Efterfølgende batcher kan inspiceres tilfældigt i overensstemmelse med AQL 2.5, men det anbefales at opretholde fuld inspektion på vigtige sammenkoblingsoverflader for at reducere monteringsrisici.
FAQ
Hvordan man reducerer kumulative fejl i multi-proces integreret behandling af rumfartsdele
Alle processer afsluttes gennem én fastspænding, hvilket eliminerer tilfældige fejl forårsaget af gentagen positionering. Ved hjælp af højpræcisionsklemmer og bløde kløer styres den repeterbare positioneringsnøjagtighed af fastspændingen inden for 0,01 mm for at sikre et samlet benchmark.
Sådan forhindres overfladeforbrændinger under CNC-bearbejdning af titanlegeringer
Brug lavtemperatur skæreolie eller MQL minimumssmøring, og reducer skærehastigheden til 30-50 m/min for at undgå passivering af værktøjet. Samtidig er fremføringshastigheden optimeret for at forhindre ophobning af friktionsvarme på grund af vanskeligheder med spånbrydning.
Hvilke typer af strukturelle dele til rumfart er velegnede til drejning og fræsning kombineret bearbejdning?
Velegnet til akseldele med komplekse funktioner såsom skrå huller, vinger, kilespor osv. For eksempel kan turbineaksler og landingsstelssektioner fuldføre drejning, fræsning, boring, anboring og andre operationer i én fastspænding.
Hvordan man sikrer ensartet udseende i masseproduktion
Etabler SPC-proceskontrol for at overvåge kritiske dimensionelle tendenser i realtid. Ens værktøjsstyrings- og kompensationsstrategier, udskift regelmæssigt slidte værktøjer, og brug automatisk i- og aflæsning for at reducere menneskelig indgriben.
Hvad er de største udfordringer ved 5-akset bearbejdning på tyndvæggede dele?
Den største udfordring er vibrationer og deformation forårsaget af utilstrækkelig stivhed af emnet. Det er nødvendigt at optimere værktøjsbanen, bruge lille skæredybde og flere slag og verificere skærekraftens indvirkning på fastspændingsstabiliteten i simulering.
Konklusioner og forslag til samarbejde
Præcisionsfremstillingen af dele til rumfart er afhængig af systematisk integration af processer, materialer og test. Multi-proces integration forbedrer ikke kun effektiviteten, men garanterer også nøjagtighed. ShowyMetal har 72 CNC-udstyr, der dækker 3/4/5-akser og drejefræsemaskiner, der understøtter aluminium, stål, rustfrit stål og teknisk plastbehandling. Vi er forpligtet til at hjælpe kunder med at reducere skrotrater og forkorte leveringstider gennem strenge DFM-anbefalinger, præcis parameteroptimering og fuldskalainspektion. Hvis du har batchbehandlingskrav til dele af luftfartskvalitet, er du velkommen til at levere tegninger og tekniske specifikationer. Vi vil levere detaljeret gennemførlighedsanalyse og tilbud baseret på faktiske proceskapaciteter.



