





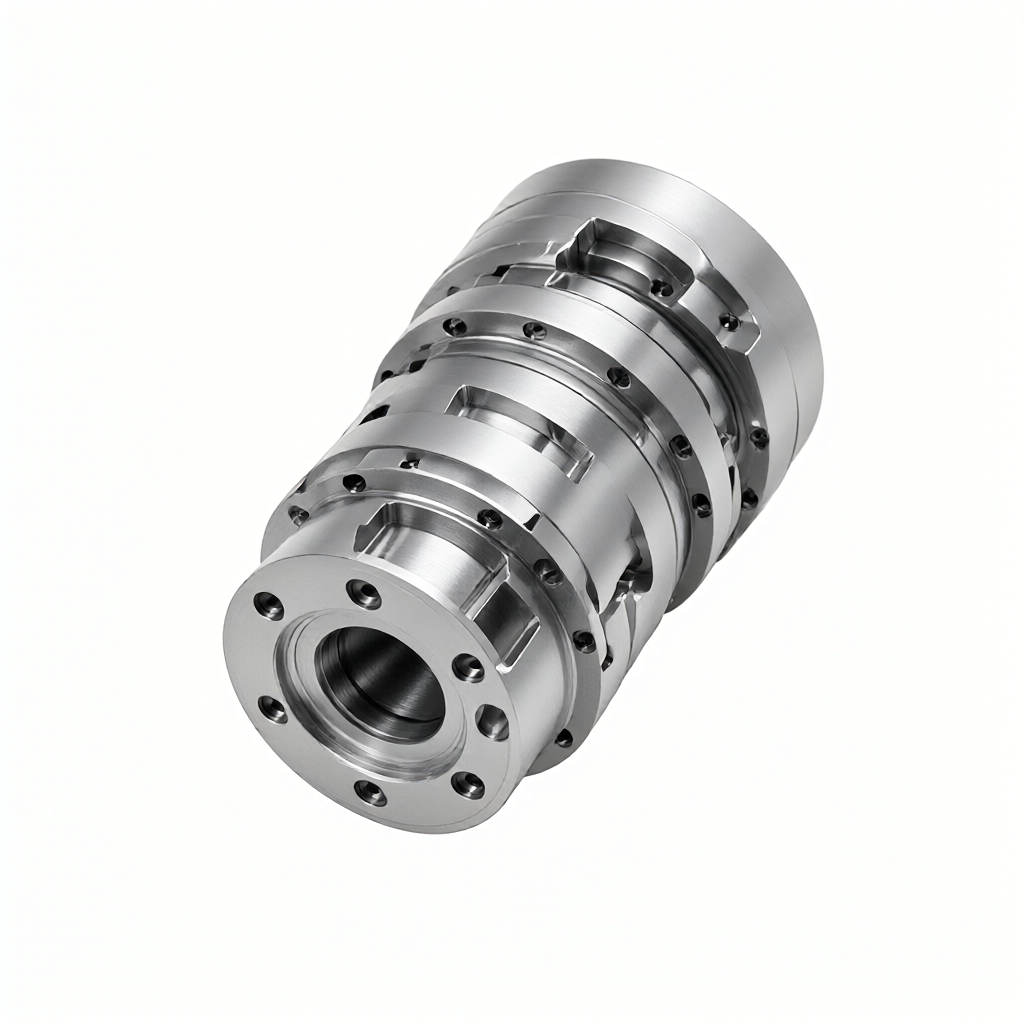
Ved CNC-bearbejdning af rumfartsdele er fræsekraftkontrol og termisk deformationsundertrykkelse af datumplanet kerneprocesproblemer, der bestemmer samlingsnøjagtigheden. Når mange ingeniører markerer ±0,01 mm tolerancer på tegninger, ignorerer de ofte den kumulative påvirkning af spånform, værktøjsslidhastighed og klemspænding på den endelige planhed. ShowyMetal er afhængig af en klynge af 72 CNC-udstyr til stabilt at kontrollere overfladeruheden af sådanne præcisionsdatum-overflader inden for Ra0,4μm ved at optimere mængden af tilbageskærings- og skæreparametre og sikrer batch-konsistens gennem strenge procesinspektioner. For købere inden for rumfartsområdet er forståelsen af de elastiske genvindings- og mikrodeformationsmekanismer forårsaget af fræsekræfter en nøgleindikator for evaluering af leverandørers proceskapacitet. Denne artikel vil analysere den mekaniske adfærd, skemaer til undgåelse af deformationer og acceptkriterier i højpræcisions datum-planfræsning ud fra et teknisk bevis, og hjælper det tekniske team med nøjagtigt at lokalisere behandlingsressourcer, der opfylder strenge tolerancekrav under forespørgselsstadiet.
Skærekraftkilde og termisk effektmekanisme i nulpunkt-planfræsning
Effekt af skærekraftkomponenter på mikrodeformation
Under fræseprocessen af luftfartsaluminiumsmaterialer (såsom 7075-T6) bestemmer hovedskæringskraften Fc og normalkraften Fn direkte emnets spændingstilstand. Når mængden af tilbageskæring overstiger 0,5 mm, ændres andelen af elastisk deformation og plastisk deformation betydeligt. Hvis værktøjsbanen ikke er korrekt allokeret, vil den lokale restspændingsudløsning få fladhedsafvigelsen til at overstige 0,015 mm. Præcisionsbearbejdning kræver, at den laterale fremføringskraft styres ud over den kritiske støjfrekvens. Det er normalt nødvendigt at forudsige spændingskoncentrationsområdet gennem finite element-simulering og justere forholdet mellem nedfræsning og fræsning i opskæring for at minimere udsving i skærekraften.
Den overlejrede effekt af termisk deformation og slid på værktøjsspidserne
Skærevarmen, der genereres ved højhastighedsfræsning, akkumuleres hovedsageligt på overfladen af emnet. Hvis afkølingen er utilstrækkelig, vil forskellen i termisk udvidelseskoefficient forårsage forskydning på mikronniveau. Samtidig kan skærekraften stige med ca. 15 % for hver 0,1 mm stigning i værktøjsflankeslid (VB-værdi). ShowyMetal bruger online spånbrudsovervågning og værktøjslevetid management systemer i masseproduktion. Ved at forudindstille slidkompensationsmængden sikrer det, at den geometriske tolerance af referencefladen forbliver inden for de øvre og nedre grænser af specifikationen under værktøjets livscyklus, hvilket undgår nulpunktsændringer forårsaget af senere slibning.
Begrænsninger for nøjagtighed forårsaget af materialevalg og fastspændingsstrategi
Luftfartsdele bruger almindeligvis 6061-T6, 7075-T6 og titanlegering (Ti-6Al-4V). De forskellige materialers varmeledningsevne varierer meget. Den lave termiske ledningsevne af titanlegeringer gør temperaturen i skærezonen ekstremt høj, hvilket gør det meget let at finde arbejdshærdning. Fastspændingsmetoden påvirker direkte konsistensen af positioneringsreferenceplanet: Selvom den pneumatiske klemme har en stærk klemkraft, er den tilbøjelig til elastisk deformation i tyndvæggede strukturer; vakuumsugekoppen er velegnet til flade dele, men har begrænset tilpasningsevne til komplekse dele med nasser. Det anbefales at bruge en hydraulisk selvcentrerende borepatron eller specialværktøj til at aflaste restspænding gennem forspænding for at sikre, at nulpunktsoverfladen forbliver i en "nulspændingstilstand" under bearbejdning.
Sammenligning og udvælgelse af højpræcisions datum-planfræseløsninger
For referenceflybehandlingen af den samme luftfartsstøtte har forskellige procesruter betydelige forskelle i omkostninger, nøjagtighed og effektivitet. Følgende tabel viser sammenligningen af tekniske parametre for de to almindelige løsninger til indkøbs- og tekniske teams beslutningsreference.
| Proces rute | Enhedstype | Tolerance evne | ruhedsniveau | Gældende scenarier |
|---|---|---|---|---|
| Plan A: 3-akset højhastighedsfræsning | Lodret bearbejdningscenter | ±0,01 mm | Ra 0,8μm | Standarddele med høj planhed og enkel struktur |
| Plan B: 5-akset samtidig efterbehandling | Fem-akset koblingsbearbejdningscenter | ±0,005 mm | Ra 0,4μm | Aerospace strukturelle dele med sideforhøjninger og komplekse buede overflader |
Mulighed A er velegnet til store mængder dele med regelmæssige strukturer og har høj effektivitet; Mulighed B kan reducere antallet af fastspændingstider betydeligt og reducere referencekonverteringsfejlen og er især velegnet til højværdi, lavvolumen high-end luftfartskomponenter. ShowyMetal har 5-aksede bearbejdningsmuligheder, som automatisk kan optimere værktøjsbanen i henhold til emnets topologi for at reducere risikoen for overskæring. Samtidig kan den fuldføre multi-facetteret behandling gennem en fastspænding, hvilket eliminerer akkumulerede fejl fra kilden.
Indirekte effekter af spånform og spånbrudskontrol på overfladekvaliteten
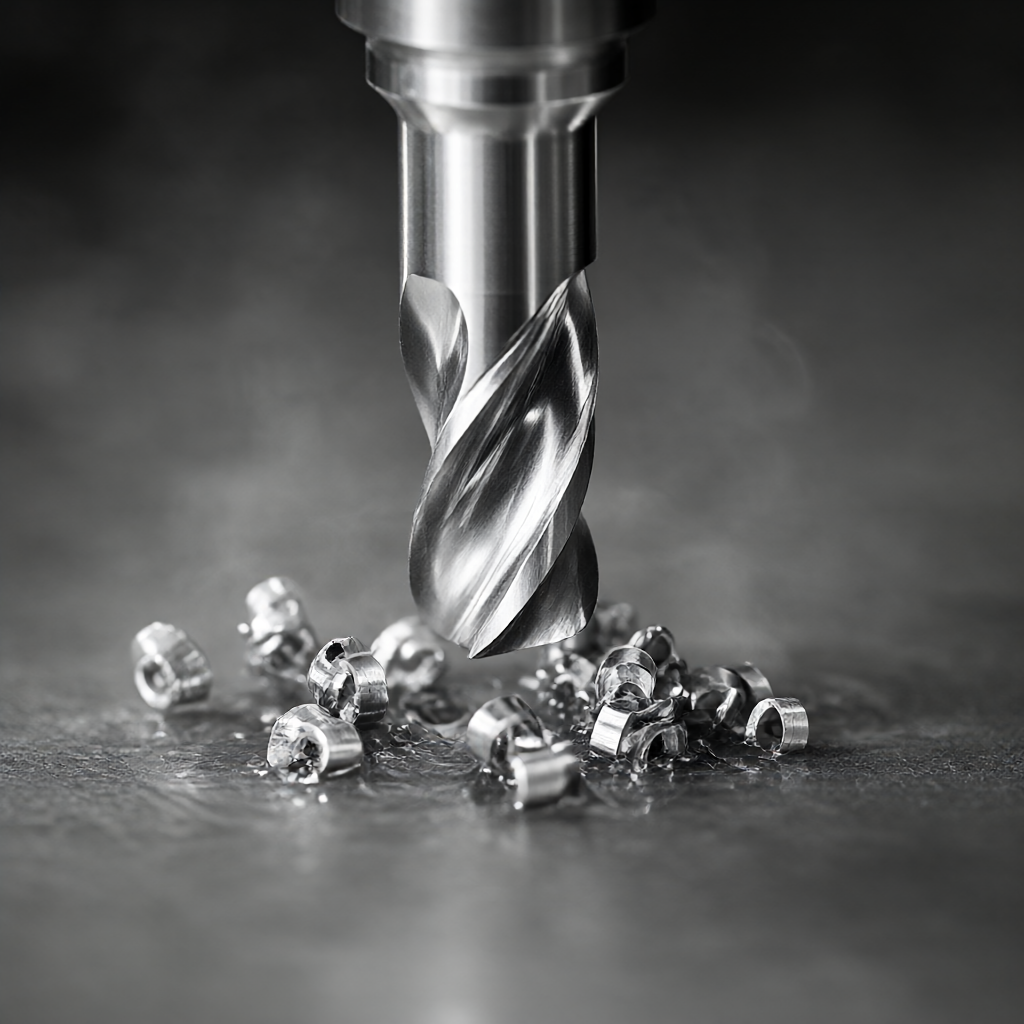
Kontinuerlige lange spåner vikler sig ikke kun rundt om værktøjet og påvirker spånevakueringen, men ridser også den bearbejdede overflade, hvilket forværrer ruheden. Ved højhastighedsfræsning kan spånerne tvinges til at krølle og knække ved at justere fremføringen pr. tand af fræseren til 0,1-0,2 mm/tand. For tyndvæggede dele kan mikrorystelser forårsaget af spånskrabning forårsage fladhedsudsving på mere end 2 μm. Det anbefales at anvende en mikro-feed bearbejdningsstrategi, kombineret med finjustering af spindelhastigheden, for at kontrollere spånlængden mellem 5-10 mm, hvilket ikke kun sikrer glat spånfjernelse, men også undgår overfladeridser. Derudover er varmen, der tages væk af spånerne, også en af hovedårsagerne til deformation. Forbedringen af spånbrydningsevnen hjælper med at opretholde en stabil temperatur i skærezonen.
Deformationsundertrykkelse og konsistenskontrol i masseproduktion
Luftfartsdele stiller ekstremt høje krav til batch-konsistens, og at passere et enkelt stykke betyder ikke, at batchen er stabil. ShowyMetal implementerer et kvalitetsinspektionssystem i tre niveauer med "første artikelbekræftelse-procesinspektion-fuld forsendelsesinspektion". For leveringscyklussen på 15-25 dage for batcher introducerer vi SPC (Statistical Process Control) for at overvåge nøgledimensioner og indstille øvre og nedre grænser for kontroldiagrammet. Når overvågningsdataene for fræsekraften afviger fra middelværdien ±3σ, udløses der automatisk en alarm, og maskinen stoppes for at kontrollere værktøjets status. Denne datadrevne styrings- og kontrolmodel reducerer sandsynligheden for dimensionsdrift forårsaget af værktøjsslid eller termisk drift til et acceptabelt område, hvilket sikrer, at højden af det første og 1000. stykke forbliver ensartet på mikronniveauet på referenceplanet.
Miljøfaktorer og termisk kompensation for værktøjsmaskiner
Temperatursvingninger (>±1°C/h) i bearbejdningsværkstedet vil forårsage termisk forlængelse af værktøjsmaskinens krop, hvilket direkte påvirker positioneringsnøjagtigheden. Avancerede bearbejdningscentre er udstyret med termiske fejlmodeller, der automatisk korrigerer koordinater baseret på omgivende temperatur. For flykunder anbefales det at markere temperaturkravene (såsom 20±1°C) på tegningerne og vente på, at emnet vender tilbage til stuetemperatur, før der måles under inspektion for at eliminere resterende termiske effekter. ShowyMetals værksted har konstant temperatur og luftfugtighed, kombineret med et lukket kredsløb kontrolsystem, for at sikre, at miljøfaktorers påvirkning af den endelige størrelse er mindre end ±0,002 mm.
Analyse af inspektionsstandarder og acceptpunkter
Godkendelsen af datum afhænger ikke kun af planheden, men også af overfladens integritet. Almindeligt anvendte testmetoder omfatter: tredimensionel koordinatmålemaskine (CMM) til måling af fladhed og kontur, optisk planmåler til måling af overfladebølger og ruhedsmåler til måling af Ra-værdi. For rumfartsdele er visuel inspektion (VT) også påkrævet for at kontrollere for knive, ridser eller misfarvning i den varmepåvirkede zone. Hvis der er et hærdet lag eller restspænding på overfladen, kan det blive en kilde til udmattelsesrevner. Det anbefales at specificere i acceptkriterierne: fladhedstolerance, øvre grænse for ruhed og visuelle kriterier uden synlige defekter. ShowyMetal leverer CMM-inspektionsrapporter, der følger med varerne, og dataene er sporbare, hvilket hjælper kunder med hurtigt at gennemføre indgående fabriksinspektioner.
Tjekliste til undgåelse af almindelig fejltilstand
- Vibrationsmærker: forårsaget af koblingen mellem værktøjsmaskinens egenfrekvens og spindelhastigheden. Det er nødvendigt at undgå vibrationshastighedszonen og reducere mængden af tilbageskæring.
- Overfladeridser: forårsaget af dårlig spånbrud eller kølevæskeforurening. Det er nødvendigt at optimere spånbrydningsrillen og holde kølevæsken ren.
- Resterende spændingsrevner: forårsaget af overdreven slibning eller ukorrekt varmebehandling, behandlingsruten skal standardiseres, og spændingsaflastningsprocessen skal reserveres.
FAQ
Hvordan afbalancerer man effektivitet og ±0,01 mm nøjagtighed ved fræsning af datumplanet for rumfartsdele?
Det anbefales at anvende strategien "grovfræsning + finfræsning et værktøj". Skæremængden af den fine tilbagefræsning styres til 0,05-0,1 mm, og tilspændingshastigheden reduceres til 30 % af den konventionelle hastighed. Med højhastighedsskæring og tvungen køling kan en rimelig rytme opretholdes, samtidig med at nøjagtigheden sikres.
Bearbejdning af titanlegeringsdatum overflade er tilbøjelig til høje temperaturer. Hvad er de effektive køleløsninger?
Titaniumlegering har lav varmeledningsevne, så det anbefales at bruge minimumsmængdesmøring (MQL) eller højtryks-lavtemperaturkølevæske (



