





Ved forarbejdning af luftfarts-aluminiumslegeringsdele bestemmer valget af materialetilstand direkte delens styrke, udmattelseslevetid og forarbejdningseffektivitet. T6 og T73 er de to mest anvendte varmebehandlingstilstande for 2024- og 7075-seriens aluminiumslegeringer. Der er betydelige forskelle i flydespænding, modstandsdygtighed over for spændingskorrosion og bearbejdningsvindue mellem de to. Hvis ingeniører ikke afklarer materialestatus under DFM-stadiet, kan det nemt føre til deformation eller tidlig svigt af dele efter montering. Denne artikel kombinerer CNC-skæreparametre, tolerancekontrol og teststandarder for at analysere ydeevneforskellene og udvælgelsesgrundlaget for de to stater, hvilket hjælper teknisk indkøb og F&U-personale med at træffe nøjagtige materialebeslutninger.
Forskelle i kerneydelse mellem luftfartens aluminiumslegering T6 og T73 tilstande
T6-tilstanden (behandling af fast opløsning + kunstig ældning) sigter mod at opnå en universel ligevægtstilstand med høj styrke, hvis kerneegenskab er maksimal trækstyrke. Tager man den almindeligt anvendte 7075-T6 som et eksempel, kan dens trækstyrke nå 570 MPa, dens flydespænding er 503 MPa, og dens forlængelse er omkring 11 %. T6-tilstanden bevarer dog et stort antal dislokationer med høj densitet i krystalgitteret, hvilket gør det mere modtageligt for spændingskorrosionsrevner (SCC), især i marine atmosfærer indeholdende chloridioner eller i fugtige miljøer.
T73-tilstanden (overældet) tilbyder fremragende modstand mod spændingskorrosionsrevner ved et lille ofre i styrke. Trækstyrken for 7075-T73 er cirka 540 MPa og flydespændingen er 490 MPa, men dens SCC-modstand er en størrelsesorden højere end T6. I strukturelle dele til rumfart er brugen af T73 ofte obligatorisk i områder med høje restspændinger for at undgå katastrofal revnevækst under service. For 2024-serien udviser T73-tilstanden (2024-T73) også bedre korrosionstræthedsbestandighed end T6.
Sammenligning af vigtige mekaniske parametre
| Parameterindeks | 7075-T6 | 7075-T73 | Inspiration til ingeniørudvælgelse |
|---|---|---|---|
| Trækstyrke (MPa) | 570 - 590 | 530 - 550 | Styrken af T73 er lidt lavere, og sikkerhedsfaktoren skal genberegnes |
| Flydestyrke (MPa) | 503 - 517 | 480 - 500 | Overældning reducerer flydegrænsen lidt og forbedrer plasticiteten |
| Forlængelse (%) | 11 | 13 - 15 | T73 har bedre sejhed og forbedret slagfasthed. |
| Modstandsdygtighed over for spændingskorrosion (SCC) | følsom | Høj modstand | I områder med høj restspænding foretrækkes T73. |
| Genstress afslapning | Dårlig | Fremragende | T73 er mere velegnet til formvedligeholdelse efter præcisionsmontering |
CNC skæreydelse og parameterjusteringsstrategier
Ændringer i materialetilstand vil direkte påvirke skærekræfter, værktøjslevetid og overfladeintegritet. Hårdheden af aluminiumslegeringen i T6-tilstanden er lidt højere (ca. 95-105 HB), og sandsynligheden for at producere kontinuerlige strimler af spåner under skæring øges; mens T73 er mere tilbøjelig til at producere spåner under skæring på grund af forgrovningen af den overældende bundfaldsfase, og skæremodstanden er relativt lille. Ved præcisions-CNC-bearbejdning, hvis T6-parametre anvendes direkte på T73-dele, kan det forårsage skravering eller overdreven overfladeruhed på grund af overdreven fremføring.
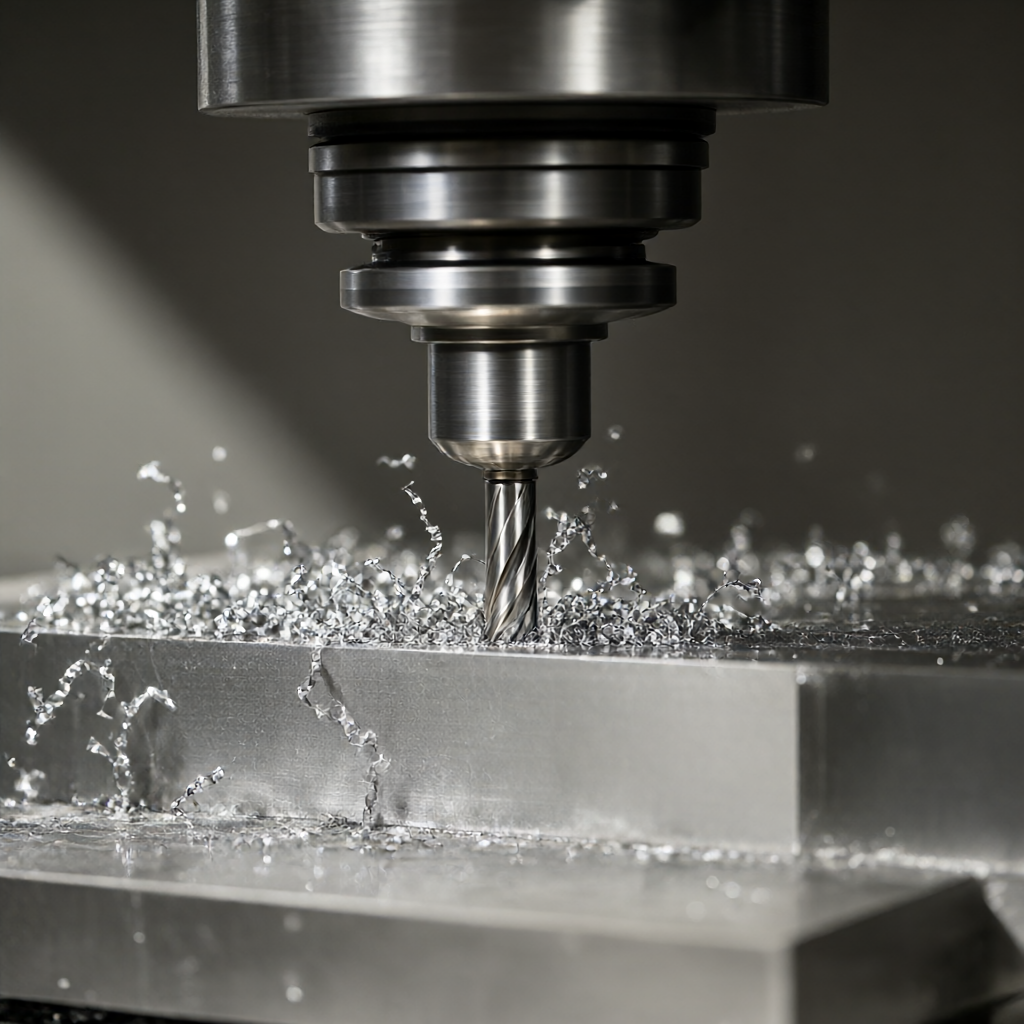
For 7075-T73 dele anbefales det at reducere spindelhastigheden med 10%-15% og finjustere fremføringshastigheden for at undertrykke spændingsudløsningsdeformation forårsaget af procesvarme. Med hensyn til valg af værktøj kan hårdmetal pindfræsere med en kantradius på 0,2-0,3 mm effektivt forbedre overfladefinishen i T73-tilstanden. På samme tid, på grund af intern spændingsbalance under skæreprocessen, er fastspændingsdeformationen af T73-materiale omkring 20% mindre end T6, hvilket giver et mere gunstigt procesvindue til tolerancekontrol på ±0,01 mm.
Plan for bearbejdning af stressaflastning og undgåelse af deformation
Det centrale smertepunkt ved bearbejdning af aluminiumsdele til luftfart er "det ændrer sig efter skæring". Dimensionsstabiliteten af T6-tilstandsmaterialer er bedre end T73's efter bearbejdning for at fjerne stress. Imidlertid er T73 allerede nær ligevægtspunktet for termodynamisk metastabil tilstand efter overældning, og den resterende stress er ekstremt lav. Efter endt drejning eller færdigfræsning behøver T73-materiale derfor ikke at gennemgå lang naturlig ældning eller lavtemperatur-spændingsudglødning som T6 for at opnå dimensionsstabilitet. Til masseproduktion kan T73 forkorte procestiden og reducere risikoen for dimensionsforskydning forårsaget af ældning.
I praksis, for de tykvæggede strukturelle dele af T73, anbefales det stadig at anvende strategien om at "efterlade en 2 mm margin under grovbearbejdning + efterbearbejdning". Ved efterbehandling er det nødvendigt at sikre, at skæredybden ikke overstiger 0,5 mm for at undgå lokal plastisk deformation forårsaget af skærevarme. Ved at bruge konstant-temperatur skærevæske (20±1℃) kombineret med minimal mængde smøring (MQL) proces, kan overfladens ruhed kontrolleres yderligere inden for Ra0,4μm for at opfylde kravene til høj glat udseende.
Forskelle i tilpasningsevne mellem T6 og T73 i overfladebehandling
Anodisering er den mest almindeligt anvendte overfladebeskyttelsesproces til luftfartsaluminiumsdele. Der er subtile forskelle i ydeevnen af T6 og T73 på den anodiserede film. På grund af den høje grad af gitterforvrængning korroderer T6-materialet lidt hurtigere i den anodiske oxidationselektrolyt. Hvis oxidfilmtykkelsen overstiger 25 μm, er kanterne tilbøjelige til at "overkorrosion" og blive sorte. Kornstrukturen af T73 er mere ensartet, og oxidfilmen vokser tættere. For dele, der kræver høj tætningskvalitet og lang levetid, er bindingskraften mellem oxidfilmen og matrixen på T73 mere stabil.
Derudover har T73-tilstanden en mere ensartet overfladehårdhedsfordeling under sandblæsnings- og trådtrækningsbehandlinger og er mindre tilbøjelig til ridseudvidelse forårsaget af lokal spændingskoncentration. For dele med rumfartsudseende, der kræver høj glans og ingen ridser, er poleringstabet af T73 i den efterfølgende poleringsproces ca. 15 % mindre end for T6, hvilket hjælper med at opretholde ensartet batchudseende.
DFM-ingeniørrådgivning og materialestatusbekræftelsesproces
Under tegningsgennemgangen (DFM) stadiet skal ingeniøren bestemme materialestatus. Hvis tegningen kun er mærket "7075" uden T6 eller T73, vil den som standard blive behandlet som T6. Men hvis det drejer sig om bærende konstruktioner, højvibrationsmiljøer eller korrosionsfølsomme områder, skal T73 være obligatorisk. Indkøb og R&D skal etablere et sporbarhedssystem for materialestatus, der kræver, at leverandører leverer et materialeark (Mill Test Report) svarende til varmetallet, og tydeliggør den faste opløsnings temperatur og ældningskurven for varmebehandling.
- Høj stress/høj korrosionsmiljø:T73 foretrækkes, hvilket ofrer en lille mængde styrke i bytte for træthed og SCC-levetid.
- Fælles struktur/omkostningsfølsom:Ved at vælge T6 er materialeforsyningen mere tilstrækkelig, og forarbejdningsparametrene er meget modne.
- Præcisionsmonteringsdele:T73 har bedre dimensionsstabilitet og er velegnet til kritiske parringsoverflader, der kræver ±0,01 mm tolerance.
Inspektionsstandarder og forsendelseskvalitetskontrolpunkter
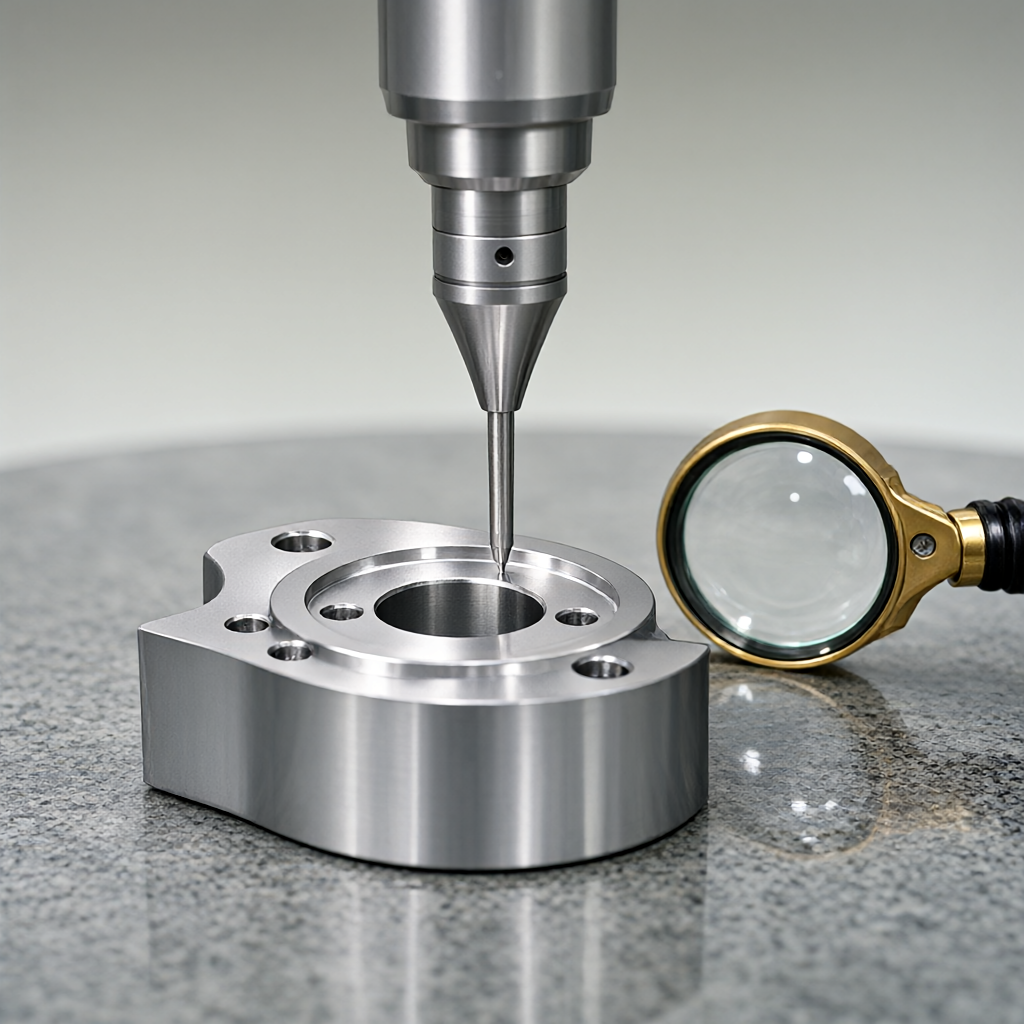
For T73-luftfartsdele skal der foruden inspektion af konventionel størrelse og ruhed tilføjes makrokorrosionsinspektion og hvirvelstrømsinspektion (EC). Hvirvelstrømstest kan ikke-destruktivt identificere revner nær overfladen og er især velegnet til at opdage mikrorevner, der kan opstå i T73-dele efter bearbejdning. Før forsendelse kræves 100 % inspektion i fuld størrelse, og nøgleoverflader testes igen ved hjælp af en tredimensionel koordinatmålemaskine (CMM) for at sikre, at form- og positionstolerancen er inden for ±0,01 mm. Overfladeudseendet skal inspiceres visuelt med et 5x forstørrelsesglas for at sikre, at der ikke er nogen ridser, ingen oxidationspletter, og det opfylder leveringsstandarderne for høj finish.
Almindelige fejltilstande og undgåelse
- Spændingskorrosionsrevner:T6-dele er tilbøjelige til at udvikle sig, hvis de har været i brug i mere end 5 år i et fugtigt miljø. Løsningen er at skifte til T73 og udføre tykfilmanodisering.
- Behandlingsdeformation:Tyndvæggede dele (vægtykkelse



