





Den underliggende logik i CNC-bearbejdning af rumfartsdele med dimensioner uden for tolerance
På luft- og rumfartsområdet er dimensionsstabiliteten af præcisions-CNC-bearbejdning direkte relateret til flyvesikkerhed og montagepålidelighed. Mange ingeniører oplever, at selvom tegningstolerancerne er tydeligt markeret, forekommer der stadig ofte dimensionelle afvigelser i den egentlige masseproduktion. Dette er normalt ikke en enkelt linkfejl, men resultatet af en kombination af materialeegenskaber, processtrategier og detektionsmetoder. Luftfartskvalitet aluminiumslegeringer (såsom 7075-T6) og titanlegeringer (såsom Ti-6Al-4V) er meget stive, men lette at deformere. Hvis tilbagefjedringen efter skærevarme og klemspænding udløses ikke er korrekt estimeret, kan de endelige mål let afvige fra den teoretiske værdi. Derfor er forståelsen af de systematiske årsager til dimensionsudenfor-tolerance mere kritisk end blot at justere værktøjsmaskiners parametre. For producenter, der er ansvarlige for vigtige strukturelle dele, er etableringen af et lukket kredsløbssystem fra materialebatchstyring til fuldskalainspektion hjørnestenen for at sikre, at alle rumfartsdele opfylder strenge acceptstandarder.
Materiale deformation og skærespændingsfrigørelsesmekanisme
Ikke-lineær deformation forårsaget af resterende spændingsfrigivelse
Luftfartskonstruktionsdele bruger ofte tykvæggede smede- eller støbeemner, og der er komplekse restspændingsfordelinger indeni. Når CNC-fræsning fjerner overflademateriale, ødelægger det den oprindelige spændingsbalancetilstand. Når delen fjernes fra armaturet, omfordeles de resterende spændinger, hvilket får delen til at bøje eller vride. Denne deformation er normalt ikke-lineær og akkumuleres med stigende bearbejdningsdybde. For eksempel, ved behandling af store vingeribber af aluminiumslegering, hvis for meget overskydende fjernes på én gang, kan frigivelsen af spændinger i bunden få vingeroden til at bule, hvilket får vingespidsstørrelsen til at overskride den øvre grænse. For at undgå denne risiko skal der vedtages en lagdelt fræsestrategi, der deler den samlede mængde op i tre faser: ru, halvfærdig og fin. Et 2-5 mm "stressbufferlag" er reserveret mellem hvert lag for at tillade emnet at stabilisere sig fuldstændigt, før du fortsætter til næste skæringslag.
Sekvenseffekter af varmebehandling og bearbejdning
Materialekvaliteten bestemmer dens deformationsfølsomhed. 7075-T651-tilstanden er anisotropisk. Hvis spændingsudglødning er påkrævet efter bearbejdning, vil dimensionsændringerne stige betydeligt. Det anbefales normalt at udføre færdigbearbejdning efter spændingsaflastningsbehandling for at eliminere dimensionsforskydning forårsaget af varmebehandling. For titanlegeringsdele er varmen, der genereres af skærefriktion, på grund af deres lave varmeledningsevne let at akkumulere, hvilket resulterer i lokal termisk udvidelse. Hvis tilspændingshastigheden er for høj, eller skæredybden er for stor, kan størrelsen af den termiske deformation nå op på tiere af mikron, hvilket langt overstiger det mikronniveau kontrolområde, der kræves til præcisionsforme. Derfor er anvendelsen af højtemperaturskærende værktøjer og designet af store spånbrydere til titanlegeringer kernen i processen til at kontrollere termiske fejl.
Analyse af fiksturinterferens og klemdeformation
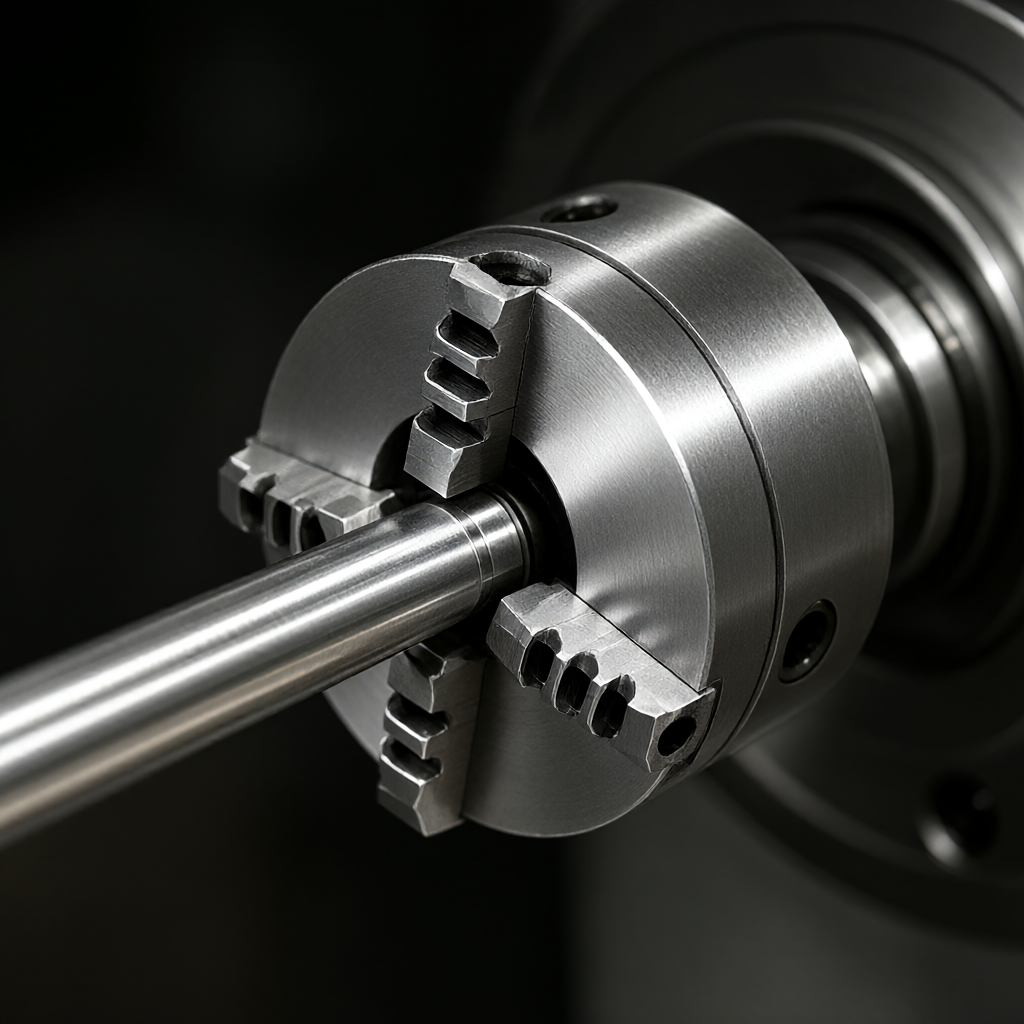
Luftfartsdele har komplekse former og kræver ofte flersidet drejning. Forkert armaturdesign er en almindelig årsag til dimensionelle afvigelser. Klemmer med utilstrækkelig stivhed eller ujævne kontaktflader vil producere elastisk deformation under påvirkning af skærekræfter. Denne deformation påvirker ikke kun den aktuelle proces, men bliver også en kilde til datum-planfejl efter vending, det vil sige "datum-konverteringsfejl". For eksempel bruges en tre-klo chuck til at fastspænde slanke akseldele. På grund af koaksialitetsbegrænsningen af selve tre-klo-mekanismen og de få klokontaktpunkter påvirkes akseldelenes rethed let af ujævn klemkraft. Det anbefales at bruge hydrauliske klemmer eller specielle tilpassede klemmer til at kontrollere klemdeformationen inden for 0,005 mm gennem flerpunkts ensartet tryk eller vakuumhold. Samtidig skal kontaktfladen mellem armaturet og emnet holdes ren for at undgå Z-akseforskydning forårsaget af inkonsekvent pakningstykkelse. Til tyndvæggede kassedele bruges en luftekspanderende dorn til at understøtte den indvendige hulvæg, som effektivt kan udligne krympedeformationer forårsaget af eksterne skærekræfter og sikre ensartet vægtykkelse.
Værktøjsslid og skæreparameterkompensationsstrategi
Værktøjsbaneoptimering og dynamisk slidkompensation
Værktøjer vil fortsætte med at blive slidt under højhastighedsskæring, især mikroskopisk afskæring af skærkanten og belægningsafskalning. For fly-aluminiumslegeringer vil dårlig dynamisk balance af værktøjsholderen forårsage højfrekvente vibrationer, accelerere værktøjsslid og efterlade overfladevibrationsmærker. I programmeringsstadiet bør der anvendes en nedfræsningsstrategi for at reducere pludselige ændringer i skæretykkelsen og undgå overdreven kraft på værktøjet. Moderne CNC-systemer understøtter værktøjsradiuskompensation og værktøjsspidsslidskompensationsfunktioner, men operatøren skal justere kompensationsværdien i realtid baseret på de faktiske testskæringsresultater. Hvis værktøjets levetid er ustabil i masseproduktion, vil det føre til gradientdrift i størrelsen af dele i samme batch. Det anbefales at etablere en værktøjslevetid overvågningsmodel, forudsige den resterende levetid baseret på spindelstrøm eller akustiske emissionssignaler og tvinge udskiftning, før værktøjsslid når en kritisk værdi, i stedet for udelukkende at stole på faste tællinger. Til efterbehandlingsprocessen reserveres normalt en margin på 0,01-0,02 mm, og den nedre grænse for størrelse sikres gennem efterbehandlingen af det sidste nye værktøj. Denne "forsikringsmargin"-strategi kan effektivt sikre sig mod dimensionsudsving forårsaget af værktøjsslid.
CNC-systemfejl og termisk kompensationsteknologi
De geometriske fejl og termiske fejl i CNC-værktøjsmaskiner er de usynlige dræber af overdrevne dimensionelle tolerancer. Termiske fejl stammer hovedsageligt fra den aksiale forskydning forårsaget af spindelmotor, styreskinnefriktion og smøreolietemperaturændringer. Ved langtidsbearbejdning kan spindlens temperatur stige op til 10-20°C, hvilket forårsager et systematisk skift i Z-aksens positioneringsfejl. Det avancerede termiske kompensationssystem bruger laserinterferometre eller temperatursensorer til at overvåge temperaturen på hver aksestyreskinne i realtid og korrigerer dynamisk koordinatværdierne gennem softwarealgoritmer. For gammelt udstyr kan værktøjsmaskinen gå ind i en termisk ligevægtstilstand ved at indstille et stabilt opstartsforvarmningsprogram (såsom kontinuerlig drift i 30 minutter). Derudover vil følgende fejl (Servo Lag) i CNC-systemet forårsage konturfejl under acceleration og deceleration. Ved at reducere accelerationsindstillingsværdien eller optimere hastighedsfeedforward-parametrene kan virkningen af følgefejl på nøjagtigheden af komplekse buede overflader reduceres. Ved bearbejdning af rumfartsdele, især når komplekse pentaedriske konfigurationer er involveret, anbefales det at udføre regelmæssige Rayleigh-tests for at evaluere inter-akse vinkelret og sikre, at geometriske fejl er inden for det tilladte område.
Sammenligning af almindelige årsager til ude-af-tolerance og korrektionsplaner
Forskellige fejltilstande svarer til forskellig korrektionslogik. Følgende tabel opsummerer grundårsagsanalysen og målrettede løsninger for fire typiske dimensionelle fænomener uden for tolerance i luftfarts-CNC-bearbejdning, til reference for procesingeniører:
| Fejlfænomen | hovedårsagen | Typiske egenskaber | Korrektionsplan og verifikationsmetode |
|---|---|---|---|
| Buedeformation i fri tilstand | Ujævn restspændingsfrigivelse | Efter vending er fladheden ekstremt dårlig, og midten er konveks. | Vedtagelse af trin-for-trin fræsning + naturlig aldring; brug af V-formede blokke til at understøtte behandling; tre-koordineret fuld størrelse inspektion |
| Batchstørrelser bliver gradvist større | Ophobning af værktøjsslid | Den første del af samme batch er kvalificeret, men den sidste del er uden for tolerance. | Implementer værktøjets levetid advarsel; reservemargin til efterbehandling; tjek tilfældigt nøgledimensioner for hver 10. stk |
| Målene er normale efter fastspænding, men uden for tolerance efter afspænding. | Klemkraften er for stor eller elastisk deformation | Koaksialitetsforskel mellem armatur og emne | Optimer klemmens stivhed; brug hydrauliske/vakuumklemmer; beregne klemdeformation og omvendt kompensation |
| Positionsspecifik periodisk fejl | Spindel radial udløb eller lejeforspænding | Periodiske krusninger vises på overfladen | Laser interferometer registrerer spindel aksial/radial fejl; gensliber eller udskifter lejer; kontrollerer renheden af værktøjsholderens koniske overflade |
Præcisionsdetektering og lukket sløjfe kvalitetskontrolsystem
Tredimensionel koordinatmåling og første artikelbekræftelse
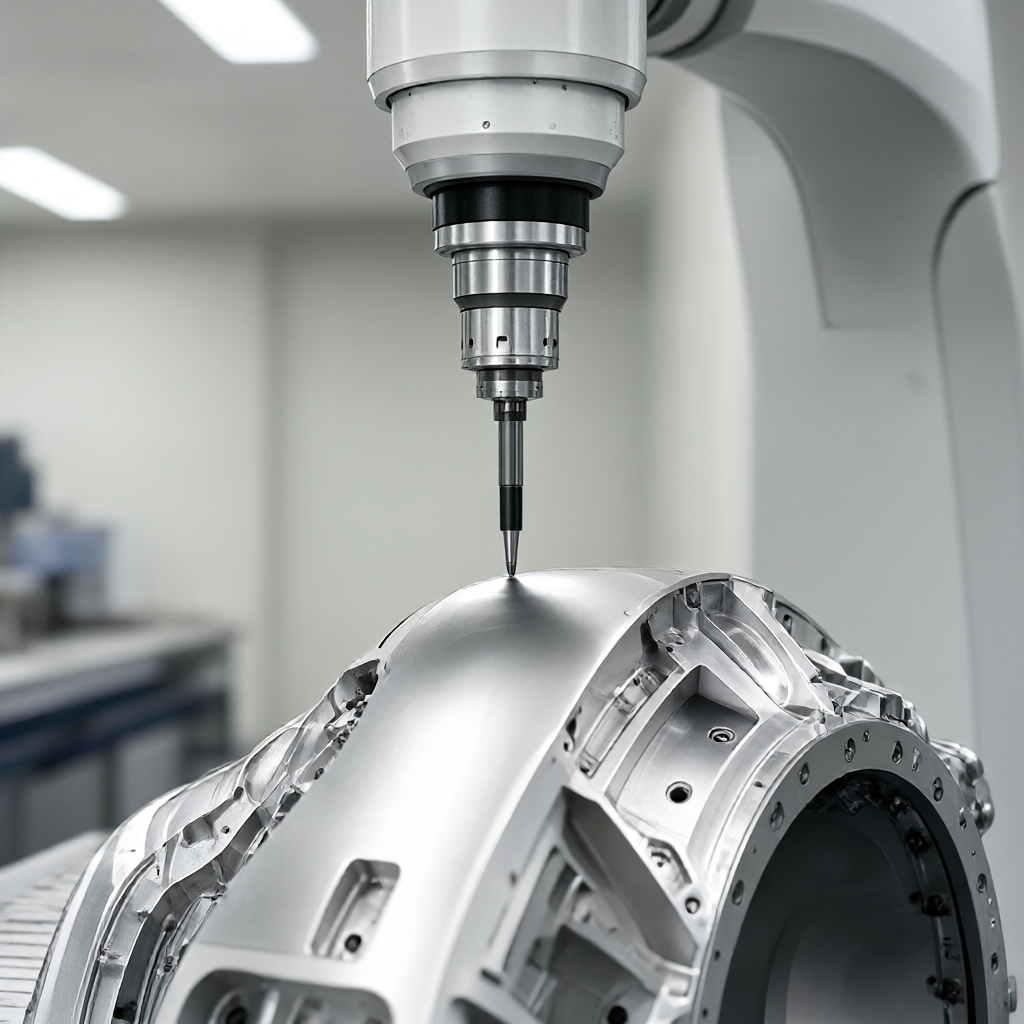
Accepten af luftfartsdele er normalt baseret på kravene i AS9100-systemet med 100 % inspektion af nøgleegenskaber (KC). Brugen af fem-akset forbindelse CMM (koordinatmålemaskine) er et mere pålideligt middel til at verificere dimensionerne af komplekse rum. Konstant temperaturkontrol er påkrævet før måling, og omgivelsestemperaturforskellen bør kontrolleres inden for ±0,5°C for at undgå yderligere fejl forårsaget af termisk ekspansion og sammentrækning. Den første artikelinspektion er ikke kun en dimensionskontrol, men omfatter også en omfattende vurdering af værktøjsbanens korrekthed, risikoen for fastspændingsinterferens og overfladekvaliteten. Det anbefales at størkne målepunkterne for nøgledimensioner i programmeringskoordinatsystemet for at opnå automatisk detektion og reducere menneskelige læsefejl. Til interne skjulte funktioner kan optisk scanningsteknologi bruges til at opnå punktskydata, og afvigelsesskydiagrammet kan sammenlignes med CAD-modellen for visuelt at vise lokale områder uden for tolerance og give dataunderstøttelse til procesforbedringer.
Indeks for batchkonsistens og proceskapacitet
Det er ikke nok kun at stole på den endelige inspektion, du skal være opmærksom på proceskapacitetsindekset (Cpk). For luftfartskritiske dele kræves normalt Cpk≥1,33. Ved at analysere SPC-diagrammer (statistical process control) er det muligt at identificere, om procesudsving er forårsaget af særlige årsager (såsom værktøjsbatchforskelle, materialehårdhedsudsving). I masseproduktion låser ShowyMetal skæreparametre gennem standardiserede betjeningsvejledninger (SOP) og etablerer en database relateret til materialehårdhed og værktøjslevetid. Når en afvigelse i procestendensen detekteres, udløser systemet automatisk en nedlukningskontrolmekanisme. Denne datadrevne forebyggende kvalitetskontrol kan effektivt opfange risikoen for dimensionelle afvigelser før forsendelse og sikre, at hver batch af luftfartsdele leveret til kunderne har en høj grad af konsistens og sporbarhed.
Almindelige problemer med CNC-størrelser inden for luftfart
Hvad er det normale interval for størrelsesrebound af luftfartsaluminiumdele efter fræsning?
Mængden af tilbagespring afhænger af råemnets margen, vægtykkelse og køletid. Normalt vil størrelsen være mere stabil efter at have været placeret i 24 timer efter finformaling. Hvis afspændingsudglødning ikke udføres, kan tilbagespringsmængden af tyndvæggede dele nå 0,02-0,05 mm. Det anbefales at etablere tilbageslagskoefficienten for denne specifikke form gennem prøveskæring af det første stykke og udføre omvendt kompensation i efterfølgende processer.
Hvordan undgår man overskæring af fem-aksede bearbejdningscentre i kompleks overfladebehandling til rumfart?
Overskæring er ofte forårsaget af forkert definition af værktøjsbaselængden eller frigangsvinkelinterferens. CAM-software skal bruges til at udføre streng kollisionssimulering og kontrollere vinklen mellem værktøjssfæren og arbejdsemnets normale linje. Sørg for, at grundlængdeparameteren er større end værktøjsudhænget under de mest ugunstige arbejdsforhold, og udfør tørkørselsverifikation før egentlig bearbejdning, især indføringsvejen nær hjørnet af hulrummet.
Hvad er de vigtigste faktorer, der forårsager dimensionelle afvigelser i titanlegeringsbehandling?
De største problemer med titanlegeringer er termisk deformation og værktøjsslid. Lav varmeledningsevne resulterer i høje temperaturer i skærezonen og betydelig lokal termisk udvidelse af emnet. Samtidig slides værktøjet hurtigt, og dimensionsstabiliteten er dårlig. Det er nødvendigt at bruge stærkt kølemiddel (let vandopløseligt eller sporvandssmøring), reducere skærehastigheden og øge antallet af efterbehandlingsoperationer for at kontrollere termiske fejl og slidakkumulering.
Kan CNC-bearbejdningsdimensioner repareres gennem reparation, hvis dimensionerne er uden for tolerance?
Det er strengt forbudt at reparere vigtige luftfartsdele efter behag. Dimensionel ude af tolerance betyder normalt procesfejl. Små overskæringer (overfladelag) kan dækkes til ved polering eller sandblæsning, men funktionelle dimensioner, der påvirker styrke eller pasform, skal kasseres og laves om. Blindreparation vil ødelægge den originale spændingsfordeling og udmattelseslevetid for delene, hvilket overtræder luftfartssikkerhedsreglerne.
Hvordan sikres dimensionskonsistens for små partier af luftfartsdele?
Små partier står over for udfordringer med værktøjslevetid. Det anbefales at anvende strategien "et værktøj, en inspektion", behandle et stykke af hvert nyt værktøj og inspicere det i fuld størrelse for at registrere slidtendensen. Eller efterlad en stor margen og brug det sidste højstabile værktøj til ensartet efterbehandling. Samtidig styrkes detekteringen af gentagen positioneringsnøjagtighed af armaturet for at sikre ensartetheden af flere klemmer.
Konklusion og professionel støtte
Løsning af problemet med dimensionsmæssig ude af tolerance i CNC-bearbejdning af rumfartsdele kræver tværfagligt samarbejde mellem materialevidenskab, armaturteknik, CNC-systemer og præcisionsinspektion. Der er ingen universelle procesparametre, kun tilpassede løsninger til specifikke produktkarakteristika. Hvis du står over for dimensionsstabilitetsudfordringer i masseproduktion af strukturelle dele til rumfart, er du velkommen til at sende tegninger og tekniske specifikationer. Vores ingeniørteam vil kombinere 72 højtydende CNC-udstyrklynger og kvalitetskontroloplevelse i fuld proces for at udvikle en præcisionsbearbejdningsplan for dig, herunder DFM-anbefalinger, armaturdesign og risikoundgåelse for at hjælpe projektet med at blive leveret til tiden med høj kvalitet.



