





Ingeniørlogik for at opnå Ra0.2 overfladeruhed i CNC-bearbejdning af rumfartsdele
For præcisionsdele af rumfartskvalitet er CNC-bearbejdningsoverfladeruhed Ra0.2 ikke blot en stræben efter numeriske værdier, men resultatet af systematisk kontrol af skæreparametre, værktøjsstatus, materialeegenskaber og værktøjsmaskinens stivhed. I de fleste tilfælde vises denne indikator på tætningsoverfladen, lejeoverfladen og den lufttætte struktur af titanlegering, højstyrkestål eller speciel aluminiumslegering. Kernen i at opnå Ra0.2 er at undertrykke rester af knivmærker og mikroskopiske pladdermærker, hvilket kræver en klar procesvej fra DFA-designstadiet. Det følgende vil nedbryde de nøglevariabler, der påvirker denne parameter, og give en praktisk processammenligningsplan.
Fire kernevariabler, der påvirker CNC-præcisionsbearbejdningsoverfladekvaliteten
Mange ingeniører tilskriver for høje Ra-værdier til værktøjsmaskinens nøjagtighed, men faktisk er koblingseffekten mellem værktøjsstatus og skæreparametre mere signifikant. Her er fire variabler, der skal styres sammen:
- Værktøjsrivevinkel og værktøjsnæseradius:En lille værktøjsspidsradius er tilbøjelig til at værktøjet kollapser, mens en stor værktøjsspidsradius forårsager store resterende teoretiske krusninger. Ra0.2 anbefaler normalt R0.5-R1.0mm, og spånvinklen skal justeres plastisk efter materialet, med store spånvinkler for aluminiumsdele og mellemste vinkler for titanlegeringer.
- Tilpasning af foder og hastighed:Overfladeruhed er proportional med tilspændingshastighed. Reduktion af tilførslen er den mest direkte måde at forbedre glatheden på, men rotationshastigheden skal øges samtidigt for at holde skærehastigheden i det optimale område (for eksempel er Vc af TC4 titanlegering normalt 15-30m/min).
- Minimum mængde smøring (MQL) eller skærevæskekoncentration:Tørskæring eller MQL bruges almindeligvis til luftfartsdele for at reducere olietågeforurening, men det er nødvendigt at sikre, at værktøjsbelægningen er modstandsdygtig over for tør friktion. For eksempel er TiAlN-belægning stabil under tørskæring.
- Termisk deformation og vibration af værktøjsmaskiner:Termisk forlængelse af spindlen under højhastighedsbearbejdning vil føre til fejl på mikronniveau, som kræver mere end 1 times forkøling før bearbejdning af nøgleoverflader; pladdermærker forårsaget af utilstrækkelig armaturstivhed er en almindelig usynlig dræber af Ra, der overstiger standarden.
Sammenligning af Ra0.2 procesruter: afvejningen mellem finfræsning og superfinishing
Der er to almindelige måder at opnå Ra0.2 på: direkte finfræsning for at danne formen i ét trin, eller finfræsning efterfulgt af en superfinishing-proces (såsom slibning eller superfinishing-drejning). Der er en enorm forskel i omkostninger og anvendelige scenarier mellem de to, og det skal bedømmes ud fra delenes egenskaber.
| Kontrastdimensioner | Plan A: Højhastigheds præcisionsfræsning | Plan B: Fræsning + Præcisionsslibning |
|---|---|---|
| Gældende geometri | 3-akse tilgængelige planer, trin og simple buede overflader | Lukket dyb kavitet, kompleks femakset buet overflade, hårdmetaldele |
| Typiske parametre | Fremføring≤0,1 mm/omdrejninger, spindel≥8000 omdr./min | Slibekorndiameter mindre end 1μm, kølende slibning |
| Værktøjsomkostninger | Høj (kræver multi-kantet belagt hårdmetal endefræser) | Medium (forbrugsstoffer til slibeskiver er relativt lave, men afskrivning på udstyr er høj) |
| Materiale begrænsninger | 7075 aluminiumslegering, Al7075, almindeligt stål | Titanium legering TC4, varmebestandigt stål Inconel718 |
| Anbefalede scenarier | Udseende overflade, parringsoverflade, batchstørrelse på mere end 1.000 stk | Højtemperaturlegeringer, tætningsringe, små partier eller meget høj planhed |
Praktiske punkter om indstilling af skæreparametre og valg af værktøj
Tager man 7075-T6 luftfartsaluminium som et eksempel, anvendes en 4-kantet endefræser af massivt hårdmetal med D8 mm og R1 mm affasninger, og belægningen er TiAlN. Det specifikke parametersæt for at opnå Ra0,2 er: spindelhastighed 12.000 rpm, fremføringshastighed 400 mm/min (dvs. 0,033 mm/omdrejninger) og skæredybde, der ikke overstiger 0,5 mm. Hvis materialet ændres til TC4 titanlegering, skal rotationshastigheden reduceres til 2.000 rpm, tilspændingshastigheden skal reduceres til 100 mm/min, og køleflowhastigheden skal øges for at forhindre opbygning.
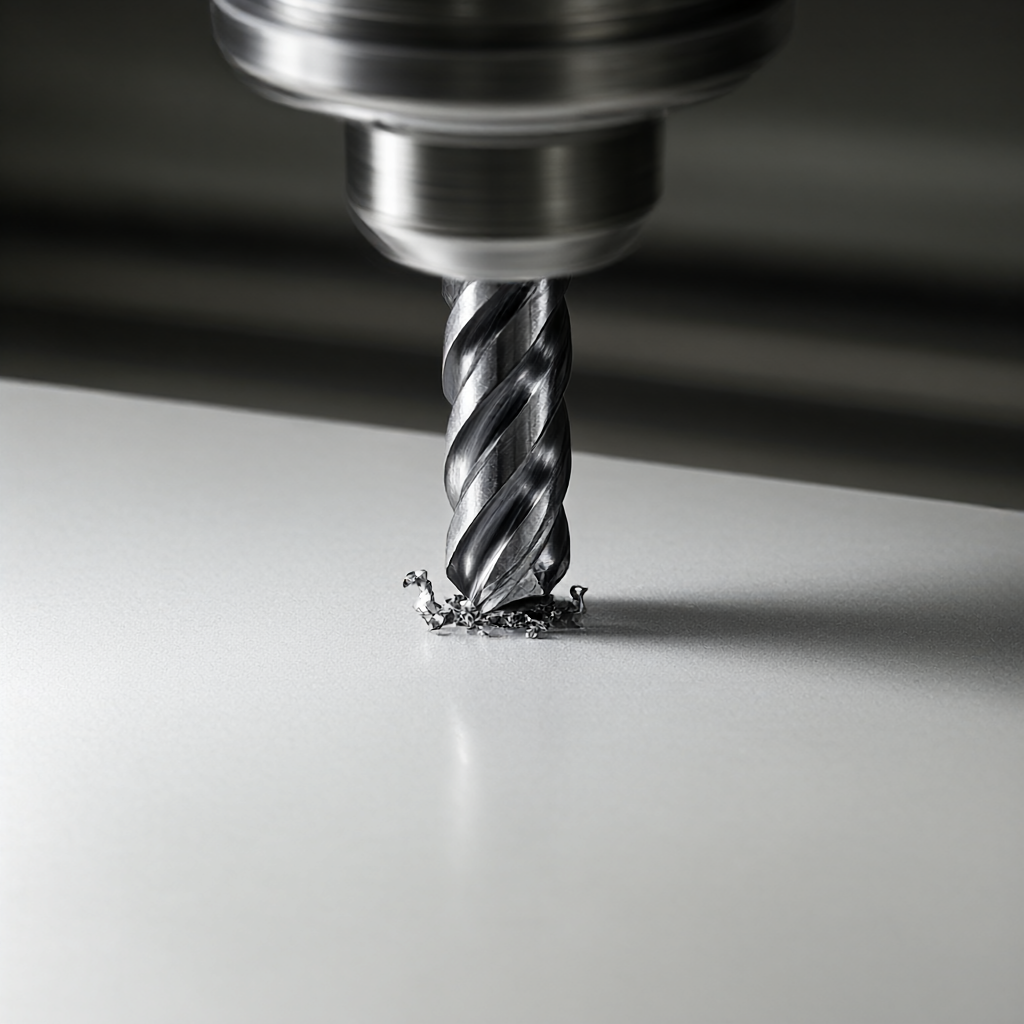
Nøglen erVærktøjsstioptimering. Undgå at stoppe ved pludselige ændringer i overfladen og brug en spiralinterpolationsstrategi for at reducere værktøjsspidsens opholdstid. Til fræsning i dybt hulrum anbefales det at bruge lagdelt skæring, hvor skæredybden af hvert lag ikke overstiger 20 % af værktøjets diameter, for at kontrollere radial kraft og vibration. Hvis der detekteres periodiske krusninger på overfladen, skal værktøjet straks kontrolleres for mikrochips. Hvis spånstørrelsen overstiger 20 μm, skal den omslibes eller udskiftes.
Overfladeinspektionsmetoder og implementering af acceptkriterier
Ra0.2 er en højpræcisionsruhed, og den optiske kontaktmetode (såsom en ruhedsmåler) er en standarddetektionsmetode, men man skal være opmærksom på måleretningen. Luftfartsdele kræver ofte, at målinger beregnes i gennemsnit på tværs af flere kornretninger. Det anbefales at inspicere delene, før de coates og efterfølgende poleres for at undgå at maskere de sande bearbejdningslinjer.
Almindelige fejltilstande inkluderer:
- Lokal depression:Det er for det meste forårsaget af skærevæske erosion eller kollision, så positionen af dysen skal kontrolleres.
- Periodisk knivmønster:Hvis det angiver unormal spindeldynamisk balance eller værktøjsudløb >5 μm, er detektion af spindeludløb påkrævet.
- Burrester:Den sidste fræser af finfræsning er ikke på plads, så fræserens løftehøjde for enden af fræserbanen skal optimeres.
FAQ: Ofte stillede spørgsmål om luftfart CNC-bearbejdning Ra0.2
Kan CNC-bearbejdning af titanlegering opnå Ra0,2?
Ja, men det er sværere end aluminiumslegering. TC4 titanlegering har dårlig varmeledningsevne og er tilbøjelig til tumorakkumulering. Det kræver lav hastighed og høj køling, og værktøjets slidstyrke er ekstremt høj. Det anbefales at bruge CBN-værktøj eller hårdmetal med høj hårdhed, kombineret med minimal mængde smøreteknologi.
Hvad er forskellen mellem Ra0.2 og Ra0.4 i luftfartsdele?
Ra0.2 bruges sædvanligvis til tætning af overflader, lejebaner eller aerodynamiske overflader med høj præcision, med strengere krav; Ra0.4 bruges mest til generelle parringsoverflader eller udseendeoverflader. Hvis tegningen ikke angiver det, er standard Ra1.6, men de vigtigste funktionelle overflader skal være tydeligt markeret med Ra0.2 og detektionsmetoden.
Hvordan undgår man vibrationsmærker på CNC-bearbejdningsoverflader?
Klapmærker stammer fra værktøjets eller arbejdsemnets egenfrekvensresonans. Modforanstaltninger omfatter: modifikation af fremføringsvinklen for at undgå en enkelt frekvens, reduktion af skæreparametre, forøgelse af fiksturets stivhed, brug af dæmpende materialeforinger eller forudsigelse af modale frekvenser i simuleringssoftware og undgåelse af resonanszoner.
Hvilket af de 72 CNC-udstyr er egnet til Ra0.2-behandling?
Ikke alle værktøjsmaskiner kan stabilt nå Ra0,2. Det er nødvendigt at vælge et 5-akset bearbejdningscenter med høj stivhed og høj hastighed (≥10.000 rpm), og spindeludløbet er bedre end 5μm. De 72 udstyrsstykker, der er udstyret af ShowyMetal, inkluderer avancerede 5-akse modeller, der kan opfylde kravene til finish i luftfartskvalitet. Det specifikke udstyr skal matches i henhold til delens størrelse og kompleksitet.
Kan leveringstiden på 15-25 dage inkludere Ra0,2 efterbehandling?
Kan. Leveringstiden på 15-25 dage for masseproduktion inkluderer efterbehandling og testtid. Hvis delens geometri er kompleks, skal der reserveres yderligere tid til procesverifikation og bekræftelse af første stykke. Det anbefales at kommunikere vigtige overfladekrav på forhånd.
Konklusioner og anbefalinger til handling
Opnåelse af CNC-bearbejdningsoverfladeruhed Ra0.2 er i bund og grund en systematisk konstruktion af parametre, værktøjer, materialer og inspektioner, snarere end en enkelt værktøjsmaskines egenskaber. Baseret på en klynge af 72 udstyr har ShowyMetal fuld-proces kontrolmuligheder fra 3-akset til 5-akset, fra fræsning til drejning og fræsning, med en tolerance på ±0,01 mm, og understøtter efterfølgende overfladebehandlinger såsom anodisering og sandblæsning. Hvis du har dele af titaniumlegering eller aluminiumslegering, der skal opnå en Ra0.2-finish, anbefales det at levere CAD-tegninger og tekniske krav. Vi vil give gratis DFM-forslag og procesplaner for at hjælpe dig med stabilt at opnå finishindekset i masseproduktion. Send tegninger nu for at få tilpassede tilbud og procesevalueringer.



