





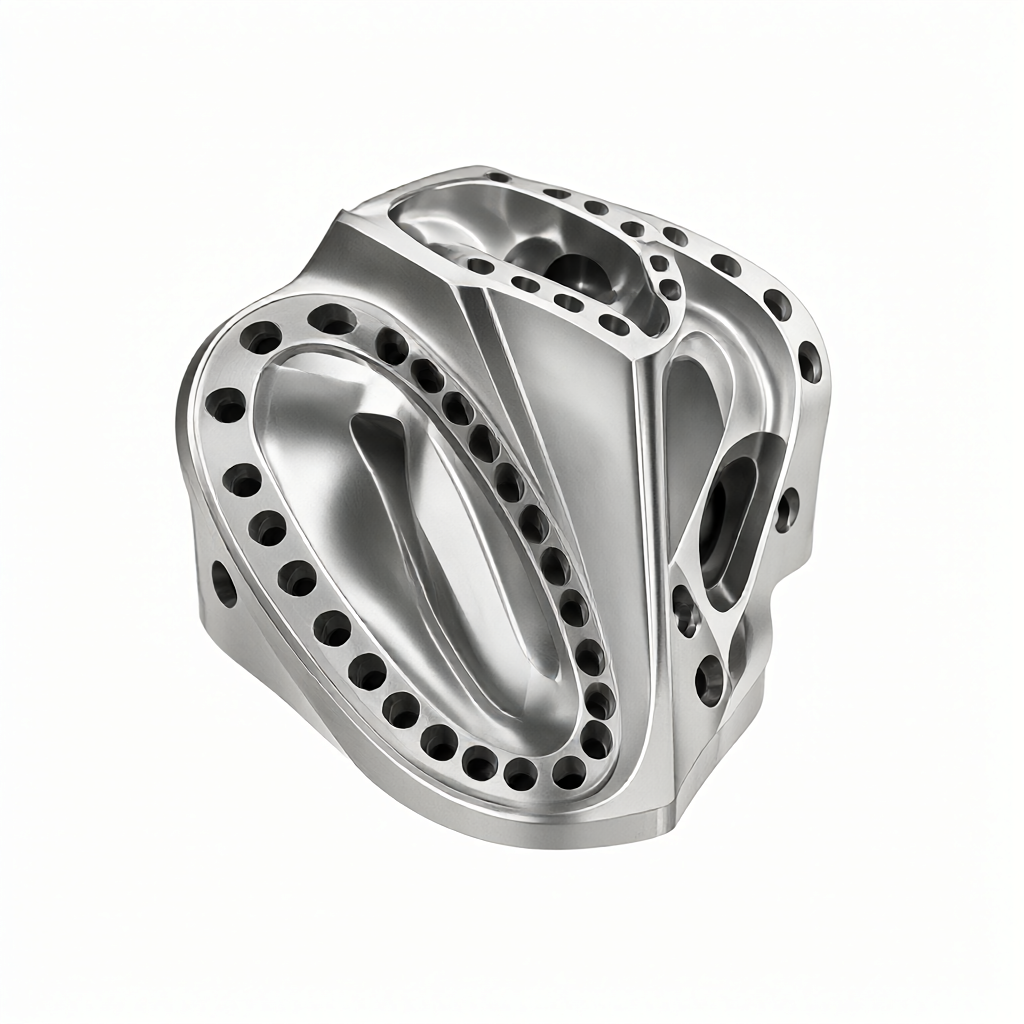
Den femaksede koblings- og fastspændingsstrategi for CNC-bearbejdning af komplekse strukturelle dele til rumfart er kerneteknologien til at løse den effektive og præcise fremstilling af tyndvæggede, specialformede og dybe kavitetsdele. For materialer, der er svære at bearbejde, såsom titanlegeringer og højtemperaturlegeringer, står traditionel treakset bearbejdning ofte over for dimensionelle problemer uden for tolerance forårsaget af værktøjsinterferens, værktøjsrestermærker, klemdeformation og spændingsudløsning. Fem-akset samtidig bearbejdning kan opretholde den bedste skærevinkel mellem værktøjet og arbejdsemnet gennem koordineret bevægelse af værktøjet langs fem frihedsgrader, hvorved skæreforholdene væsentligt optimeres, overfladefinish forbedres og værktøjsskiftetiden forkortes. Denne artikel giver en dybdegående analyse af, hvordan man opnår høj konsistens og pålidelighed i masseproduktion ud fra de fire dimensioner af processtiplanlægning, spændebeslagdesign, fejlkompensation og acceptkriterier, og hjælper ingeniører og indkøbere med at evaluere leverandørernes tekniske styrke.
Fem-akset koblingsbearbejdningsprincip og teknologiske fordele ved strukturelle dele til rumfart
Luftfartskonstruktionsdele, såsom skrogrammer, landingshjulsbeslag og motortilbehørskabinetter, har normalt komplekse friformede overflader og tætte hulsystemer. Ved bearbejdning af disse funktioner kræver tre-akset bearbejdning ofte flere vendinger og fastspændinger. Den kumulative positioneringsfejl er normalt stor, hvilket gør det vanskeligt at opfylde de strenge geometriske tolerancekrav i tegningerne.
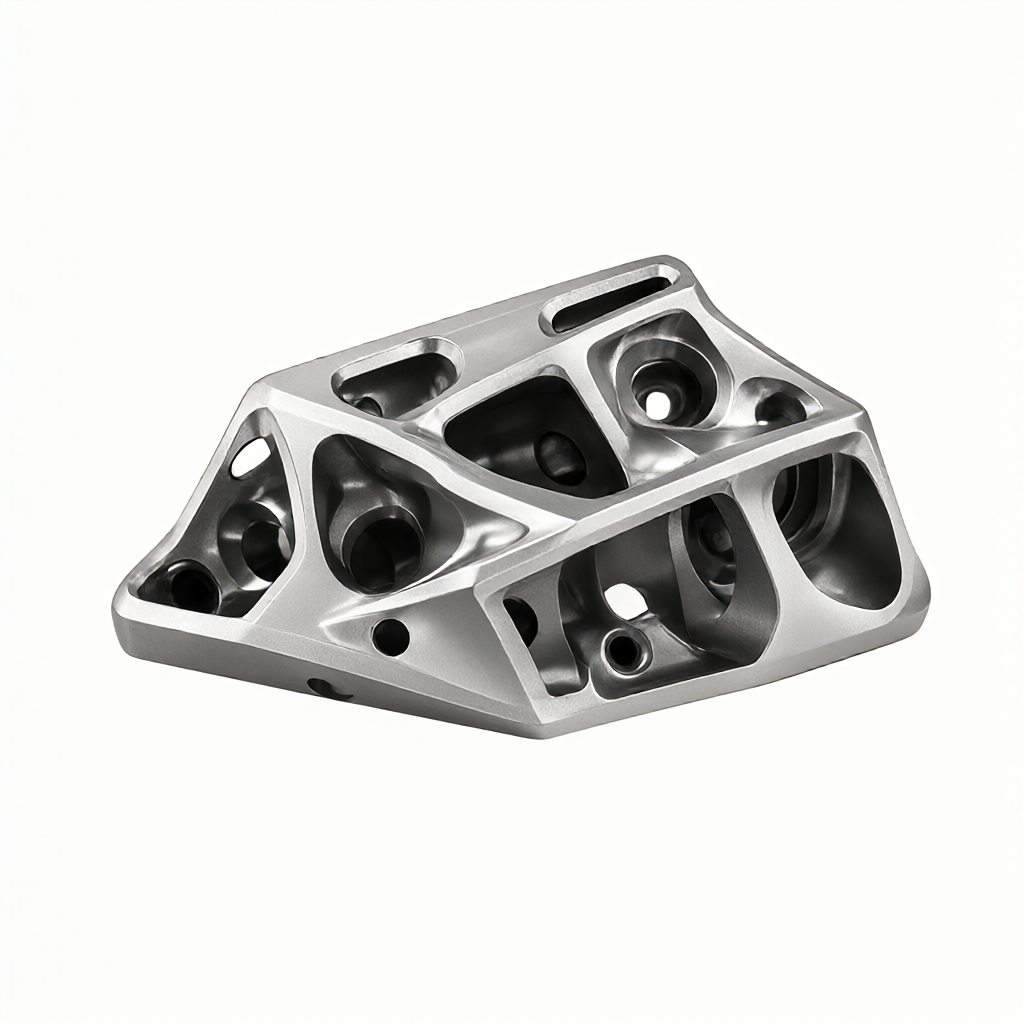
Et fem-akset bearbejdningssystem indeholder tre lineære akser (X, Y, Z) og to roterende akser (normalt mærket A/C eller B/C akser). Dens kernefordel ligger i"Konstant skæring"evne. Værktøjsaksen kan altid pege mod arbejdsemnets overflades normale retning eller opretholde en fast vinkel for at forhindre, at klingen eller værktøjshåndtaget rammer den ikke-bearbejdede overflade af emnet. Dette bevægelsesmønster giver følgende tekniske fordele:
- Forbedre overfladekvaliteten:Ved at opretholde en konstant skærevinkel er skæretykkelsen ensartet, og vibrationsmærker forårsaget af ændringer i skæredybden reduceres. Overfladeruheden Ra-værdien kan normalt kontrolleres inden for 0,8 μm og kan nå Ra0,4 μm med efterbehandling.
- Optimer værktøjets levetid:Ved at undgå værktøjshåndtagsinterferens kan værktøjet forlænges kortere og have bedre stivhed. Samtidig er værktøjsslitagen mere ensartet, og den samlede levetid forlænges med 30%-50%.
- Reducer antallet af fastspændingstider:Flerfacetteret bearbejdning afsluttes gennem en fastspænding, hvilket eliminerer akkumulerede fejl forårsaget af flere positioneringer, hvilket er særligt kritisk for integrerede strukturelle dele.
Til materialer, der er svære at bearbejde, såsom Inconel 718 eller Ti-6Al-4V, giver den femaksede forbindelse tilstrækkelig afkøling og glat fjernelse af spåner, hvilket yderligere reducerer risikoen for arbejdshærdning og sikrer dimensionsstabilitet.
Nøgleopspændingsstrategier: stivhed, positionering og afspændingskontrol
Fem-akset kobling løser problemet med "om det kan behandles", mens fastspændingsstrategien bestemmer "om behandlingsnøjagtigheden kan opretholdes." De fleste flydelematerialer er i en stressaflastende udglødningstilstand. Hvis fastspændingen er forkert under forarbejdningen, vil frigivelsen af restspænding få delene til at deformeres efter at være blevet løsnet. Dette er den primære årsag til partiskrotning.
En effektiv spændestrategi skal følges"Klokken seks positionering"principper og foretage justeringer baseret på materialeegenskaber:
- Kombination af vakuumadsorption og mekanisk kompression:For tyndvæggede dele kan simpel mekanisk kompression let forårsage overfladefordybninger. Det anbefales at bruge en vakuumadsorptionsskive som den grundlæggende støtte for at eliminere bundspænding og kun bruge en lille mængde mekaniske presseblokke i retningen vinkelret på skærekraften. Pressekraften skal beregnes ved FEM-simulering og styres normalt mellem 0,5-1,5 MPa.
- Brug af bløde klemmer:For dele, der kræver en høj finish og ikke tillader klemmærker, kan den bløde klemmereserve fræses ud før prøveskæring af det første stykke. I efterbehandlingsstadiet anvendes fræsede bløde klemmer i stedet for hårde trykplader for at sikre positioneringsnøjagtighed og undgå beskadigelse af den bearbejdede overflade.
- Styring af varmepåvirket zone:Værktøjsfriktion og materialedeformation under bearbejdning vil generere varme. For store kassedele anbefales det at bruge kølemiddel til direkte at sprøjte skærepunktet og begrænse spindeleffekten til mindre end 80 % af den nominelle værdi for at reducere virkningen af termisk deformation på dimensionsnøjagtigheden.
Når du vælger et armatur, skal du også overveje rækkevidden af den femaksede maskines rotationsakser. For at undgå interferens mellem værktøjet og armaturet ved ekstreme vinkler, skal der udføres en komplet fixturkollisionsdetektionssimulering i CAM-software.
CAM-stiplanlægning: værktøjsstioptimering og simuleringsverifikation
Hvorvidt fordelene ved femakset kobling kan bringes i spil, afhænger i høj grad af CAM-softwarens strategivalg og parameterindstillinger. For strukturelle dele til rumfart sammenlignes almindelige rutestrategier som følger:
| Politikens navn | Gældende funktioner | Analyse af fordele og ulemper |
|---|---|---|
| Overfladebehandling af revolution (Swarf) | Fritformede overflader, komplekse former | fremragende:Stien er glat, der er ingen resterende værktøj, og overfladekvaliteten er høj;mangel:Beregningstiden er lang, og kravene til modeltopologi er høje. |
| Polyhedral finish | Hovedsageligt plan struktur med små afrundede hjørner | fremragende:Høj effektivitet og enkel planlægning;mangel:Der kan være skæremærker ved de afrundede hjørner, som kræver efterfølgende udglatning. |
| Bore/bore | Dybt hul, skrå hul, positionshul | fremragende:Fem-akset automatisk positionering, lodret fremføring, undgå forskydning af bor, god hulvægsfinish;mangel:Der er krav til klemmeåbningsrummet. |
| Hjørnerengøringsbehandling | Indvendig ret vinkel, dyb rille | fremragende:Sørg for, at hjørnerne er helt ryddet uden rester;mangel:Brug en kniv med lille diameter, som har dårlig stivhed og er nem at knække. Foderet skal kontrolleres nøje. |
Før du udfører behandling, er det nødvendigt at udføre"Offline simuleringsbekræftelse". Ikke kun kollisionen mellem værktøjet og emnet skal kontrolleres, men også den fysiske interferens mellem værktøjet, værktøjsholderen, fiksturen og selve værktøjsmaskinen (inklusive spindel, slæde og rotationsakse). For nøglebatcher anbefales det at generere en tidsbanefil med en foderkurve og udføre tørløbsverifikation på værktøjsmaskinen for at sikre, at G-kodelogikken er korrekt.
Testmetoder og toleranceacceptstandarder
Accept efter afslutning af behandlingen er nøglen til at bekræfte effektiviteten af processen. For det høje præcisionskrav på ±0,01 mm kan konventionelle skydelære ikke længere opfylde efterspørgslen og skal stole på følgende detektionsmetoder:
- Koordinatmålemaskine (CMM):Anvendes til inspektion i fuld størrelse med fokus på fladhed, hulkoaksialitet og geometriske tolerancer. For den fem-aksede bearbejdningsoverflade skal en tæt sondebane indeholdende grænsepunkter og interne punkter designes til at fange overfladedeformation.
- Laser scanner:Velegnet til overordnet kontursammenligning af store tyndvæggede dele. Ved at overlejre punktsky-dataene på tegningsmodellen genereres et kromatogram for hurtigt at identificere lokale deformations-hot spots.
- Overfladeruhedsmåler:Mål Ra-værdien af kritiske parringsoverflader direkte. Den pneumatiske tætningsflade i luftfartsdele kræver normalt Ra≤0,8μm. Med en femakset polerkniv skulle den kunne opfylde standarden stabilt.
Under masseproduktionsfasen anbefales det at implementere"Fuldstændig inspektion af første artikel + inspektion af procesprøver"Strategi. Det første stykke skal kontrolleres punkt for punkt af kvalitetsingeniøren i henhold til GD&T-tegningerne, og kontrolrapporten bevares; under masseproduktion udføres en fuld CMM-inspektion for hver bestemt mængde (såsom hver 50 stk.), og resten inspiceres tilfældigt for nøgledimensioner i henhold til AQL-standarder for at balancere effektivitets- og kvalitetsrisici.
DFM anbefalinger og leverandør tekniske vurderingspunkter
For indkøbere er det afgørende at kommunikere med leverandører på DFM (Design for Manufacturability), før man overlader behandlingen. For at vurdere, om en CNC-bearbejdningsfabrik har evnen til at masseproducere komplekse luftfartsdele, skal du være opmærksom på følgende tekniske indikatorer:
- Enhedskonfiguration:Om man skal have et femakset koblingsbearbejdningscenter i stedet for kun et fireakset sidefræsecenter. Ægte femakset kobling kræver, at to roterende akser bevæger sig samtidigt for at opnå kompleks overfladeudjævning. ShowyMetal har 72 CNC-udstyr, der dækker 3/4/5-akse bearbejdningscentre og dreje- og fræsningsmaskiner, og har hardwarefundamentet til sådanne komplekse dele.
- Efterbehandlingsprogram:Forskellige værktøjsmaskiner (DMG, Okuma, Haas osv.) har forskellige G-kodeformater. Hvorvidt leverandøren har en komplet postprocessor til en specifik maskinmodel, bestemmer direkte programmeringseffektiviteten og sikkerheden.
- Materiale erfaring:Skæreparametrene (hastighed, fremføring, skæredybde) for materialer, der er svære at bearbejde, kræver en stor mængde dataophobning. Modne leverandører kan levere specielle skæremanualer til TC4 og Inconel 718 og bevise deres batchkonsistens.
Derudover er leverandørens evner til behandling af udseende også vigtige differentieringsindikatorer. Præcisions CNC dele kræver ofte overfladebehandlinger såsom anodisering og sandblæsning. Hvis der er klemmemærker eller ridser på overfladen, vil efterfølgende pletterings- eller oxidationsprocesser forstærke defekterne. Derfor er en undersøgelse af dens evne til at beskytte udseendet under forarbejdning nøglen til at sikre udbyttet af det endelige produkt.
Hvad skal jeg gøre, hvis fem-akset bearbejdning af fly tyndvæggede dele er let at deformere?
Det løses hovedsageligt ved at optimere fastspændingsmetoden (såsom vakuumadsorption for at reducere lokal stress) og reservere procesmargin. Det anbefales at udføre en afspændingshærdning før efterbehandling og bruge strategien "symmetrisk skæredybde" i CAM for at reducere den ensidige skærekraft.
Er fem-akset bearbejdning velegnet til små partier af komplekse strukturelle dele?
Meget anvendelig. Selvom omkostningerne ved fem-akset programmering er relativt høje, for komplekse dele, kan det reducere antallet af fastspændingstider og manuel indgrebsbehandlingstid betydeligt og kan faktisk afspejle højere effektivitetsfordele i små batch-scenarier.
Hvordan verificerer man, om leverandørens fem-aksede bearbejdningskapacitet er ægte?
Leverandører er forpligtet til at levere simuleringsvideoer, der indeholder værktøjsbaner (såsom Vericut-videoer), eller levere grovbearbejdning/efterbearbejdning af rigtige objekter med roterende aksebevægelser og kontrollere, om sporene af værktøjsforbindelse ved filetsamlingerne er tydelige. Dette er et intuitivt grundlag for at vurdere fem-akset forbindelse.
Hvilket niveau kan overfladeruheden af fem-akset bearbejdning nå?
I god værktøjstilstand og korrekte parametre kan finish Ra-værdien normalt være stabil mellem 0,4μm-0,8μm. Hvis der kræves højere kvalitet, kan en efterbehandlingsproces tilføjes. På dette tidspunkt er det nødvendigt at undgå væsentlig ændring af værktøjsaksens vinkel for at forhindre værktøjsmærker.
Hvordan kontrollerer man konsistensen af fem-akset bearbejdning i masseproduktion?
Kernen ligger i standardisering og automatisering af armaturer. Brug selvcentrerende armaturer eller luftekspanderende aksler, og opret en streng styring af værktøjets levetid (tvungen værktøjsudskiftning baseret på antal stykker eller tid) for at sikre, at skærestatussen for hver del er i det optimale slidområde for værktøjet.
Bearbejdningen af komplekse strukturelle dele til rumfart er ikke kun en konkurrence mellem skærende værktøjer og værktøjsmaskiner, men også en konkurrence mellem procesdataakkumulering og kvalitetskontrolsystemer. Hvis du har masseproduktionskrav til så vanskelige dele, anbefales det at sende tegningerne og specifikke proceskrav til et professionelt team til DFM-gennemgang. Ved at demonstrere specifikke toleranceudfordringer og materialeegenskaber kan målrettede tekniske løsninger og tilbudsevalueringer hurtigt opnås, og derved reduceres trial and error omkostninger og sikre projektleverance til tidsplanen.



