





Kølevæskevalg og anti-korrosionsstrategier til CNC-bearbejdning af titanlegeringer til luftfartsdele
I rumfartsindustrien er titanlegeringer (såsom Ti-6Al-4V) meget brugt på grund af deres høje styrke-til-vægt-forhold og træthedsbestandighedsegenskaber, men deres lave varmeledningsevne (ca. 6-7 W/m·K) og stærke kemiske aktivitet gørValg af kølemiddel til CNC-bearbejdningBliv en nøgleprocesvariabel, der påvirker delens overfladeintegritet og interne metallografiske struktur. Det forkerte kølemiddel kan forårsage hurtigt slid på værktøjet, overdreven termisk deformation af emnet og mere alvorligt skjulte fejl såsom brintskørhed eller intergranulær korrosion. Denne artikel vil diskutere køleskemaet, der er egnet til præcisions-CNC-bearbejdning af titanlegeringer baseret på skærekraft, varmefluxtæthed og materialekorrosionsmekanisme, og analysere den understøttende anti-korrosionsbehandlingsproces for at hjælpe ingeniører med at balancere forarbejdningseffektivitet, nøjagtig vedligeholdelse og omkostninger i masseproduktion.
Den underliggende logik af kølekrav til skæreegenskaber af titanlegering
Vanskeligheden ved at skære titanlegeringer stammer hovedsageligt fra dets unikke materialeegenskaber. Først og fremmest er titanium et stærkt brintabsorberende grundstof. Ved høje temperaturer reagerer den let med kemikalier i skærevæsken eller miljøfugtighed, trænger ind i korngrænserne og forårsagerBrintskørhed, hvilket reducerer materialets duktilitet. For det andet er den termiske ledningsevne af titanlegering kun 1/8 af stål. Skærevarmen er hovedsageligt koncentreret i det forreste område af værktøjet og det tynde lag på overfladen af emnet. Hvis afkølingen er utilstrækkelig, kan den lokale temperatur hurtigt stige over fasetransformationspunktet, hvilket ændrer overfladens metallografiske struktur og indfører resterende trækspænding.
- Termisk styringsprioritet:Kølevæsken skal have en høj specifik varmekapacitet for hurtigt at fjerne varme fra skærezonen og forhindre rødglødende svigt af værktøjet.
- Kemisk inert:Formlen skal være neutral eller svagt basisk for at undgå, at stærke syrer eller svovl- og klorholdige forbindelser korroderer titaniummatrixen og forhindrer spændingskorrosion.
- Smøre- og kølebalance:Selvom titanlegeringer primært er afhængige af køling frem for olieopløselig smøring, kan ekstreme trykadditiver hjælpe med at reducere klæbemiddelslid.
Sammenlignende analyse af almindeligt anvendte kølevæsketyper i titanlegeringsbehandling
Til CNC-bearbejdning af titanlegeringer omfatter almindelige kølemedier vandopløselige skærevæsker, minimumsmængdesmøring (MQL) og fuldsyntetiske skærevæsker. Når du vælger, skal du ikke kun se på anti-rust ydeevnen, men også være opmærksom på dets ætsende data på titaniummetal. Følgende tabel sammenligner ydeevnen af tre almindelige løsninger i Ti-6Al-4V-behandling:
| medietype | Typiske ingredienser/koncentrationer | Termisk effektivitet (W/m²K) | Korrosionsrisiko for titanium | Gældende scenarier, fordele og ulemper |
|---|---|---|---|---|
| Vandopløselig halvsyntetisk/fuldsyntetisk skærevæske | Klorholdig rusthæmmer, koncentration 5-10% | Høj (500-1000) | høj risiko(hvis den indeholder frit klor) | Den hurtigste varmeafledning, velegnet til højhastigheds 5-akset fræsning. Dog skal der anvendes en klorfri eller lav-chlor formel, ellers vil det let forårsage grubetæring. |
| Minimum mængde smøring (MQL) | Vegetabilsk oliebase + fine tågepartikler, flowhastighed 10-50ml/t | Medium (afhænger hovedsageligt af luftstrøm til varmeafledning) | lav risiko | Miljøvenlig, ingen omkostninger til bortskaffelse af affaldsvæske. Kølekapaciteten er dog begrænset og er kun egnet til boring eller konturfræsning ved lavere hastigheder. |
| Fuldsyntetisk ikke-vandopløselig skæreolie | Ekstremt tryk additiv, ren olie | Lav (50-100) | lav risiko | Fremragende smøreevne, hæmmer knivtumor. Den har dog dårlig varmeafledning og er ikke egnet til højbelastningsriller eller bearbejdning af dybe kaviteter. Det skal være udstyret med luftkøling. |
For vigtige luftfartsstrukturdele anbefales det at brugeSpeciel behandlingsvæske af titanlegering. Denne type væske er normalt baseret på klorfrie organiske rusthæmmere, og pH-værdien styres mellem 8,5-9,5, hvilket ikke kun sikrer passiveringsbeskyttelsen af titanium, men også har tilstrækkelig ekstrem trykydelse. Det er strengt forbudt at bruge generel antirustolie indeholdende nitrit, fordi nitrit vil reagere med titanium under høj temperatur og tryk og danne ustabile forbindelser.
Anti-korrosionsbehandling og rengøringsspecifikationer under forarbejdning
Efter forarbejdning, hvis den resterende skærevæske på overfladen af titaniumdele ikke fjernes i tide, vil der dannes elektrokemiske korrosionsceller i hullerne, især i fugtige omgivelser. Anti-korrosionsbehandling er ikke bare en simpel aftørring, men en standardiseret rengøringsproces:
- Fjernelse af ultralydsolie:Brug et neutralt eller svagt alkalisk affedtningsmiddel og udfør ultralydsrensning ved 40-60°C for at fjerne resterne af skærevæske, der er fastgjort til mikroporerne og gevindene.
- Skyl med rent vand:Deioniseret vand med en resistivitet større end 1 MΩ·cm skal bruges til skylning for at forhindre, at calcium- og magnesiumioner i postevand danner et kalklag på titaniumoverfladen.
- Dampfasetørring/lufttørring:Undgå vandmærker efter naturlig lufttørring. Det anbefales at bruge tryklufttørring eller lavtemperatur-varmlufttørring for at forhindre fastholdelse af fugt.
- Passiveringsbehandling (valgfrit):For dele, der har været opbevaret i lang tid eller er udsat for ætsende miljøer, kan kromsyre eller kromfri passiveringsvæske påføres for at danne en gennemsigtig passiveringsfilm og forbedre saltsprøjtebestandigheden.
Særlig opmærksomhed:Brug ikke stålbørster eller smergelkludeRengør titaniumdele i hånden, fordi slidaffald, hvis det er indlejret i overfladen, kan blive en kilde til stresskoncentration og et udgangspunkt for korrosion. Overflademodifikation bør udføres ved hjælp af kemisk polering eller elektrolytisk slibning.
Effekt af kølemiddelvalg på dimensionsnøjagtighed og overfladeruhed
Køleeffektiviteten påvirker direkte værktøjets termiske forlængelse. Ved forarbejdning af titanlegeringer, selvom værktøjets termiske udvidelseskoefficient er lille, vil lokale høje temperaturer få skæret til at trække sig lidt tilbage eller øge sliddet og derved påvirke dimensionsstabiliteten. Brug af højeffektiv kølevæske kan forlænge værktøjets levetid med 30%-50% og opretholde et mere stabilt overfladeruhedsniveau på Ra 0,4-0,8 μm.
Ved egentlig bearbejdning anbefales det at overvåge skærevæskens temperatur. Hvis kølevæskecirkulationstemperaturen overstiger 40°C, vil varmeafledningseffektiviteten falde. På dette tidspunkt bør strømningshastigheden øges, eller kølerørslayoutet bør forbedres for at sikre, at dysen er direkte rettet mod skærepunktet. Til præcis fem-akset forbindelsesbearbejdning, brugHøjtryks retningskøling(Tryk >70 bar) kan effektivt fjerne spåner og reducere friktionskoefficienten, hvilket signifikant reducerer overfladebølger (Wt-værdi).
Acceptkriterier og fælles fejltilstand undgåelse
Før levering af rumfartsdele skal der ud over almindelig dimensionsinspektion udføres ikke-destruktiv inspektion (NDI) for at kontrollere for potentielle defekter:
- Metallografisk inspektion:Elektrolytisk poler og æts kritiske sektioner for at kontrollere for brint-induceret revnedannelse eller overdreven arbejdshærdet lagtykkelse. Dybden af det hærdede lag bør kontrolleres inden for 20-50 μm. For dybt vil øge risikoen for initiering af træthedsrevner.
- Saltspray test:Hvis delene kræver korrosionsbestandighed, kræves en neutral saltspraytest (NSS), som normalt kræver kontinuerlig sprøjtning i 48-96 timer uden rød rust. Upassiverede titaniumdele burde yde bedre end kulstofstål i denne test, men hvis de ikke renses grundigt, kan sømmene korrodere først.
- Fluorescerende penetrantinspektion (FPI):Anvendes til at opdage mikrorevner på overfladen, især intergranulære revner forårsaget af termisk stress.
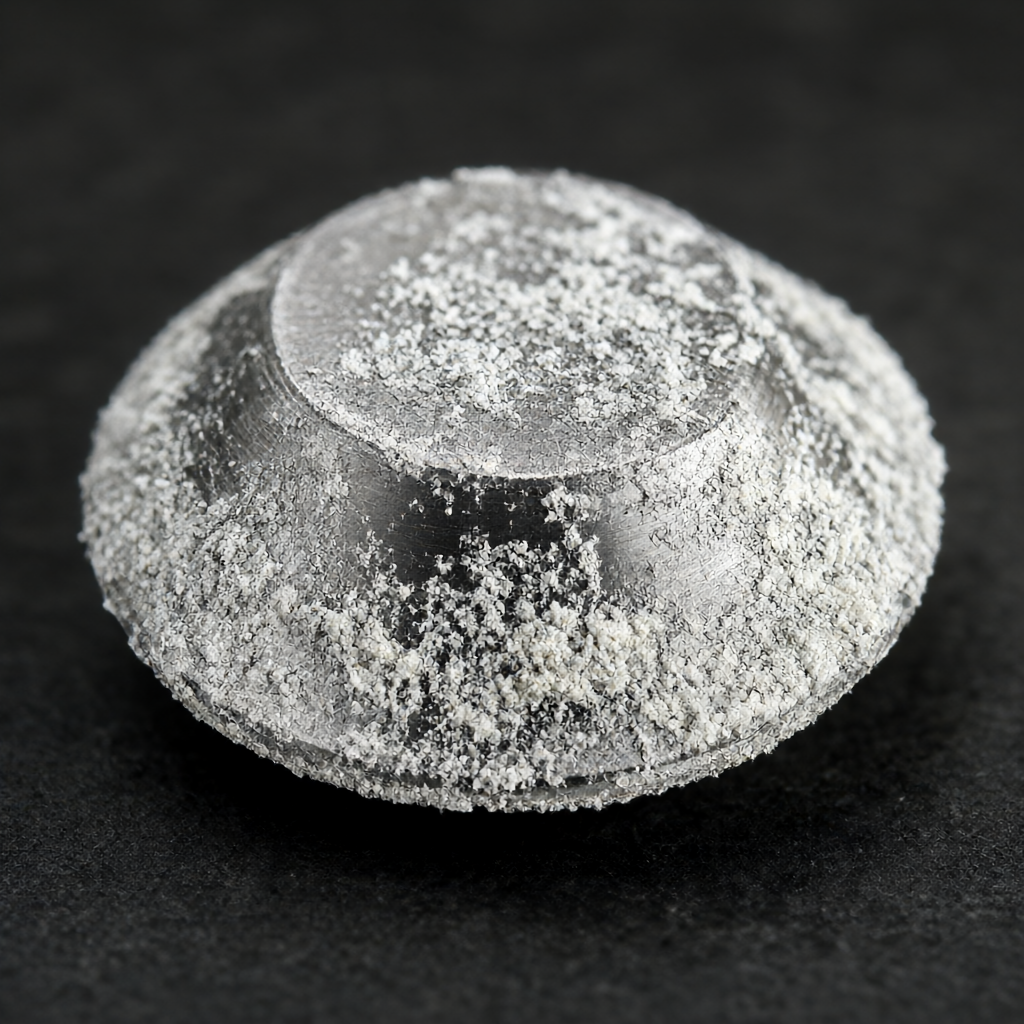
Hvis der findes hvide pulveragtige korrosionsprodukter (almindeligvis kendt som "titanium frost") på overfladen af dele, er det normalt forårsaget af forurenende stoffer blandet i kølevæsken eller ufuldstændig rengøring. På dette tidspunkt skal kemisk rensning og passivering udføres igen. Slib ikke for dybt for at undgå at beskadige den designede vægtykkelse.
Ofte stillede spørgsmål (FAQ)
Kan klorholdig skærevæske bruges til forarbejdning af titanlegeringer?
Stærkt anbefalet at undgå. Selvom klorholdige skærevæsker er effektive på stål, er frie kloridioner ekstremt ætsende for titanium og kan let føre til grubetæring og spændingskorrosion. Der bør anvendes en speciel klorfri titanlegeringsvæske.
Er minimumssmøring (MQL) egnet til højhastighedsfræsning af titanlegeringer?
MQL's varmeafledningskapacitet er svagere end væskekøling og er ikke egnet til højbelastnings- og højhastighedsfræseoperationer. Det er mere velegnet til lavhastighedsboring eller drejning, og injektionsstrømmen og forstøvningseffekten skal kontrolleres nøje, ellers vil utilstrækkelig afkøling forårsage hurtig sløvning af værktøjet.
Hvordan opbevarer man forarbejdede titaniumdele i lang tid for at forhindre korrosion?
Titanium dele skal holdes tørre og rene. Det anbefales at pakke det ind med dampfase anti-rust papir eller anti-rust film og opbevare det i et miljø med en relativ luftfugtighed på mindre end 40%. Undgå direkte kontakt med kobber, aluminium og andre metaller for at forhindre galvanisk korrosion.
Hvordan overvåger man kølevæskekoncentrationen mest nøjagtigt?
Det anbefales at bruge et refraktometer til at overvåge koncentratkoncentrationen i stedet for udelukkende at stole på ledningsevnen. Kontroller samtidig pH-værdien hver dag. Hvis den afviger fra basislinjeværdien ±0,5, skal skærevæsken justeres eller udskiftes for at forhindre sur eller alkalisk ubalance i at korrodere titaniummatrixen.
Under hvilke omstændigheder er der størst sandsynlighed for, at brintskørhed forekommer?
Brintskørhed forekommer hovedsageligt under efterbehandlingens varmebehandling eller rengøringsstadier. Holder delene sig for længe under højtemperatur- og højtryksvandsrensning, eller hvis spændingen ikke fjernes i tide efter svejsning/bearbejdning, kan brintatomer trænge ind i korngrænserne. Standardpraksis er at udføre grundig rengøring og tørring umiddelbart efter forarbejdning, og vakuumudglødning om nødvendigt for at sprede brint.
Konklusioner og anbefalinger til handling
Bearbejdningskvaliteten af titaniumlegeringer til rumfartsdele afhænger af tre tredjedele af kvaliteten af skæreværktøjerne og halvfjerds procent af forarbejdningskvaliteten på køle- og rensesystemet. At vælge det korrekte klorfrie kølemiddel og implementere en standardiseret anti-korrosionsrensningsproces er kernen i at eliminere skjulte fejl og sikre batchkonsistens. For batchordrer, der tilstræber høj præcision (±0,01 mm) og høj finish (Ra 0,4μm), er det afgørende at etablere sporbare kølevæskestyringsfiler.
Hvis du udvikler titaniumdele eller står over for udfordringer med bearbejdningskonsistens, er du velkommen til at sende tegninger og tekniske krav til vores ingeniørteam. Vi vil anbefale matchende køleløsninger og efterbehandlingsprocesser baseret på din specifikke dels geometriske egenskaber (såsom dybe hulrum, tynde vægge) og yde teknisk support i hele processen fra prøveskæring til masseproduktion.



