





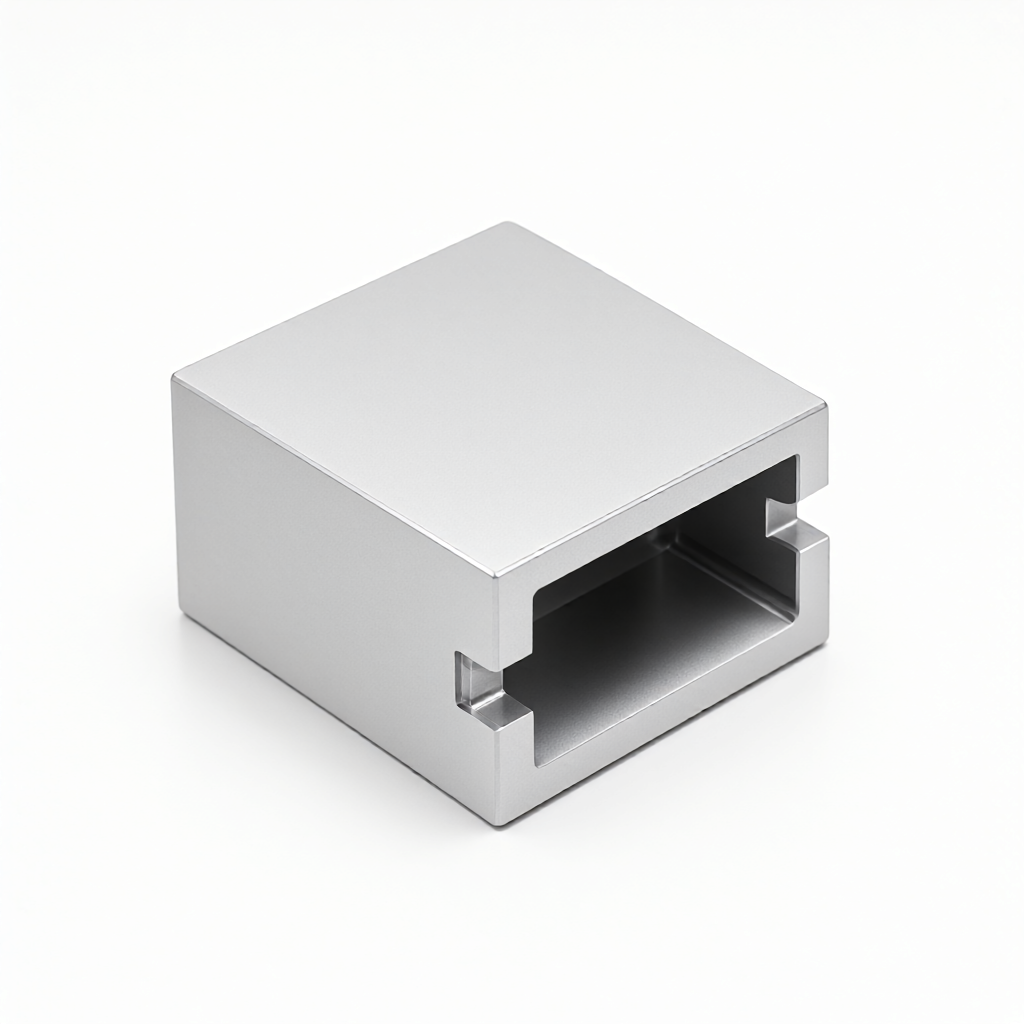
Tilpasset CNC-bearbejdning af aluminiumslegeringer til monitorer til medicinsk udstyr, dedikeret til fremstilling af præcisionsstrukturelle dele til vitale tegnmonitorer. Vores fabrik leverer CNC-præcisionsskæring i aluminium, anodisering af overfladebehandling og inspektion i fuld størrelse for at sikre, at skallen har høj præcision, høj finish og batch-konsistens og opfylder de strenge krav til udseende og samling i den medicinske industri.
Specifikationer og behandlingsmuligheder
For at afbalancere skærmes strukturelle styrke og varmeafledningskrav tilbyder vi en række forskellige aluminiumslegeringskvaliteter at vælge imellem og understøtter tilpasningen af komplekse interne ledningskanaler og varmeafledningsfinstrukturer i henhold til tegninger.
- Materialekvalitet: 6061-T6 (universelle konstruktionsdele), 6063 (ekstruderede profiler med CNC-finish), 7075 (scenarier med høj styrkekrav).
- Størrelsesområde: Typiske skærmhusdimensioner er sædvanligvis inden for 300 mm × 200 mm × 100 mm, med en minimal bearbejdelig funktion på 0,2 mm.
- Tolerance kontrol: Tolerancen for nøgleoverflader kan nå ±0,01 mm, og tolerancen for generelle strukturelle overflader er ±0,02 mm, hvilket sikrer, at der ikke er løshed i spænder eller skrueforbindelser.
- overfladebehandling: Understøtter sølvhvid og sort anodisering, sandblæsning (120-320 mesh) for at forbedre følelsen og matteringseffekten, og børstebehandling for at forbedre teksturen.
- Udseende standarder: Overflade A (synlig overflade) finish Ra0,4μm, ingen ridser, ingen vabler, ingen oxidationspletter, ensartet spejleffekt i højglans områder.
Almindelige materialer og ydelsessammenligning
| Materialekvalitet | Egenskaber og fordele | Gældende monitorscenarier | Anbefalet overfladebehandling |
|---|---|---|---|
| Aluminium 6061-T6 | Balanceret omfattende ydeevne, god skærebearbejdelighed, moderat styrke | De fleste generelle vitale tegn overvåger huse | Anodisering + Sandblæsning |
| Aluminium 7075 | Ekstremt høj styrke, relativt let vægt, høj hårdhed | Bærbare mobile skærme, udstyr med høje krav til jordskælvsmodstand | Anodiseret + Børstet |
| Aluminium 6063 | Ekstrusionsstøbning har lave omkostninger og naturligt god overfladefinish. | Fast stationær skærm til store omkostningsreduktionsbehov | Anodiseret + højglans polering |
Anvendelige industrier og typiske applikationer
Denne CNC-behandlingstjeneste betjener hovedsageligt producenter af medicinsk elektronisk udstyr og bruges specifikt i følgende dele og udstyr:
- desktop skærm: Som hovedramme for udstyret skal det modstå installationsbelastningen fra LCD-skærmen, printkortet og batterirummet, og blæserkanaler og varmeafledningsgab skal reserveres indeni.
- bærbar skærm: Huset skal være let og have en vis faldmodstand. 5-akset CNC-behandling bruges normalt til at opnå komplekse buede overflader og flervinklede varmeafledningshuller for at sikre forseglingen af batterirummet.
- Mobil defibrilleringsovervågning alt-i-en maskine: Skallen skal bestå IP-beskyttelsesniveautesten og er CNC-bearbejdet med tætningsribbedesign for at forhindre væske i at trænge ind i de interne elektroniske komponenter.
Udseende kvalitet og batch konsistens
Medicinske produkter har en meget lav tolerance for udseende, og eventuelle mindre fejl kan føre til kundernes tilbagevenden. Vores kernefordel ligger i stabil kontrol af batchudseendekonsistens:
- Højdepunkter og spejleffekter: Gennem præcisionspolering og anodisering af filmtykkelseskontrol sikres det, at der ikke er nogen farveforskel eller fald i højglansområdet på overflade A, og glansafvigelsen mellem batcherne kontrolleres inden for ±5%.
- Fejlkontrol: Anti-ridseproces i fuld proces, ved hjælp af specielle armaturer og beskyttende film for at sikre, at de afsendte produkter ikke har nogen synlige ridser, ingen oxidationspletter og ingen vabler.
- Dimensionel konsistens: Brug en tredimensionel koordinatmålemaskine (CMM) til at udføre inspektion i fuld størrelse af første stykke og inspektionsinspektioner for at sikre ensartede pasformsgab i masseproduktion og undgå monteringsinterferens.
Procesudstyr og kvalitetsinspektionsproces
Med afhængighed af en klynge af 72 CNC-udstyr har vi fuld-link leveringskapaciteter fra prototype til masseproduktion og implementerer strengt kvalitetsstandarderne for den medicinske industri.
- Bearbejdningsudstyr: 3-akset/4-akset/5-akset bearbejdningscentre (bearbejdning af komplekse buede overflader og dybe hulrum), CNC drejebænke (akselfittings) og centreringsmaskiner (små præcisionskomponenter).
- Behandlingsrytme: Optimer den daglige produktionskapacitet for et enkelt stykke udstyr, understøtter multi-batch parallel produktion, og sørg for levering til tiden.
- Inspektionssystem:
- Indgående materialeinspektion: Kontroller aluminiumslegeringsmaterialekvaliteten (spektralanalyse) og grundlæggende dimensioner.
- Første artikel bekræftelse: Det første stykke forarbejdning inspiceres fuldt ud af CMM og ruhedsmåler, og SIP (Standard Inspection Plan) er underskrevet.
- Procesinspektion: Tilfældig inspektion af nøgledimensioner og udseende hver 2. time for at forhindre batch-anomalier.
- Fuld forsendelsesinspektion: 100 % visuel inspektion og tilfældig inspektion af nøgledimensioner, sendes med CMM inspektionsrapport.
FAQ FAQ
Hvad er tolerancen for monitorhuset?
Tolerancen af nøglesamlingsoverflader (såsom skruehuller, spændepositioner, tætningsflader) kan kontrolleres inden for området fra ±0,01 mm til ±0,02 mm, og tolerancen for generelle strukturelle overflader, der ikke ser ud, er ±0,05 mm. Specifikke tolerancer skal bekræftes på DFM-stadiet baseret på montagedesignet.
Hvad er mulighederne for overfladebehandling? Påvirker det udseendets konsistens?
Understøtter anodisering (sølvhvid, sort, rød osv.), sandblæsning, trådtrækning og galvanisering. For at kontrollere udseendekonsistensen af partier anbefaler vi en ensartet proces for overflade A (synlig overflade) og en billigere sandblæsningsproces for overflade B (kontaktflade). Alle processer vil give farveprøver til bekræftelse under korrekturfasen for at sikre, at der ikke er nogen farveforskel i masseproduktion.
Hvor lang er korrekturcyklussen? Kan det samarbejde med nødprojektknudepunkter?
Standard proofing-cyklussen er 3-5 arbejdsdage (inklusive CNC-behandling og overfladebehandling). Da vi har 72 udstyrsstykker, er vores produktionskapacitet meget fleksibel. Hvis projektet haster, kan vi koordinere med produktionsplanlæggeren for at fremskynde produktionen, som normalt kan reduceres til 2-3 dage for prøveproduktion, afhængig af tegningens kompleksitet.
Hvad er gennemløbstiden for masseproduktion? Er der et minimumskrav til ordremængde?
Masseproduktions ledetid er normalt 15-25 dage, afhængigt af ordremængde og overfladebehandlingsproces. Der er ingen streng minimumsgrænse for ordremængde, men små mængder (



