





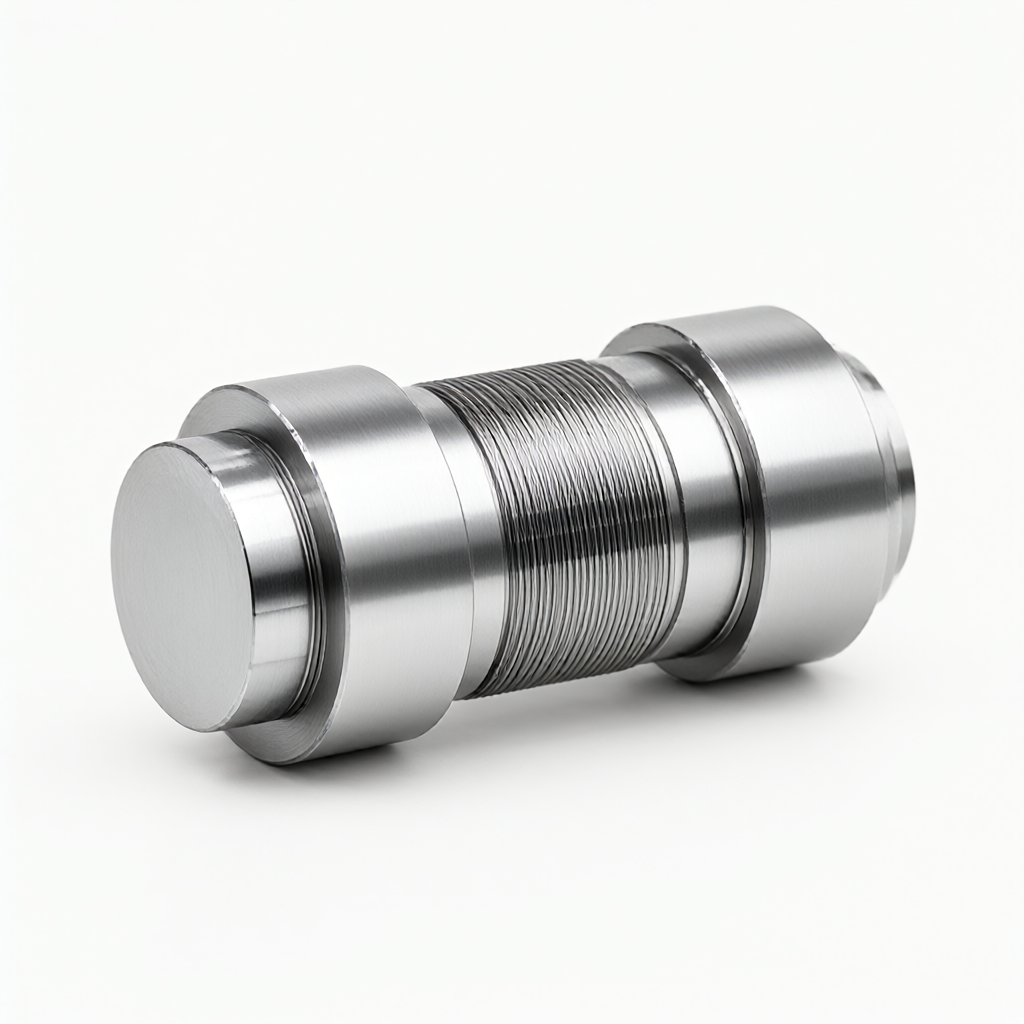
Industrirobotleddets synkrone hjulaksel er den roterende kernekomponent, der forbinder motoren og transmissionsmekanismen. Dens tandprofils nøjagtighed, tappens rundhed og overfladeruhed bestemmer direkte drejningsmomentoverførslens effektivitet og langsigtede driftsstabilitet af leddet. ShowyMetal leverer skræddersyede synkrone hjulakseltjenester baseret på CNC-drejning og -drejning og fræsning af sammensatte processer. Den understøtter almindelige akselmaterialer såsom 45# stål, 40Cr, SK5 osv. Dimensionstolerancen styres inden for ±0,01 mm, og overfladefinishen kan nå Ra0,4μm. Med overfladebehandlinger som forkromning, sortfarvning eller passivering opfylder den de dobbelte præcisions- og udseendekrav fra producenter af robotkarosseri til ledtransmissionsdele. Velkommen til at levere tegninger til forespørgsel.
Specifikationer og behandlingsmuligheder
For robotledsynkroniseringsaksler fokuserer vores fabrik på at løse de tre store smertepunkter alveolær symmetri, journaludløb og overfladebehandlingskonsistens. Rækken af 72 CNC-udstyr omfatter flere højstive CNC-drejebænke og dreje-fræsemaskiner. Fastspændings- og bearbejdningsbanerne er optimeret til dele med moderate aspektforhold, flertrinsskafter og tandstrukturer.
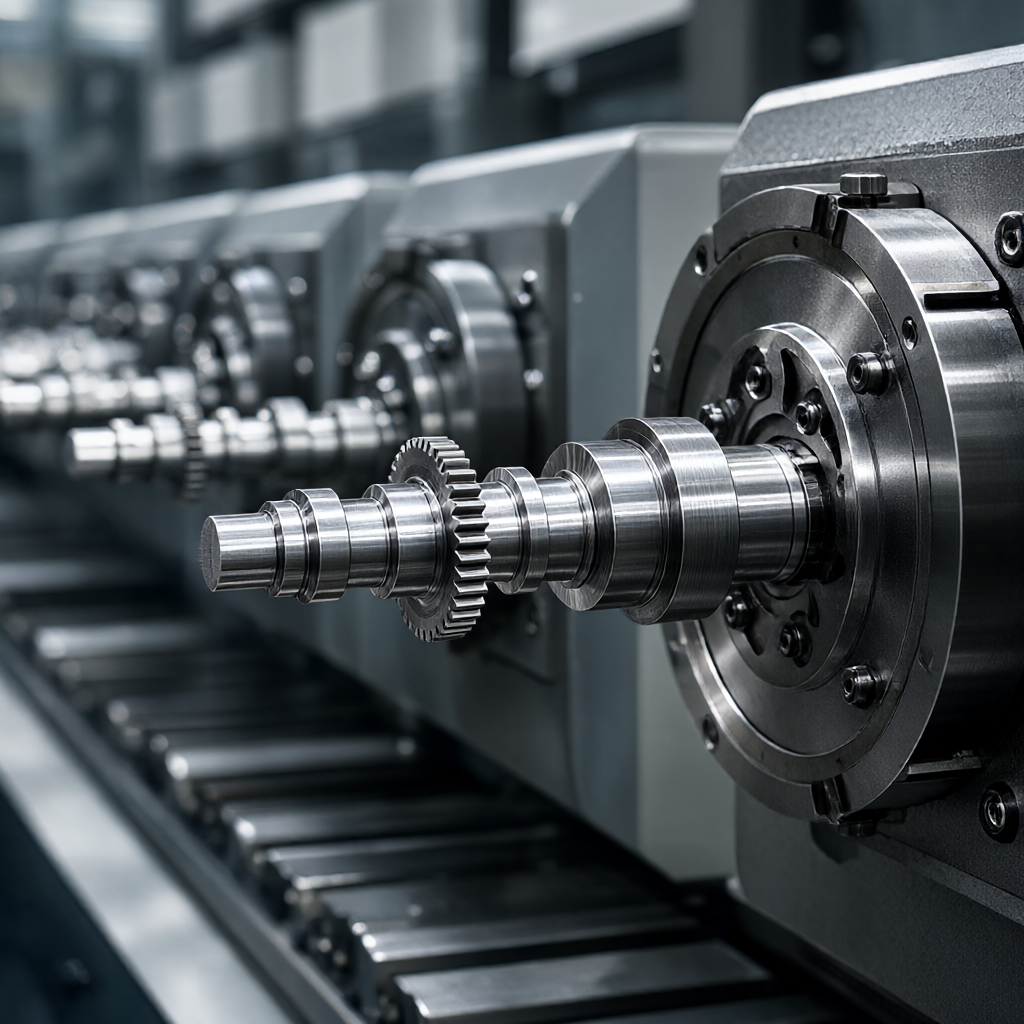
- Materialekvalitet:45# stål (hærdet og hærdet), 40Cr (karburering og bratkøling), SK5 (fjederstål), 40MnCr (low-carbon legeret stål); understøtter rustfrit stål 304/316 og tilpasning af titanlegering.
- Størrelsesområde:Skaftdiameter Ø2mm - Ø60mm, total længde 5mm - 200mm, tandbredde 3mm - 30mm (typiske værdier, kan tilpasses i henhold til tegninger).
- Nøjagtighedsindeks:Journaludløb ≤0,005mm, tandprofiltoleranceniveau 8-9, overfladeruhed Ra0,4-0,8μm.
- Overfladebehandling:Forkromning, sort passivering, fosfatbehandling; understøtter anodisering (kun synkroniserede aluminiumshjul).
- Vægtykkelse og vægt:Hovedsageligt massivt skaft, minimum vægtykkelse 1 mm, vægt i et stykke 0,05 kg - 1,5 kg.
Anvendelige industrier og typiske applikationer
Denne del bruges hovedsageligt i roterende ledmoduler af kollaborative robotter, seks-aksede industrirobotter og mobile robotchassis. Specifikke installationssteder omfatter:
- Reducer input:Fungerer som en motorudgangsakselforlænger til direkte at drive en harmonisk eller RV-reducer.
- Synkron hjul transmission gruppe:Anvendes i forbindelse med flade remme eller kileremme til parallel flerakset synkron bevægelse.
- Encoder monteringsaksel:Højpræcisionsjournaler bruges til at bære resolvere eller fotoelektriske indkodere.
Under højhastighedsbelastningsforhold påvirker den dynamiske balance og tandoverfladekontaktnøjagtigheden af akseldele direkte robottens gentagne positioneringsnøjagtighed. Gennem streng procesbaneoptimering kan vibrationer og støj under højhastighedsrotation effektivt reduceres.
Udseende kvalitet og batch konsistens
Ledsynkroniseringsakselen er ofte blotlagt inde i eller i det synlige område af robottens ledskjold, og udseendets kvalitet påvirker direkte kvaliteten af hele maskinen. ShowyMetal betragter udseendekontrol som sit kernekonkurrencepunkt:
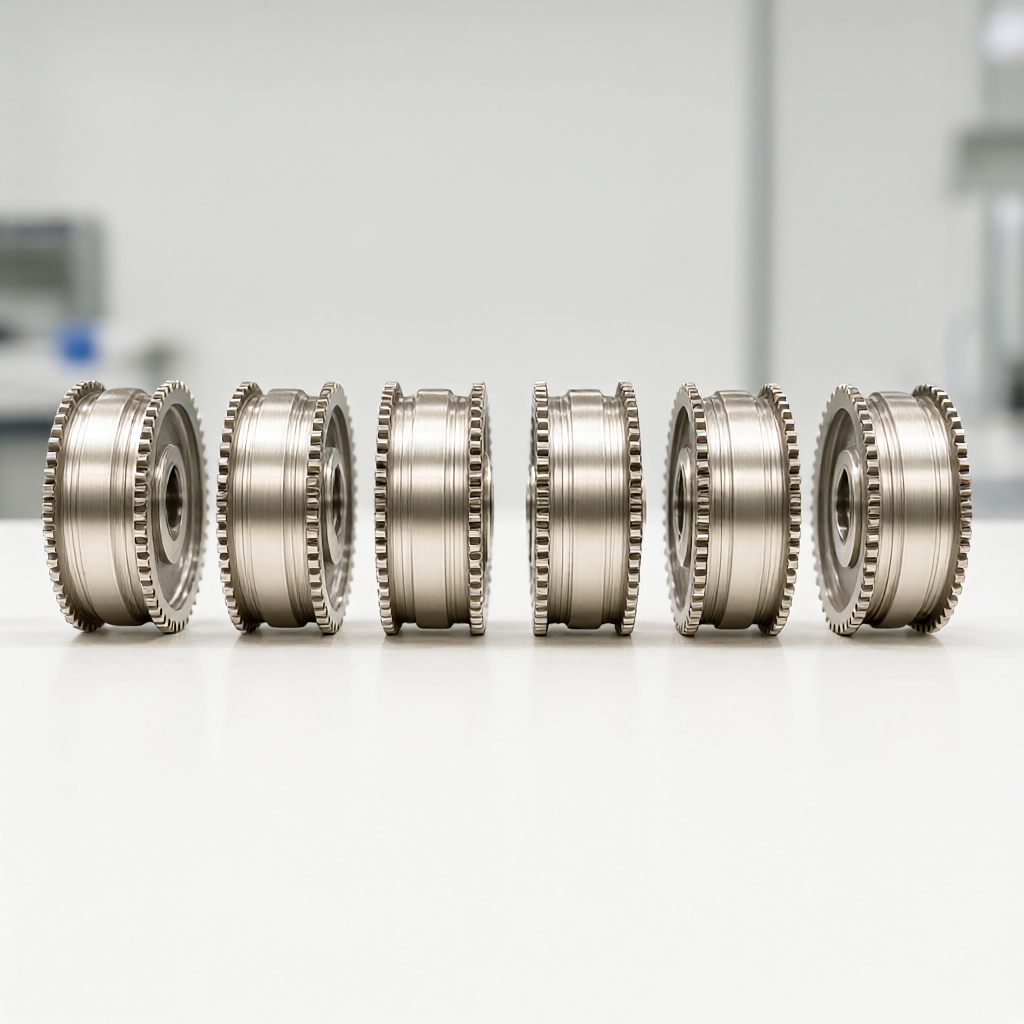
- Høj finish:Tappen er præcisionsslebet og derefter poleret for at opnå en spejleffekt uden synlige billinjer.
- Fejlfri kontrol:Brug vakuumsugekopper eller bløde kløer til fastspænding under hele processen for at undgå klemmemærker; overfladen er fri for olie, grater og rust.
- Batch-til-batch-konsistens:Procesparametrene er låst gennem den fulde tredimensionelle inspektion af det første stykke, og Cpk for efterfølgende batches er ≥1,33, hvilket sikrer, at der ikke er nogen synlig forskel i udseende mellem det første stykke og det 10.000. stykke.
Proces- og udstyrslayout
I lyset af de geometriske egenskaber af den synkrone hjulaksel, er den kombinerede proces med "CNC-drejning + drejning og fræsning + præcisionsslibning" vedtaget:
- skrubning:Den dobbeltdrevne CNC drejebænk fuldender skæring af akselstang, cylindrisk grovdrejning og forformning af tandmellemrum.
- efterbehandling:Det femaksede dreje- og fræsemiddelcenter fuldender præcisionsfræsningen af tandoverfladen, det aksiale hulsystem og kilesporet og sikrer koaksialiteten med én fastspænding.
- Varmepåvirket zonekontrol:Til hærdede aksler bruges en speciel slibemaskine med en afbalanceret dorn for at eliminere termisk deformation af slibning.
For batchordrer bruges de parallelle planlægningsmuligheder for 72 CNC-udstyr til at parallelisere samlebåndene for dreje-, fræse- og slibeprocesser og forkorte den samlede cirkulationstid.
Kvalitetsinspektion og levering af produktionskapacitet
Inspektionsprocessen dækker hele forbindelsen fra råvarer til forsendelse:
- Indgående materialeinspektion:Spektral analyse af materialesammensætning og hårdhed forhåndskontrol.
- Første artikelbekræftelse:En tredimensionel koordinatmålemaskine (CMM) udfører fuldskalainspektion, og en ruhedsmåler inspicerer tilfældigt nøgleoverflader.
- Procesinspektion:Kontroller nøgledimensionerne for akseldiameter og tandtykkelse hver 4. time.
- Fuld forsendelsesinspektion:100% kontrol af udseende og nøglemål, materialeliste og dimensionskontrolrapport medfølger varerne.
Produktionskapacitet og leveringstid:Leveringstiden for almindelige bulkordrer (500-5000 styk) er 15-25 dage; det første stykke kan leveres inden for 3-5 dage til nødkorrektur. Den specifikke produktionstidsplan er baseret på månedens udstyrsbelastningssituation, og klare Gantt-kortnoder er tilvejebragt.
| Materialekvalitet | Hårdhed (HRC) | Typiske anvendelsesegenskaber | Anbefalinger for overfladebehandling |
|---|---|---|---|
| 45# stål | 28-35 | Lavere omkostninger, medium belastning, generel transmission | Sortfarvet / Fosfateret |
| 40 Cr | 58-62 | Overflade karburerende hærdning, slidbestandig, høj belastning samling | Forkromet/rustbeskyttelsesolie |
| SK5 | 58-64 | Fjederstål, god sejhed, slagfasthed | sværtning/passivering |
Tilpasningsproces og ofte stillede spørgsmål
Giv 2D/3D-tegninger (DXF, STEP, IGES-formater), og ingeniørteamet vil fuldføre DFM-gennemgangen inden for 24 timer. Hvis der er procesbegrænsninger i tandmodul eller trykvinkel, vil alternative forslag blive givet. Efter bekræftelse, arrangere korrektur, og planlæg produktionsbatches efter det første stykke er kvalificeret.
Hvad er den normalt kontrollerede tandprofiltolerance for synkroniserede hjulaksler?
Konventionelle industrielle transmissionsdele er grad 8, og højpræcisions robotforbindelser kræver normalt grad 7 eller mere. Detaljerne er markeret i henhold til tegningerne, og implementering i henhold til ISO 1328 standarder er understøttet.
Hvad er den mindste akseldiameter og den maksimale længde?
Den mindste drejningsakseldiameter er 2 mm, og den maksimale aksellængde er 200 mm (kan forlænges afhængigt af stivhedskravene); ud over dette område anbefales svejsede eller kombinerede akselstrukturer.
Kan den håndtere hårde materialer såsom formstål?
Det understøtter konventionel slibebehandling under HRC45; hårde aksler over HRC60 skal bruge specielle superhårde slibeskiver, og leveringstiden forlænges med 3-5 dage, og omkostningerne beregnes separat.
Hvad er henholdsvis prøvetagningscyklussen og batchleveringstiden?
Korrektur af et enkelt stykke tager 3-5 arbejdsdage; batchbestilling af 500 styk tager 15 dage, og ordrer på mere end 1.000 styk tager 20-25 dage. Hasteordrer understøttes.
Leveres der materialecertifikater og rapporter i fuld størrelse?
Hvert parti af forsendelser leveres med en tredjeparts materialegaranti og kritisk dimension CMM-inspektionsrapport. Rapportformatet kan tilpasses efter kundens krav.
Hvis du står over for leveringsflaskehalse eller konsistensproblemer med robotledstransmissionsdele,Send venligst dine tekniske tegninger til forespørgselsmailen, eller indsend CAD-filer i baggrunden for at få DFM-evaluering og nøjagtige tilbud.



