





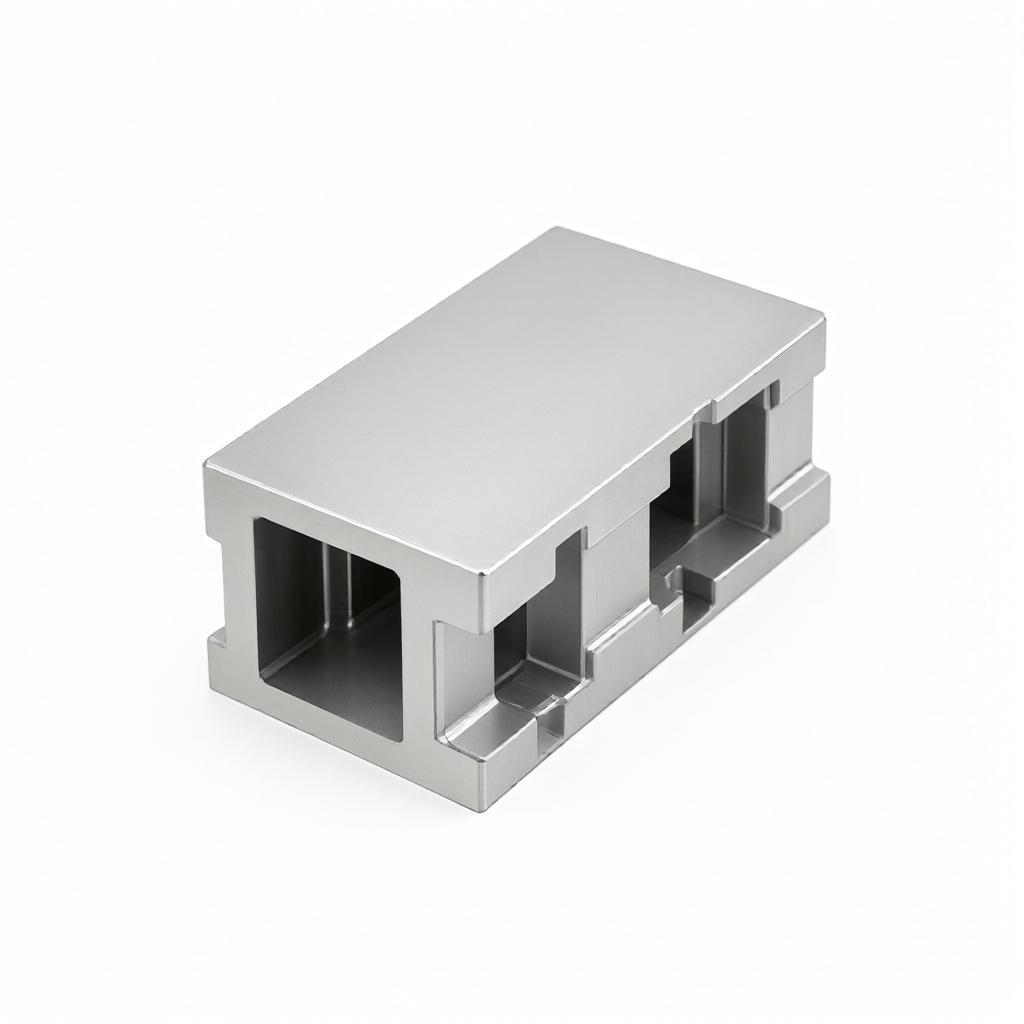
Luftfarts-landingsstellets aluminiumlegeringsbeslag er den bærende kernekomponent, der forbinder hjulakslen og skroget. Det skal opretholde strukturel integritet under ekstreme lave temperaturer, højt tryk og højfrekvente vibrationsforhold. ShowyMetal bruger aluminiumslegering i flykvalitet (såsom 7075-T6) kombineret med 5-akset præcisionsfræsning for at give skrogproducenter one-stop CNC-bearbejdningstjenester med en tolerance på ±0,01 mm og en overfladefinish på Ra0,4 μm, der dækker hele processen fra DFM-inspektion og optimering.
Specifikationer og behandlingsmuligheder
Landingsstellets beslag har strenge krav til materialestyrke og udmattelseslevetid. Vi vælger aluminiumslegeringskvaliteter, der opfylder luftfartsstandarder og eliminerer stresskoncentration gennem flerakset bearbejdning for at sikre batch-konsistens.
- Anbefalede materialer: Al 7075-T6 (høj styrke/høj udmattelseslevetid), Al 2024-T3 (et alternativ til traditionelle luftfartskonstruktionsdele), Al 6061-T6 (universel konstruktionsstøtte)
- Størrelsesområde: Typisk beslaglængde og -bredde 150-800 mm, tykkelse 8-50 mm (kan tilpasses efter tegninger)
- præcisionsevne: Lineær tolerance ±0,01 mm, geometrisk tolerance 0,02 mm (kritisk stopflade)
- overfladebehandling: Kemisk film (Alodine), hård anodisering, sandblæsning, lasermærkning (krav til sporbarhed)
- Funktionsbehandling: Kompleks indre hulrum, tyndvæggede ribber, specialformede stifthuller, minimum vægtykkelse 2,5 mm kan bearbejdes stabilt
Anvendelige industrier og typiske applikationer
Beslaget er sædvanligvis integreret i den nederste ende af landingsstellets hovedstolpe eller forbindelsespunktet på den udstrakte stiver og bærer direkte påvirkningen af start og landing og friktionen ved jordglidning. Inden for elektrisk luftfart og droner er højstyrke beslag af aluminiumslegering en nøglekomponent til at reducere vægten af hele flyet og forbedre batterilevetiden.
- kommercielle fly: Hoved-/hale-landingsstel monteringsflange, buffersædebeslag
- almen luftfart:Let sportsfly (LSA) landingsstel leddelte knudepunkter, akselforbindelsesplader
- drone: Stor last/militær UAV fast/optrækkelig landingsstel
Udseende kvalitet og batch konsistens
Luftfartsdele tillader ikke, at overfladedefekter får mikrorevner til at forplante sig. I lyset af aluminiumslegeringens lette ridseegenskaber tilføjer vi en uafhængig rensestation efter finfræsning for at kontrollere udseendets udsving mellem batcherne.
- overfladekvalitet: Ingen behandlingsridser, ingen oxidationspletter, ensartet farve efter anodisering
- Konsistenskontrol: Brug 100 % inspektion i fuld størrelse (CMM) og sammenligning med tre koordinater i første stykke for at sikre udskiftelighed af dele i samme batch
- Fejlsikkert design: Værktøjsbanesimulering undgår overskæring, og værktøjer i fast størrelse bruges til nøglepositioneringshuller for at eliminere menneskelige målefejl.
Sammenligning af procesløsninger: 5-akset fræsning vs 3-akset lagdelt bearbejdning
For beslag med komplekse hældninger eller buede overfladeovergange kan 5-akset bearbejdning reducere antallet af fastspændingstider betydeligt og forbedre dimensionsstabiliteten.
| Kontrastdimensioner | 5-akset samtidig fræsning | 3-akset lagdelt bearbejdning |
|---|---|---|
| Bearbejdningseffektivitet | Fuldfør polyederet i én fastspænding, hvilket reducerer hjælpetiden med 40 % | Den skal vendes og spændes flere gange, hvilket medfører risiko for akkumulerede positioneringsfejl. |
| overfladekvalitet | Der er ingen knivmærker på sidevæggen, og glatheden er bedre | Spor af knivforbindelse er nemme at forblive ved samlingerne af de trinformede overflader. |
| Gældende scenarier | Med skrå hul og krumningsradius over 30°<50 mm 的复杂支架 | Letvægtsbeslag med hovedsagelig flad overflade og enkel L-formet bukkestruktur |
| Omkostningseffektiv | Kort samlet cyklustid, velegnet til mellemstore partier (>50 styk) | Lav pris pr. styk, velegnet til små partier eller minimalistiske strukturer |
Procesudstyr og kvalitetskontrol
Med 72 CNC-udstyrsgrupper (inklusive 5-aksede bearbejdningscentre og dreje- og fræsemaskiner) opnår vi et problemfrit flow fra grov fræsning til finslibning. Kvalitet er ikke "inspiceret", men "lavet".
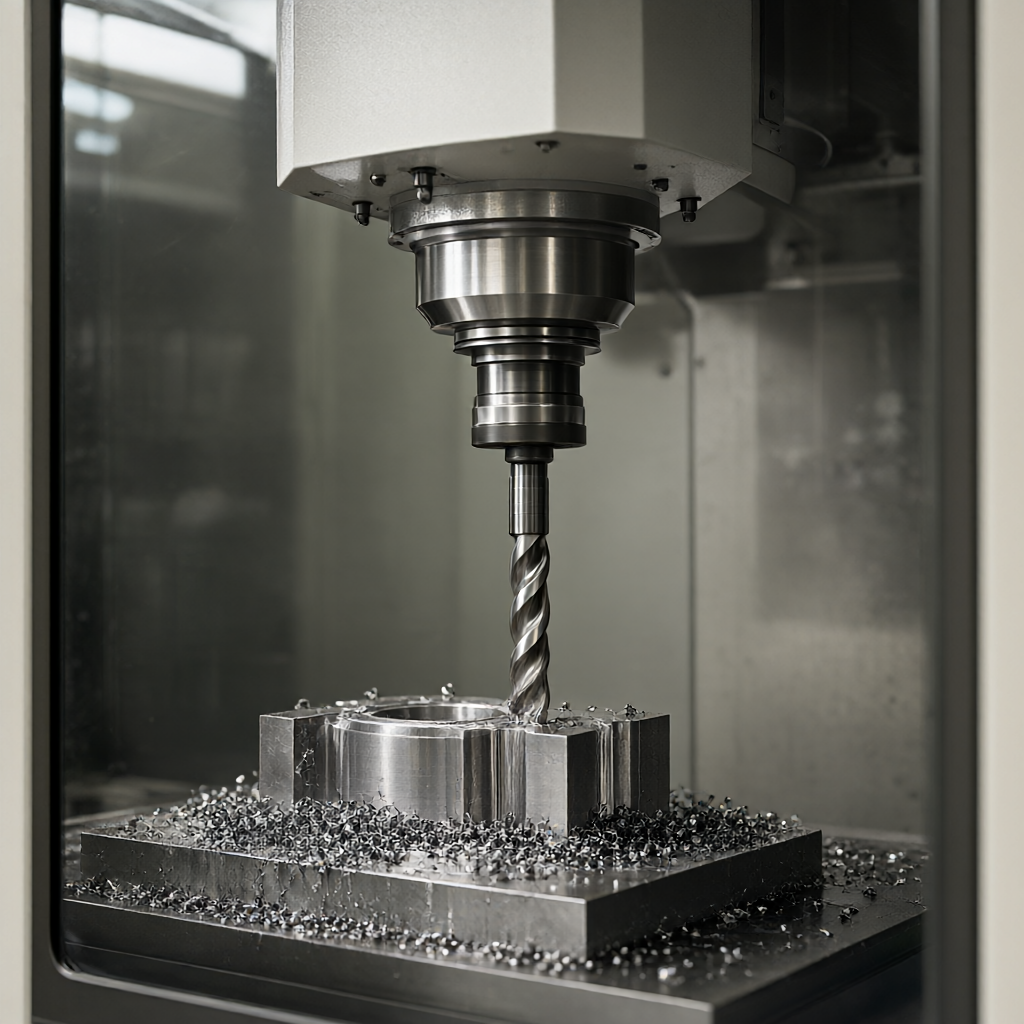
- Indgående materialeinspektion: Aluminiumslegering stang/plade 100% spektral komponent analyse (CNC database retention)
- Proceskontrol: SPC statistisk proceskontrol af nøgleprocesser, realtidsovervågning af værktøjsslidtrends
- Forsendelsesinspektion: Udstyret med tredimensionel koordinatmålemaskine (CMM), ruhedsmåler og hvirvelstrømsfejldetektor til at udstede testrapporter, der opfylder kundernes krav
Produktionskapacitet, leveringstid og tilpasningsproces
Vi leverer fleksible produktionsplanlægningsløsninger til projektknudepunkter. Prøvegennemløbstiden er normalt 5-7 dage, og masseproduktionsordrer leveres på 15-25 dage. Tilpasningsprocessen følger "DFM front"-princippet:
- Tegning gennemgang: Ingeniørteamet vil svare på DFM-forslag inden for 24 timer (afspændingsretning, vægtreduktionsplan)
- Korrektur verifikation: Fremstil hurtigt prototyper og udfør træthedstest og fejlfinding
- Masseproduktionsovervågning: CMM i fuld størrelse vil blive tilfældigt inspiceret for hver 50 stykker, og optegnelser vil blive arkiveret i 10 år
FAQ
Hvilke tolerancer kan opnås på landingsstellets beslag?
Den konventionelle lineære tolerance er ±0,01 mm, tolerancen for nøglefittingshul/stifthul kan kontrolleres på H7/g6-niveauet, og den geometriske tolerance kan nå 0,02 mm, hvilket opfylder kravene til luftfartsmontering.
Hvilken slags overfladebehandling er velegnet til aluminiumslegeringsbeslag?
Hård anodisering (filmtykkelse 40-80 μm) anbefales til udendørs bærende dele for at forbedre slid- og korrosionsbestandighed; almindelig kemisk belægning eller sandblæsning kan bruges til indvendige ikke-spændingsbærende dele for at kontrollere omkostninger og vægt.
Hvor lang tid tager korrekturcyklussen?
Prototyping af komplekse 5-akse strukturer tager normalt 5-7 dage; hvis der er tale om en speciel materialebeholdning eller tilpasset inventar, kan fremskyndet produktionsplanlægning forhandles, og procesdetaljer skal bekræftes på forhånd.
Kan specialformede strukturer tilpasses efter tegninger?
Kan. Import af STEP/IGES 3D-formater er understøttet, og ingeniørteamet vil evaluere skæring tilgængelighed. For tyndvæggede strukturer med et dybde-til-hulrum-forhold >4:1 anbefales det at tilføje procesribber og fjerne dem i efterfølgende processer.
Hvordan sikrer man sammenhængen i masseproduktionen?
Gennem de standardiserede driftsinstruktioner (SOP) og værktøjslevetid management system, kombineret med 100 % CMM prøvetagnings inspektionsmekanisme, sikres det, at dimensionsudsvingene for dele i samme batch er kontrolleret inden for ±0,005 mm.
Start dit projektsamarbejde
Beslag til fly-landingsstel er ikke kun strukturelle dele, men også bærere af sikkerhed og redundans. ShowyMetal bliver din troværdige forsyningskædepartner med gennemsigtige procesdata og sporbare inspektionsregistre.Send dine tegninger og tekniske krav nu og få et DFM-estimat og tilbud inden for 24 timer.



