





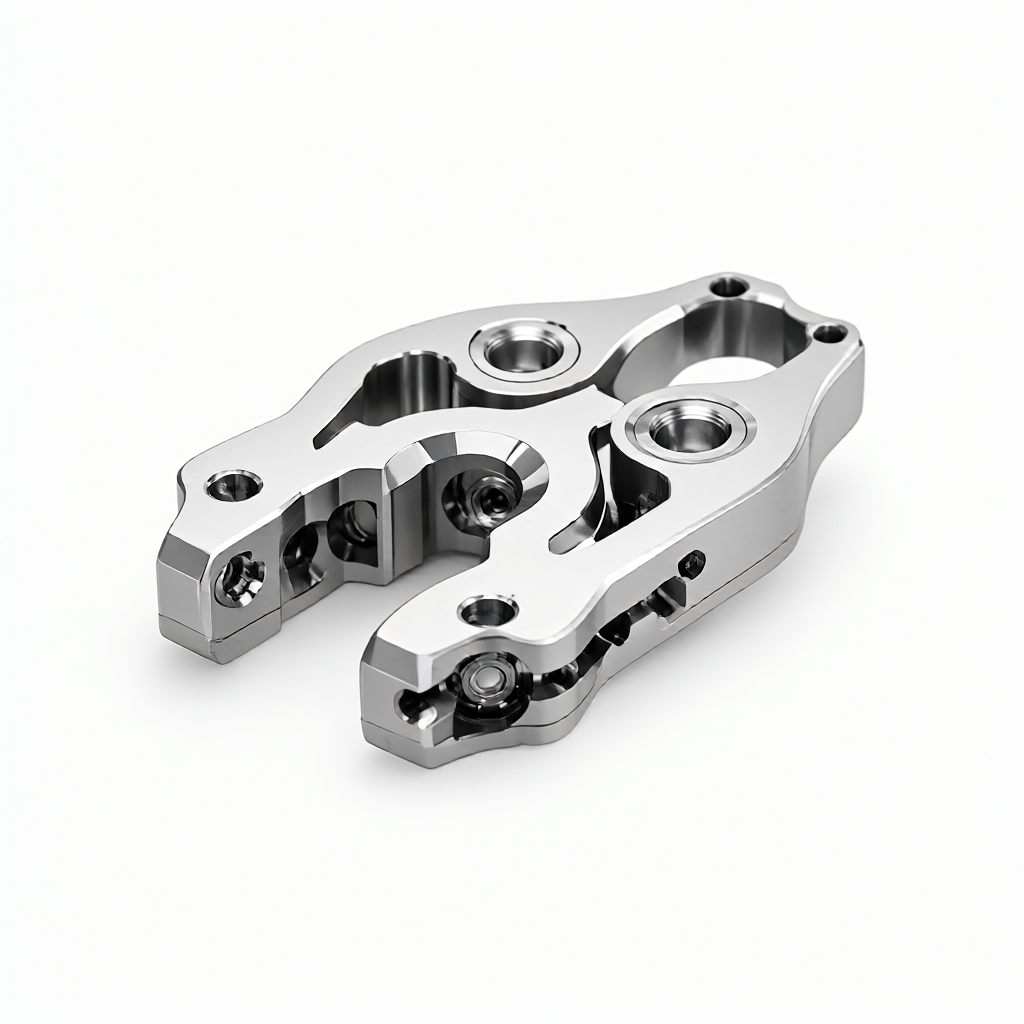
Specifikationer og behandlingsmuligheder
Præcisions CNC-bearbejdede kirurgiske robot præcisionsgriberkomponenter, specielt designet til højpræcisions medicinsk udstyr. Vi bruger titanlegering (Ti-6Al-4V), medicinsk rustfrit stål (316L) eller kobolt-kromlegering (CoCr) til at opnå mikron-niveau tilpasning af kæbetænderne gennem 5-akset fræsning eller drejning-fræsning kompositprocesser. Den kritiske dimensionstolerance kontrolleres inden for ±0,01 mm, og overfladeruheden kan nå Ra0,4μm, hvilket sikrer fleksibilitet og holdbarhed, når man griber biologisk væv. Det understøtter tilpasning af strukturen, tandformen og størrelsen i henhold til kundetegninger, og den minimale funktionsstørrelse kan være 0,5 mm.
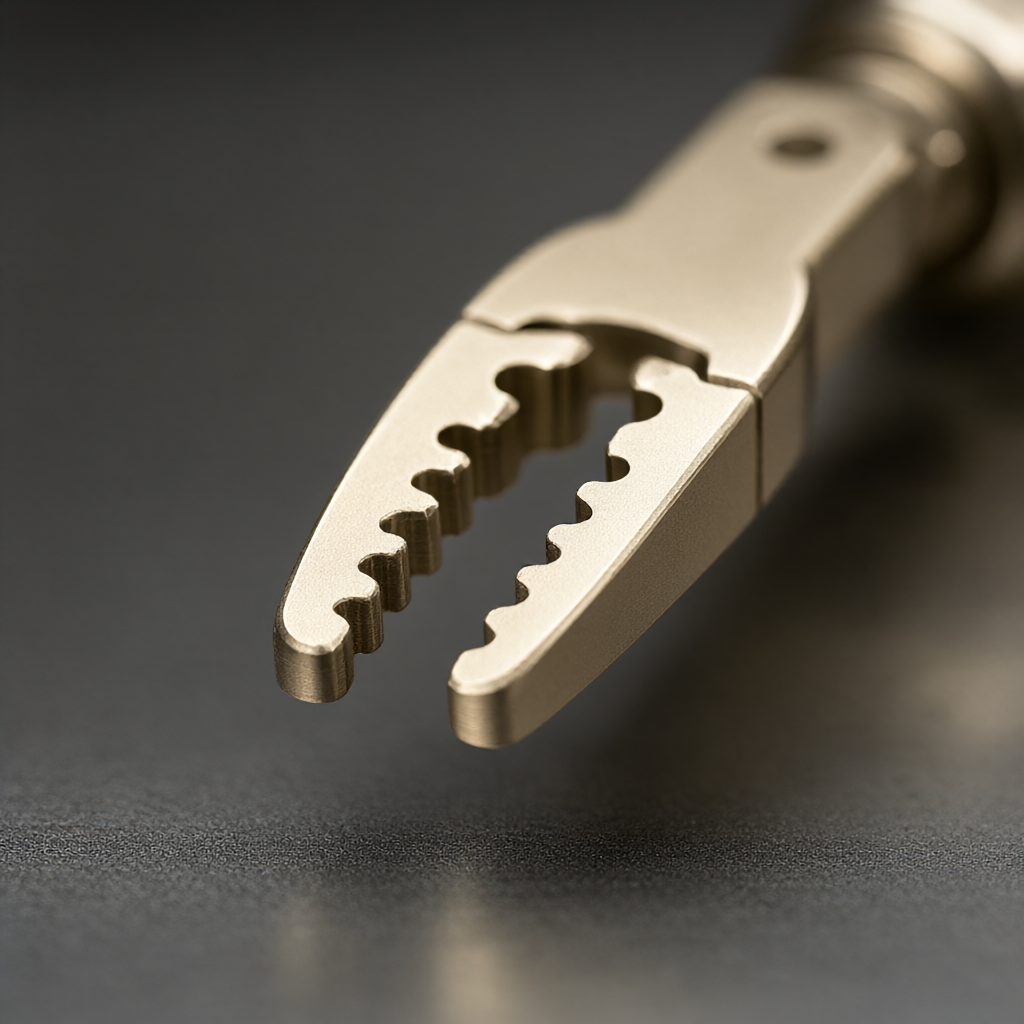
- Materialekvalitet:Titaniumlegering Ti-6Al-4V (god biokompatibilitet, høj styrke), medicinsk rustfrit stål 316L (korrosionsbestandigt, let at sterilisere), kobolt-kromlegering CoCr (slidfast, højstyrke), PEEK ingeniørplast (isolering, lys).
- Størrelsesområde:Længde 50-300 mm, diameter Φ2-Φ50 mm, kompleks struktur tilpasset efter tegninger.
- Tolerance nøjagtighed:Nøgledimensionerne er ±0,01 mm, og den geometriske tolerance er ≤0,02 mm.
- Overfladebehandling:Elektrolytisk polering (spejloverflade Ra0,2μm), passiveringsbehandling, sandblæsning, anodisering (titanium legering).
- Funktionsdetaljer:Den kan behandle mikrohuller (minimum Φ0,2 mm), dybe hulrum og tynde vægge (minimum vægtykkelse 0,3 mm).
Anvendelige industrier og typiske applikationer
Denne griberkomponent bruges hovedsageligt i endoskopiske kirurgiske robotter, laparoskopiske kirurgiske systemer og ortopædiske navigationsinstrumenter. Specifikke installationssteder omfatter: robotarm-endeeffektor, nåleholder, gribetang og prøveholder. Under operationen skal kæberne åbne og lukke hyppigt for at få fat i blodkar, nerver eller vævsfragmenter, hvilket stiller ekstremt høje krav til træthedsstyrke, dimensionsstabilitet og overfladefinish. Eventuelle grater eller overdreven ruhed kan forårsage vævsrivning eller vanskeligheder med sterilisering, så de er ekstremt følsomme over for præcisionen og spændingsaflastningen ved CNC-bearbejdning.
Udseende kvalitet og batch konsistens
Medicinske dele har strenge krav til udseende, og eventuelle ridser kan blive bakterielle ynglepunkter eller forårsage, at steriliseringsmediet bliver tilbage. Vores kernestyrker er højglans overflader og et fejlfrit udseende. Ved at bruge luftsvævende armaturer, berøringsfri måling og specialværktøj gennem hele processen, sikrer vi nul forskel i udseende fra det første stykke til det 1.000. stykke. Overfladen er elektrolytisk poleret for at opnå en spejleffekt uden synlige fingeraftryk, oxideret farve eller ujævn tekstur, der opfylder æstetiske og hygiejniske standarder i medicinsk kvalitet.
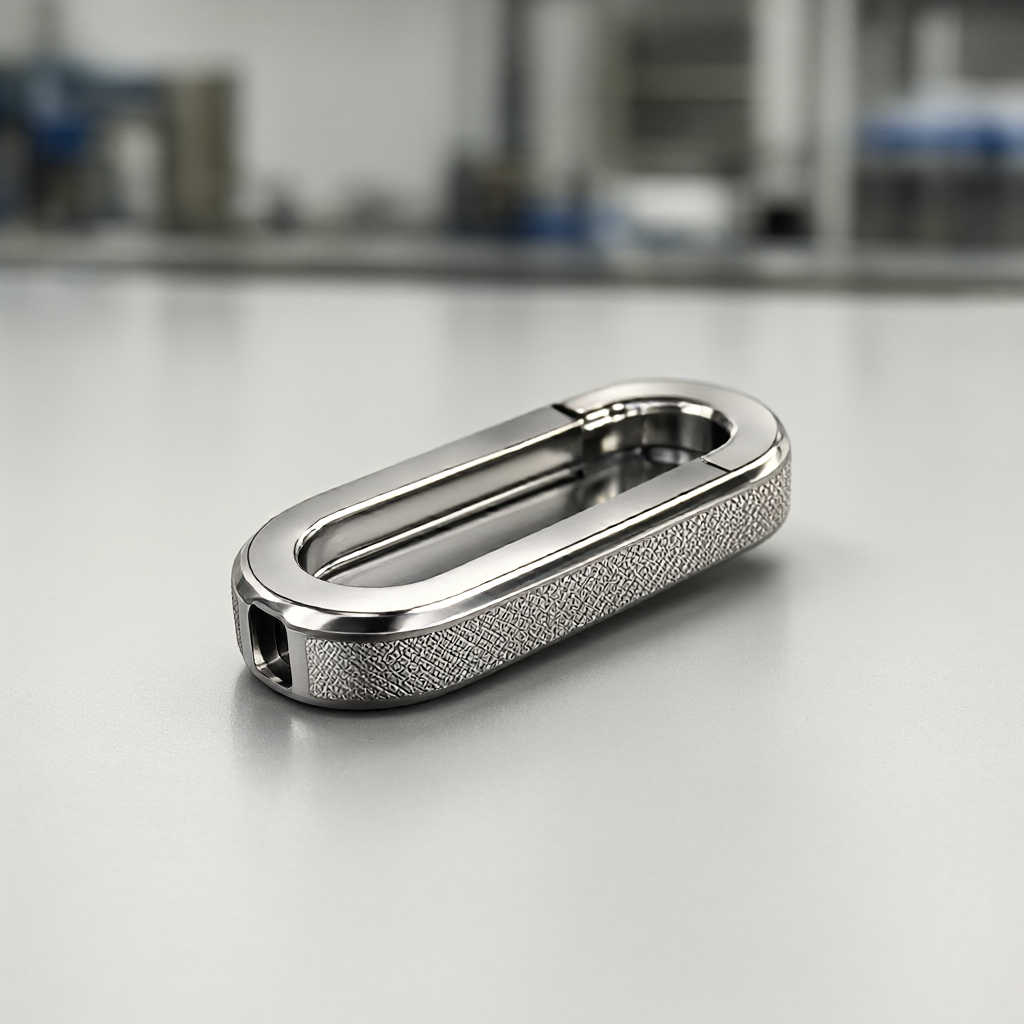
- Glat overflade:Ruheden efter elektrolytisk polering er Ra0,2-0,4μm, uden visuelle defekter.
- Ridsefri kontrol:Særlig fleksibel fastspænding bruges under behandlingen for at undgå mekanisk skade; efterfølgende bearbejdning udføres med handsker under hele processen.
- Batch-til-batch-konsistens:Etabler SPC statistisk proceskontrol med kritisk dimension Cpk≥1,33 for at sikre udskifteligheden af hver batch af gribere.
Proces og udstyr · Kapacitet og leveringstid
Ved at stole på en klynge af 72 CNC-udstyr, herunder 5-aksede bearbejdningscentre, dreje- og fræsemaskiner og centreringsmaskiner, har vi opnået integrerede bearbejdningsmuligheder for komplekse buede overflader og slanke aksler. For kirurgiske robotklemmer bruges normalt en kombineret proces med "drejning + 5-akset fræsning": først fjerner CNC-drejning hovedkroppens margin, derefter 5-akset forbindelsesfræsning af den komplekse tandform og undgåelsesstruktur inde i klemmen, og til sidst findrejning og rifling af endefladen. Denne procesvej reducerer antallet af fastspændingstider og minimerer kumulative fejl. Til masseproduktion etablerer vi et dedikeret værktøjsbibliotek og standarddriftsprocedurer (SOP) for at sikre en balance mellem effektivitet og kvalitet. Batchordrer leveres normalt til masseproduktion inden for 15-25 dage. Prototyping-cyklussen er kort og kan hurtigt gentages i forbindelse med R&D-projektknudepunkter.
| karakteristisk | Titanium legering Ti-6Al-4V | Medicinsk rustfrit stål 316L |
|---|---|---|
| tæthed | 4,43 g/cm³ (lettere, hvilket reducerer belastningen på robotarmen) | 7,93 g/cm³ (tung, men stærk) |
| biokompatibilitet | Fremragende, bruges ofte i implantater | God, meget brugt på ydersiden af instrumenter |
| Bearbejdningsbesvær | Svært at behandle, kræver specialværktøj, lidt længere cyklustid | Nem at behandle og omkostningseffektiv |
| overfladebehandling | Anodisering/elektropolering | Passivering/Elektropolering |
Kvalitet og inspektion · Tilpasningsproces
Kvalitet er livsnerven i medicinsk udstyr. Vi implementerer fire niveauer af "indgående materialeinspektion → første artikelbekræftelse → procesinspektion → fuld forsendelsesinspektion". Udstyret med en tredimensionel koordinatmålemaskine (CMM), optisk projektor og ruhedsmåler, udfører den 100 % inspektion af nøglejusteringsdimensionerne, koaksialiteten og overfladefinishen af spændekæberne. En komplet materialerapport (Mill Cert) og dimensionsinspektionsrapport er inkluderet ved afsendelse. Tilpasningsprocessen er gennemsigtig og effektiv: Efter at have modtaget tegningerne vil ingeniører give DFM-forslag (fremstillingsevne) inden for 24 timer og påpege potentielle behandlingsrisici; arrangere korrektur, bekræft, at de er korrekte og gå i masseproduktion, og til sidst inspicerer emballagen fuldstændigt til forsendelse, hvilket understøtter sporbarhed til hver værktøjssti.
FAQ: Ofte stillede spørgsmål om kirurgisk robotkløbehandling
1. Hvor stor tolerance kan opnås på kæbetænderne?
Tolerancen for nøgleoverflader kan nå ±0,01 mm, og den geometriske tolerance (såsom parallelitet) kontrolleres inden for 0,02 mm. For præcisionskirurgiske instrumenter anbefaler vi normalt CMM-inspektion i fuld størrelse for at sikre jævn åbning og lukning efter samling.
2. Hvad er overfladebehandlingsmulighederne for at opfylde steriliseringskravene?
Passiveringsbehandling efter elektrolytisk polering (EP) anbefales. Elektrolytisk polering reducerer overfladens ruhed til mindre end Ra0,4μm, eliminerer mikroporer, letter højtemperatur- og højtrykssterilisering og efterlader ingen medierester. Titaniumlegeringer er valgfrit anodiseret for øget korrosionsbestandighed.
3. Hvor lang er korrekturcyklussen? Kan den samarbejde med nødforsknings- og udviklingsknudepunkter?
Standard proofing-cyklus er 3-5 arbejdsdage. Hvis der kræves akut levering, kan den fremskyndede kanal aktiveres, og ledige maskinressourcer kan bruges til at komprimere prøver til 24-48 timer (afhængigt af den strukturelle kompleksitet), men integriteten af tegningerne skal bekræftes.
4. Hvor lang er leveringstiden for batch? Hvordan sikrer man ensartet batch-udseende?
Levering tager 15-25 dage for masseproduktion. Overvåg nøgleprocesser gennem SPC, og brug specielle pneumatiske klemmer og anti-ridse emballagematerialer for at sikre, at der ikke er ridser på overfladen og ensartede farveforskelle i partier på mere end 100 stykker. Hver batch leveres med optegnelser om udseendeinspektion.
5. Understøtter det tilpasning af specialformede spændekæber i henhold til kundens 3D-model?
støtte. Ved at acceptere STEP/IGS/SLDPRT-formatfiler kan ingeniører udføre DFM-analyse, optimere værktøjsbaner til at håndtere dybe hulrum eller tyndvæggede funktioner, undgå deformation og anbefale rimelige træk- eller undgåelsesdesign for at lette efterfølgende montering.
Hvis du har behov for behandling af kirurgiske robotgriberekomponenter, bedes du sende dine 3D-tegninger eller 2D-ingeniørtegninger til forespørgselsportalen. Vores ingeniørteam vil levere DFM-evaluering og tilbud inden for 24 timer for at hjælpe dig med at forkorte forsknings- og udviklingscyklussen og låse pålidelige leverandører ind.



