





Specifikationer og behandlingsmuligheder
Til varmeafledningsbehovene for LED-lampekopper leverer vi følgende tilpassede specifikationer og processtøtte for at sikre, at delene opfylder både termisk design og monteringskrav:
- Materialekvalitet: Aluminiumslegering 6061 (god styrke, egnet til strukturelle spændingsbærende dele), 6063 (afbalanceret elektrisk og termisk ledningsevne, egnet til rene varmeafledningsdele), 7075 (høj styrke, egnet til kraftige beslag); ingeniørplast kan vælge PVC eller ABS til isoleringslag.
- Størrelsesområde: Den mindste behandlingsstørrelse er 1 mm×1 mm×1 mm, den maksimale behandlingsslag er 400 mm×300 mm×200 mm; den typiske tykkelse af kølefinnen er 0,8 mm-2,0 mm, som kan justeres i henhold til de termiske simuleringsresultater.
- Nøjagtighedstolerance: Tolerancen for nøgleoverfladen er ±0,01 mm, og tolerancen for form og position er ≤0,02 mm; konsistensen af varmeafledningsområdet kontrolleres inden for ±1 % for at sikre ensartet termisk modstand mellem batcherne.
- overfladebehandling: Naturfarvet anodisering (tykkelse 8-15μm), sort/sølvfarvet anode, sandblæst mat, børstet tekstur; valgfri mikro-bue oxidation for at forbedre isolering og korrosionsbestandighed.
- Strukturelle funktioner: Understøtter finner i flere retninger, hule huller, gevind indvendigt/udvendigt gevind (almindeligt i M2-M6), positioneringsstifthuller og spændestrukturer; minimumsvægtykkelsen kan være så lav som 0,5 mm (forstærkningsribber er påkrævet).
Anvendelige industrier og typiske applikationer
Denne type køleplade af aluminiumslegering er meget udbredt i følgende LED-belysningsscenarier for at løse varmeafledningsflaskehalsen under høj effekttæthed:
Kommerciel belysning og udendørs gadebelysning
En integreret varmeafledningsbase er indlejret i gadelampens hovedskal, og finnerne udstråler varme udad; en radiator af aluminiumslegering er installeret på bagsiden af lampekoppen for at samarbejde med luftkonvektionskøling. Anvendes typisk i 5W-100W LED-pærer, panellys og projektører.
Bil- og motorcykelbelysning
LED-modulets varmeafledningsbeslag i billygten skal modstå vibrationer og temperaturforskelle. vi leverer kombineret CNC-drejning og fræsning for at sikre gevindnøjagtighed og dynamiske balancekrav. Anvendes typisk i forlygter, baglygter og kørelyskomponenter.
Forbrugerelektronik og industriel vision
Projektorlinsebeholdere, kamerablitzkøleplader og maskinudfyldningslys i aluminiumsdele har høje krav til fladhed og glathed. Vi bruger et 5-akset bearbejdningscenter til at klemme og støbe dem på én gang for at undgå gentagne positioneringsfejl.
Udseende kvalitet og batch konsistens
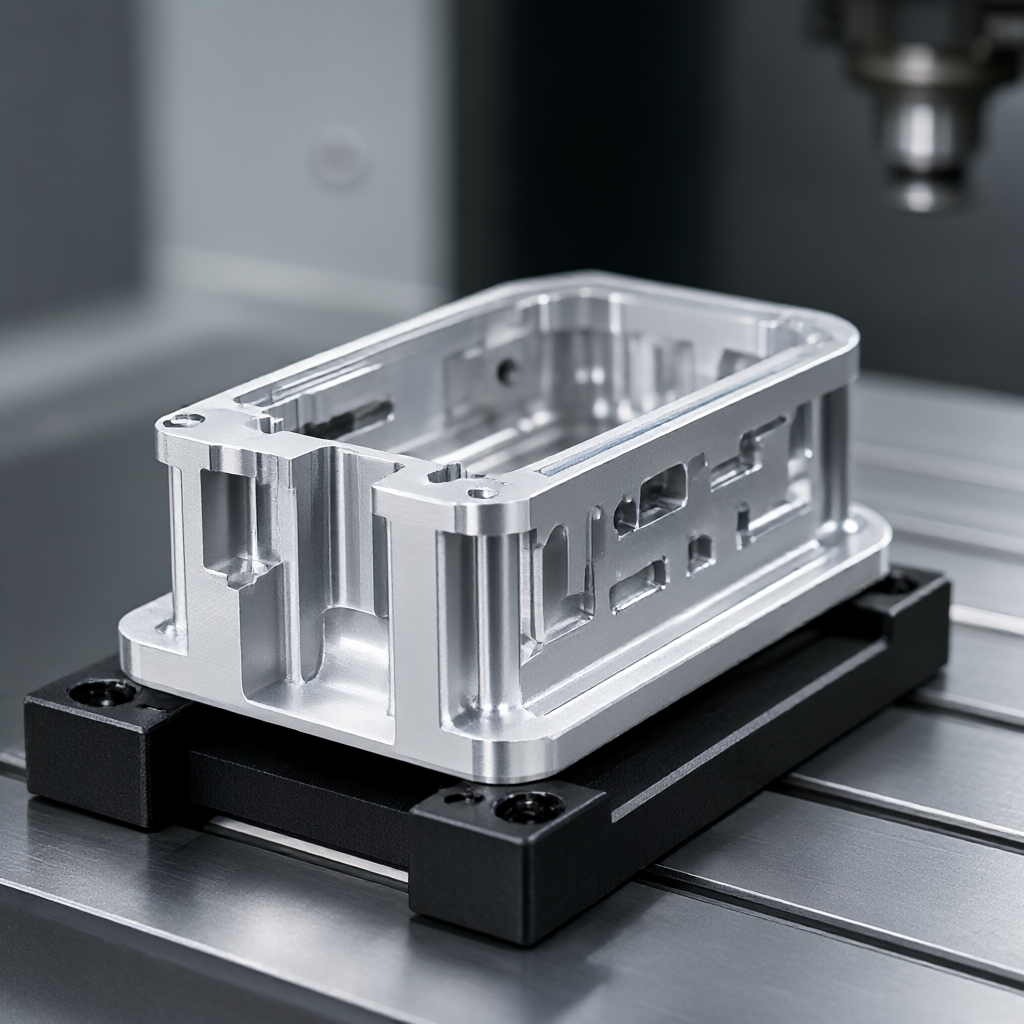
LED-lamper vises ofte direkte som slutprodukter, og udseendet af de varmeafledende aluminiumsdele bestemmer direkte hele maskinens tekstur. Vores differentierende fordele er:
- høj finish: Ruheden af den synlige nøgleoverflade er Ra0,4μm. Efter anodisering viser den en ensartet glans, ingen appelsinskal og ingen farveforskel.
- Fejlfri kontrol: Fræsevejen er optimeret til at undgå skæremærker, polering og afgratning kontrolleres uafhængigt, og der er ingen ridser eller olierester på overfladen.
- batch konsistens: Lås værktøjskompensationen og program efter det første stykke, og kontroller tilfældigt den termiske modstandskoefficient og overfladeoxidfilmtykkelse for hver batch, CPK ≥ 1,33, for at sikre, at tusindvis af stykker er ensartede.
- Håndtering af farveforskelle: Farveforskellen mellem anodiseringspartier er ΔE≤1,0. Farvekortsammenligningstjenester kan leveres for kundespecifikke farvenumre.
Proces- og udstyrskonfiguration
For at kunne klare egenskaberne ved LED-køleplader såsom "tynde vægge og let deformation, kompleks multi-akse koordinering og høje overfladekrav", har vi udstyret en gruppe på 72 CNC-udstyr:
- 3-akset højhastighedsfræsning: Velegnet til flade køleplader og enkle finnestrukturer, med høj effektivitet og fremragende pris.
- 4-akset samtidig fræsning: Anvendes til lampekopskaller med sidegevind eller specialformede huller, og kan bearbejdes på alle fire sider i én fastspænding.
- 5-akset bearbejdningscenter: Behandling af komplekse buede overfladevarmeafledningsdæksler og flervinklede finner, hvilket reducerer antallet af fastspændingstider og forbedrer positionsnøjagtigheden.
- CNC-dreje- og centreringsmaskiner: Anvendes til akselvarmeafledningsdele, med indre hulstruktur, drejning og fræsekombination for at opnå samtidig rotation og aksial bearbejdning.
- Efterbehandlingslinje: Uafhængig anodiseringstank, ultralydsrensning og vakuumtørring for at undgå krydskontaminering, hvilket resulterer i dårligt udseende.
Kapacitet, levering og kvalitetskontrol
| projekt | Korrektur/lille parti | masseproduktion |
|---|---|---|
| Minimum ordremængde | 1 stk (ekskl. form/værktøj) | Fra 100 stk |
| Typisk leveringstid | 5-7 dage (inklusive DFM-gennemgang) | 15-25 dage (afhængig af mængde og produktionsplan) |
| Detektion betyder | Tre koordinater (CMM), ruhedsmåler, saltspraytest | Fuld størrelse inspektion, termisk modstand prøveudtagning inspektion, udseende AQL 1.0/0.65 |
| Forsendelsesdokumenter | Første artikelrapport, materialecertifikat | Fuld inspektionsrapport, oxidfilmtykkelsesrekord, SGS-rapport (hvis påkrævet) |
Kvalitetsprocesdækning: Spektralanalyse af indgående materialer bekræfter aluminiumskvalitet → Første artikels tredimensionelle koordinater bekræfter nøgledimensioner → Inspektion af finnetykkelse og grater hver 4. time under fremstillingsprocessen → 100 % fuld udseende inspektion før forsendelse for at sikre ingen oxidationspletter eller bundeksponering.
Tilpasningsproces og FAQ
Tilpasningsproces
- Tegning forespørgsel:Send 3D-model (STEP/IGES) eller 2D-tegninger med angivelse af materialer, tolerancer og krav til overfladebehandling.
- DFM anbefalinger: Ingeniører evaluerer varmeafledningseffektiviteten og fremstillingsevnen, anbefaler finnevinkler, vægtykkelsesfordeling og optimerer omkostningerne.
- Korrektur bekræftelse: Prøver leveres på 5-7 dage med testrapporter og termisk simuleringstestdata (valgfrit).
- Masseproduktion levering: Procesparametrene er låst, masseproduktion er afsluttet på 15-25 dage, og emballagen er ridsefast.
FAQ
Q1: Hvad er tolerancen for LED varmeafledning aluminiumsdele?
Sv.: Tolerancen for nøgleoverflader (såsom lampekoppens klemmehuller og gevind) kan nå ±0,01 mm, og ikke-kritiske overflader er normalt ±0,05 mm for at sikre jævn samling og stabilt termisk kontaktområde.
Q2: Hvad er overfladebehandlingsmulighederne, og vil det påvirke varmeafledningen?
A: Tykkelsen af den anodiserede film er 8-15μm, og stigningen i termisk modstand er ubetydelig; hvis der kræves højere isolering, kan mikrobueoxidation vælges. Alle behandlinger påvirker ikke grundmaterialets termiske ledningsevne og er generelt bedre end korrosionsbestandigheden af blankt aluminium.
Q3: Hvor lang er korrekturcyklussen? Kan du samarbejde med nødprojekter?
A: Regelmæssig korrektur tager 5-7 dage. Hvis projektet haster, kan den prioriterede produktionsplanlægningskanal aktiveres. Uopsættelige dele kan hurtigst leveres på 3-5 dage. Form-/jiggebyrer skal betales på forhånd.
Q4: Hvor lang er leveringstiden for batch? Hvordan arrangerer man mere end 1000 stykker?
A: 15-25 dage til masseproduktion. Mere end 1.000 styk kan leveres i partier. 50 % af den første batch vil blive færdiggjort inden for 30 dage, og efterfølgende forsendelser vil blive rullet ud på ugentlig basis for at reducere lagertrykket.
Q5: Kan de specialformede køleribber tilpasses i henhold til tegningen?
A: Understøttet. Så længe den mindste vægtykkelse er ≥0,5 mm og vinkelafvigelsen er ≤5 grader, kan det opnås gennem 3/5-akset fræsning. Det anbefales at levere termiske simuleringsfiler (Flux/ANSYS), så vi kan optimere finnelayoutet for at forbedre varmeafledningseffektiviteten.
Få et tilbud
Send dine tegninger eller 3D-modeller af aluminiums varmeafledningsdele til LED-lampekopper, og vores ingeniørteam vil give DFM-forslag og tilbud inden for 24 timer. Understøtter trinvise priser, jo større batch, jo bedre enhedspris. Handl nu for at sikre, at projektmilepæle ikke forsinkes.



