





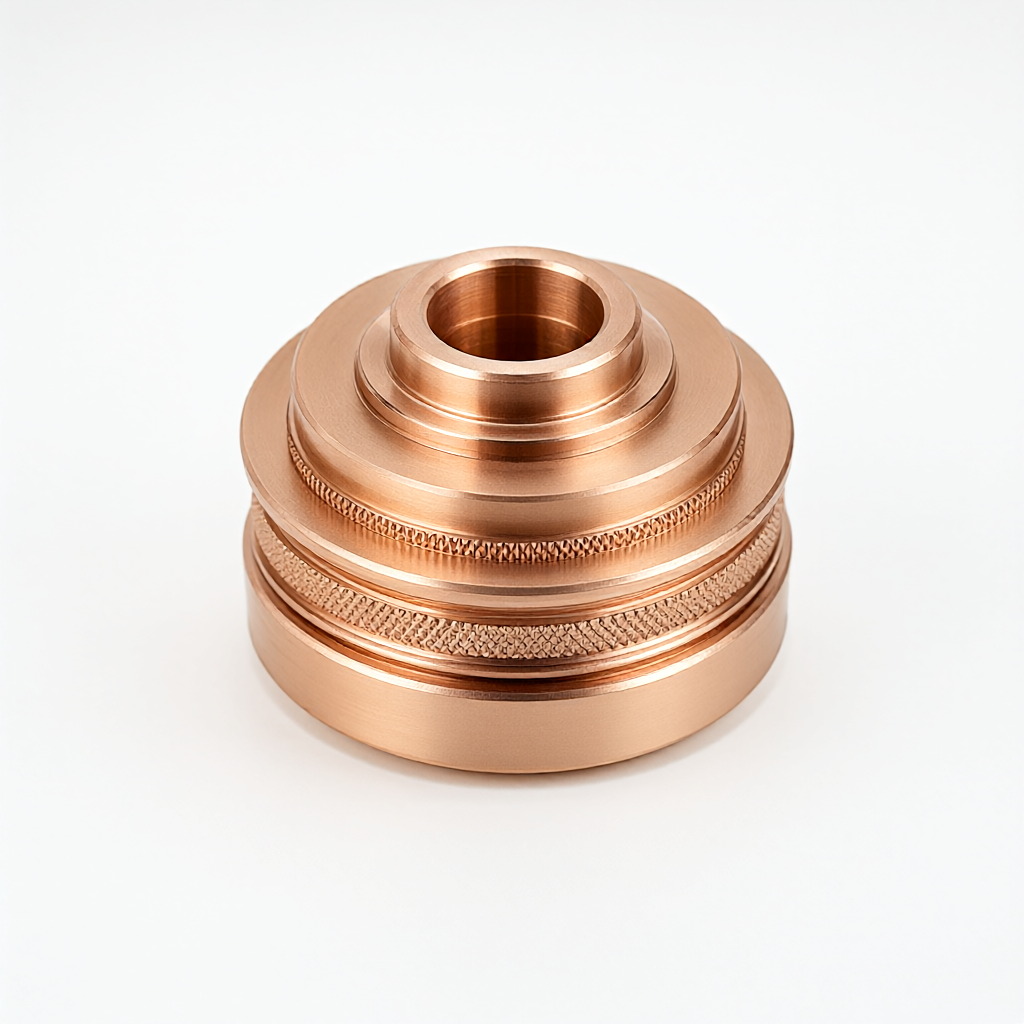
Kobberdelene i halvlederudstyrets vakuumhulrum behandles af CNC for at løse kravene til lufttæthed og termisk ledningsevne i højvakuummiljøer. Den understøtter tilpasningen af C11000 iltfri kobber og andre kvaliteter med en tolerance på op til ±0,01 mm. For hulrumsforseglingsoverfladen, bælgforbindelsesposition og indvendig støttestruktur er der tilvejebragt en sammensat proces fra grovskæring til findrejning for at sikre, at den indvendige vægfinish er Ra0,4μm og opfylder vakuumkravet på 10^-5 Pa niveau.
Specifikationer og behandlingsmuligheder
Hovedmaterialet i denne del er C11000 iltfri kobber, C26800 beryllium kobber eller messing, og materialet kan vælges i henhold til kravene til termisk styring af vakuumudstyr. Forarbejdningsstørrelsesområdet dækker diameter Φ5-Φ300mm, længde L5-800mm, minimum vægtykkelse typisk værdi 0,5mm, maksimal vægt tilpasset i henhold til tegninger. Kerneprocesparametrene er som følger:
- Materialekvalitet: C11000 iltfri kobber (ledningsevne ≥100% IACS), C26800 beryllium kobber (høj elasticitet, modstandsdygtighed over for stressafslapning)
- Størrelsesområde: drejediameter Φ5-Φ300mm, længde L5-800mm; fræseområde ±±0,01mm
- Toleranceniveau: ±0,01 mm for kritiske parringsoverflader, ±0,02 mm for generelle dimensioner
- Overfladefinish: tætningsflade Ra0,4μm, indervæg Ra0,8μm, ydervæg Ra1,6μm
- Varmebehandling: valgfri fast løsning + ældningsbehandling, beryllium kobber hårdhed kan nå HV400+
- Overfladebehandling: passiveret, anodiseret (aluminiumsdele) eller poleret, kobberdele holder normalt metalfarven eller er nikkelbelagte
Anvendelige industrier og typiske applikationer
Denne type kobberdele er meget udbredt i vakuumhulrumsmoduler i halvlederfotolitografimaskiner, ætsemaskiner og PVD/CVD-udstyr. Specifikke anvendelsesscenarier omfatter:
- Vakuumkammertætningsflange: højpræcisionskoncentricitet er påkrævet for at forhindre heliumlækage
- Indvendig støttering og positioneringsdele: tåler plasmabombardement og kræver korrosionsbestandighed
- Køleplade og varmeafledningskomponenter: kobberdele med høj varmeledningsevne til hurtigt at aflede varme fra RF-generatoren
- RF vinduesmontering: Præcisions gevindpasning for at sikre mikrobølgetransmissionsstabilitet
Købere er ofte opmærksomme på udgasningshastigheden af dele under et vakuum på 10^-5 til 10^-7 Pa. Iltfrit kobber kan reducere baggrundstrykket betydeligt på grund af dets lave iltindhold, så det er førstevalg til high-end udstyr.
Proces- og udstyrskonfiguration
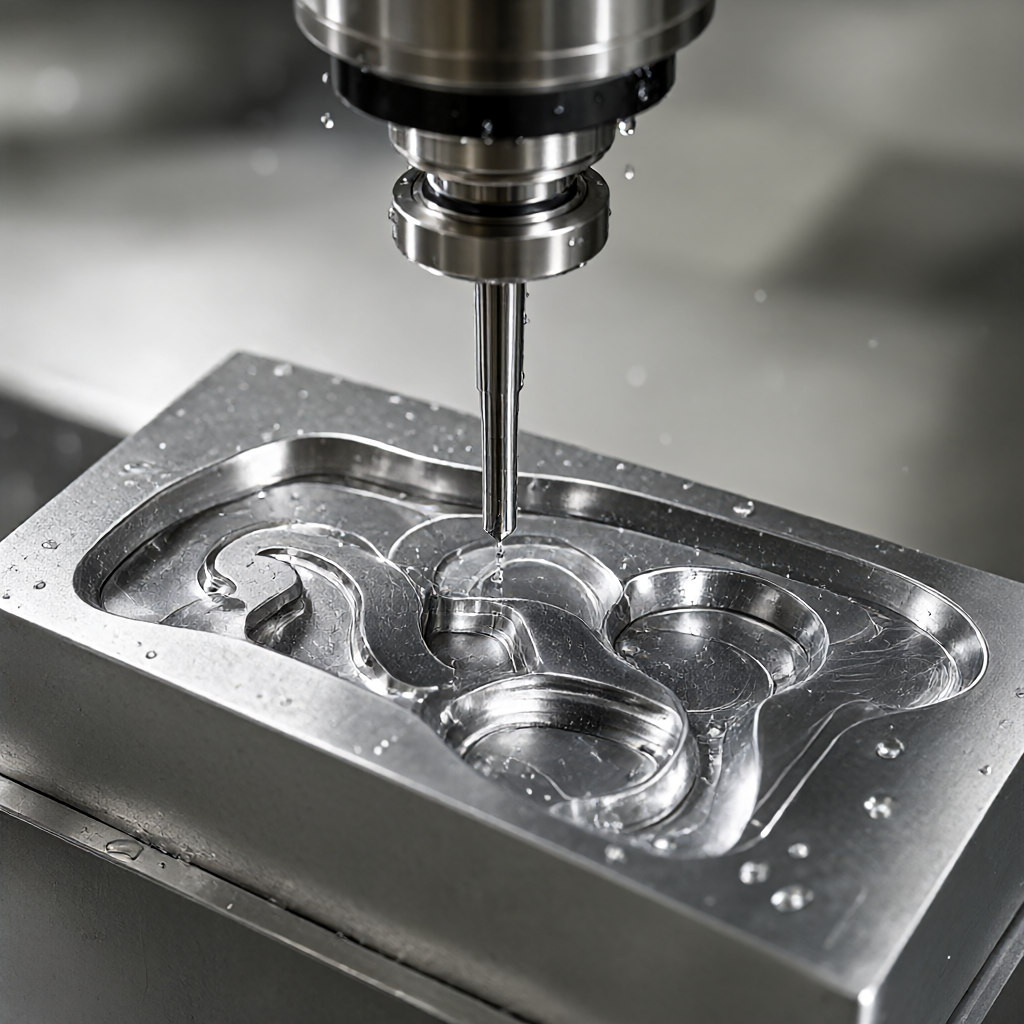
En centreringsmaskine og et dreje-fræsemassecenter bruges til at fuldføre de fleste processer. Blandt de 72 CNC-udstyr er 8 centreringsmaskiner specielt designet til aksler med et slankhedsforhold L/D>15, og den stive understøtning reducerer værktøjsafstand. Det komplekse hulrum bruger et 5-akset bearbejdningscenter til at behandle den specialformede overflade af indervæggen for at undgå sekundære spændingsfejl. Nøgleforseglingsoverfladen behandles af en speciel præcisionsdrejebænk, og værktøjsbanen er optimeret for at sikre, at der ikke er fugemærker.
Udseende kvalitet og batch konsistens
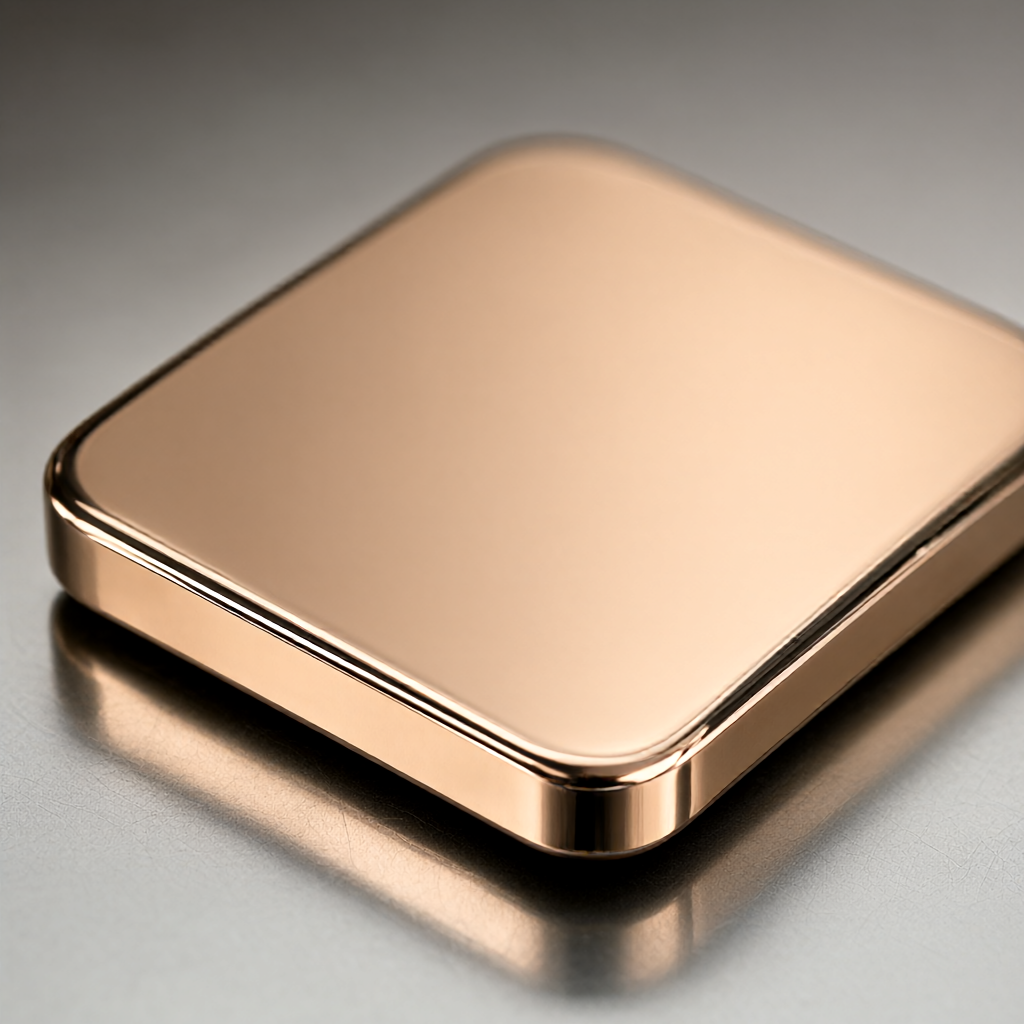
Udseendekontrol er en kerne differentiator. Eliminer virkningerne af termisk deformation ved at overvåge skærekraft og spindelvibration online. Batch-til-batch-konsistens overvåges gennem SPC statistisk proceskontrol, med kritisk dimension Cpk ≥ 1,33. 100 % fuld inspektion før forsendelse, ved hjælp af imager og ruhedsmåler til at verificere, hvilket sikrer ingen ridser, ingen oxidationspletter og ingen behandlingsvibrationsmærker. For dele med ekstremt krævende overfladekrav er der mulighed for vakuumpolering eller elektrolytisk polering for at opnå en spejleffekt.
Kvalitetsinspektion og tilpasningsproces
Kvalitetskontrol løber gennem hele livscyklussen, og processen er som følger:
- Indgående materialeinspektion: materialecertifikatverifikation, spektrometerdetektion af elementindhold, inspektion af hårdhedsprøver
- Første artikelbekræftelse: tredimensionel koordinatmåling af fuld størrelse, vakuumlækagedetektionstest (påkrævet



