





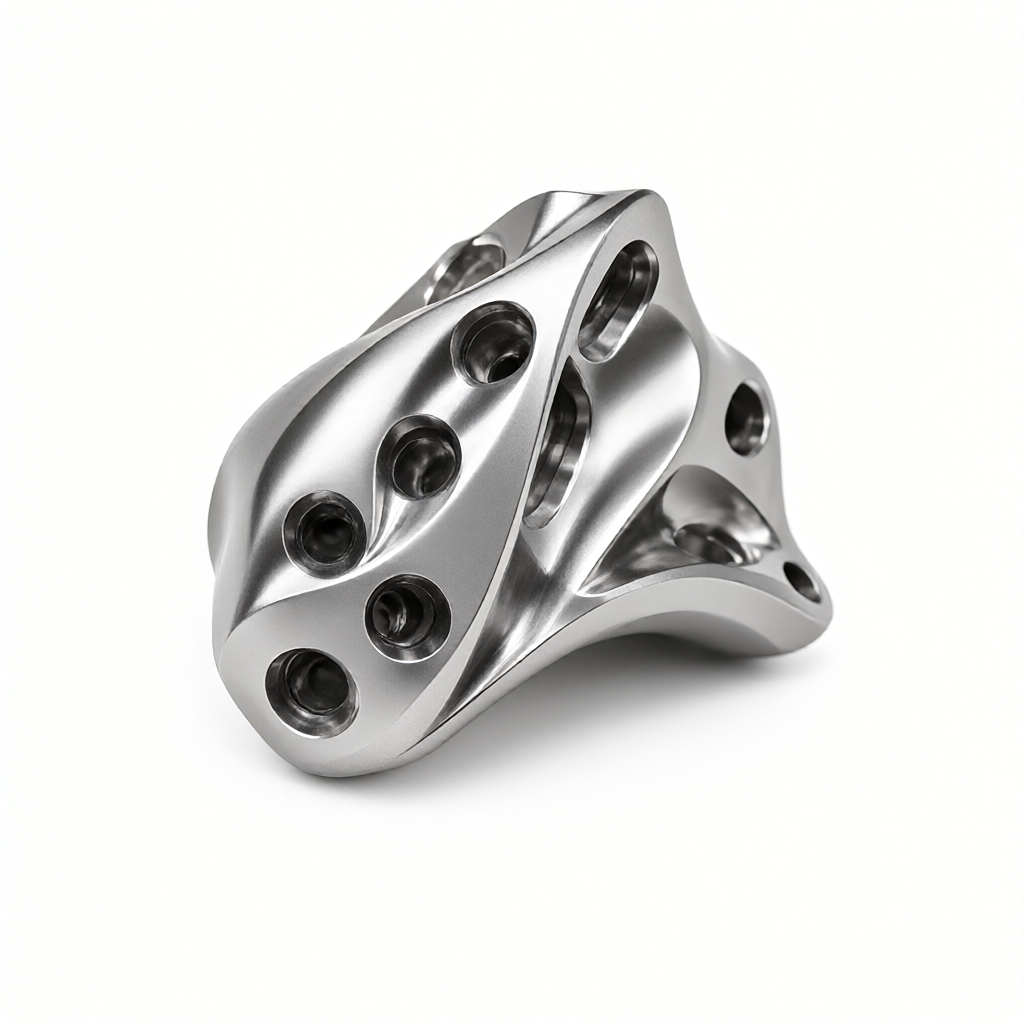
Fem-akset CNC præcisionsbearbejdning af titanlegeringsdele til medicinsk udstyr
Som svar på de strenge krav til biokompatibilitet på implantatniveau og dimensionsstabilitet inden for medicinsk udstyr, leverer ShowyMetal 5-akset CNC præcisionsbearbejdningstjenester, der specifikt løser tolerancekontrolproblemer for titanlegeringsdele på komplekse buede overflader, dybe kavitetsstrukturer og fine funktioner. Vi bruger medicinske titanlegeringsmaterialer såsom Ti-6Al-4V. Gennem multi-akset fræsning og strenge termiske deformationskompensationsstrategier sikrer vi, at tolerancen af nøgleoverflader er stabil inden for ±0,01 mm, hvilket opfylder monteringsbehovene for medicinsk udstyrs mainframes, kirurgiske robotaktuatorer og præcisionsdiagnosemoduler.
Specifikationer og behandlingsmuligheder
Titaniumlegeringsdele til medicinsk udstyr involverer normalt asymmetriske buede overflader eller tyndvæggede strukturer, og det er vanskeligt for enkeltakset udstyr at balancere stivhed og rumlig interferens. Vores 5-aksede bearbejdningscenter kan fuldføre kompleks overfladebearbejdning i én opsætning, hvilket reducerer akkumulerede fejl forårsaget af datumkonvertering. Følgende er de typiske tekniske specifikationer og behandlingsparametre for denne kategori af dele:
- Materialekvalitet:Ti-6Al-4V (TC4), rent titanium (Gr.5); densitet 4,43 g/cm³, trækstyrke 930-1000 MPa, fremragende højtemperaturstyrke og korrosionsbestandighed.
- Størrelsesområde:Typiske delkonvolutdimensioner spænder fra 50×50×50 mm til 300×200×200 mm; understøtter små partier, flere varianter og storskala masseproduktion.
- Toleranceklasse:Tolerancen af nøgleoverflader kan nå ±0,01 mm; den generelle strukturelle overflade kan nå ±0,05 mm; den geometriske tolerance (planhed, koaksialitet) styres i henhold til tegningskravene.
- Overflade finish:Præcisionsfræsningsoverflade Ra 0,4-0,8 μm; spejleffekt kan opnås gennem slibning og polering; opfylder kravene til medicinsk udstyr til kontrol af bakterievækst og stresskoncentration forårsaget af overfladeruhed.
- Overfladebehandling:Sandblæsning, passivering, anodisering (til udseendedele), elektrolytisk polering; alle forarbejdningsprocesser udføres i et rent miljø eller et selvstændigt lukket område for at undgå krydskontaminering.
- Tilpasningsmuligheder:Understøtter DFM-analyse baseret på STEP/IGES-tegninger for at optimere værktøjsbaner og spændeløsninger for at sikre, at tynde vægge ikke deformeres og har klare funktioner.
Anvendelige industrier og typiske applikationer
Anvendelsen af præcisionsdele af titanlegering inden for medicinsk teknologi strækker sig fra enkelte strukturelle dele til kernekomponenter af høj værdi. De dele, vi behandler, tjener primært følgende segmenterede scenarier:
- Kirurgisk robot:Anvendes til samlingsmodulhuse, drivakselbøsninger og endeeffektorklemmer. Sådanne dele kræver ekstrem høj gentagelsesnøjagtighed og letvægt, og 5-akset bearbejdning kan sikre ensartet frigang til multi-akse bevægelse.
- Diagnostisk billedbehandlingsudstyr:MRI-sondeholder, CT-rørholder. De høje magnetiske permeabilitetsegenskaber af titanlegering (tæt på ikke-magnetisk) gør det til et ideelt strukturelt materiale i et stærkt magnetisk feltmiljø, og tolerancen påvirker direkte billedstabiliteten.
- Implanterbare enheder:Hjertestentforbindelser, tandimplantat-abutments. Sådanne dele har ekstremt høje krav til overfladefinish og spånfri bearbejdning, og bearbejdningsprocessen skal strengt kontrollere spånerester og mikrorevner.
- Præcisionsmikroskopiske instrumenter:Endoskopiske led, kirurgiske pincethængsler. Den høje specifikke styrke af titanlegering bruges til at reducere størrelsen og samtidig sikre udmattelseslevetid. Tolerancekontrol er direkte relateret til åbnings- og lukningsfølelsen og levetiden.
Proces- og udstyrsfordele
Til forskel fra almindelige CNC-producenter har vi introduceret et "materiale-proces-testing" lukket sløjfe kontrolsystem i titanlegeringsbehandling til medicinsk udstyr. Titaniumlegering har en lav termisk ledningsevne (ca. 6,1 W/m·K), og varme akkumuleres let under skæring, hvilket let kan forårsage værktøjsslid og termisk deformation af emnet. Vores 72 CNC udstyrsklynge er udstyret med et kølesystem og højhastigheds elektrisk spindel optimeret til høje temperaturer og svært skærbare materialer.
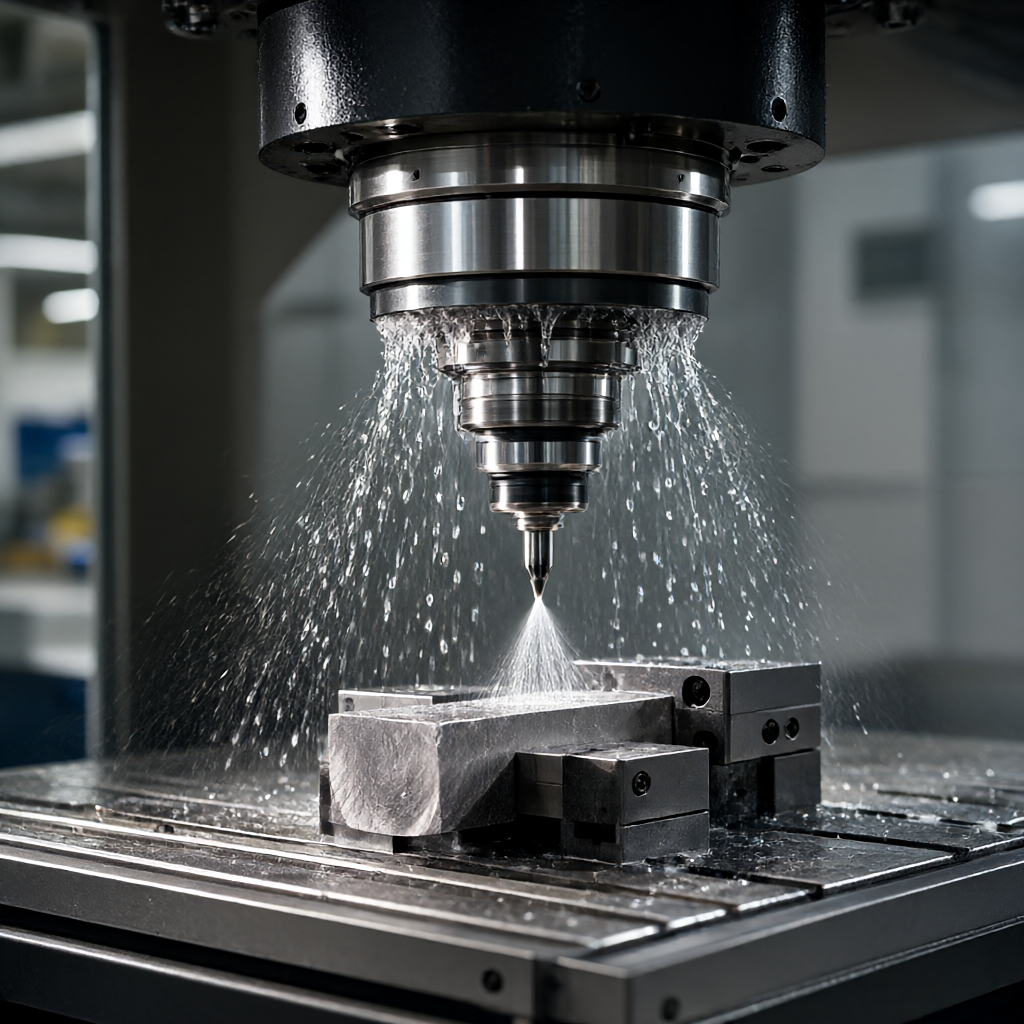
5-akset simultan bearbejdningsstrategi
Til titaniumdele med dybe hulrum eller stejle sidevægge anvender den 5-aksede maskine realtidsjusteringer af værktøjets indstilling for at holde værktøjsholderen væk fra den bearbejdede overflade, undgå interferens og tillade brug af endefræsere med kortere diameter. Dette forbedrer ikke kun overfladekvaliteten (reducerer vibrationsmærker), men endnu vigtigere reducerer antallet af fastspændingstider og forbedrer benchmarkens ensartethed til ±0,01 mm niveau. Til tyndvæggede funktioner med et slankhedsforhold på mere end 3:1 anvendes en adaptiv fodringsstrategi for at forhindre værktøjs eftergivelse.
Termisk deformationskompensationsteknologi
Ved behandling af præcisionsmedicinske komponenter kan temperaturforskellen mellem stuetemperatur og behandlingstilstand føre til dimensionsdrift på mikronniveau. Vi bruger et værkstedsmiljø med konstant temperatur (20±2℃) kombineret med måleteknologi på maskinen til at overvåge værktøjsslid og termiske drifttendenser i realtid og dynamisk korrekte behandlingsdata for at sikre dimensionel konsistens i masseproduktion.
Kvalitetskontrol og batchkonsistens
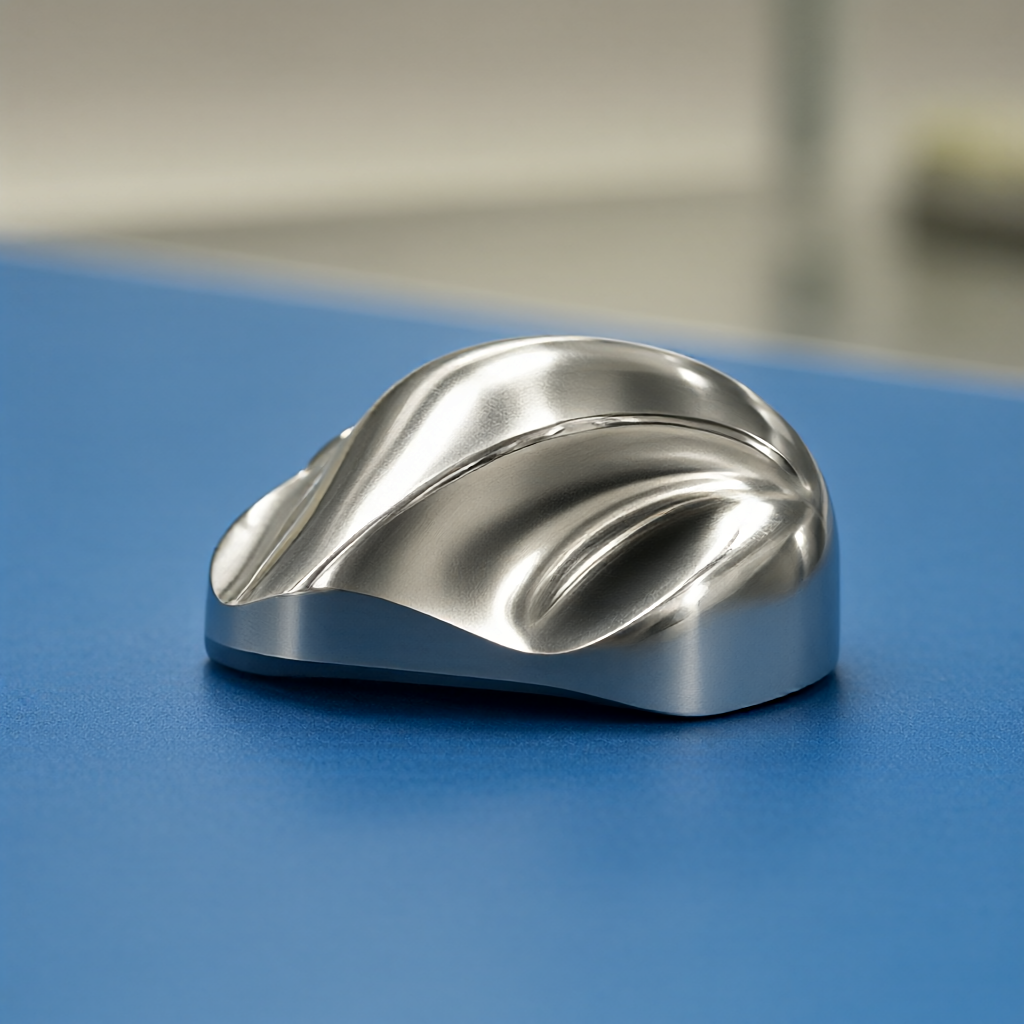
Den medicinske udstyrsindustri har ekstremt høje krav til "sporbarhed". Vores kvalitetsinspektionsproces løber gennem hele livscyklussen for at sikre, at dataene for hver batch af dele er fuldstændige og sporbare. Udseendekvalitet er kerneforskellen mellem os og almindelige bearbejdningsfabrikker: Ved at optimere skæreparametre og specialværktøj fjerner vi ridser, grater og oxiderede pletter, der er almindelige i traditionel bearbejdning, og opnår en højglans finish eller en ensartet mat effekt.
- Indgående materialeinspektion:Bekræft testcertifikatet for titanlegeringsmøllen for at sikre, at materialesammensætningen overholder medicinske standarder såsom ASTM F136 eller F1472.
- Første artikelbekræftelse (FAI):Rapporter i fuld størrelse udføres strengt i overensstemmelse med AS9102 eller kundedefinerede standarder, med fokus på detektering af 2D/3D-dimensioner og geometriske tolerancer af vigtige parringsoverflader.
- Procesinspektion:Brug en tredimensionel koordinatmåler (CMM) og ruhedsmåler til at udføre procesinspektioner for at overvåge processtabilitet og opdage systematiske afvigelser rettidigt.
- Fuld forsendelsesinspektion:100 % fuld inspektion af nøglefunktioner og tilfældig inspektion af ikke-nøglefunktioner i henhold til AQL 2.5; leveres med en komplet CofC (Certificate of Conformance) datapakke.
Tilpasningsproces og leveringstid
Til forskellige stadier af forskning og udvikling af medicinsk udstyr og masseproduktion leverer vi fleksible responsmekanismer for at sikre, at projektknudepunkter ikke går glip af.
- Tegning gennemgang og DFM:Gennemfør procesevalueringen inden for 24 timer efter modtagelse af tegningerne, og giv optimeringsforslag til trækvinkel, minimumsvægtykkelse og værktøjsadgang for at reducere tolerancerisici fra kilden.
- Programmering og simulering:Brug CAM-software til kollisionsfri simulering, optimer skærebaner og generer standardiserede bearbejdningsprogrammer.
- Bekræftelse af korrektur:Den hurtige prototyping-cyklus er 3-5 dage; CMM-inspektionsdataene sendes tilbage til ingeniører for at verificere toleranceopnåelighed.
- Masseproduktion:Hurtig levering inden for 15-25 dage; streng procesdisciplin er implementeret i denne periode for at sikre batch-til-batch-konsistens.
- Overfladebehandling og emballering:Brug vakuumemballage og anti-rust oliebehandling for at forhindre kondensatkorrosion og oxidation under forsendelse.
Sammenligning af materialemuligheder: titanlegering vs rustfrit stål
I den tidlige fase af medicinsk udstyrs strukturelle design påvirker materialevalg direkte tolerancefastholdelsen og den endelige pris for delen. Følgende tabel sammenligner ydeevnen af to almindeligt anvendte medicinske materialer til præcisionsbearbejdning:
| Feature dimension | Titaniumlegering (Ti-6Al-4V) | Rustfrit stål (316L) |
|---|---|---|
| Massefylde (g/cm³) | 4.43 (letvægt har indlysende fordele) | 7,98 (ca. 1,8 gange vægten af titanium) |
| Skærbesvær | Høj (dårlig varmeledningsevne, let at klæbe til kniven) | Medium (hård, nem at behandle) |
| Tolerancefastholdelse | Termisk deformation skal kontrolleres nøje, og mængden af tilbagespring er stor. | Lille termisk deformation og god dimensionsstabilitet |
| biokompatibilitet | Ekstremt høj (implantationsgrad foretrækkes) | God (bruges almindeligvis til eksterne enheder) |
| Overflade udseende | Forarbejdningsmærker er tilbøjelige til at forekomme og kræver finpolering | Spejleffekten er nem at opnå og har høj udseendekonsistens |
| Gældende scenarier | Implantater, lette strukturelle dele | Væskeledninger, korrosionsbestandige beholdere, generelle strukturer |
Bemærk: For ikke-implanterbare enhedsskaller med høje krav til udseende har 316L rustfrit stål flere fordele med hensyn til omkostninger og udseendekonsistens; og for komponenter, der stræber efter fremragende letvægts- og implantatsikkerhed, er titanlegering det uundgåelige valg. ShowyMetal kan give DFM-anbefalinger baseret på dine specifikke krav til tolerance og udseende.
Ofte stillede spørgsmål (FAQ)
Q1: Hvad er tolerancen af titanlegeringsdele til medicinsk udstyr?
A: For vigtige sammenkoblingsoverflader kan vores 5-aksede bearbejdningscenter, kombineret med et konstant temperaturmiljø og inspektion på maskinen, stabilt kontrollere tolerancen inden for ±0,01 mm. For ikke-kritiske strukturelle overflader kontrolleres det normalt inden for ±0,05 mm for at opfylde monteringskravene. Den specifikke værdi skal evalueres af DFM baseret på delens kompleksitet og batchstørrelse.
Spørgsmål 2: Hvordan udfører man overfladebehandling efter behandling af titanlegering for at sikre ensartet udseende?
A: Vi leverer passivering, elektrolytisk polering og mikrobueoxidationsprocesser. For medicinsk udstyr har vi specielt optimeret forholdet mellem sandblæsning mellem partikelstørrelse og passiveringsløsning for at sikre, at overfladefarven og ruheden (Ra) af dele i samme batch er meget konsistente, hvilket eliminerer almindelige farveforskelle og plettede mærker.
Q3: Hvor lang er korrekturcyklussen? Understøtter det ændring af tegninger?
A: Den almindelige korrekturcyklus er 3-5 dage. Hvis tegningerne har bearbejdningsrisici (såsom dybe hulrum, tynde vægge), bekræfter vi planen med dig via video eller fotos på andendagen og går derefter ind i programmerings- og bearbejdningsstadierne for at undgå spildte cyklusser med høje skrotrater.
Q4: Hvad er ledetiden og minimumsordremængden til masseproduktion?
A: Masseproduktions ledetid er normalt 15-25 dage, afhængigt af ordremængden. Vi understøtter en minimumsbestilling på 1 styk, men for medicinske R&D-projekter med små batches og flere varianter anbefales det at vedtage en "small batch trial production"-strategi (såsom 50-100 styk) for at verificere processtabilitet.
Spørgsmål 5: Leverer du materialecertifikater og kvalitetssporbarhedsdokumenter?
A: Ja. Vi leverer varmenummerrapport (MTC) og inspektionsrapport for færdigt produkt (CofC) for hver batch af titanlegeringsstænger. Alle inspektionsdata arkiveres og opbevares i mindst 10 år og opfylder kravene i FDA- eller MDR-systemet til forsyningskædesporbarhed.
Få et skræddersyet tilbud
Succesen for et medicinsk udstyrsprojekt afhænger af den præcise implementering af hver lille tolerance. Hvis du leder efter en bearbejdningspartner, der kan håndtere komplekse titaniumdele med streng kvalitetssporbarhed, så kontakt os i dag. Send dine 3D-tegninger (STEP/IGES-format) og tekniske specifikationer, og vores ingeniørteam vil svare inden for 24 timer med detaljeret procesgennemførlighedsanalyse og DFM-forslag for at hjælpe dig med at forkorte din forsknings- og udviklingscyklus og sikre en vellykket masseproduktion.



