





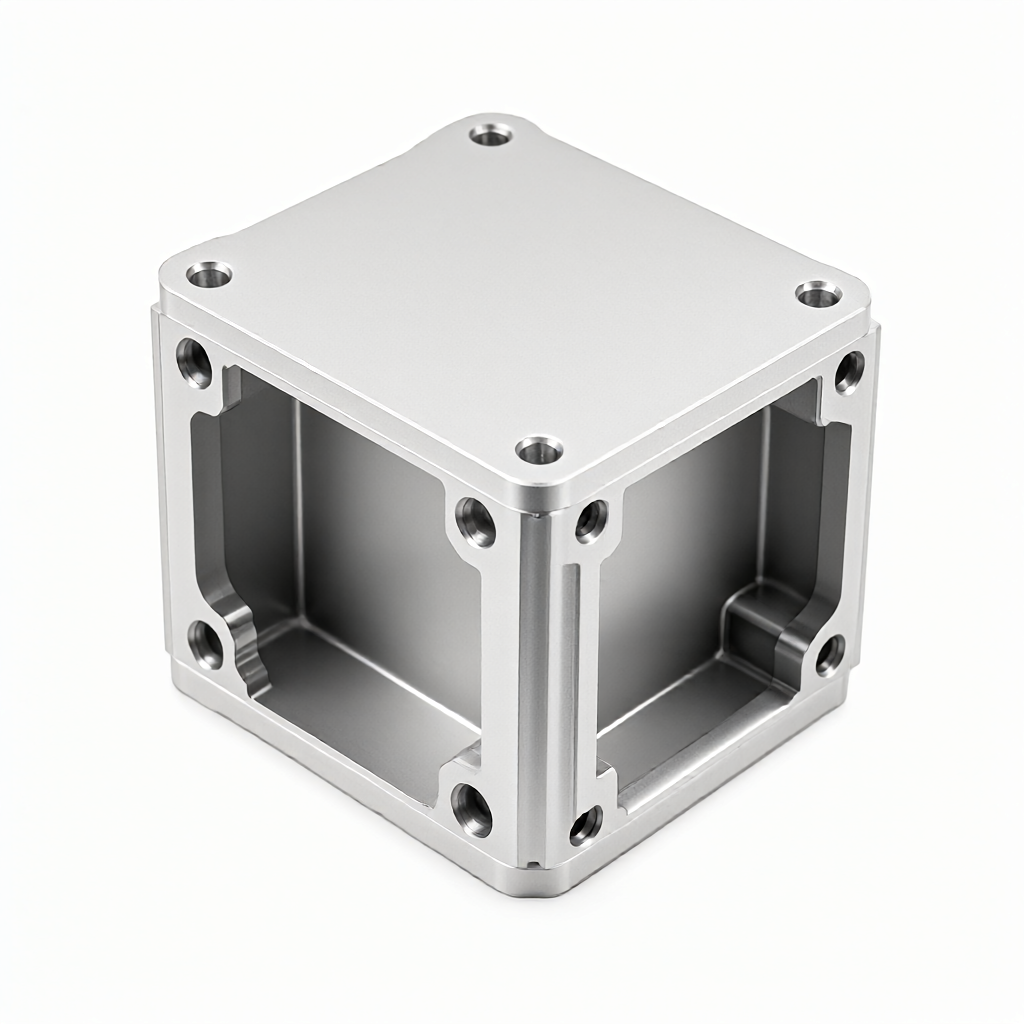
Kravene til effekttæthed og varmeafledningseffektivitet for drivmotorer til nye energikøretøjer stiger år for år. Skræddersyet CNC-fræsning af aluminiumslegeringsskallen i nye energikøretøjsmotorer bestemmer direkte motorens isoleringsspalte, kølestrømsforsegling og strukturelle stivhed. ShowyMetal leverer 3/4/5-akset CNC fræsning af aluminium 6061/6063 materiale. Tolerancen styres til ±0,01 mm, og overfladen kan nå Ra0,4μm. Den understøtter anodisering, sandblæsning og andre behandlinger for at imødekomme høje kvalitetskrav til batchkonsistens og udseende.
Motorhusspecifikationer og CNC-bearbejdningsmuligheder
For spindlen, bagdækslet, kølepladen og det integrerede controllerhus til drivmotorer til nye energikøretøjer (inklusive synkrone permanentmagnetmotorer og induktionsmotorer), er kernebehandlingsparametrene og proceskonfigurationerne som følger:
- Materialekvalitet:Aluminiumslegering 6061-T6 (mainstream-valg, balance mellem styrke og bearbejdelighed), 6063-T5 (køleribber eller udseendedele, let at anodisere), 7075-T6 (strukturelle dele med høj belastning, høje letvægtskrav); tilpasset kobberlegering eller ingeniørplast (PEEK/PC) kan også bruges til isolering af dele.
- Størrelsesområde:Det maksimale behandlingsslag er omkring 800 × 500 × 300 mm, hvilket kan dække almindelige enkeltdrev og dobbeltdrevs motorhuse; vægtykkelsen er typisk 1,5-3,0 mm, og minimumsstørrelsen kan tilpasses i henhold til tegningen.
- Nøjagtighedsindeks:Tolerancen for nøgleoverflader (såsom lejekamre og rotorpositionering) er ±0,01 mm, koaksialitet ≤0,005 mm; overfladeruhed Ra0,4μm (præcisionsfræsning), og kan opnå en spejl højglans effekt efter anodisering.
- Overfladebehandling:Anodisering (naturlig farve/sort/guld, filmtykkelse 10-25μm), sandblæsning (ensartet mat), børstning (langsgående korn), galvanisering (nikkel/krom, korrosionsbestandighed skal evalueres); alle behandlinger kan udføres kontinuerligt efter CNC for at reducere logistik- og kontamineringsrisici.
- Tilpasningsmuligheder:Understøtter formåbning baseret på indkommende tegninger (STEP/IGS/PDF) eller indgående prøver. I DFM-stadiet er værktøjsbanen optimeret for at reducere tyndvægsdeformation, og kølerenrens udstødningsstruktur er reserveret.
Gældende industrier og typiske montagescenarier
Denne del er installeret direkte inde i den nye energikøretøjsdrevenhed og udfører følgende funktioner:
- Stator/rotor hulrums tætning:Som motorens hovedtætningsgrænseflade samarbejder skallen med for- og bagendedækslerne for at opnå IP67-beskyttelse, hvilket forhindrer kølevæske eller støv i at trænge ind i viklingerne.
- Elektromagnetisk afskærmning og varmeafledning:Aluminiumslegeringen leder det magnetiske kredsløb og giver en varmeledningsvej. Sammen med den indbyggede vandkøleplade eller luftkøleribber eksporteres viklingsvarmen til kølekredsløbet.
- Strukturel belastning:For at modstå motorens start-stop-drejningsmoment, vibrationer og vejpåvirkning skal stivheden sikres for at undgå støj forårsaget af afdrift af lejets forspænding.
- Integrerede designtrends:Den nye generation af 800V højspændingsplatformsmotorer har en tendens til at blive integreret med hus-controller-reducer, og CNC multi-akset bearbejdning kan realisere støbning af flere hulrum og specialformede grænseflader på én gang.
Kontrol af udseendekvalitet og batchkonsistens
Motorhusene er for det meste sorte eller sølvanodiserede dele og kommer direkte ind på samlebåndet. Udseendefejl vil direkte påvirke køretøjets leveringsbillede. ShowyMetal bruger udseendekvalitet som et centralt leveringskriterium:
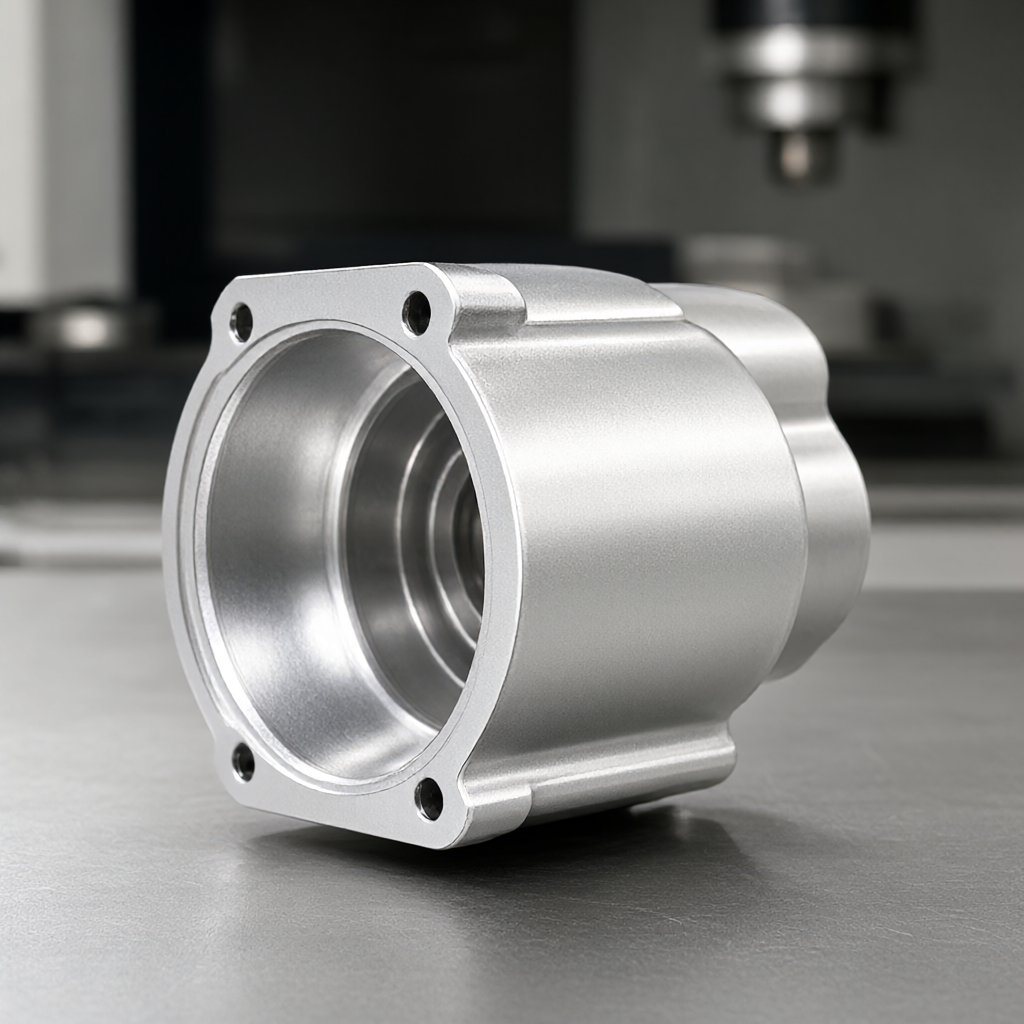
- Høj finish kontrol:Efter finfræsning har overfladen ingen knivmærker og ingen spor af knivsving, den anodiserede filmtykkelse er ensartet, og farveforskellen ΔE ≤1,5 (inden for samme batch).
- Ingen ridser eller pletter:Brug bløde sugekopper eller vakuumklemmer til at læsse og tømme materialer for at undgå metalridser; bejdsnings- og forseglingsprocesserne før oxidation adskilles uafhængigt for at eliminere vandpletter og markeringer.
- Batch-konsistens:72 CNC-maskiner bruger standardiserede makroprogrammer og værktøjskompensationssystemer for at sikre, at den kritiske dimension CPK inden for en batch på 500-5000 styk er ≥1,33, og beståelsesraten for udseendeinspektion er ≥99,5%.
- Inspektionsmetoder:Det tredimensionelle koordinatsystem (CMM) registrerer nøglehulspositioner og fladhed, ruhedsmåleren verificerer Ra-værdien, og kolorimeteret sammenligner med standardfarvepladen. Data er inkluderet i produktet.
Procesudstyr, produktionskapacitet og kvalitetsinspektionsproces
Brug multi-proces sammensatte behandlingsveje for at sikre nøjagtigheden af engangsopspænding af komplekse strukturer:
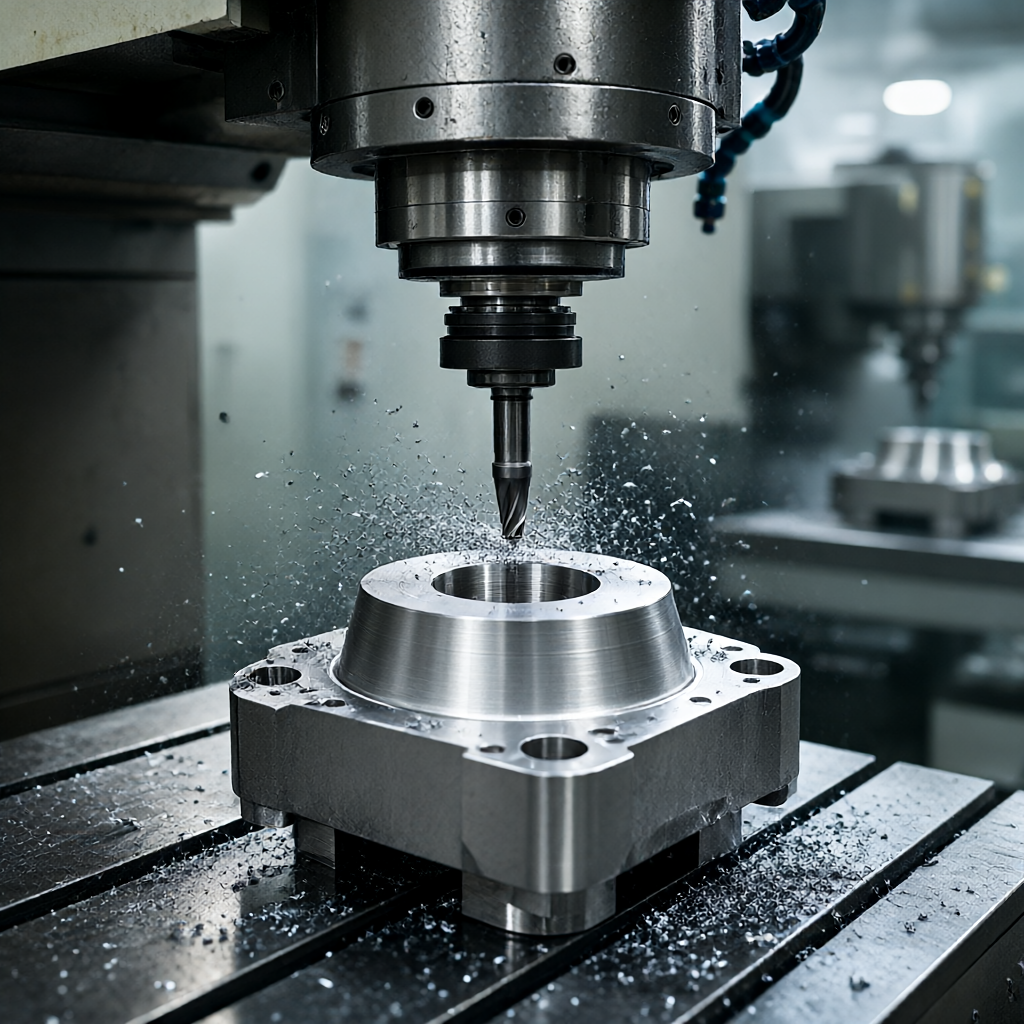
- Behandlingsudstyr:Det 5-aksede bearbejdningscenter håndterer komplekse hulrum og specialformede grænseflader, den 4-aksede drejebænk fuldender den roterende kropsskal, og den 3-aksede højhastighedsfræsning optimerer varmeafledningsfinnerne; kombinationen af 72 udstyr muliggør problemfri skift fra prototype til masseproduktion.
- Kvalitetsinspektionsproces:Spektralanalyse af indgående materiale (Al-Si-Mg indholdsverifikation) → Første artikelbekræftelse (tredimensionel fuld størrelse) → Procesinspektion (prøvetagning af nøglehuller hver 2. time) → Fuld forsendelsesinspektion (100 % kritiske dimensioner + inspektion af fuld udseende + detektion af anodiseret filmtykkelse).
- Produktionskapacitet og leveringstid:Batchordrer leveres på 15-25 dage (inklusive overfladebehandling), og prøveudtagningscyklussen er 3-5 dage. Produktionen kan arrangeres i overensstemmelse med OEM's SOP; JIT-levering til udpegede linjelagre understøttes.
Løsningssammenligning: CNC fræsning vs. højtryksstøbning
| Dimensioner | CNC fræsning (aluminiumsstang/aluminiumsplade) | Højtryksstøbning (ADC12) |
|---|---|---|
| Tolerance kontrol | ±0,01 mm, ingen sekundær efterbehandling påkrævet | ±0,05-0,1 mm, nøglehuller kræver CNC efterbehandling |
| Materiale styrke | 6061-T6 trækstyrke ≈310 MPa | ADC12 trækstyrke ≈250 MPa |
| Udgifter til fjernelse af skimmelsvamp | Ingen formgebyrer, kun forarbejdningsprocedurer | Formgebyret er 300.000-800.000 yuan, cyklustiden er 4-8 uger |
| Gælder for batchstørrelse | 1-5000 stykker (lille batch/prøveproduktion/modificerede dele) | 5000 stykker eller mere (masseproduktion) |
| strukturel frihed | Kan behandle specialformede strømningskanaler og tynde vægge (≥1,5 mm) | Begrænset af afformningsvinklen er den tilbøjelig til at krympe og porøsitet. |
| leveringshastighed | 3-5 dage til korrektur, 15-25 dage til batchproduktion | Skimmelsvamp 4-8 uger + skimmelprøve 2-4 uger + masseproduktion 30-45 dage |
| Udseende konsistens | Ingen svejsemærker, ensartet anodisering | Støbelinjen og kappen skal poleres senere. |
afslutningsvis:Til prøveproduktion af nye platforme, lav-til-mellem partier (<5000 styk/år), eller modeller med strenge krav til skalstyrke og tyndhed, har CNC-fræsning flere fordele i leveringstid, styrke og udseendekonsistens; højtrykstrykstøbning er velegnet til modne platforme med en årlig produktion på millioner, og som er ekstremt omkostningsfølsomme. ShowyMetal kan levere en DFM-vurdering baseret på din årlige PPAP-plan for at anbefale optimale produktionsveje.
FAQ: Ofte stillede spørgsmål om indkøb og teknik
Hvad er tolerancen for nøglehullet i motorhuset?
Tolerancen af nøgleoverflader, såsom lejemonteringshuller og rotorpositioneringsstifthuller, kan kontrolleres stabilt til ±0,01 mm, og koaksialiteten er ≤0,005 mm; tolerancen for ikke-kritiske overflader er ±0,05 mm. Alle nøgledimensioner leveres med en tredimensionel koordinatinspektionsrapport.
Hvad er mulighederne for overfladebehandling? Hvor tyk er den anodiserede film?
Understøtter anodisering (filmtykkelse 10-25μm, farve valgfri naturlig/sort/guld), sandblæsning (Ra3,2-6,3μm mat), børstning, galvanisering (nikkel/krom). Før oxidation skal testkravene for filmtykkelse og saltspraymodstand bekræftes (normalt ≥48 timer).
Hvor lang er korrekturcyklussen? Kan det samarbejde med OEM SOP-noden?
Standard proofing cyklus er 3-5 arbejdsdage (inklusive CNC + overfladebehandling), og det første stykke kan sendes ud på 48 timer på en fremskyndet basis. Støt JIT-distribution og giv PPAP-dokumentpakke (inklusive materialecertificering, rapport i fuld størrelse, udseendestandarder) som krævet af IATF 16949.
Hvor lang er leveringstiden for batch? Hvad er den mindste ordremængde?
Masseproduktion (500-5000 stk.) leveringstid er 15-25 dage, inklusive overfladebehandling og fuld inspektion. Der er ingen grænse for minimumsordremængde, og ordrer på 1 stk kan accepteres, men jo større batch, jo bedre enhedsomkostninger; det anbefales, at den første ordre er ≥100 stykker for at fortynde omkostningerne til værktøj og inventar.
Kan det tilpasses efter kundetegninger? Hvilke filformater understøttes?
Understøtter STEP, IGS, X_T, PDF-tegninger. I løbet af DFM-stadiet vil ingeniører evaluere værktøjets tilgængelighed, tyndvægsdeformationsrisiko og kølerenhedens tætningsfladeposition, give optimeringsforslag (såsom tilføjelse af procesribber, justering af positioneringsbenchmarks) og starte programmet efter bekræftelse.
Send tegninger til DFM-vurdering og tilbud
Upload 3D-modellen eller 2D-tegningen af motorhuset, angiv materialekvalitet, overfladebehandlingskrav og årlig efterspørgsel, og ingeniørteamet vil svare med DFM-forslag og batchtilbud inden for 24 timer. ShowyMetal fokuserer på præcis tilpasning af CNC-dele med 72 stykker udstyr, der understøtter hurtig levering, og dets udseende og batch-konsistens kan modstå verifikation af OEM.



