





Při výzkumu a vývoji polovodičových a lékařských diagnostických zařízení je hlavním problémem přesné zpracování mikrofluidních čipů. Tradiční 3osé frézování je obtížné zpracovat zkosení hran plátků a složité zakřivené povrchy.Pětiosé CNC obráběníProstřednictvím víceosého propojení je dosaženo přesnosti zpracování na úrovni submikronové destičky. Tento článek poskytne hloubkovou analýzu toho, jak používat pětiosé CNC centrum pro dokončení srážení hran, frézování kanálů a kontrolu povrchové úpravy mikrofluidních čipů, pokrývající výběr materiálu, procesní parametry, běžnou analýzu poruch a akceptační kritéria a poskytuje praktické technické reference pro inženýry a nákupčí.
Základní výhody pětiosého CNC obrábění mikrofluidních třísek
Mikrofluidní čipy jsou obvykle vyrobeny z křemíku, křemene, skla nebo vysoce výkonných technických plastů s malými rozměry, tenkými strukturami a úzkými tolerancemi. Pětiosá obráběcí centra (jako jsou vybavena rotační osou A/osou C) umožňují nástroji a obrobku vždy udržovat lepší úhel, čímž se zabrání vibracím a deformacím způsobeným nadměrným vyložením nástroje, které je běžné u 3osého obrábění.
- Komplexní plošné frézování: Může zpracovávat šikmé kanály nebo kulové mikrostruktury najednou, čímž se snižuje počet časů upnutí a snižuje se kumulativní chyba.
- Automatizace zkosení hran: Pro 100 mm nebo 200 mm wafer okraj může pětiosé propojení dosáhnout hloubkového zkosení 0,1 mm až 0,5 mm a drsnost boční stěny Ra může být řízena v rozmezí 0,4 μm.
- Vysoká tuhost a přesnost: S vysokorychlostní hlavou stroje (maximální rychlost 12 000-24 000 ot./min.) podporuje vysokorychlostní frézování s tvrdokovovými nástroji s mikroprůměrem, zlepšuje povrchovou úpravu a snižuje tepelné poškození.
Pro sériovou výrobu je pětiosé obrábění konzistentnější než ruční srážení hran nebo tradiční tříosé boční frézování. S doporučeními DFM (Design for Manufacturing) lze optimalizovat dráhy nástroje tak, aby nedocházelo k vytěžování nástroje v tenkostěnných oblastech.
Procesní tok a nastavení parametrů pro zpracování na úrovni waferů
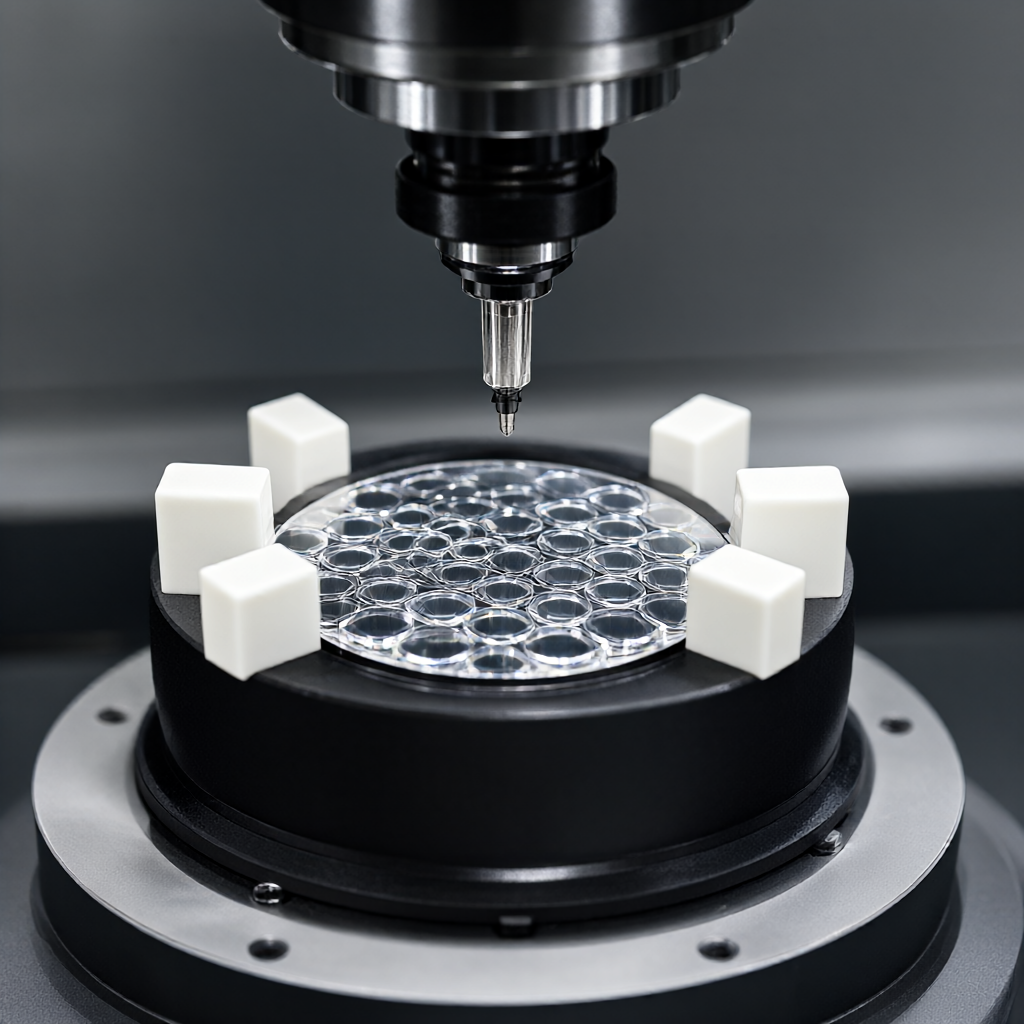
Jádro zpracování na úrovni destiček spočívá ve stabilitě upnutí a plánování dráhy nástroje. Obvykle se k držení destičky používá vakuové sklíčidlo nebo vlastní přípravek a pětiosý obráběcí stroj podává nástroj kolmo k okraji destičky rotací osy C nebo nakláněním osy A.
Klíčové parametry procesu
- Rychlost vřetena: Upraveno podle průměru nástroje, nástroje s mikroprůměrem (např. 0,5 mm-2 mm) obvykle vyžadují vysokorychlostní řezání 15000-24000 ot./min.
- Rychlost posuvu: Posuv v ose Z je 5-10 mm/min při hrubém frézování a snížen na 0,1-0,5 mm/ot při srážení hran během jemného frézování, aby byl zajištěn hladký povrch.
- Výběr nástroje: Doporučuje se používat potažené karbidové stopkové frézy nebo mikrokuličkové frézy s průměrem 0,5-3 mm a poměrem délek čepele L/D ≤ 3, aby se snížily vibrace přesahu.
Při zpracování křemíkových plátků je třeba věnovat zvláštní pozornost použití chladicí kapaliny (mazání minimálním množstvím MQL), aby se zabránilo nadměrnému opotřebení nástroje způsobenému suchým řezáním. Pro skleněné nebo keramické materiály použijte diamantové mikrovrtáky nebo speciálně potažené nástroje a upravte rychlost posuvu tak, aby vyhovovala vlastnostem vysoké tvrdosti.
Kontrola kvality srážení hran a povrchové úpravy
Srážení hran mikrofluidních třísek nejen odstraňuje ostré hrany, aby se zabránilo pořezání rukou, ale také zlepšuje procesní proveditelnost následného lepení nebo balení plátků. Úhel zkosení je obvykle 45° nebo 60° a hloubka je 0,1-0,3 mm. Výhodou pětiosého obrábění je, že dokáže dynamicky upravovat polohu nástroje tak, aby byl zajištěn hladký přechod na patě zkosení bez zbytkového záblesku.
Drsnost povrchu a kontrola
- Požadavky na drsnost: Vnitřní stěna kanálu Ra ≤ 0,4 μm, rovinnost povrchu ≤ 2 μm (pro plátek 100 x 100 mm).
- Detekční prostředky: Použijte optický měřič drsnosti povrchu (jako je KLA-Tencor) pro celoplošné skenování; použijte trojrozměrný souřadnicový měřicí stroj (CMM) k namátkové kontrole rozměrů klíčových prvků a tolerance je řízena na ±0,01 mm.
- Kontrola vzhledu: Pomocí vysoce výkonného mikroskopu zkontrolujte, zda na zkosených hranách nejsou odštípnuté, poškrábané nebo lepivé stopy, abyste se ujistili, že jsou bezchybné.
Po povrchové úpravě (jako je plazmové čištění, eloxování nebo galvanické pokovování) je třeba znovu vyhodnotit celistvost povrchu. U mikrofluidních čipů se substráty z hliníkové slitiny může eloxování zlepšit odolnost proti korozi, ale je třeba věnovat pozornost riziku ucpání mikropórů. Při průměru pórů větším než 50 μm se doporučuje použít tenkovrstvou oxidaci.
Výběr materiálu a srovnání řezného výkonu
Různé materiály mají obrovský vliv na výkon mikrofluidních čipů. Křemík má vynikající tepelnou vodivost a chemickou stabilitu, ale má vysokou tvrdost (Hv 1000+) a vysoké náklady na zpracování; hliníkové slitiny jsou lehké a snadno zpracovatelné, vyžadují však povrchovou izolační úpravu; polymery, jako je polyimid (PI), jsou vhodné pro flexibilní mikrofluidiku, ale mají omezenou teplotní odolnost.
| Stupeň materiálu | Tvrdost (Hv) | Doporučené nože | Hlavní výhody | Potíže se zpracováním a protiopatření |
|---|---|---|---|---|
| Monokrystalický křemík / polykrystalický křemík | 1000-1300 | Diamant / CBN | Vysoká tepelná vodivost a dobrá biokompatibilita | Řezná síla je velká a hrany jsou náchylné k vylamování; je vyžadováno řezání s nízkou rychlostí, vysokou tuhostí a dostatečné chlazení. |
| slitina hliníku 6061 | 70-90 | Povlakovaný karbid / rychlořezná ocel | Snadno zpracovatelný, lehký, eloxovatelný | Nebezpečí přilepení nože; používejte mazání MQL a nástroj je potažen povlakem TiAlN, aby se zabránilo lepení. |
| křemenné sklo | 550-650 | Diamantový mikrovrták | Vysoká propustnost, odolnost proti korozi | Vysoká křehkost, snadné praskání; malá hloubka řezu, vícenásobné průchody, aby se zabránilo rázovému zatížení. |
| PEEK (polyetheretherketon) | 200-300 | Karbidový/rychlovýměnný nástroj | Odolný vůči vysokým teplotám, samomazný, lékařský | Elastická deformace je velká; svorka musí být předem utažena, aby se zabránilo odrazu v ovlivnění tolerance. |
Při výběru materiálů je nutné zvážit scénář aplikace terminálu. Například lékařské in vitro diagnostické (POCT) zařízení většinou používá PEEK nebo křemen kvůli jeho vysoké biologické bezpečnosti; zatímco polovodičové testovací zásuvky preferují hliníkovou slitinu nebo ocel, aby se snížily náklady a zajistily elektrický výkon.
Běžné způsoby selhání a řešení pro předcházení
Při skutečném zpracování mikrofluidní čipy často trpí následujícími způsoby selhání:
- Vibrace nástroje (chvění): Způsobuje, že se na stěně kanálu objevují vlnky a drsnost přesahuje standard. Vyvarování se: Snižte hloubku řezu ap, zvyšte tuhost nástroje a optimalizujte délku upnutí držáku nástroje.
- Tepelná deformace: Vysokorychlostní řezání vytváří teplo, které způsobuje deformaci tenkostěnných plátků. Vyvarování se: Používejte mazání minimálním množstvím (MQL) nebo chlazení mlhou, abyste zabránili tepelnému šoku způsobenému velkým množstvím řezné kapaliny.
- Deformace upínacím napětím: Nesprávná upínací síla způsobuje deformaci plátku a zotavení po uvolnění způsobuje rozměrovou odchylku. Vyvarování se: Použijte vakuovou adsorpci nebo flexibilní svorky a testy předpětí k určení nejlepší upínací síly.
- zbytkový záblesk: Kovové třísky zůstávají na kořeni zkosení a ovlivňují následné svařování. Vyhnutí se: Použijte nástroje s vysokou tolerancí pro jemné frézování, zvyšte počet zatažení nebo použijte následné zpracování chemického leptání.
Vytvořte mechanismus potvrzení prvního výrobku (FAI), který bude provádět měření v plné velikosti a povrchové kontroly na prvních třech vzorcích před hromadnou výrobou, abyste zajistili, že parametry procesu jsou stabilní před zahájením výroby.
Kritéria přijetí a doporučení DFM
Pro zajištění kvality mikrofluidních čipů se doporučuje stanovit jasná kritéria přijetí:
- Rozměrová tolerance: Šířka kanálu kritického průtoku je ±0,01 mm. Když je poměr stran ≥ 5:1, je třeba hloubku a šířku dohodnout samostatně. Obecně je povoleno ±0,02 mm.
- kvalita povrchu: Žádné viditelné škrábance (pod mikroskopem 10x), žádné odštípnutí a hladké zkosení bez otřepů.
- funkční testování: Proveďte test vzduchotěsnosti (míra netěsnosti< 10⁻⁶ mbar·l/s)及流体通过性测试,确保无堵塞。
Během fáze DFM by měl konstruktér zvážit dostupnost nástroje. Vyhněte se například navrhování pravoúhlé vnitřní dutiny 90°. Doporučuje se použít obloukový přechod s poloměrem R, který není menší než poloměr nástroje. U plátků tlustého plechu (>5 mm) se doporučuje nejprve vyfrézovat plochý povrch a poté zkosit, aby se snížily vibrace konzoly.
FAQ: Často kladené otázky o mikrofluidním zpracování čipů
Jaká je minimální velikost prvku pětiosého CNC obráběného mikrofluidního čipu?
V závislosti na průměru nástroje a tuhosti obráběcího stroje lze obvykle minimální šířku kanálu zpracovat na 0,1 mm až 0,2 mm a hlubší je třeba kombinovat s laserovou ablací nebo procesem DRIE. Pro konvenční pětiosé frézování se doporučuje minimální šířka 0,3 mm nebo více, aby byla zajištěna stabilita tolerance.
Ovlivní zkosení hran křemíkové destičky lepení destičky?
Správné zkosení (0,1-0,3 mm) obvykle neovlivňuje lepení, ale pomáhá s odlehčením a vyrovnáním. Zkosená hrana však musí být bez odštěpků. Před lepením se doporučuje vyleštit, aby byla zajištěna rovinnost povrchu Ra< 0.2μm。
Jak kontrolovat opotřebení nástroje při pětiosém obrábění?
Použijte online monitorovací systém nástrojů (jako je laserová sonda) ke kompenzaci změn délky a průměru nástroje v reálném čase. Proveďte kontrolu nástroje po každých 50-100 zpracovaných kusech a opotřebené čepele okamžitě vyměňte, abyste zabránili rozměrovému posunu.
Jaké druhy povrchových úprav lze provádět na mikrofluidních čipech z hliníkové slitiny?
Lze eloxovat (tloušťka 1-25μm), mikroobloukovou oxidaci (MAO) nebo tvrdě eloxovat. Pokud je vyžadována izolace, doporučuje se po čištění pískováním galvanicky pokovovat niklem nebo zlatem. Uvědomte si, že povrchová úprava může blokovat mikropóry, takže slepé otvory je třeba rezervovat předem.
Jak dlouhá je dodací lhůta pro hromadnou výrobu 1 000 mikrofluidních čipů?
Záleží na pořízení materiálu a složitosti procesu. Části z hliníkové slitiny nebo plastové díly obvykle trvají 15-25 dní k dokončení hromadné výroby; protože křemíkové destičky vyžadují speciální nástroje a testování, může se dodací lhůta prodloužit na 30 dní. Doporučuje se vyhradit si čas na kontrolu DFM a potvrzení prvního článku.
Závěr a návrhy dotazů
Pětiosé CNC obrábění poskytuje efektivní a vysoce přesné řešení pro srážení hran mikrofluidních třísek na úrovni destiček. V kombinaci s rozumným výběrem materiálu a optimalizací DFM lze výrazně snížit riziko selhání. Pokud potřebujete zpracování mikrofluidních čipů nebo přesných destiček, poskytněte nám výkresy a specifikace. Poskytneme návrhy a rychlé nabídky DFM na základě vašich materiálů, tolerancí a velikostí šarží.



