





Hladkost a logika řízení biofilmu pětiosého CNC obrábění lékařských kloubních kuliček
Kloubní koule v lékařských implantátech (jako jsou kulové hlavice kyčelního a kolenního kloubu) mají extrémně vysoké požadavky na integritu povrchu. Při obrábění takových dílů pomocí pětiosého CNC je hlavní výzvou, jak vyvážit stopy po obrábění a následné procesy leštění řízením drsnosti povrchu (Ra 0,2-0,4 μm) při zajištění geometrické přesnosti (±0,01 mm). Drsné povrchy mají tendenci zadržovat proteiny, vytvářet stabilní biofilmy a způsobit zánět; zatímco příliš tenké povrchy postrádají správnou texturu, což ovlivňuje vrůstání kosti (oseointegrace). Tato příručka je založena na inženýrské praxi a analyzuje, jak dosáhnout lepší rovnováhy mezi obráběním a biokompatibilitou prostřednictvím pětiosých simultánních řezných strategií, optimalizace dráhy nástroje a analýzy vlastností materiálu pro zajištění konzistence hromadné výroby.
Vliv výběru materiálu a řezného výkonu na kvalitu povrchu
Mezi běžně používané materiály pro lékařské kloubní koule patří slitina kobalt-chrom-molybden (CoCrMo), slitina titanu (Ti-6Al-4V) a nerezová ocel s vysokým obsahem uhlíku (například 316LVM). Tepelná vodivost řezu a tendence k mechanickému zpevnění různých materiálů přímo ovlivňují tloušťku povrchové vrstvy zbytkového napětí.
- CoCrMo: Vysoká tvrdost, špatná tepelná vodivost, náchylnost k mechanickému zpevňování. Při nevhodných řezných parametrech bude zbytkové tlakové napětí příliš velké, což sníží únavovou životnost. Pro kontrolu podpovrchové vrstvy poškození povrchu se doporučuje používat ostré nástroje a snížit rychlost posuvu na 50-80 mm/min.
- Ti-6Al-4V: Špatná absorpce tepla a rychlé opotřebení nástroje. Vysokorychlostní řezání může snadno vést k tepelnému opotřebení nástroje a vzniku nahromaděného břitu na povrchu. Pro udržení konstantního chlazení se doporučuje používat mikrokrystalické diamantové povlaky nebo karbidové řezné nástroje s rychlostí otáčení 3000-4500 ot./min.
- 316 LVM: Silná houževnatost, snadné nalepení na nůž. Lamač třísek nástroje je potřeba zvětšit, aby se zabránilo natahování a deformaci materiálu. Na povrchu se často objevují vlnky "Washboard" a je třeba optimalizovat úhel výkyvu osy nástroje.
Výběr třídy materiálu je třeba kombinovat s hmotností pacienta a intenzitou aktivity. Pro špičkové protézy je CoCrMo první volbou, protože má lepší odolnost proti opotřebení než slitiny titanu, ale také se obtížněji zpracovává. Technici by měli potvrdit jakost materiálu a stav tepelného zpracování (pevný roztok nebo stav stárnutí) ve fázi kreslení na základě doporučení DFM (Design for Manufacturability).
Pětiosá strategie současného řezání: od hrubování po polodokončování
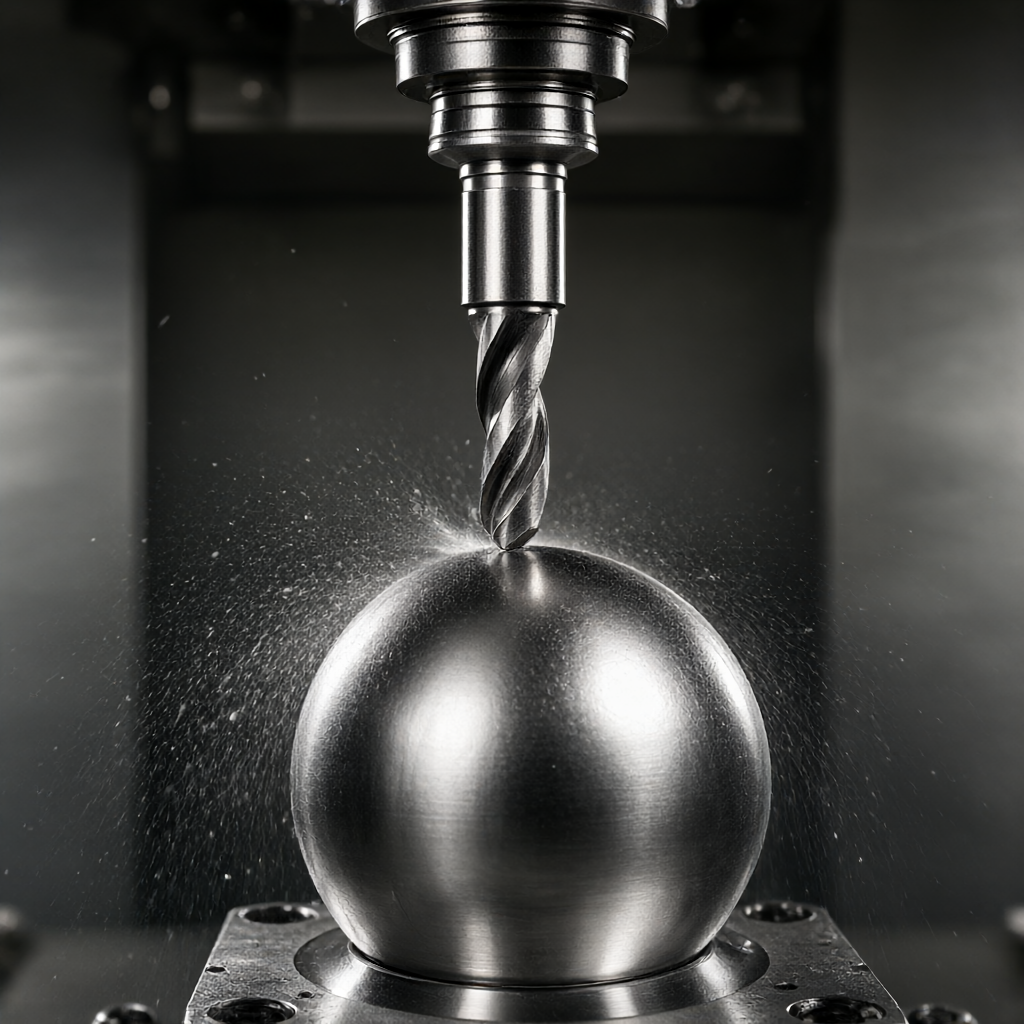
Výhodou pětiosého obráběcího stroje je, že dokáže vždy udržet nejlepší úhel řezu mezi nástrojem a povrchem obrobku, čímž se vyhne jevu „nulového řezu“ způsobeného tím, že osa nástroje je kolmá na zakřivený povrch. U kulových obrobků může použití čtyřosé rotace nebo pětiosé vazby výrazně zlepšit spojitost povrchu.
Klíčové body optimalizace dráhy nástroje
- Neustálé řezání a hloubková strategie: Při tradičním tříosém frézování se hloubka řezu drasticky mění v oblasti kulového pólu, což způsobuje kolísání řezné síly. Pět os může udržovat konstantní hloubku řezu (0,1-0,2 mm), stabilizovat řezné síly a snížit trhání povrchu.
- normální zarovnání: Ve fázi vysokorychlostního frézování by osa nástroje měla udržovat úhel 30-45 stupňů s normální čárou koule, aby se zabránilo tomu, že se koncová hrana podílí na řezání, a používat boční hrany pro dokončování, aby se snížilo zvlnění povrchu.
- Manipulace s nožem: Stopy po noži se mohou objevit ve spojích s více drahami nástroje. Je třeba použít algoritmus hladkého přechodu, aby se zajistilo, že poloměr zaoblení ve spoji je R ≥ 0,5 mm, aby se zabránilo koncentraci napětí.
U standardních kloubových koulí o průměru 28-36 mm se doporučuje ponechat 0,3-0,5 mm pro hrubování a 0,1-0,2 mm pro polodokončování. Pětiosé spojení dokáže dokončit složité přechody zakřivených povrchů za jednu minutu a je o více než 40 % účinnější než tříosé.
Kontrola drsnosti povrchu: hranice mezi obráběním a leštěním
Obrobený povrch není konečným povrchem použití a musí být vyleštěn. Cílem leštění je snížit drsnost povrchu z Ra 0,8 μm na Ra 0,2 μm nebo dokonce Ra 0,1 μm. Nadměrné leštění může způsobit přeskupení povrchových atomů a zvýšit odolnost proti korozi, ale může také uzavřít mikropóry a ovlivnit rychlost vrůstání kosti.
Porovnání klíčových parametrů
| fázi procesu | Typická drsnost (Ra) | hlavním účelem | Hodnocení rizika biofilmu |
|---|---|---|---|
| CNC polotovar | 0,8 - 1,6 μm | Odstraňte okraje, opravte geometrii | Vysoká: snadno zadržuje krevní sraženiny a bílkoviny |
| Mechanické leštění (honování/brusná zrna) | 0,2 - 0,4 μm | Odstraňte stopy po noži a zlepšujte hladkost | Střední: Je třeba kontrolovat zbytkové tlakové napětí |
| Elektrochemické leštění (ECP) | < 0.1 μm | Hluboké uvolnění napětí a zlepšená odolnost proti korozi | Nízká: Povrchová pasivační fólie je stabilní |
Data ukazují, že když Ra< 0.2 μm 时,细菌(如金黄色葡萄球菌)的初始附着率降低,但长期生物膜形成能力取决于表面化学组成。五轴加工的高光洁度基底可大幅缩短后续抛光时间,减少热输入对材料晶粒的影响。
Kontrola a analýza poruch: Jak ověřit kvalitu zpracování
Lékařské díly musí projít přísnými kvalitativními branami. Kromě třísouřadnicové (CMM) kontroly geometrických rozměrů je stejně důležitá kontrola integrity povrchu.
- Měřič drsnosti: Vícebodové vzorkování, aby se zabránilo lokálním extrémním hodnotám. Zaměřte se na detekci sférického vrcholu a sférických rovníkových oblastí, abyste zajistili jednotnost Ra a hodnotu CV< 15%。
- interferometr bílého světla: Bezkontaktní měření může získat 3D topografii povrchu a identifikovat jemné škrábance nebo stopy po vibracích. U dílů s vysokými požadavky na zrcadlové povrchy je to lepší metoda detekce než tradiční dotykový drsnoměr.
- Metalografická analýza: Náhodně zkontrolujte podpovrchovou vrstvu povrchu, abyste se ujistili, že zde nejsou žádné mikrotrhliny a žádná dekarbonizační vrstva (u nerezové oceli). Hloubka mechanicky zpevněné vrstvy se kontroluje v rozmezí 10-20 μm.
Mezi běžné způsoby selhání patří: rozdíly v lesku způsobené nerovnoměrným leštěním a vodní skvrny způsobené zbytky chladicí kapaliny. Před odesláním se doporučuje přidat ultrazvukové čištění a vakuové sušení, aby bylo zajištěno, že na povrchu není žádná kontaminace.
Konzistence dávek a správa dodacích lhůt
Lékařské implantáty vyžadují extrémně vysokou konzistenci šarží. ShowyMetal disponuje 72 CNC stroji včetně víceosých obráběcích center a podporuje rychlé dodávky dávek 15-25 dní. Prostřednictvím potvrzení prvního výrobku (FAI) a kontroly procesu zajišťujeme, že povrchová úprava a velikost každé šarže dílů jsou ve středu toleranční zóny.
Pro velkosériovou výrobu se používá automatizovaný systém nakládání a vykládání a online laserová sonda pro kompenzaci opotřebení nástroje v reálném čase a udržení stability hodnoty Ra. Doporučuje se, aby si zákazníci vyjasnili standardy stupně leštění (jako je stupeň SPI nebo specifická hodnota Ra) během fáze nátisku, aby továrna mohla vyvinout speciální procesní kartu.
Lze pětiosé CNC obráběné lékařské kloubové kuličky přímo leštit na Ra 0,1 μm?
Obvykle ne. Základní drsnost po pětiosém frézování je obecně Ra 0,4-0,8 μm a pro dosažení zrcadlového efektu Ra 0,1 μm je nutné mechanické leštění nebo elektrochemické leštění. Je obtížné eliminovat mikroskopické stopy nástroje spoléháním se pouze na CNC řezání.
Jak zabránit tvorbě oxidových usazenin při zpracování kuliček kloubů z titanové slitiny?
Během celého procesu obrábění je třeba používat dostatečné množství vysoce čisté řezné kapaliny nebo suché mazání minimálním množstvím (MQL), aby se zabránilo vysokoteplotní oxidaci povrchu. Moření nebo pasivace se provádí ihned po zpracování, aby se odstranila povrchová oxidová vrstva a zachovala se aktivita kovu.
Jaké jsou specifické výhody pětiosého obrábění na kulových plochách ve srovnání s tříosým obráběním?
Pět os může udržovat nejlepší normální úhel mezi nástrojem a zakřiveným povrchem, vyhnout se interferenci s posuvem a vzorům vibrací povrchu způsobeným vertikálním řezáním koncové hrany nástroje, učinit řezání stabilnější a zlepšit povrchovou úpravu o 20 % až 30 %.
Jaký je vliv zbytkového tlakového napětí po zpracování lékařských kloubních koulí?
Zbytkové tlakové napětí pomáhá zlepšit únavovou pevnost, ale nadměrné tahové napětí (produkované nesprávným zpracováním) může vyvolat expanzi mikrotrhlin. Pětiosé optimalizační cesty pomáhají kontrolovat povrchové napětí v příznivém rozsahu tlakového napětí.
Jak zjistíte, zda je díl vhodný pro testování stability biofilmu?
Ujistěte se, že drsnost povrchu odpovídá normám (jako je ISO 13686) a že na něm nejsou žádné viditelné škrábance nebo otřepy. Doporučuje se, aby byly testy biokompatibility a simulace adheze biofilmu provedeny poté, co souřadnicový měřicí stroj projde kontrolou odběru vzorků v plné velikosti a drsnosti.
Závěr a výzva ke spolupráci
Pětiosé CNC obrábění lékařských kloubních koulí je komplexní projekt geometrické přesnosti, celistvosti povrchu a biokompatibility. Prostřednictvím rozumného výběru materiálu, pětiosé optimalizace dráhy a přísné kontroly leštění lze vyvážit lesk leštění a stabilitu biofilmu. ShowyMetal poskytuje jednorázové služby od návrhů DFM až po dávkové dodávky s přesností ±0,01 mm a podporuje povrchové úpravy, jako je eloxování a galvanické pokovování. Pokud máte konkrétní výkresy, uveďte prosím technické podrobnosti. Přizpůsobíme vám lepší procesní plán na základě třídy materiálu a velikosti šarže a rychle odpovíme na váš dotaz.



