





V oblasti přesné elektroniky a energetických zařízení,CNC frézované díly chladiče z hliníkové slitinyJe to hlavní součást, která řídí účinnost tepelného managementu. Tváří v tvář vysokým teplotním výzvám základnových stanic 5G, výkonných laserů a nových elektronických řídicích jednotek energetických vozidel již nestačí spoléhat se pouze na materiály s vysokou tepelnou vodivostí k řešení místních problémů s hotspoty. Jak dosáhnout účinného vedení tepla a konvekce ze zdroje tepla do chladicích žeber prostřednictvím duální optimalizace konstrukčního návrhu a parametrů zpracování je technická cesta, kterou si musí inženýři a nákupčí ujasnit. Tento článek poskytne hloubkovou analýzu charakteristik tepelné vodivosti běžně používaných hliníkových slitin, jako jsou 6061 a 7075, v kombinaci s technologií 5osého frézování a optimalizací struktury vzduchového potrubí, aby poskytl inženýrsky proveditelné referenční řešení pro výběr chladiče a hromadnou výrobu.
Fyzikální vliv druhů hliníkových slitin na výkon rozptylu tepla
Výběr základního materiálu chladiče přímo určuje základní účinnost vedení tepla. V průmyslovém CNC obrábění dominují hliník a hliníkové slitiny díky své nízké hmotnosti a snadno zpracovatelným vlastnostem. Koeficienty tepelné vodivosti různých jakostí se však výrazně liší a je třeba je sladit podle výkonu rozptylu tepla a okolní teploty.
Porovnání tepelné vodivosti a mechanických vlastností běžně používaných značek
- Hliníková slitina 6061-T6: Tepelná vodivost je asi 150-180 W/(m·K) a mez kluzu je asi 275 MPa. Jeho předností je dobrá zpracovatelnost, výborná svařitelnost a vynikající pevnost spojení eloxované filmové vrstvy. Je to první volba pro obecné konstrukční díly pro odvod tepla. Většina chladičů spotřební elektroniky a komunikačních zařízení používá tento materiál.
- Hliníková slitina 7075-T6: Tepelná vodivost je asi 130-150 W/(m·K) a mez kluzu je až 500 MPa nebo více. Ačkoli je tepelná vodivost o něco nižší než u 6061, jeho specifická pevnost (poměr pevnost/hustota) je extrémně vysoká, díky čemuž je vhodný pro vysokopevnostní držáky pro odvod tepla, kde je omezený prostor a musí vydržet vysoké mechanické namáhání.
- Čistý hliník 1050/1100: Tepelná vodivost přesahuje 200 W/(m·K), s vynikající tepelnou vodivostí, ale nízkou mechanickou pevností, vyžadující zvýšenou tloušťku stěny nebo pomocné konstrukce. Používá se hlavně ve vysoce výkonných laserových konektorech s vodním chlazením, které nejsou citlivé na hmotnost, ale mají extrémně přísné požadavky na tepelnou odolnost.
inženýrské poradenství: Pokud potřebujete zajistit jak konstrukční podporu, tak odvod tepla, dává se přednost 6061-T6; pokud usilujete o vynikající tepelnou vodivost a strukturu již nesou jiné komponenty, můžete si vybrat čistý hliník nebo slitinu 6101. Při dotazu jasně označte stav (např. T6 nebo H112), protože stav tepelného zpracování přímo ovlivní výslednou tepelnou vodivost.
Termodynamické principy pro konstrukční návrh žeber pro odvod tepla
Vysoce výkonný odvod tepla není jen o stohování hliníkových materiálů. Základem konstrukce ploutví je vyvážit tepelný odpor a odpor tekutin. Chyby konstrukčního návrhu mohou způsobit, že se „úzká hrdla rozptylu tepla“ objeví v průtokových kanálech spíše než v cestách vedení.
Definice klíčových geometrických parametrů
- Rozteč ploutví: Obvykle se nastavuje na 6-10 mm. Příliš malá vzdálenost bude bránit turbulenci proudění vzduchu a zvýšit třecí odpor, což má za následek snížení objemu vzduchu; příliš široký rozestup způsobí, že vzduch vytvoří na povrchu žeber mezní vrstvu, čímž se sníží koeficient přenosu tepla konvekcí.
- Tloušťka ploutve: CNC frézování může stabilně zpracovávat na 0,5-1,0 mm. Zvětšení tloušťky pomůže snížit tepelný odpor podél cesty, ale příliš velká tloušťka bude mít za následek špatný chladicí účinek v horní části žebra a zvýší množství materiálu a hmotnosti.
- tloušťka substrátu: Doporučeno ≥2 mm. Matrice je hlavní cestou vedení tepla a její tloušťka musí splňovat požadavky na nárůst teploty při ustáleném tepelném toku. Pro odhad se používá běžně používaný vzorec $T_{max} - T_{amb} = qL/k$, kde $L$ je tloušťka matice a $k$ je tepelná vodivost.
Pro složité zakřivené povrchy nebo speciální moduly pro odvod tepla použijteMikrokanálový designTeplosměnnou plochu lze výrazně zvětšit, je však nutné vyhodnotit prostor pro odvod třísek CNC nástroje, aby nedošlo ke zkratu nebo ovlivnění konvekce způsobené zbytkovými hliníkovými třískami na vnitřní stěně mikrokanálu.
Rozhodující role přesného CNC frézovacího procesu v kvalitě odvodu tepla
Konstrukční výkresy nemohou přímo určit výkon hotového výrobku. Stabilita procesu zpracování přímo určuje účinnost tepelné vodivosti a spolehlivost chladiče. V hromadné výrobě je rozhodující konzistence procesních parametrů.
5osé propojení a optimalizace dráhy nástroje
U chladičů se složitě zakřivenými povrchy nebo nakloněnými žebry může 5osé CNC obrábění zabránit deformaci způsobené boční silou nástroje a zachovat konzistenci úhlu žebra. Při zpracování je třeba dodržovat následující zásady:
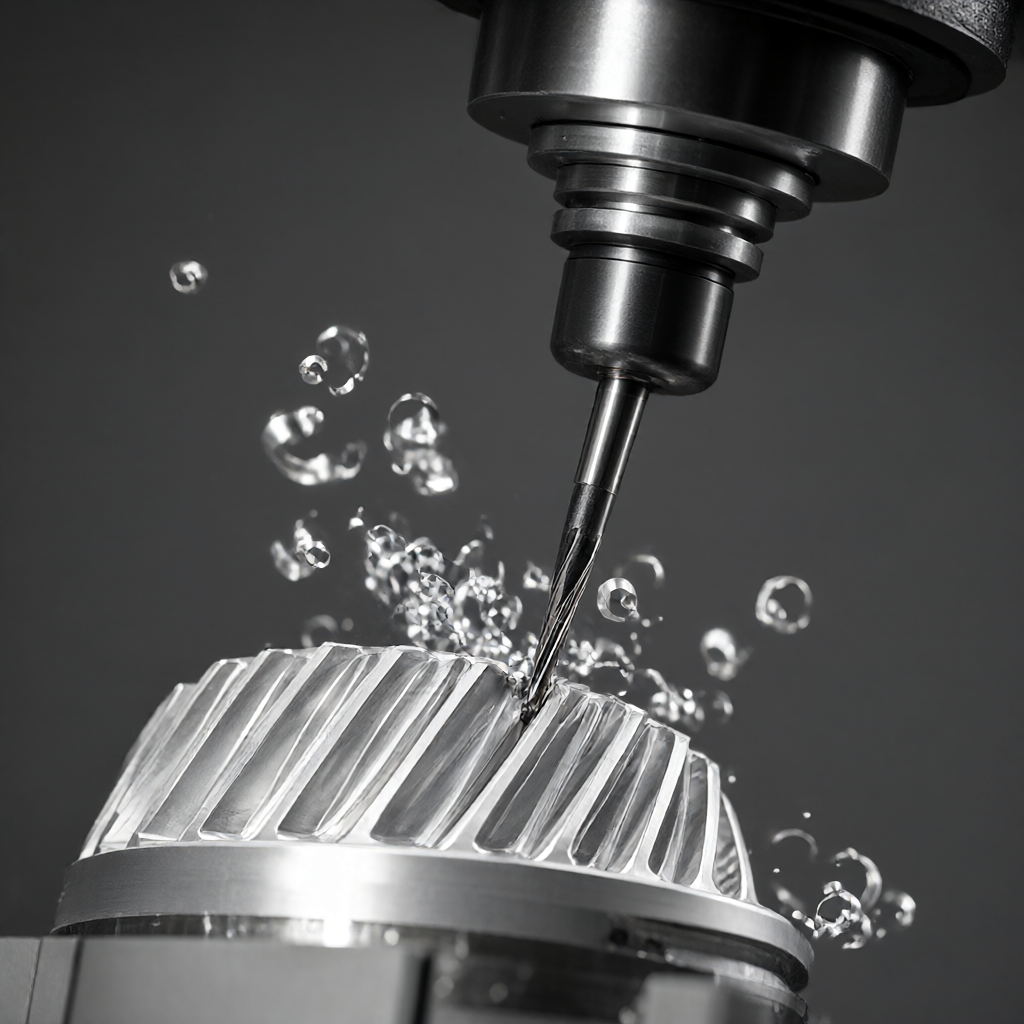
- Výběr nástroje: Při použití karbidových stopkových fréz je třeba řeznou hranu potáhnout (např. TiAlN), aby se snížilo třecí teplo, snížil se místní nárůst teploty v oblasti zpracování a zabránilo se ovlivnění povrchové úpravy hliníkové slitiny vysokoteplotní oxidací.
- Řezné parametry: Pro hliníkovou slitinu 6061 se při suchém řezání nebo chlazení vzduchem doporučuje nastavit řeznou rychlost Vc na 300-500 m/min. Příliš vysoká řezná rychlost sníží tepelnou vodivost hliníkové slitiny (asi 5%-10%) v důsledku vývinu tepla třením.
- Kontrola drsnosti: Drsnost povrchu Ra rozptylu tepla by měla být regulována na 3,2-6,3 μm. Povrch je příliš hladký (jako Ra<0.8 μm)虽然降低了传导热阻,但会增加光线反射并可能降低流体湍流,反而不利于对流换热。粗糙度的微小起伏有助于打破层流边界层。
Zpracování úlevy od stresu: Zbytkové vnitřní pnutí po CNC frézování způsobí mírnou deformaci dílů při následném použití nebo teplotních změnách, zejména tenkostěnných dílů chladiče. Doporučuje se provést ošetření stárnutím nebo vibrační stárnutí po hrubém obrábění a poté dokončit obrábění, aby byla zajištěna rozměrová stabilita. Doporučuje se, aby tolerance byla řízena v rozmezí ±0,01 mm.
Odpovídající analýza jakosti materiálu a technologie zpracování
Rozdíly v chování různých druhů hliníkových slitin během CNC zpracování přímo ovlivňují konzistenci šarže a cenu chladičů. Následuje technické srovnání dvou hlavních řešení:
| Kontrastní rozměry | 6061-T6 frézovaný chladič | 7075-T6 frézovaný chladič |
|---|---|---|
| tepelná vodivost | Asi 170 W/(m·K), vynikající tepelná vodivost | Asi 140 W/(m·K), tepelný odpor je o něco vyšší než 6061 |
| Mechanická pevnost | Střední, vhodné pro obecnou konstrukční podporu | Extrémně vysoká, vhodná pro scény s vysokým tlakovým zatížením a vysokými požadavky na odolnost proti vibracím |
| Výkon zpracování | Nízký řezný odpor, není snadné třískat, dlouhá životnost nástroje, vhodné pro sériovou výrobu | Vysoká tvrdost, vysoké řezné teplo, snadno vyrobitelná hrana, rychlost posuvu je třeba snížit a účinnost zpracování je nízká |
| povrchová úprava | Vynikající anodizační efekt, rovnoměrná a hustá vrstva filmu | Eloxované černé skvrny nebo barevné rozdíly jsou náchylné k výskytu a jsou obvykle ošetřeny pískováním + elektroforézou nebo přírodním tvrdým povlakem. |
| Použitelné scénáře | 5G základnová stanice, komunikační zařízení, obecný odvod tepla desky PCB | Prostředí s vysokou teplotou a vysokými vibracemi kolem kloubů robotů a motorů automobilů |
Z hlediska výrobních nákladů a cyklu je řezná rychlost u 6061 asi 1,5krát větší než u 7075 a míra opotřebení nástroje je nižší. U standardních chladičů má 6061-T6 vyšší nákladovou výkonnost. Pokud produkt potřebuje fungovat v automobilovém OEM prostředí a musí odolat silným vibracím a vysokým teplotním cyklům, je vysoká odolnost proti únavě 7075 nezbytnou investicí. Doporučuje se uzamknout materiál ve fázi DFM (Design for Manufacturability), aby se zabránilo sešrotování kvůli deformaci zpracování v pozdější fázi.
Změny ve výkonu rozptylu tepla po povrchové úpravě a strategie vyhýbání se
Povrchová úprava je standardní proces pro vlastní chladiče z hliníkové slitiny, ale některé procesy mohou výrazně změnit vlastnosti tepelné vodivosti. Nesprávné volby následného zpracování mohou negovat účinky návrhu tepelné konstrukce.
Vlivy tepelné odolnosti běžných povrchových úprav
- eloxování: Samotný oxidový film je izolant (tepelný odpor je asi $10^{-4}$ K·m²/W) a tloušťka je obvykle řízena na 10-30 μm. Tento tepelný odpor je pro elektronické chlazení zanedbatelný. aleProces těsněníRozhodující je, že pokud vnitřní porézní struktura zůstane v důsledku nesprávného utěsnění, oxidový film bude absorbovat vlhkost a odlupovat se v prostředí s vysokou teplotou a vysokou vlhkostí, což způsobí selhání povrchu odvádějícího teplo. Musí být specifikován proces těsnění odolného vůči vroucí vodě.
- Galvanické pokovování (jako je niklování, chromování): Tepelná vodivost kovového povlaku je vysoká, ale klíčová je poréznost a pevnost spojení galvanické vrstvy. Tenkovrstvé galvanické pokovování (<5 μm)对散热影响较小,但镀层若出现裂纹,在热循环下易剥落,造成散热面粗糙度急剧恶化。
- Barva ve spreji/práškové lakování: Tepelný odpor je mnohem vyšší než u oxidového filmu a galvanizovaného filmu. Pokud je oblast rozptylu tepla omezená a musí být použit povlak, je třeba zvýšit hustotu žebra nebo snížit hustotu tepelného toku, jinak se výrazně zvýší teplota přechodu.
Pro vysokou hladkost a bezchybné požadavky,Pískování + eloxováníTato kombinace poskytuje povrch, který je krásný a odolný vůči povětrnostním vlivům. Během sériové výroby je nutné zavést standard kontroly plného vzhledu (AQL 2.5), který se zaměřuje na testování stejnoměrnosti oxidového filmu, aby se zajistilo, že barva povrchu pro odvod tepla a montážního povrchu budou konzistentní, aby splňovaly přísné specifikace vzhledu zákazníků spotřební elektroniky.
Kontrola kvality a kontrola konzistence šarží
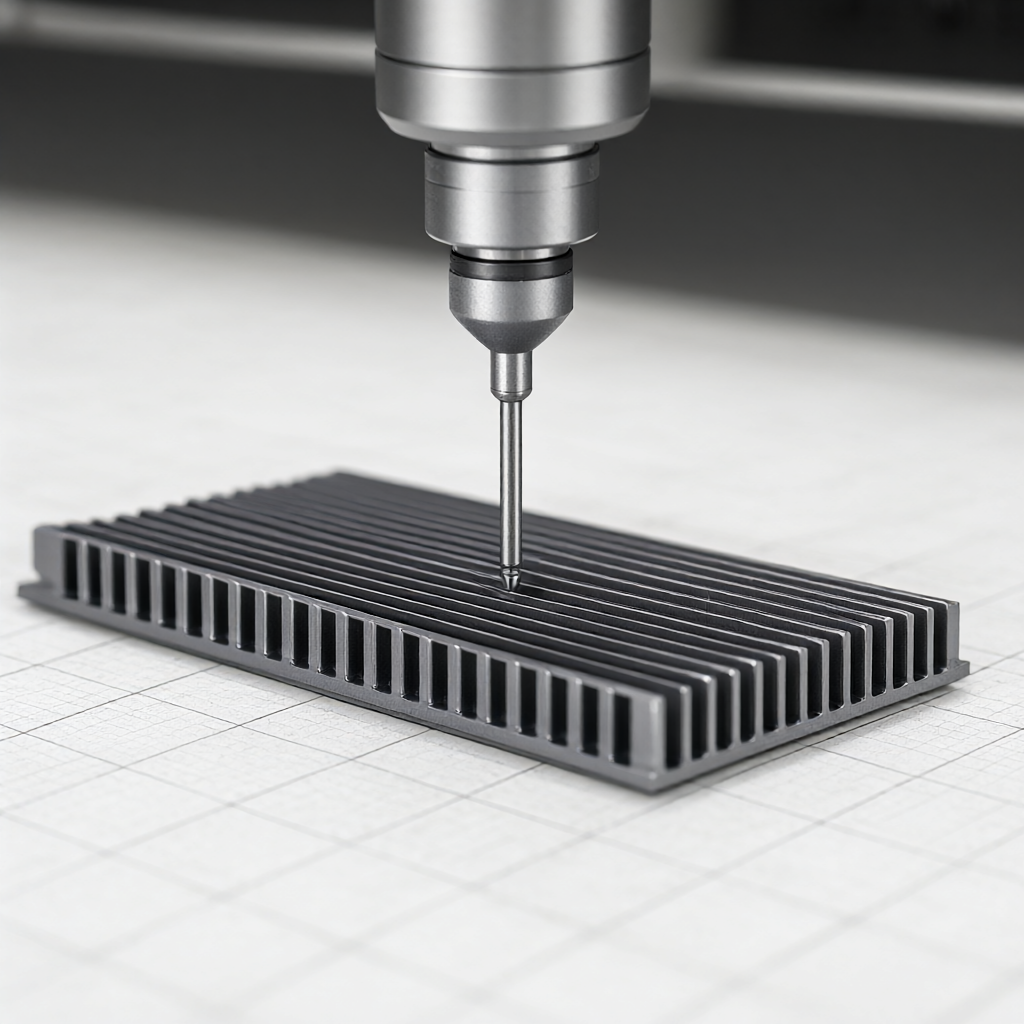
Přestože chladič není nosnou součástí jádra, riziko tepelného selhání má velký vliv na spolehlivost systému. Kromě konvenční rozměrové kontroly (trojrozměrné souřadnice CMM) je třeba přidat plán náhodné kontroly výkonu tepelné vodivosti.
Klíčové zkušební položky a normy
- Zkouška tepelné odolnosti: Použijte laserovou zábleskovou metodu nebo ustálený tepelný průtokoměr k náhodné kontrole ≥ 3 kusů na šarži, abyste ověřili, zda tepelná vodivost dosahuje více než 95 % teoretické hodnoty značky (eliminující vliv vnitřních pórů).
- Pevnost spojení rozhraní: Pokud je třeba chladič přilepit materiálem tepelného rozhraní (TIM), je třeba otestovat pevnost spojení mezi substrátem z hliníkové slitiny a obrobeným povrchem, aby se zabránilo vytváření mikro vzduchových mezer po aplikaci TIM.
- Testování tepelného cyklu: Simulujte extrémní pracovní podmínky, jako je 1 000 cyklů mezi -40 °C a +85 °C, a zjistěte, zda jsou u kořene žeber mikrotrhliny. To je přímý odraz nedostatečného odlehčení pnutí nebo křehkého lomu materiálu.
V hromadné výrobě, protože opotřebení frézovacího nástroje způsobí mírné zvětšení velikosti žeber (např. 0,02 mm), se doporučuje zavést do zpracovatelského programu mechanismus pro kompenzaci opotřebení nástroje a každých 100 kusů provést potvrzení rozsahu vlastního měření, aby se zajistilo, že chyba rozteče žeber bude řízena v rozmezí ±0,05 mm a udrží se konzistence mezi dávkami.
Je 6061 nejlepším materiálem pro CNC frézované díly chladiče z hliníkové slitiny?
nejistý. 6061 dosahuje dobré rovnováhy mezi vedením tepla a náklady a je hlavní volbou pro komunikační chladiče. Pokud je však rozptyl tepla kloubů robota extrémně těžký (např. vydrží několikanásobné zrychlení gravitace) nebo vyžaduje vynikající specifickou pevnost, je vhodnější 7075; pokud je cesta pro odvod tepla krátká a extrémně citlivá na tepelný odpor (jako jsou polovodičové lasery), je první volbou čistý hliník (1050) nebo slitina 6101. Výběr materiálu je nutné komplexně vypočítat na základě konstrukčního zatížení a hustoty tepelného toku.
Může 5osé obrábění výrazně snížit tepelný odpor chladičů?
Samotné 5osé obrábění nemění tepelnou vodivost materiálu, ale optimalizací směru osy nástroje a dráhy posuvu lze výrazně snížit zbytky hliníkových třísek a třecí teplo nástroje, a to při zachování mikrostrukturální integrity obráběného povrchu. U bloků pro odvod tepla s mikropóry nebo komplexními průtokovými kanály může 5osý zpracovávat mikro-nano struktury, kterých nelze dosáhnout se 3osými, čímž se zvětšuje plocha výměny tepla, čímž se snižuje celkový tepelný odpor systému z konstrukční úrovně, spíše než tepelný odpor materiálu.
Jak vyhodnotit vliv přesnosti zpracování CNC chladiče na účinek odvodu tepla?
Zkoumají se hlavně dvě tolerance: chyba rozteče žeber a rovinnost. Pokud odchylka rozteče lamel překročí ±0,1 mm, vzduchové potrubí se částečně ucpe, objem vzduchu se sníží a součinitel prostupu tepla konvekcí se může snížit o 5%-10%. Pokud je chyba rovinnosti větší než 0,05 mm, bude montážní mezera nerovnoměrná, TIM (silikonové mazivo) nebude možné rovnoměrně vyplnit a tepelný odpor rozhraní prudce stoupne. Proto se doporučuje, aby rovinnost CNC obrábění byla řízena v rozmezí 0,02 mm.
Jak vyřešit problém eloxovaného barevného rozdílu při hromadné výrobě chladičů?
Barevný rozdíl vyplývá z obsahu nečistot z hliníkové slitiny a řízení hustoty oxidačního proudu. Dodavatelé musí být určeni k používání vysoce čistých hliníkových ingotů (celkové nečistoty<0.1%),并在阳极氧化槽内使用温度控制精度±1℃的纯水系统。对于批量件,务必要求供应商提供同批次氧化对比样板,执行首件确认制,并在每批次中增加10%的色卡抽检比例,避免整批货物因外观不一致导致退货。
Způsobí po zpracování chladiče zbytkové napětí na povrchu rozměrové odpružení?
zasedání. CNC frézování zanechá na povrchu zbytkové tahové napětí, zejména u tenkostěnných dílů, které může způsobit deformaci 0,01-0,02 mm po delším ponechání. Aby byla zajištěna dlouhodobá rozměrová stabilita, doporučuje se přidat úpravu za studena (kryogenní chlazení -80 °C) nebo proces stárnutí vlivem vibrací, aby se eliminovalo namáhání přesných chladičů (zejména těch, které se používají v optických modulech nebo balení polovodičů). Pokud je struktura součásti složitá a požadavky jsou extrémně přísné, měl by být vyhrazen přídavek na broušení 0,02 mm nebo by měla být dokončena dostatečná stabilizace stárnutí před dokončením CNC.
Kvalita návrhu chladiče v konečném důsledku závisí na konzistenci údajů o tepelném odporu, specifikacích vzhledu a sériové výrobě. Technologie CNC frézování z hliníkové slitiny poskytuje spolehlivou výrobní základnu pro složité struktury tepelného managementu. Pro konkrétní scénáře aplikace rozptylu tepla se doporučuje předložit podrobné výkresy a technické specifikace po vyjasnění třídy materiálu, procesu povrchové úpravy a požadavků na toleranci na základě výsledků simulace tepelné kapaliny. Poskytnutím kvantifikovatelných návrhů DFM a rychlých reakcí na nabídky lze výrazně zkrátit cyklus od návrhu výzkumu a vývoje po ověření sériové výroby a snížit riziko tepelného selhání chladicího systému.



