





Konstrukce složitých CNC soustružnických dílů: klíčové body pro zamezení rušení a deformací. V přesné výrobě pochází mnoho zmetků způsobených zaseknutím stroje nebo tepelnou deformací z časných nedopatřením návrhu. Tento článek bude analyzovat vliv tuhosti, dráhy nástroje a odvodu tepla na přesnost soustružení a poskytne strategie vyhýbání se na technické úrovni.
Analýza hlavních příčin interference a deformace
Rušení nástrojeVztahuje se k fyzické kolizi mezi dráhou nástroje a obrobeným povrchem obrobku, upínače nebo konstrukce obráběcího stroje během procesu soustružení. Běžně se vyskytuje u štíhlých částí hřídele nebo složitých obrysů s hlubokými dutinami. Rušení přímo způsobí zlomení nástroje nebo alarm obráběcího stroje a přerušení výroby.
Tepelná deformace a poddajnost nástroje
Řezné teplo způsobuje zvýšení místní teploty obrobku a rozdíly v koeficientech tepelné roztažnosti způsobují rozměrový posun. Současně řezná síla způsobí, že se štíhlý obrobek pružně deformuje (nástroj se poddá) a po ochlazení se smrští, což má za následek rozměrové odchylky. Superpozice těchto dvou fyzikálních jevů je hlavním důvodem, proč je obtížné stabilně ovládat vysoce přesné soustružené díly.
Proces soustružení
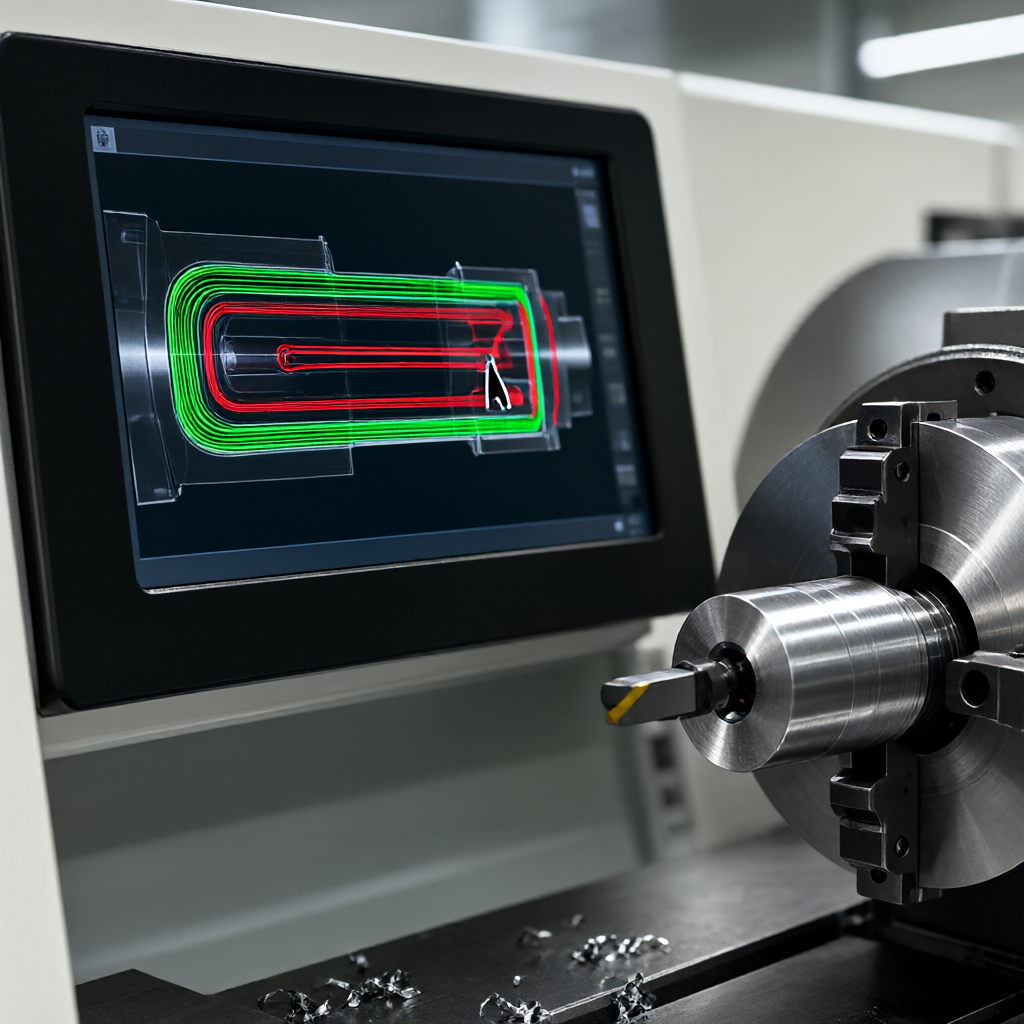
- Kopírování kompenzace poloměru nástroje:
- Nastavení bodu výměny nástroje:Držte se dále od povrchu obrobku a ponechejte 3-5 mm bezpečnostní mezeru, abyste zabránili poškrábání opracovávaného povrchu při výměně nástrojů.
- Referenční hodnota nastavení nástroje:Vytvořte jednotný počátek souřadnic, abyste se vyhnuli interferenci způsobené kumulativními chybami způsobenými převodem dat.
Výběr nástrojů, strategie chlazení a tepelné regulace
Deformace
Porovnání soustružnických a soustružnicko-frézovacích kombinovaných řešení
Tváří v tvář složitým dílům nemusí být jednoduché 3osé/4osé soustružení schopno zabránit interferenci a je třeba zavést kombinaci 5osého soustružení a frézování. Následující tabulka porovnává rozdíly mezi těmito dvěma v kontrole kolizí a zvládání deformací:
| Kontrastní rozměry | 3/4 osý CNC soustruh | 5osý soustružnický a frézovací obráběcí stroj |
|---|---|---|
| intervenční riziko | vysoký. Dráha posuvu/zasouvání nástroje je omezená a je snadné se srazit s obrobkem/upínadlem | Nízký. Propojení osy B a osy C se může vyhnout opracovanému povrchu pod velkým úhlem |
| Kontrola deformace obrobku | Závisí na konstrukci přípravku (středový rám), pomalé uvolňování zbytkového napětí | Vícestranné soustružení a frézování lze dokončit v jednom upnutí, s rovnoměrným rozložením napětí a malými deformacemi. |
| Použitelné díly | Krokové hřídele, objímky, jednoduché díly speciálního tvaru (L/D< 5) | Složité pláště, letecké spoje, mnohostěnné části (L/D > 8) |
| Horní mez přesnosti obrábění | Asi ±0,02 mm (bez pomocného upínání) | ±0,01 mm (s tepelnou kompenzací) |
na závěr:
- Referenční rovina rezervována:
Pravidlem je, že stabilní opěrka musí být použita, když volná délka součásti (vzdálenost mezi dvěma hlavními opěrnými body) přesahuje 5násobek jejího minimálního průměru nebo když jsou vibrace nástroje při obrábění výrazné. To lze obvykle při kombinovaném soustružení a frézování vynechat a pro kompenzaci tuhosti se používá víceosá kompenzace polohy.
Materiály s nízkou tepelnou vodivostí, jako je titanová slitina a Inconel, snadno akumulují teplo. Pro udržení nepřetržité řezné síly se doporučuje používat velký posuv/malé zpětné řezné množství, doplněné vysokotlakým mikrochlazením pro přímé zacílení na hrot nástroje. Rychlost posuvu v dokončovací fázi musí být snížena na 0,02-0,03 mm/ot, aby se řídilo tepelné namáhání povrchu.
Může. Změňte složité hluboké drážky na stupňovité tvary, zvyšte úhel zkosení přísuvu nástroje (jako je úhel zkosení vodítka 15°) nebo změňte ostré rohy nelícujících povrchů na zkosení/zaoblené rohy. Před vydáním návrhových výkresů musí být pomocí softwaru CAM provedena detekce kolize po celé dráze (Clash Detection).
Závěr a návrhy opatření
Aby nedošlo k interferenci otáčení a deformaci, je nutnéNávrh, programování, zpracování, kontrolaČtyři fáze spolupráce. ShowyMetal má 72 3/4/5osých CNC zařízení a centrovacích strojů, které mohou poskytnout kontrolu interference DFM a srovnání plánu zpracování pro požadavky na přesnost ±0,01 mm a vysoce lesklý povrch. Pokud máte CNC soustružnické výkresy s velkým poměrem stran, citlivé na tepelnou deformaci nebo složité prostorové rušení, můžete výkresy a požadavky na proces zaslat technickému oddělení a my vám poskytneme podrobné posouzení vyrobitelnosti a plán dodávky šarží (pravidelné šarže jsou dodávány za 15-25 dní).



