





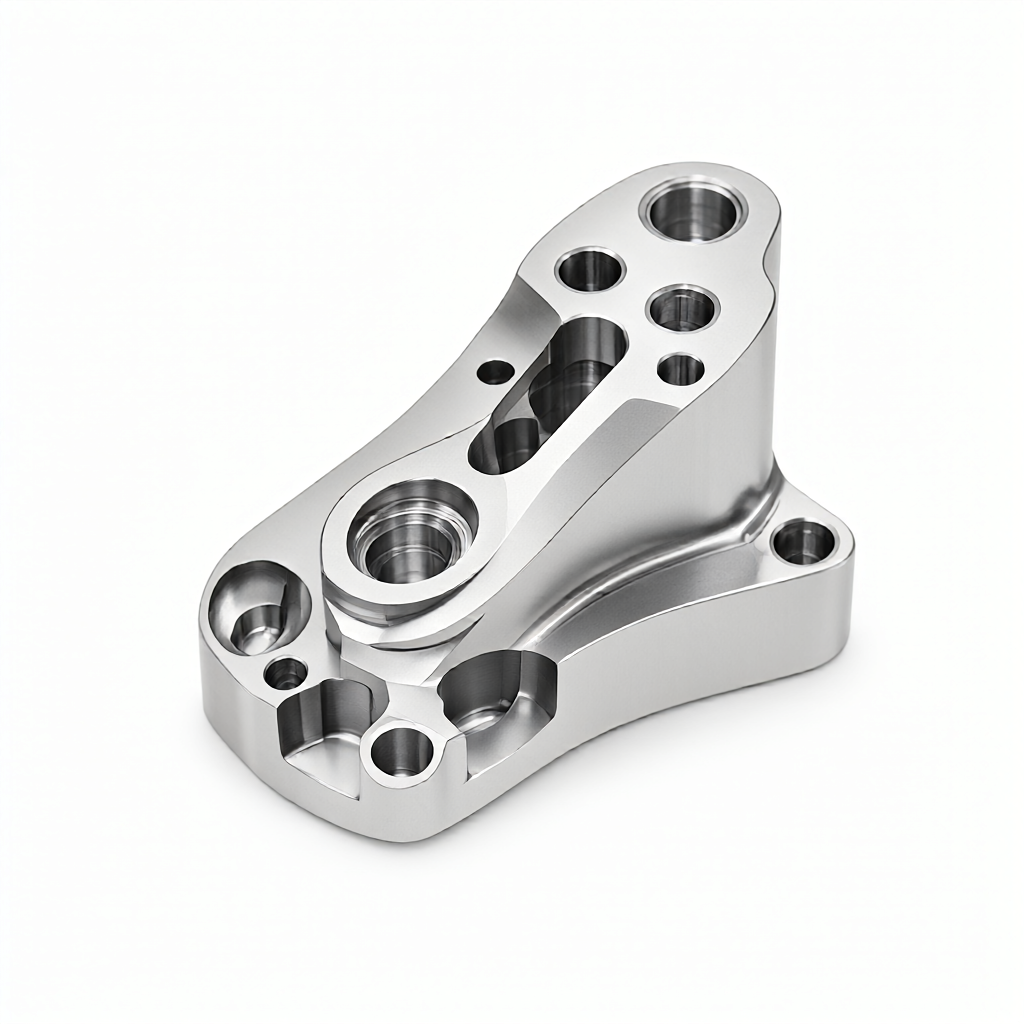
Logika výběru materiálu pro CNC精加工: Klíčové rozdíly mezi hliníkovou a titanovou slitinou
Detailní srovnání mechanických parametrů: Analýza relativní pevnosti a tuhosti
| Měrná veličina | Hliníková slitina 7075-T6 | Titanová slitina Ti-6Al-4V | Strojírenský význam |
|---|---|---|---|
| Hustota (g/cm³) | 2.8 | 4.43 | Hliník je o přibližně 37 % lehčí než titan, což odpovídá požadavkům na snížení hmotnosti |
| Lepicí pevnost (MPa) | 570 | 950 | Titan má vyšší pevnost a větší nosnost |
| Relativní pevnost (MPa·cm³/g) | ~204 | ~214 | Obě slitiny mají srovnatelnou relativní pevnost, titan je pouze mírně lepší |
| Modul pružnosti (GPa) | 71.7 | 110 | Titan má vyšší tuhost a lepší odolnost vůči deformacím |
| Termická vodivost (W/m·K) | 120 | 6.7 | Hliník dobře odvádí teplo, titan snadno akumuluje teplo, což ovlivňuje životnost nástrojů |
Rozdíly v CNC opracovatelnosti: Efektivita řezání a opotřebení nástrojů
Vlastnosti řezání hliníkové slitiny
- Doporučené parametry: Vysoké otáčky hlavního vřetene (dosahují více než 10 000 rpm), rychlý pódaj, extrémní efektivita frézování na jedné ose.
- Výběr nástrojů: Karbidové desky by měly mít PVD vrstvu nebo bezvrstvé TiAlN s velkým zadním úhlem pro snížení kontaktu s materiálem a zabrání opuchování (burning/built-up edge).
- Rizika při opracování: Opuchování nástroje vede k hrubým stopám frézy; je třeba optimalizovat koncentraci a proudění chladicí kapaliný, aby se zabránilo poškrábání povrchu „hliníkovým šlamem“.
Vlastnosti řezání titanové slitiny
- Doporučené parametry: Strategie nízkých otáček s velkým podajem (otáčky vřetene jsou obvykle nižší než u hliníku o více než 50 %), používání desek s minimálním dráždím pro odlamování trusu.
- Výběr nástrojů: Je nutné použít karbidové desky s vrstvou (např. TiCN, AlTiN); rychlořezná ocel je přísně zakázána.
- Rizika při opracování: Vysoká pravděpodobnost výtržení hrotu nástroje; je nutné monitorovat zátěž vřetene v reálném čase. Není-li podaj vhodný, může dojít k „chvění“ (flutter), což ovlivňuje rozměrovou přesnost.
Vzhledová kvalita a kompatibilita povrchové úpravy
Povrchová úprava hliníkové slitiny
- Výhody: Po leštění nebo pískování dosahuje vysokého lesku, snadno se dosáhne zrcadlového efektu.
- Nevýhody: Pokud předúprava není adekvátní, mohou vzniknout rozdíly v partii, jako jsou bílé skvrny nebo černé bodlinky.
Povrchová úprava titanové slitiny
- Výhody: Chemické galvanopokrování nebo anodická barva (např. modrá, zlatá teplokoroze) poskytují jednotné a trvanlivé barvy s výbornou odolností proti poškrábání.
- Nevýhody: Na opracovaném povrchu snadno vzniká „tvrdlá vrstva“ (work hardening layer), což ztěžuje následné leštění; obnova lesku po pískování probíhá pomaleji.
Hodnocení nákladové struktury a času na dodávku sériové výroby
- Cena polotovaru: Cena tyčového materiálu Ti-6Al-4V je obvykle 8–12násobkem ceny hliníku 7075 (podle trhové konjunktury).
- Ztráty při opracování: Díky rychlému řezání hliníku je čas na jeden díl kratší a amortizace nástrojů a zařízení nižší; u titanové slitiny je řezání pomalé, čas na jeden díl může být 2–4násobně vyšší než u hliníku.
- Náklady na kontrolu: Na titanové díly jsou obvykle kladeny přísnější rozměrové tolerace (např. ±0,005 mm) a kvůli velkému tepelnému roztažení je třeba počítat s delší dobou ochlazování, což ovlivňuje takt výrobní linky.
Průvodce rozhodováním o výběru materiálu: Doporučení podle aplikací
Scénář 1: Lehké struktury s vysokou pevností
Scénář 2: Spotřební elektronika s vysokou obratovostí
Scénář 3: Lékařské implantáty
Parametry pro příjem zboží a body zkoušek
- Rozměrová přesnost: Tolerance na klíčových sedacích plochách by měly být omezeny v rozsahu ±0,01 mm.
- Hrubost povrchu: Na dekorativních plochách se vyžaduje Ra 0,4 μm a nižší, což obvykle vyžaduje přidání další operace čalounění nebo frézování do lesku.
- Kontrola vady: Titanové díly mají tendenci tvořit mikroskopické trhliny, doporučuje se provedení kontroly penetrací (PT) v odstupních místech; u hliníku se pozornost upíná na pórování a inkluzce, kde je efektivnější rentgenová kontrola (X-ray).
- Důkaz o materiálu: Dodavatel musí poskytnout kompletní certifikát o materiálu (Mill Test Certificate) s přesným označením slitiny a stavem tepelné úpravy.



