





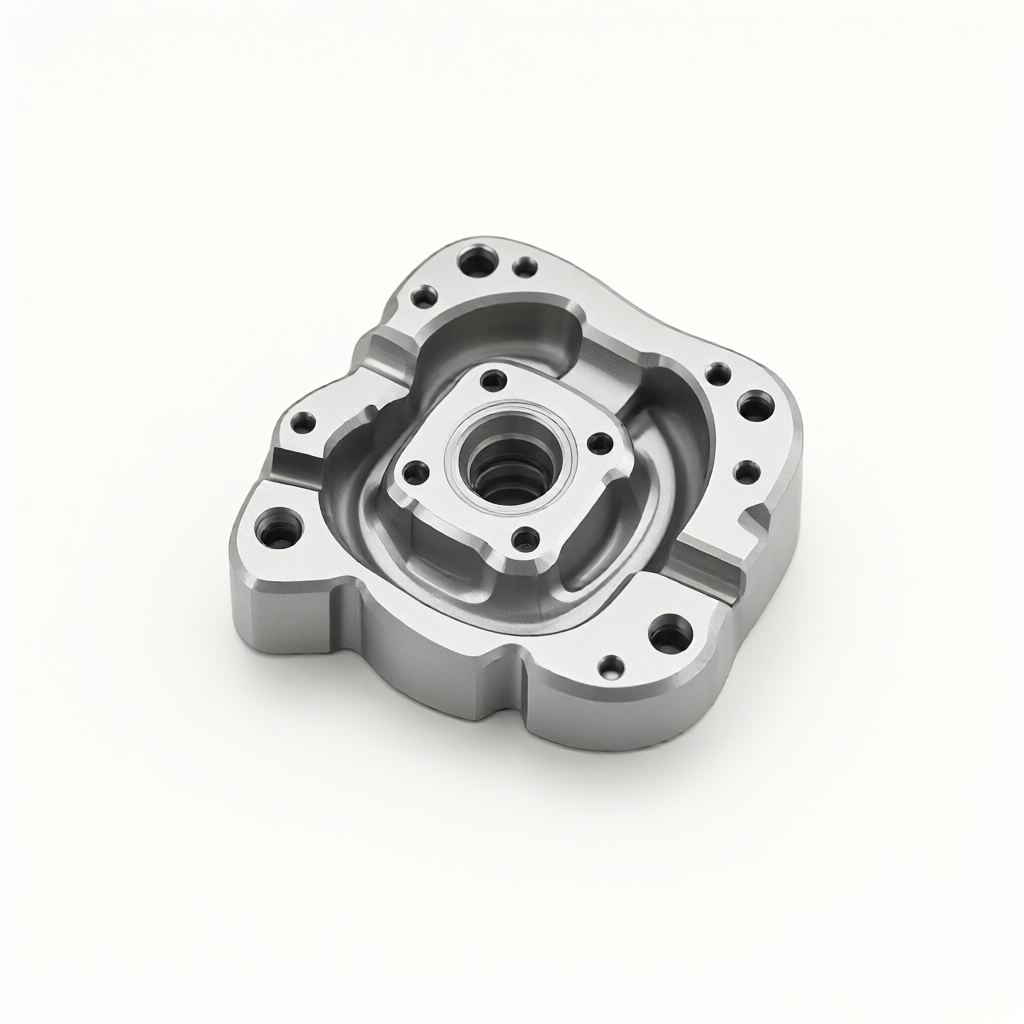
Hlavní procesní výzvy pětiosého CNC obrábění lékařských dutin
Při zakázkovém zpracování přesných CNC dílů je pětiosé CNC zpracování složitých lékařských dutin typickým požadavkem pro řešení speciálně tvarovaných zakřivených ploch a hlubokých dutinových struktur. Díly dutin lékařské kvality obvykle vyžadují sterilní obalové materiály, žádné otřepy nebo škrábance na povrchu a rozměrová tolerance je řízena v rozmezí ±0,01 mm a drsnost povrchu musí dosáhnout Ra0,4 μm nebo lepší. Tradiční tříosé nebo čtyřosé procesy mají kvůli vysokým požadavkům na biokompatibilitu a čistotu zdravotnických prostředků často problémy, jako je meziosá interference, nedostatečná optimalizace dráhy nástroje a nízká účinnost odjehlování při zpracování složitých dutin. Pětiosé spojové obrábění může výrazně zlepšit úhel dopadu nástroje prostřednictvím koordinovaného pohybu nakloněného vřetena a osy otáčení, zlepšit povrchovou úpravu a snížit nosnou konstrukci, čímž ponechává procesní rezervu pro následné aseptické zpracování a čištění.
Výběr materiálu a optimalizace řezných parametrů
Mezi běžně používané materiály pro lékařské dutiny patří nerezová ocel 316L, slitiny titanu (jako je Ti-6Al-4V) a technické plasty PEEK. Rozdíly v řezném výkonu různých materiálů přímo ovlivňují životnost nástroje, kvalitu povrchu a obtížnost odstraňování otřepů.
- Nerezová ocel 316L: Vysoká houževnatost, špatná tepelná vodivost, snadno vyrobitelná hrana. Doporučuje se přijmout strategii velkého posuvu a malé hloubky řezu, s rychlostí vřetena řízenou na 8000-12000 ot./min a rychlostí posuvu 300-500 mm/min. Pro řezné nástroje se doporučují nože s karbidovým povlakem (jako je povlak TiAlN), aby se zlepšila odolnost proti opotřebení a odvod třísek.
- Titanová slitina: Nízký modul pružnosti a snadno se deformuje. Je nutné snížit řeznou rychlost (500-800m/min) a zvýšit průtok chladicí kapaliny, aby nedocházelo k tepelné deformaci způsobené akumulací tepla. Pro zajištění přesnosti povrchu se doporučuje používat parametry mikroobrábění se vzdáleností kroku 0,05-0,1 mm.
- Technické plasty PEEK: Bod tání je kolem 343 ℃ a lze jej snadno přilepit na nůž. Je nutné používat ostré nástroje (jako je monokrystalický diamant nebo CBN), udržovat vysokou rychlost a nízký posuv (10000-15000ot/min, posuv 200-300mm/min) a používat chlazení vzduchem, aby se zabránilo tepelné deformaci.
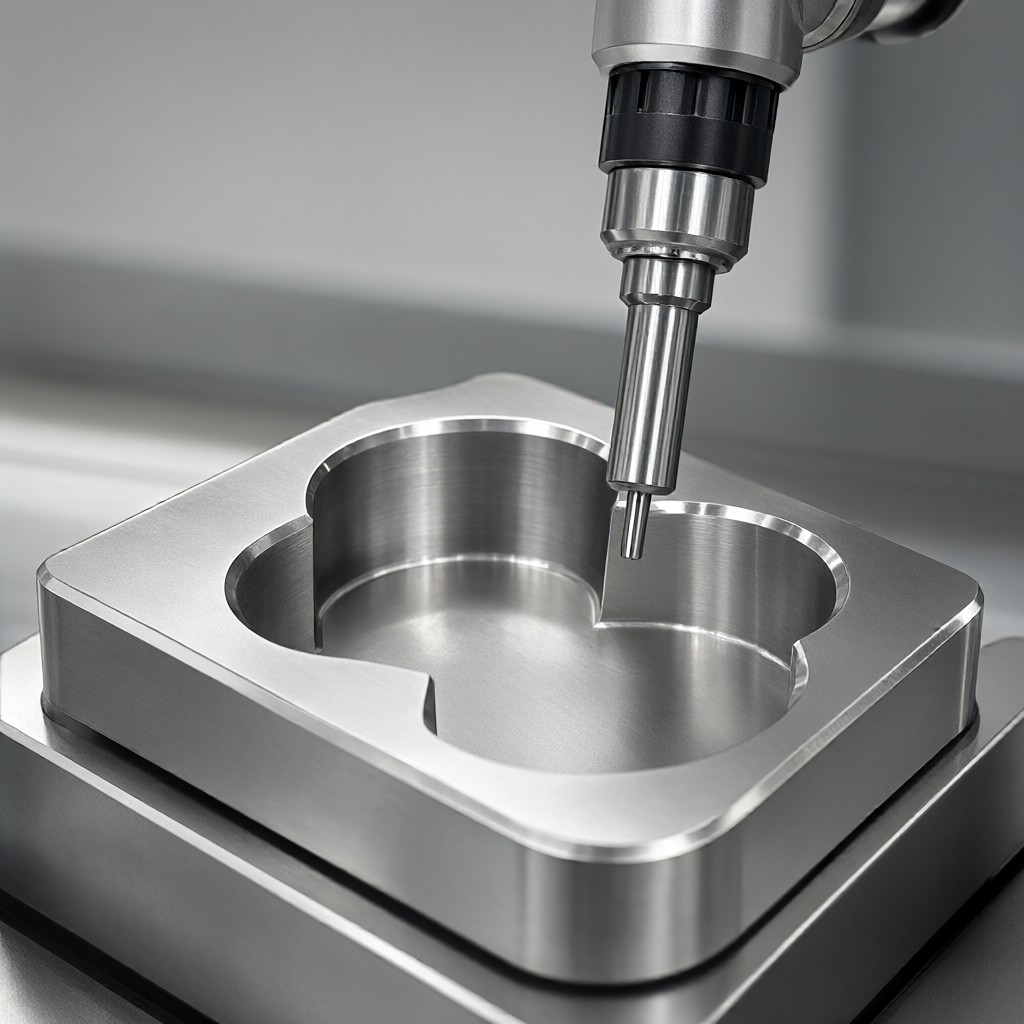
Optimalizaci parametrů je třeba zkombinovat se softwarem pro simulaci pětiosého propojení pro detekci kolize a nastavení strategie osy nástroje, aby bylo zajištěno, že nástroj bude vždy udržován v nejlepším řezném úhlu v oblasti hluboké dutiny a zabrání se vibracím a vychýlení nástroje.
Dráha nástroje pětiosého propojení a meziosová strategie
Když pětiosé CNC zpracovává složité lékařské dutiny, plánování dráhy nástroje je klíčem k určení kvality a účinnosti povrchu. Mezi běžné strategie patří:
- spirálové řezání: Vhodné pro frézování dutin, dokáže udržovat konstantní řezné zatížení, snižuje napětí hrotu nástroje, snižuje povrchové zbytkové napětí a usnadňuje následné aseptické čištění.
- Ofsetové frézování ve směru Z: Vhodné pro konečnou úpravu, dosažení drsnosti povrchu Ra0,4μm řízením vzdálenosti kroku (obvykle 0,02-0,05 mm). Je nutné sladit dráhu nástroje s plynulým přechodem, aby se zabránilo stopám po nástroji.
- Zpracování vyhlazování pětiosého propojení: Použijte nepřetržitý pohyb v pěti osách v zakřivené ploše, abyste udrželi konstantní úhel sklonu vřetena (např. 45°-60°), zlepšili tuhost nástroje, snížili vibrace přesahu a získali rovnoměrnější kvalitu profilu.
Optimalizace dráhy nástroje také musí vzít v úvahu rezervace procesu odstraňování otřepů. U ostrých hran nebo rohů hlubokých dutin mohou být navrženy drážky nebo zkosení před odjehlováním, aby se zabránilo poškození povrchu způsobenému následným ručním odstraňováním otřepů. Pětiosý obráběcí stroj nepotřebuje otáčet obrobek během polohování, což snižuje upínací napětí a pomáhá udržovat rozměrovou stabilitu.
Porovnání procesů odstraňování otřepů a vhodnosti sterility
Odstraňování otřepů je kvalifikovaný předproces pro lékařské části. Různé metody mají významný vliv na integritu povrchu, biokompatibilitu a vhodnost sterilních obalových materiálů. Následující tabulka porovnává tři běžné možnosti odstraňování otřepů:
| metoda | Použitelné scénáře | Zbytkové riziko povrchu | Vhodnost sterilního obalového materiálu | náklady a účinnost |
|---|---|---|---|---|
| Vibrační odstraňování otřepů | Porézní, hluboká dutina, složitý vnitřní otvor | |||
| Extrémně nízká, žádný kontakt, žádná tepelně ovlivněná zóna | Extrémně vysoká, žádné zbytky po spotřebním zboží | Vysoká, vhodná pro vysoce přesné lékařské díly | ||
| Elektrochemické odstraňování otřepů (ECM) | Hluboké díry, štěrbiny, vodivé materiály | Nízká, ale je třeba kontrolovat poměr elektrolytu a hustotu proudu | , je třeba důkladně vyčistit zbytky elektrolytu | Střední, vhodné pro slitiny titan/ocel |
Při volbě procesu odstraňování otřepů je nutné kombinovat vlastnosti materiálu s následnou sterilizační metodou (jako je etylenoxidová nebo radiační sterilizace). Protože laserové odstraňování otřepů je bezkontaktní a nevyžaduje žádný spotřební materiál, má nejnižší riziko kontaminace sterilních obalových materiálů a je vhodné pro vysoké požadavky na čistotu. Vibrační odstraňování otřepů je vhodné pro složité vnitřní dutiny, ale velikost abrazivních částic musí být přísně prověřena, aby se zabránilo tomu, že zbytky mikročástic neovlivní test biokompatibility. Elektrochemické odstraňování otřepů je účinné pro vodivé materiály, ale zbytky elektrolytu je třeba odstranit několikanásobným ultrazvukovým čištěním a opláchnutím čistou vodou a je nutné zjistit, zda jsou zbytky iontů nižší než limit lékařské normy.
Ověření kompatibility povrchových úprav a sterilních obalových materiálů
Po odstranění otřepů lékařské dutiny často vyžadují povrchovou úpravu, aby se dále zlepšila odolnost proti korozi a biokompatibilita. Mezi běžné procesy patří:
- pískování: Pomocí 150-325 mesh oxidu hlinitého nebo skleněných kuliček je tlak řízen na 0,3-0,5MPa a cílová drsnost povrchu je Ra0,8-1,6μm. Po pískování je nutné moření a pasivace k odstranění povrchové kontaminační vrstvy.
- Eloxovaný (hliníková slitina): Vhodné pro lékařské díly na bázi hliníku, tloušťka filmu 5-10μm, lze obarvit nebo zatavit. Je nutné zajistit, aby byl proces utěsnění dokončen, aby se zabránilo tomu, že čisticí kapalina zůstane v pórech.
- pokovování: Jako je povlak ze slitiny niklu a fosforu (2-5μm), který zlepšuje odolnost proti opotřebení a odolnost proti korozi. Po galvanizaci je vyžadováno uvolnění vodíkové křehkosti (např. 200°C/4h) a ověření testu solnou mlhou.
Po dokončení všech procesů povrchové úpravy je třeba ověřit vhodnost sterilního obalového materiálu. Obalové materiály (jako jsou PE sáčky lékařské kvality nebo kompozitní sáčky z papíru a plastu) musí zajistit, aby nebyly poškozeny nebo kontaminovány mikronárazy, statickou elektřinou nebo zbytky na povrchu dílů. Doporučuje se provést přepravní simulační testy a testy těsnění, aby se ověřilo, že celistvost povrchu dílů zůstane po sterilizačním cyklu nezměněna a že v něm nejsou žádné sraženiny.
Testovací standardy a předcházení poruchám
Konečná akceptace částí lékařské dutiny podléhá přísným normám kontroly kvality. Mezi klíčové testovací položky patří:
- Rozměrová kontrola: Použijte trojrozměrný souřadnicový měřicí stroj (CMM) nebo optický projektor k detekci tolerancí klíčových bodů s cílem ±0,01 mm. Sonda CMM potřebuje používat rubínový sférický průměr (R0,5 mm), aby se zlepšila přesnost měření hlubokých dutin.
- drsnost povrchu: Použijte interferometr s bílým světlem nebo kontaktní drsnoměr, cíl Ra0,4μm (dokončení) nebo Ra0,8μm (po pískování). Je nutné měřit na více bodech v různých oblastech profilu, aby se předešlo lokálním odchylkám.
- Testování čistoty: Proveďte počítání pevných částic podle normy ISO 16232-1 nebo detekci chemických zbytků podle VDA 19. Odjehlované a povrchově upravené díly je třeba vyčistit ultrazvukem, aby se zajistilo, že na nich nejsou žádné kovové hobliny, abraziva nebo zbytky elektrolytu.
- biokompatibilita: Konečný produkt musí projít řadou testů ISO 10993 (cytotoxicita, senzibilizace, podráždění atd.), aby bylo zajištěno, že nedochází k žádné toxické srážení z materiálů a zpracovatelských technik.
Mezi běžné způsoby selhání patří: zbytkové otřepy v rozích hlubokých dutin, bublinky na vrstvě povrchové úpravy, povrchové škrábance po odstranění otřepů a mírné rozměrové změny po sterilizačních cyklech. Plány zamezení zahrnují: ponechání rezervy pro odstranění otřepů během pětiosého obrábění; provedení aktivace moření před povrchovou úpravou; použití laserového nebo vibračního odstraňování otřepů k nahrazení ručních operací; a provádění vysokoteplotního testování rozměrové stability před sterilizací (simulovaná teplota sterilizace ±10 °C).
FAQ: Klíčové otázky o pětiosém CNC obrábění lékařských dutin
Může pětiosé CNC obrábění splnit požadavky na přizpůsobení sterilního obalového materiálu pro lékařské dutiny?
Může. Pětiosé obrábění snižuje upínací napětí a povrchové vady optimalizací drah nástroje a v kombinaci s laserovým nebo vibračním odstraňováním otřepů a přísnými procesy čištění může zajistit, že na povrchu dílu nebudou žádné zbytkové nečistoty a budou splňovat požadavky na těsnění a čistotu sterilních obalových materiálů.
Která metoda odstraňování otřepů je nejlepší pro lékařské dutiny z nerezové oceli 316L?
Laserové odstraňování otřepů je upřednostňovaným řešením pro lékařské dutiny z nerezové oceli 316L, protože je bezkontaktní, nemá žádné zbytky po spotřebním materiálu a má malou tepelně ovlivněnou zónu. Pokud má vnitřní dutina složitou strukturu, lze vibrace kombinovat s odstraňováním otřepů, ale velikost abrazivních částic je třeba kontrolovat a důkladně vyčistit.
Jak dosáhnout drsnosti povrchu Ra0,4μm při pětiosém obrábění?
Je nutné přijmout dokončovací parametry (vzdálenost kroku 0,02-0,05 mm, mírná řezná rychlost), v kombinaci s pětiosou vyhlazovací strategií obrábění a zachovat ostrost nástroje a tepelnou stabilitu obráběcího stroje. Vyhněte se sekundárnímu upnutí po dokončení, abyste snížili riziko poškrábání povrchu.
Jak ověřit, zda zbytky elektrolytu po odstranění otřepů dosahují normy?
K detekci povrchových iontových zbytků lze použít iontovou chromatografii nebo ICP-OES a cílová hodnota musí odpovídat lékařským standardům čistoty (např.



