





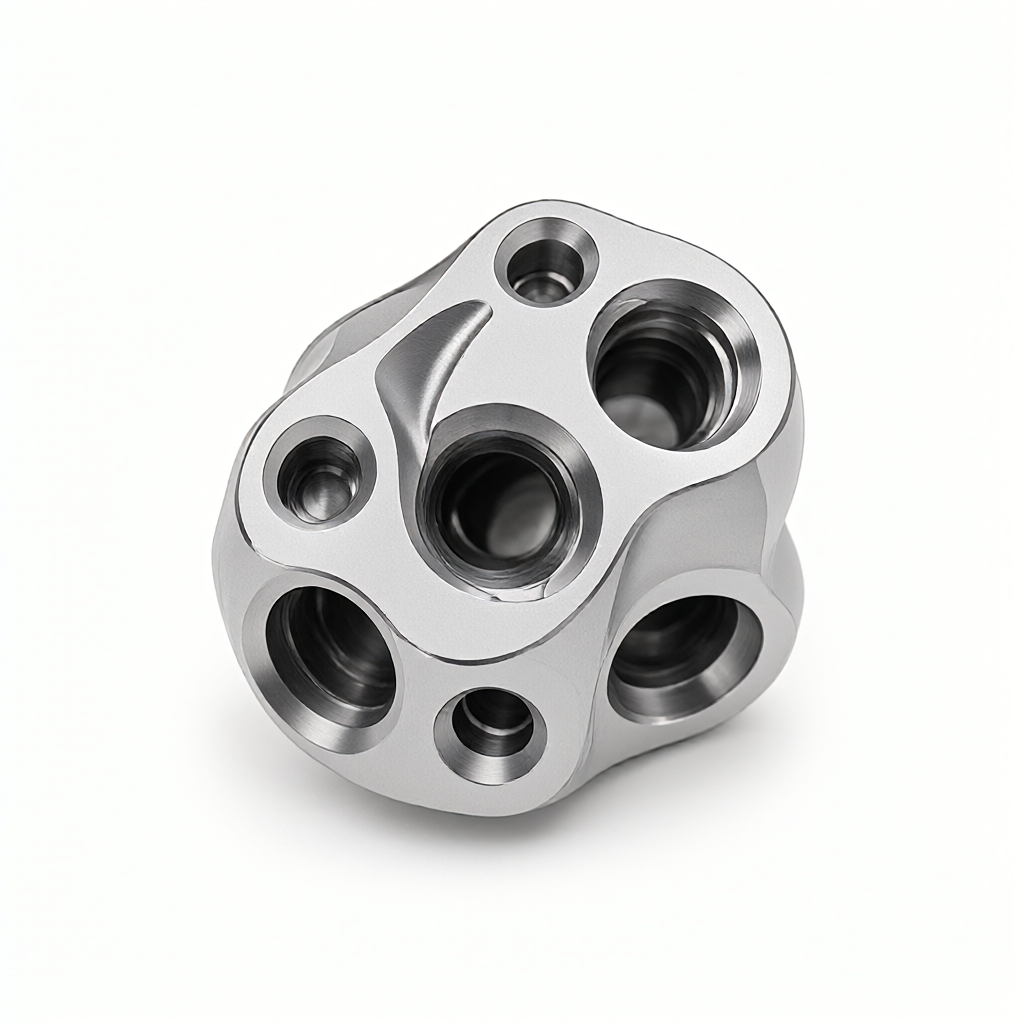
Výzvy poměru hloubky k průměru vnitřní díry a poměru štíhlosti nástroje pětiosého CNC obrábění přesných jader ventilů
V pneumatických, hydraulických a polovodičových systémech plynových okruhů,Přesné jádro ventiluJedná se o základní komponentu pro ovládání zapínání a vypínání kapaliny a regulaci průtoku. Jeho potíže se zpracováním se soustřeďují doPětiosé CNC obráběníZejména při řešení hlubokých dutin a speciálně tvarovaných nakloněných otvorů.Poměr hloubky a průměru vnitřní díry (L/D)aPoměr štíhlosti nástrojeK výsledným problémům patří nedostatečná tuhost, vibrace při řezání a potíže při odstraňování třísek. Pro inženýry nákupu a výzkumu a vývoje je důležité porozumět těmto dvěma parametrůmToleranční stabilitaapovrchová úpravaDopad je klíčovým ukazatelem pro hodnocení skutečných procesních schopností dodavatele. Pokud se při svěření spoléháte pouze na výkresy a ignorujete strategii kompenzace dráhy nástroje v cestě procesu, často to povede k selhání konzistence šarže nebo zpoždění dodávky.
Fyzikální omezení poměru hloubky vnitřního otvoru k průměru na přesnost jádra ventilu
Jádra ventilů obvykle vyžadují poměr hloubky otvoru k průměru (L/D) 3:1 nebo dokonce 5:1 nebo více. Když L/D překročí 3,Pětiosé CNC obráběníProcesy vrtání a vystružování v CNC čelí významným výzvám:
- Průhyb nástroje a výnos nástroje:S rostoucím štíhlostním poměrem se pružná deformace nástroje pod tlakem exponenciálně zvyšuje. Při L/D=4, při použití konvenčních tuhých podpěr, mohou rozměrové odchylky ve směru průměru překročit toleranční okno ±0,01 mm.
- Akumulace tepla a tepelná deformace:Při zpracování hlubokých děr je obtížné vést řezné teplo stopkou, což má za následek místní zvýšení teploty, což následně způsobuje zbytkové napětí v obrobku a deformaci smršťováním po ochlazení.
- Riziko zablokování čipu:Zejména při zpracovávání materiálů z nerezové oceli nebo slitiny titanu se mohou na dně otvoru snadno hromadit kadeře třísek, které způsobí vyštípnutí nebo dokonce zlomení nástroje.
Proto během fáze DFM (Design for Manufacturability) musí inženýři objasnit horní hranici L/D. Například pro jádro ventilu Ø6 mm, pokud hloubka přesahuje 24 mm (L/D=4), doporučuje se zpracovat jej po částech nebo použít vyvrtávací proces místo jednoho vrtání vystružování pro kontrolu kumulativní chyby.
Poměr štíhlosti nástroje a strategie přizpůsobení řezných parametrů
Poměr štíhlosti nástroje (S/L) přímo ovlivňuje výkon frézování a vrtání.drsnost povrchuaRozměrová stabilita. existovatPětiosé CNC obráběníPři obrábění se pro srážení zakřivených ploch a otvorů běžně používá fréza s kulovým čelem nebo fréza s kulatým nosem a její S/L je obvykle 5:1 až 8:1.
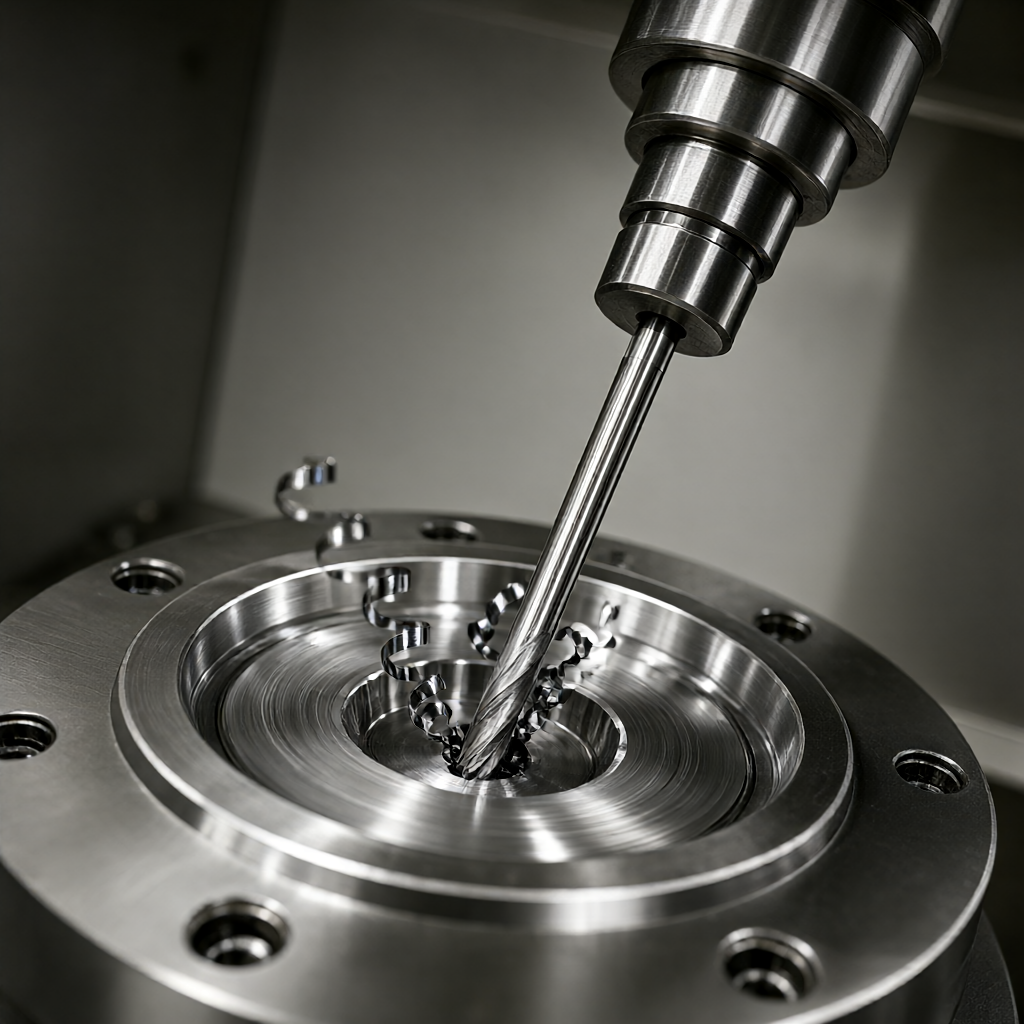
- Optimalizace rychlosti a posuvu:Nástroje s vysokým S/L musí snížit řeznou rychlost (Vc) a posuv (Fz), aby se potlačilo chvění. Například při zpracování hliníkové slitiny 6061 frézou s kulovým nosem Ø4 mm (S/L=6) se doporučuje Vc řídit při 60–80 m/min místo konvenčních 200 m/min.
- Povlaky a geometrie nástrojů:Volba nástrojů s povlakem PCD (polykrystalický diamant) nebo CBN (kubický nitrid boru) může zlepšit životnost tuhosti, ale musí odpovídat strategii kompenzace tepelné chyby vřetena.
- Výběr kužele vřetena:Pro zpracování hlubokých děr se upřednostňuje vysoce tuhé kuželové vřeteno HSK nebo BT50, aby se snížil vliv tepelného driftu rozhraní na přesnost polohy díry.
Plánování pětiosé dráhy propojení a řízení osy nástroje
Jádra ventilů často obsahují šikmé otvory, slepé otvory a mnohostranné polohovací prvky.Pětiosé CNC obráběníVýhodou je, že dokáže udržet nejlepší pracovní úhel nástroje prostřednictvím spojené rotace a vyhnout se zavěšení řezu na spodní ploše. Klíč spočívá ve strategii řízení osy nástroje (Tilt & Lead):
- Metoda pevné podlahy (Floor Normal):Nástroj je vždy kolmý k opracovávanému povrchu a je vhodný pro rovné a rovné povrchy stěn, ale otvor je náchylný na stopy po řezu.
- Metoda pevné strany (Side Normal):Nástroj je nakloněn o 5°–10°, což může zlepšit kulatost otvoru a povrchovou úpravu, ale požadavky na S/L jsou přísnější.
- Dynamický náklon:Automaticky upravte úhel sklonu podle zakřivení polohy nástroje, což je vhodné pro komplexní zakřivená povrchová jádra ventilů. CAM software vyžaduje schopnost spojité interpolace osy G5.
Pro hluboké díry s L/D > 3 se doporučuje nastavit v pětiosém programuŘezání ve vrstváchaVrtání a odstraňování třísekPři každém řezání 2–3 mm se zvedne o 1 mm, aby se zabránilo zamotání třísek. Současně se používá řezná kapalina s konstantní teplotou (tlak 40–60 bar) k přímému proplachování dna otvoru, aby se snížilo riziko tepelné deformace.
Vliv výběru materiálu a povrchové úpravy na stabilitu hlubokých děr
Mezi běžně používané materiály pro jádra ventilů patří nerezová ocel SUS316L, Inconel 718 a ložisková ocel GCr15. z různých materiálůtepelná vodivostapevnostpřímý dopadPětiosé CNC obráběníOpotřebení nástroje a deformace obrobku v:
| Stupeň materiálu | Typický L/D limit | Hlavní obtíže | Doporučené následné zpracování |
|---|---|---|---|
| SUS316L | 3,5–4,0 | Vysoká houževnatost, snadné nalepení na nůž | Pískování + pasivace |
| Inconel 718 | 2,5–3,0 | Vysoká tvrdost a nízká tepelná vodivost | Vakuové tepelné zpracování + elektrolytické leštění |
| GCr15 | 3,0–3,5 | Velká deformace tepelného zpracování | broušení + broušení |
Zvláštní poznámka: Po zpracování hlubokých otvorů jádra ventilu z nerezové oceli může zbytkové napětí snadno způsobit posun tvaru otvoru. Doporučuje se přidat po hrubém frézováníČasově efektivní úleva od stresuProces (480℃/2h), poté dokončení a konečná kontrola. Z hlediska povrchové úpravy je eloxování vhodné pro hliníková jádra ventilů, ale není účinné pro nerez; je-li požadována vysoká povrchová úprava, elektrolytické leštění může snížit Ra pod 0,2 μm, ale způsobí vtlačení velikosti o 0,02–0,05 mm, a je třeba zarezervovat částku kompenzace v programu CAM.
Zkušební metody a kritéria přijatelnosti
Ověření přesnosti hlubokých děr a šikmých děr se nemůže spoléhat pouze na třísouřadnicovou (CMM) detekci bodu, ale musí být kombinováno sPneumatický měřicí přístrojaOptické srovnání:
- Hloubka a poloha otvoru:Použijte pneumatické sondy Ray's nebo Keyence k měření poměru L/D a koaxiality v reálném čase s doporučenou tolerancí ±0,005 mm.
- Drsnost povrchu:Při použití drsnoměru řady SJ-2100 je délka vzorkování 1,25 mm, těsnící plocha jádra ventilu Ra musí být ≤ 0,4 μm a netěsnící plocha musí být ≤ 0,8 μm.
- Geometrická tolerance:Kulatost a válcovitost šikmého otvoru se naskenuje laserovým profilerem pro vytvoření mračna bodů a odchylka se porovná s CAD modelem.<0.01 mm 判定合格。
Před odesláním se provádí 100% kontrola v plném rozsahu s připojenou zprávou CMM a mapou drsnosti. U dávkových objednávek se doporučuje, aby po potvrzení prvního kusu zákazníkem byla každých 50 kusů náhodně zkontrolována umístění klíčových otvorů a měl by být vytvořen kontrolní diagram SPC pro sledování trendů opotřebení nástrojů.
Často kladené otázky a návrhy, jak se vyhnout procesům
Q1: Jak zajistit konzistenci hluboké díry jádra ventilu L/D=4 v hromadné výrobě?
použitíPětiosé CNC obráběníStrategie vrstveného vrtání a vystružování v , odstraňování třísek každé 2 mm a omezení souosého přípravku. Vrták se vyměňuje každých 200 kusů v dávce, aby se zabránilo opotřebení hrotu a postupnému rozšiřování průměru otvoru.
Q2: Co mám dělat, když štíhlý nástroj s S/L=8 vibruje při vysokorychlostním frézování?
Snižte otáčky vřetena na stabilní oblast laloku (dotaz přes databázi dynamiky nástroje) nebo přepněte na nástroj s krátkou hranou pro dvoukrokové obrábění. Pokud je nutné použít dlouhý nástroj, je nutné přidat mezipodporu nebo snížit řeznou tloušťku (ap) na méně než 0,5 mm.
Q3: Po zpracování jádra ventilu z nerezové oceli se v otvoru objevují otřepy a koncentrace napětí. Jak je odstranit?
Provádí se frézou s kulovým čelem 0,5 mmOdjehlování a srážení hran, úhel 15°–30°, posuv Fz=0,02 mm/ot. Nepoužívejte pilníky a jiné ruční ořezávání, aby nedošlo k poškození povrchové úpravy a rozměrové přesnosti.
Q4: Jaké jsou hlavní zdroje chyby umístění šikmých otvorů v pětiosém propojení?
Především v důsledku tepelného driftu osy C obráběcího stroje, deformace upnutí obrobku a odchylky kompenzace osy nástroje. Před obráběním se doporučuje předehřát vřeteno po dobu 30 minut, místo pružinové svorky použít hydraulickou expanzní svorku a povolit funkci dynamické aktualizace kompenzace poloměru špičky nástroje v CAM.
Q5: Jak vyhodnotit, zda má dodavatel skutečné možnosti zpracování hlubokých děr v pěti osách?
Je požadováno poskytnout stejné parametry materiálu a L/D.Zpráva o kontrole prvního článku, včetně dat mračna bodů CMM a mapy drsnosti. Sledujte, zda má dílnu s konstantní teplotou, pneumatický měřicí přístroj a proces řízení opotřebení nástrojů. Můžete se podívat na naše pokyny k procesu povrchové úpravy, abyste potvrdili, zda jsou procesy odlehčení a leštění dokončeny.
Závěry a doporučení k činnosti
Přesné jádro ventiluPětiosé CNC obráběníÚspěch závisí naPoměr hloubky a průměru vnitřní díryaPoměr štíhlosti nástrojeJemné ovládání spíše než spoléhání se pouze na počet zařízení. Vyjasnění limitů L/D, výběru nástrojů a kompenzačních strategií ve fázi DFM může významně snížit rizika šarže. Pokud jádro vašeho ventilu obsahuje hluboké otvory a štíhlé prvky s L/D > 3 nebo S/L > 6, doporučujeme zaslat 3D výkresy a třídy materiálu. Na základě seskupení 72 CNC zařízení a možností přesnosti ±0,01 mm můžeme poskytnout vyhodnocení cesty procesu a rychlou cenovou nabídku, abychom zajistili stabilní dodávky a kvalitu.



