Při CNC zpracování plechových dílů je rovinnost hlavním ukazatelem kvality, který přímo ovlivňuje montážní mezeru, těsnicí výkon a vizuální vzhled. Pro inženýry a technické zakázky tento článek systematicky analyzuje zdroje chyb rovinnosti, procesní rozdíly mezi 5osým a 3osým frézováním a vliv výběru materiálu na deformaci. Poskytuje také praktické klíčové body od návrhu procesu po kontrolu přepravy, které vám pomohou vyhnout se riziku překročení tolerance a dosáhnout vysoce přesné konzistence šarže.
Požadavky na toleranci rovinnosti a běžné režimy poruch
U přesných plechových dílů se tolerance rovinnosti obvykle řídí v rozsahu 0,01–0,05 mm, v závislosti na scénáři aplikace. Například základní požadavek v polovodičovém vybavení je ≤0,02 mm, zatímco ozdobná deska pouzdra 3C může být uvolněna na 0,05 mm. Mezi běžné poruchy patří: lokální deformace (způsobené uvolněním vnitřního napětí), zvedání hrany (zbytkové upínací napětí) a zvlnění (nesprávná dráha nástroje nebo házení vřetena). Tyto vady jsou často předznamenány po hrubém obrábění a před dokončením. Pokud nedojde k žádnému zásahu ve fázi procesu, následné leštění nebo povrchová úprava zesílí vizuální vady.
Vliv vlastností materiálu na rovinu CNC panelů
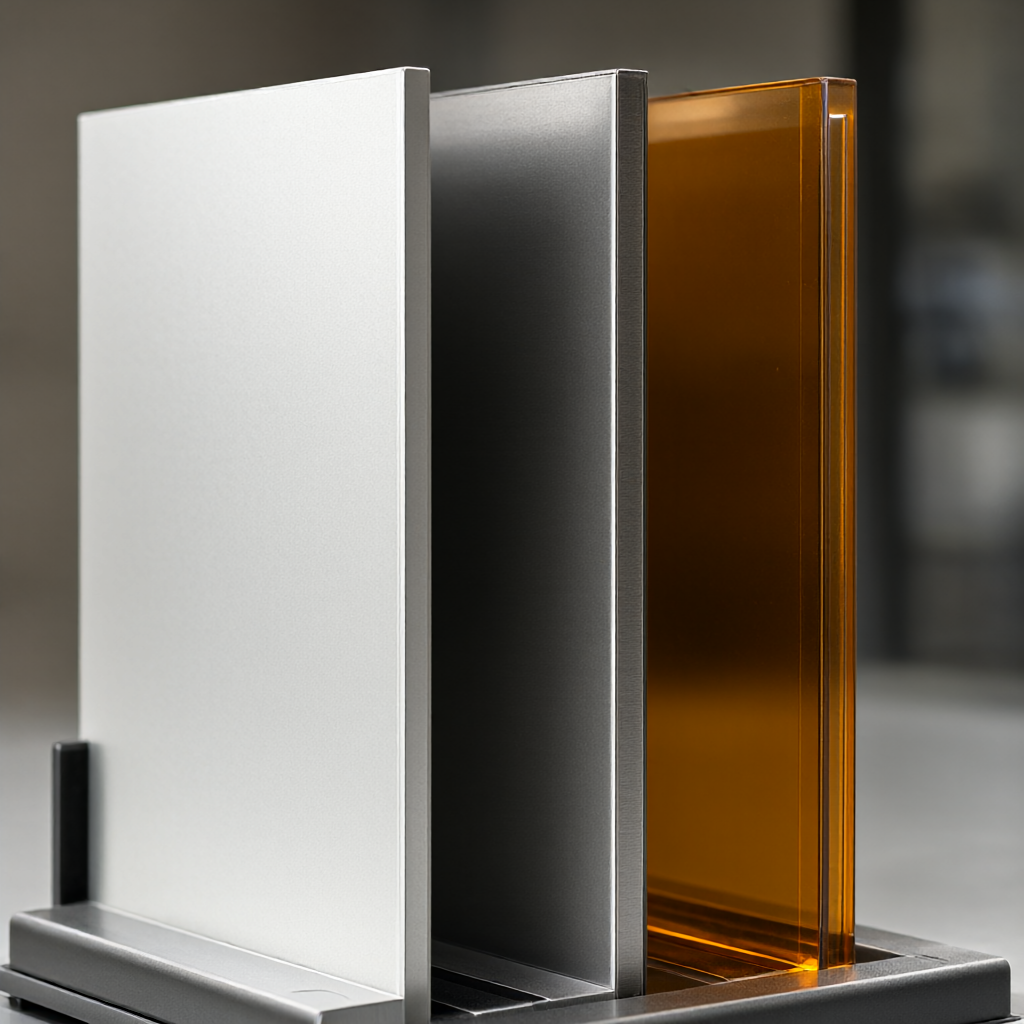
Koeficienty lineární roztažnosti, modul pružnosti a citlivost na řezné teplo různých kovů a technických plastů významně ovlivňují stabilitu rovinnosti. Hliník (jako např. 6061-T6) má dobrou tepelnou vodivost a je lehký při řezání, ale je náchylný k elastickému zotavení a po vyložení se může odrazit; nerezová ocel (jako je 303) má vysokou tvrdost a houževnatost a řezné teplo může snadno způsobit tepelnou deformaci; mosaz (např. C360) se na nůž snadno nalepí, proto je potřeba optimalizovat chlazení; technické plasty (jako POM, PEEK) mají velké tepelné smrštění a je třeba je předem kompenzovat. Při výběru je třeba zkombinovat tloušťku, tvarovou složitost a stav tepelného zpracování, aby se vyhodnotil rozměrový posun po zpracování.Porovnání běžných CNC deskových materiálů
Porovnání procesů mezi 3osým a 5osým frézováním při kontrole rovinnosti
5osé simultánní obrábění může optimalizovat polohu osy nástroje tak, aby byl nástroj vždy kolmý k povrchu obrobku, což snižuje složky boční síly a výrazně zlepšuje rovinnost tenkostěnných nebo šikmých desek (≤15°). 3osé frézování je efektivní pro velké roviny, ale v hlubokých dutinách nebo okrajových oblastech je snadné způsobit "řezání" v důsledku ohýbání nástroje, což má za následek konvexnost nebo konkávnost. Následující tabulka porovnává výkon těchto dvou řešení v typických scénářích:
Klíčové rozdíly v řízení rovinnosti panelu při 3osém a 5osém frézování
Rozměry
3osé vertikální frézování
5osé simultánní frézování
Použitelná tloušťka desky
≥5 mm (lepší tuhost)
≥3 mm (podpora tenké stěny)
Lze dosáhnout maximální rovinnosti
±0,03 mm (velká deska) / ±0,02 mm (malá deska)
±0,01 mm (konzistentní v celé doméně)
Postoj nástroje
Pevná osa Z svisle
Dynamický náklon, zachování normálního zaříznutí
Edge/Bevel Control
Snadné schůdky nebo přesahy
Hladký přechod, žádný smysl pro kroky
Složitost upínání
Nízká, vhodná pro šarže
Vysoká, potřebujete přípravek pro koordinaci umístění
Typické riziko selhání
Konvexní/konkávní, vlnitý vzor
Rušení panelu nástrojů a kolize cest (vyžadováno ověření CAM)
Praktické body pro upnutí a uvolnění zbytkového napětí
Způsob upínání přímo určuje deformaci obrobku během procesu řezání. Doporučuje se použít vakuovou adsorpci nebo flexibilní upínací podložky, aby se zabránilo elastické deformaci způsobené místní kompresí. U hliníkových desek se doporučuje po hrubém opracování uvolnit upínací sílu a před dokončením počkat více než 30 minut, než se napětí ustálí. Kompenzaci tepelné roztažnosti lze použít pro díly z nerezové oceli: hodnota kompenzace poloměru nástroje je přednastavena na základě koeficientu lineární roztažnosti materiálu (například 304 je 17,3×10⁻⁶/°C). Při obrábění strojů a soustružnicko-frézovacích kompozitních procesních panelů se strukturami hřídelového typu by mělo být upřednostněno zajištění toho, aby hlavní referenční plocha byla ≥ 80 %, aby se zabránilo deformaci.Schéma vakuové adsorpční upínací metody
Koordinovaná kontrola povrchové úpravy a rovinnosti
Vysoká rovinnost je často doprovázena vysokými požadavky na konečnou úpravu (jako je Ra≤0,4 μm). Pro hrubování je třeba vyhradit rezervu 0,1–0,2 mm a pro dokončování je přijata strategie malé hloubky řezu (ap≤0,2 mm), vysoké rychlosti (8000–12 000 ot./min pro hliník) a velkého posuvu (f/z 0,1–0,15 mm), aby se zabránilo hromadění tepla. Z hlediska výběru nástrojů jsou pro ocelové díly vhodné frézy z karbidu s povlakem (např. AlTiN) a pro hliníkové díly jsou vhodné frézy s bílým ostřím z čistého hliníku, aby se zabránilo slepování. Po každém dokončovacím průjezdu musí být provedena celková kontrola, přičemž je třeba věnovat zvláštní pozornost výškovému rozdílu mezi čtyřmi rohy a středem, nikoli pouze rovinnosti jednoho bodu.
Standardy přepravní kontroly a běžné přejímací pasti
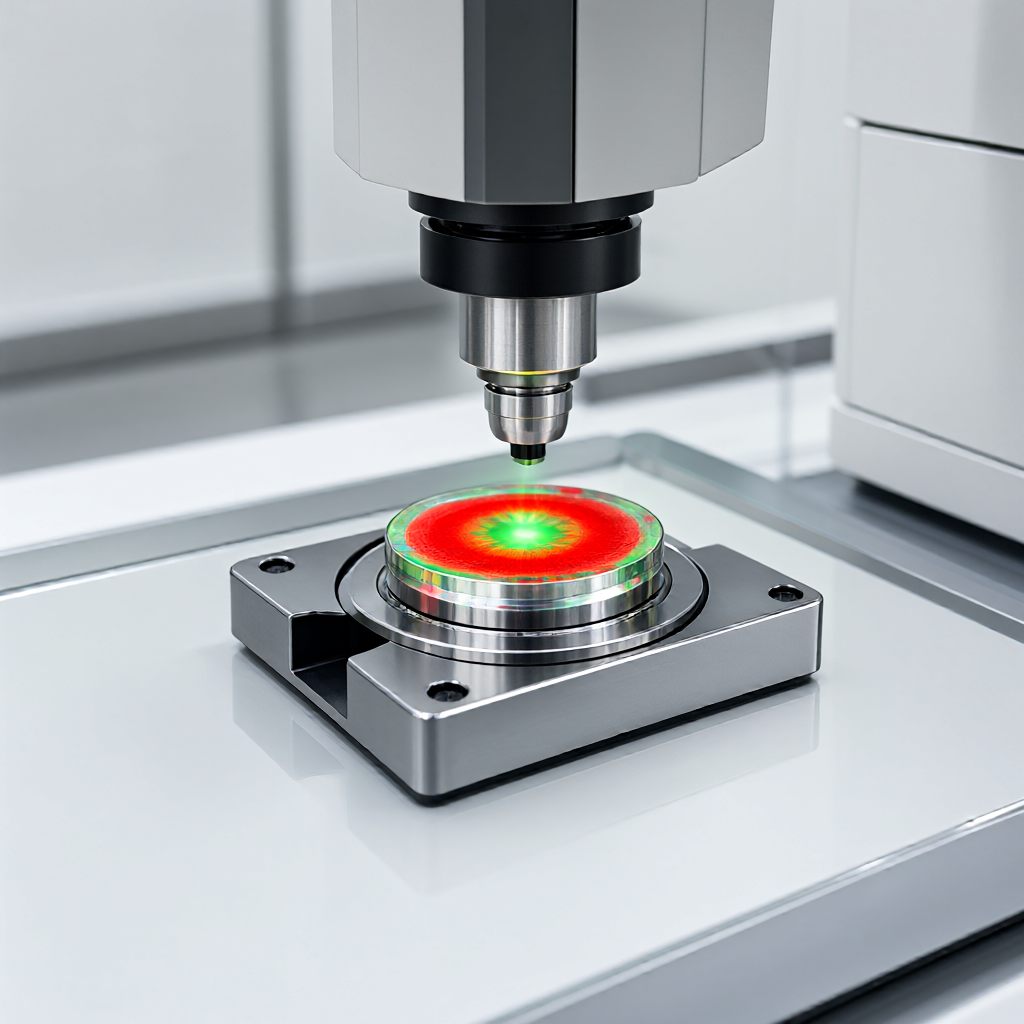
Převzetí by mělo být založeno na symbolech rovinnosti (jako je ∧0,02) a zkušebních metodách specifikovaných na výkresech zákazníka. Místo ploché desky + spároměru se doporučuje použít souřadnicový měřicí stroj (CMM) nebo optický rovinný interferometr. Metoda spároměru je náchylná k chybnému úsudku v důsledku umělého tlaku, zejména u RaScéna s vysoce přesnou optickou detekcí plochosti
Pošlete nám výkres STEP / DWG / PDF a naši technici odpoví do 2 hodin podrobnou nabídkou včetně bezplatné analýzy DFM a technologického poradenství — bez závazků.
Pošlete výkres STEP / DWG / PDF a získejte do 2 hodin podrobnou nabídku s bezplatnou analýzou DFM a technologickým poradenstvím. Bez minimálního odběru — již od 1 kusu.