





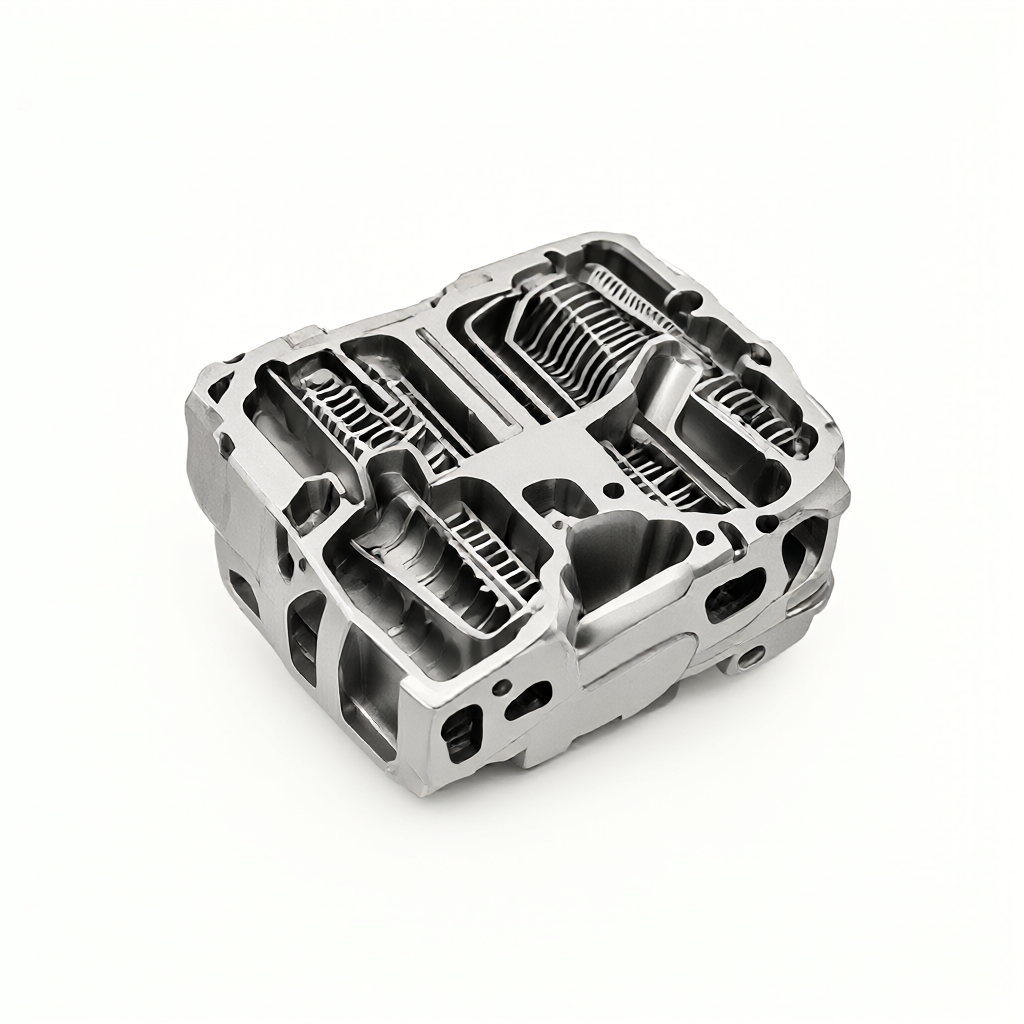
Ti6Al4V титановый сплав тепловой контроль резания и источник деформации деталей
В аэрокосмической конструкции Ti6Al4V (TC4) используется для высокой удельной прочности и низкой плотности. Однако теплопроводность составляет всего 26,9 Вт/(м·К), что составляет примерно 1/4 алюминия и 1/5 стали. Это означает, что более 90% энергии резания преобразуется в тепловую энергию при высокоскоростном фрезеровании или точении, при этом большая часть концентрируется в зоне контакта режущей кромки инструмента с стружкой, что приводит к местной температуре выше 800 °C. Твердость резко снижается, ускоряя износ инструмента. При этом поверхность изделия может быть подвергнута воздействию кратковременного теплового удара, а тонкостенные детали подвержены деформации коробления из-за непоследовательного расширения и сжатия. Неэффективное управление теплом резания может привести к переносу допуска за пределы ±0,05 мм, а шероховатость поверхности может быть выше Ra1,6 мкм, что создает риск списания всей партии.
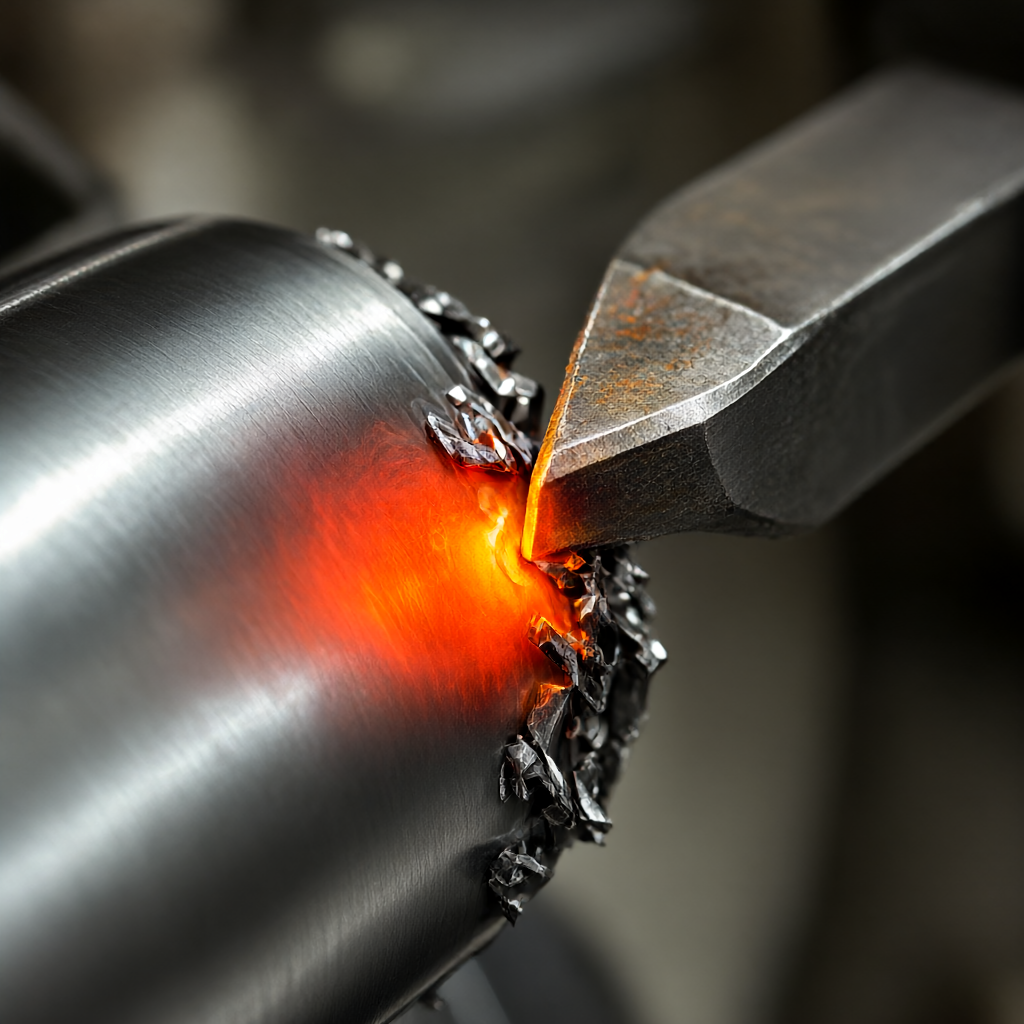
Механизм связи между траекторией теплопередачи резания и сроком службы инструмента
Понимание термического управления требует уточнения потока тепла. При резке титановых сплавов тепло передается в три направления: стружка, инструмент и деталь. Из-за низкой пластичности и высокой степени затвердения, стружка имеет короткие полосы, унося около 70% тепла; инструмент поглощает около 20%, это является неисправным инструментом; заготовки поглощают только 10%, но из-за малой теплоемкости и тонкостенной тонкости легко накапливается повышение температуры. При температуре поверхности инструмента выше 600℃, покрытие TiC изнашивается диффузионный износ. При превышении 800℃, твердосплавный сплав сплавный сплав осаждает кобальт, что приводит к отслаиванию кобальта. Поэтому основная цель термоуправления заключается в снижении температуры на стыке инструмента, а не в снижении общего превышения температуры детали. Это требует, чтобы охлаждающая среда работала точно на области резания, а не распылялась, в противном случае контакт низкотемпературной среды с высокотемпературной поверхностью заготовки может привести к термическому ударному трещину, особенно для авиационных конструкций, требующих низкотемпературной обработки.
Сравнение трех основных вариантов охлаждения смазки и логика выбора
Для авиационных компонентов Ti6Al4V используются три стратегии: сухая резка, микросмазка (MQL) и высоковольтное охлаждение (HPC). Каждая из этих стратегий имеет границы и требует комплексного решения, сочетающего характеристики деталей, конфигурацию оборудования и ограничение затрат.
| Тип программы | Форма среды | Типовые параметры/давление | Применяемые сцены | Основные преимущества | Основные ограничения |
|---|---|---|---|---|---|
| Сухой резание | Без среды | Окружающая среда при температуре | Грубая обработка, большой запас, толстые детали | Низкая стоимость, отсутствие процесса очистки и высокая скорость фрезерования | Короткий срок службы инструмента, высокий риск ожогов поверхности, непригодный для тонкой обработки |
| Микросмазочные MQL | Сжатый воздух + нефтяной туман | 3-6Бар, 10-50 г/ч | Точная обработка, тонкостенные детали, сложные грани | Точная цель, хороший эффект охлаждения, высокое качество поверхности, охрана окружающей среды | На основе точности садки сопла, следует очистить масляный туман |
| Высоковольтные HPC | Эмульсионные/синтетические жидкости | 30-60 бар | Закрытые канавы, глубокие отверстия, трудные операции резания | Высокая смывная способность, свободный отвод стружки, значительное увеличение срока службы инструмента | Высокая стоимость ремонта оборудования, высокая частота отказов гидравлической системы, риск загрязнения |
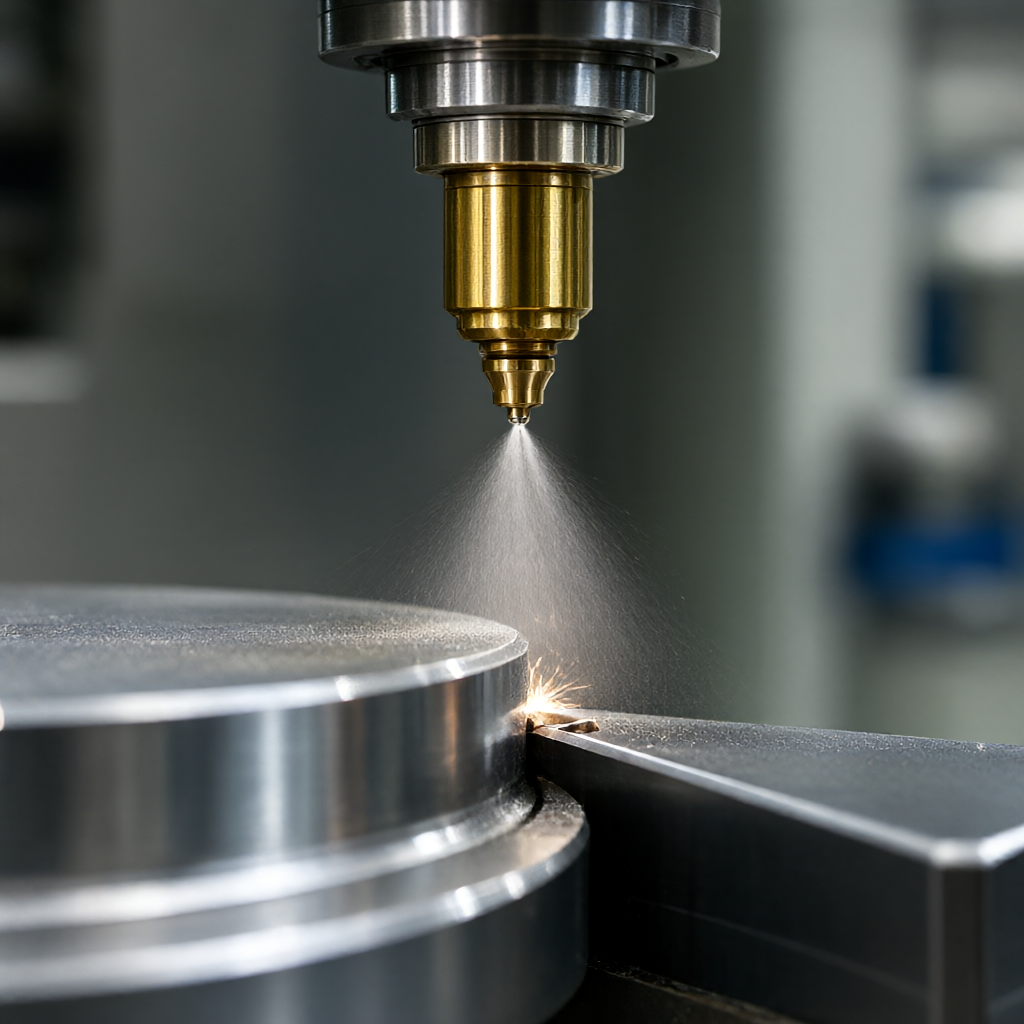
Для сложных поверхностей и тонкостенных стержней, характерных для авиационных деталей, MQL обычно является лучшим выбором для балансировки точности, срока службы и чистоты. Он распыляет масло в сжатом воздухе и точно выбрасывает масляный туман в отверстие режущей кромки, подавляя температуру инструмента и предотвращая тепловые удары, поступающие в матрицу заготовки. Если деталь имеет глубокую шповку или закрытую полость, теплота резания не может быть вывезена путем конвекции воздуха, необходимо использовать HPC для принудительного удаления стружки и удаления накопления тепла с помощью потока жидкости высокого давления, чтобы предотвратить накручивание стружкой обработанной поверхности.
Основные моменты внедрения высоковольтного охлаждения MQL и конфигурации оборудования
Для осуществления теплового управления MQL, ключевым является положение сопла и регулирование расхода. Сопло должно находиться на расстоянии 3-5 мм от точки резания, под углом около 45 градусов, чтобы обеспечить покрытие всей передней поверхности инструмента масляным туманом. Расход регулируется в соответствии со скоростью резания: Vc=200 м/мин, рекомендуется 15-20 г/ч;Vc>400 м/мин, повышение до 30-40 г/ч. При выборе масла необходимо иметь высокую температуру вспышки (> 200℃), низкую вязкость и присадку с экстремальным давлением для создания защитной пленки на высокотемпературном интерфейсе титанового сплава. Для обработки деталей, обрабатываемых в 5-осевом центре, сопло должно быть динамически компенсировано с помощью многоосевого соединения. В случае сохранения температуры в зоне резания выше 650℃, автоматически увеличивается расход или срабатывает сигнализация, чтобы избежать неконтролируемого накопления тепла.
Влияние параметров резания и стратегии инструмента на теплонакопление
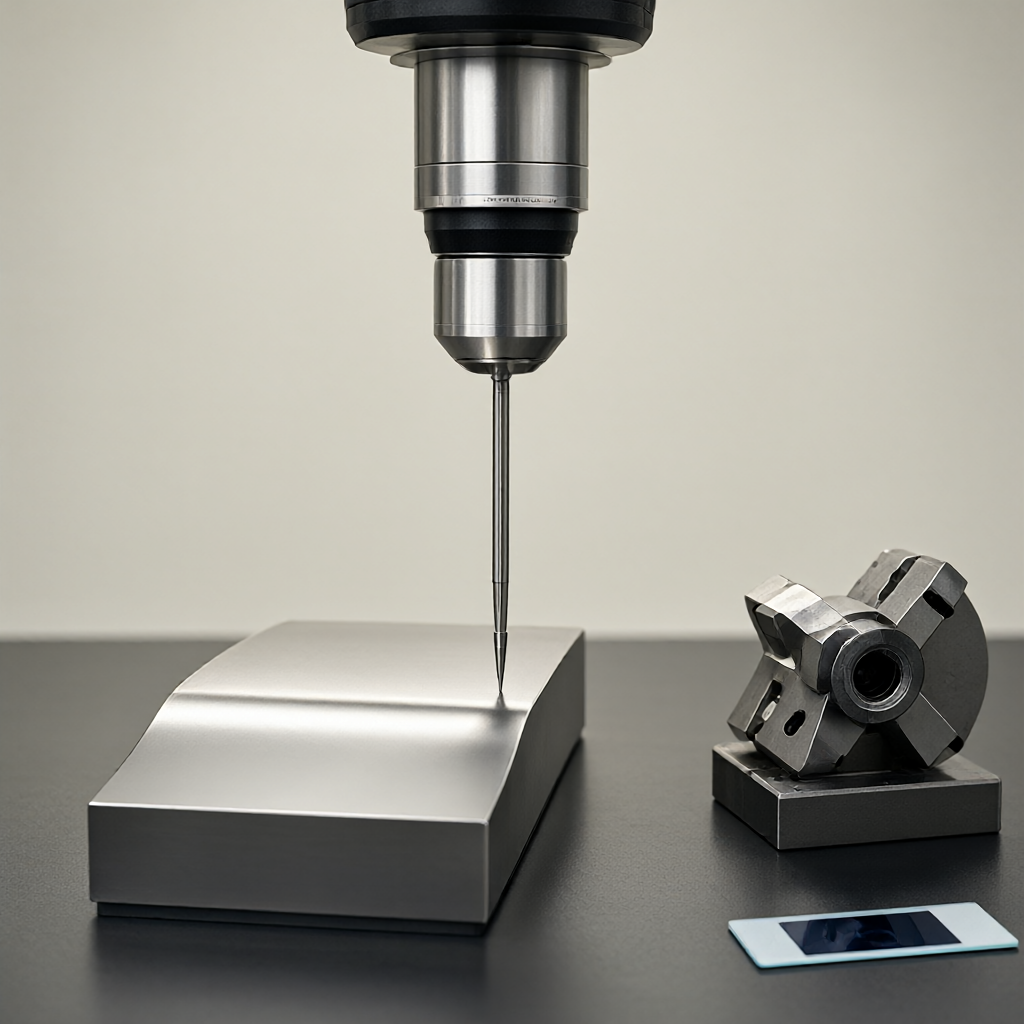
Ti 6 Al4V рекомендуется использовать цельные твердосплавные фрезы с большим главным углом наклона (60°-75°), чтобы уменьшить глубину осевого впрыска и уменьшить усилие резания на единицу длины, тем самым снижая тепловую нагрузку. Подача должна быть умеренной, Vf= 0,1 - 0,2 мм/rev, чтобы избежать сильной толщины резания, ведущей к ударному нагреву инструмента. Скорость вращения шпинделя не должна быть слишком высокой, рекомендуется поддерживать в диапазоне 2000-4000 об/мин, чтобы сбалансировать жесткость шпинделя с эффективностью резания. Для покрытия инструмента применяется AlCrN или TiAlN, температура которого составляет более 800℃, что позволяет поддерживать более длинные красные жесткие жесткие формы в условиях MQL. Кроме того, режущая форма режущей кромки рассеивает теплоту резания и снижает концентрацию напряжения. При серийном производстве необходимо создать модель срока службы инструмента, которая требует обязательной замены или перешлифования на каждые 50 деталей, чтобы избежать перегрева кромки.
Нормы предотвращения тепловых деформации и точного приемочного контроля
Предотвращение тепловой деформации проходит через весь процесс установки и обработки. Зажим должен уменьшить точку зажима, применять вакуумную присоску или мягкие лагти, чтобы избежать местных забоин и остаточных напряжений. Планирование пути обработки осуществляется по принципу «сначала грубая, затем тонкая, сначала внутренняя, симметричная очистка ", на каждом слое остается запас тонкой обработки 0,1 - 0,2мм, в конечном итоге один нож выполняется при постоянной температуре, устраняя деформацию, вызванную высвобождением внутренних сил. Участок приемки, кроме обычных 3 координат CMM допуск контроля размеров Кроме (±0,01мм), необходимо добавить микроскопический анализ тканей поверхности остаточного магнитного и теплового воздействия. С помощью шероховатометра измерить значение Ra, поверхность тонкой обработки должна быть ниже Ra0,4мкм; с помощью оптического сканирования проверить отсутствие ожогов и синих следов волос. Для ключевых деталей авиации необходимо провести флуоресцентный контроль, исключить термическую трещина и другие скрытые дефекты. При наличии больших размеров партии, прежде всего проверить состояние охлаждающей полосы и инструмента, а не просто винить точность станка.
Ti6Al4V-Почему необходимо уделять особое внимание термообработке?
Из-за низкой теплопроводности Ti6Al4V (26,9 Вт/(м·К)) площадь резания достигает 800°C, что приводит к быстрому износу инструмента, плохому температурному деформациям заготовки и ожогу поверхности. Несоблюдение температурного регулирования может затруднить достижение допуска ±0,01 мм.
Каковы преимущества микросмазки MQL по сравнению с традиционными мокрыми срезанными титановыми сплавами?
MQL потребляет только 10-50 г/ч масла для резания, не имеет жидких остатков, избегает тепловой деформации тонкостенных деталей; в то же время удовлетворяет требованиям к чистоте авиационных деталей, не требует последующей очистки, улучшает ритм производственной линии и соблюдение экологических требований.
Для каких типов авиационных деталей подходят высоковольтные высоковольтные HPC?
Подходит для сложных конструкций, таких как глубокие канавки, закрытые полости, радиаторы и т. д., которые трудно отводить или удалять стружку. Давление выше 40 бар приводит к принудительному выделению стружки и проникновению в слой стружки, предотвращая повторное резание поверхности царапин и обеспечивая точность внутренних характеристик.
Как настроить параметры резания для снижения теплонакопления Ti6Al4V?
Рекомендуется применять инструмент с большим главным уклоном, низкой подачей (0,1 - 0,2 мм/rev), средней скоростью вращения (2000-4000 об/мин) и с покрытием AlCrN. Откроть грубую обработку и резервировать запас, чтобы выполнить окончательную оптимизацию при температуре для снятия напряжения.
Как получить качество термообработки деталей из титанового сплава?
Кроме допуска размеров (±0,01мм) и шероховатости (Ra0,4мкм), необходимо проверить вид или оптическое сканирование подтвердить отсутствие ожогов синего цвета волос, и исключить горячую трещину с помощью флуоресцентной проверки проникновения. Необходимо установить первую деталь для подтверждения соединения с технологическим контролером, контролировать срок службы инструмента и состояние стыкового состояния охлаждения.
Выводы и предложения
Технология Ti 6 Al4V включает в себя системную разработку параметров резания, выбора инструмента и стратегии охлаждения. Сухая резка, MQL и HPC не являются отличительными чертами, а являются соответствие сценариев. Тонкостенная тонкожная тонкая обработка зависит от высокопроизводительных вычислений, а также от использования высокопроизводительных вычислений, а также для снижения затрат. Если ваш проект включает сложные детали из титанового сплава, отправьте чертежи технической группе ShowyMetal, и мы предоставим оценку процесса и предложение, включая варианты охлаждения, конфигурацию инструмента и контроль допуска, в течение 24 часов, чтобы убедиться, что детали прошли одноразовую приемку.



