





При производстве компонентов для аэрокосмической промышленности фрезерование сложных матриц с ЧПУ сталкивается с двойной проблемой оптимизации пути инструмента и скорости удаления материала. Научное распределение запасов грубой и тонкой обработки является основным инженерным решением, которое позволяет сбалансировать производительность, точность размеров и целостность поверхности. Данная статья основана на практическом опыте обработки 5-осевой фрезеровки и 3-осевой высокоскоростной фрезеровки, будет анализировать стратегию распределения запаса деталей из авиационного алюминия (например, 7075-T6) и титанового сплава (например, Ti-6Al-4V), с акцентом на управление остатком, логику выбора инструмента, компенсацию тепловой деформации и стандарты приемки, чтобы предоставить инженерам возможность повторного использования решения по планированию процесса.
Инженерная логика распределения припусков грубой тонкой обработки сложных матриц
На этапе грубой обработки требуется удалить большинство материалов, уменьшить нагрузку шпинделя станка и избежать вмешательства хвостовика. На этапе тонкой обработки основное внимание уделяется конечному размеру и качеству поверхности, что требует очень низкого усилия резания для подавления процесса резания.
- Остаток на грубую обработку:Обычно принимается от 0,5 до 1,5 мм. Для глубоких полостей следует учитывать отношение длины инструмента к диаметру, а для защиты от флаттера, вызываемого недостаточной жесткостью.
- Остаток на полутонкой обработке:Если отношение диаметра матрицы больше 5:1, рекомендуется добавить эту операцию, запас устанавливается в пределах от 0,2мм до 0,4мм для устранения деформаций высвобождения напряжения после грубой обработки.
- Остаток на тонкой обработке:Обычно он контролируется от 0,05 до 0,2 мм в зависимости от диаметра инструмента. Концевые фрезы малого диаметра (например, менее 3 мм) рекомендуется использовать запас не более 0,1 мм, чтобы предотвратить изгиб инструмента.
В авиационных деталях тонкостенные характеристики легко деформируются при высвобождении напряжения зажима. Поэтому стратегия запаса должна быть компенсирована обратной деформацией, прогнозируемой по МКЭ (МКЭ), чтобы обеспечить высвобождение напряжения после тонкой обработки и сохранение размеров в пределах зоны допуска.
Рекомендуемые значения запаса основного материала в сравнении с технологическими параметрами
В таблице ниже сравниваются параметры алюминиевого сплава 7075-T6 и титанового сплава Ti-6Al-4V, которые используются при обработке матриц.
| Технологический этап | Марки материала | Рекомендованный запас (мм) | Скорость шпинделя (об/мин) | Подача на зубной зуб (мм/z) | Примечания |
|---|---|---|---|---|---|
| Грубая обработка | 7075-T6 Al | 0.5-1,0 | 8000 - 12000 | 0.2-0,4 | Использование толстых зубьев для повышения эффективности |
| Точная обработка | 7075-T6 Al | 0.05-0,15 | 12000 - 15000 | 0.02 0,05. | Высокая гладкая поверхность, Ra достигает 0,4 мкм |
| Грубая обработка | Ti-6Al-4V | 0.5-1,5 | 250 - 400 | 0.02-0,04 | Большая глубина резания при низкой скорости, требует сильного охлаждения |
| Точная обработка | Ti-6Al-4V | 0.1-0,3 | 300 - 500 | 0.01-0,02 | Предотвращение перегрева и строгий контроль Ra |
Важно отметить, что запас тонкого титанового сплава должен быть увеличен, так как небольшой запас может привести к трению между инструментом и заготовкой, а не к резанию, а к ухудшению качества поверхности. Рекомендуется немедленно проверить тенденции размеров с помощью три-координатного измерителя (CMM) после обработки и динамически регулировать запас последующих партий.
Стратегия динамической корректировки запаса при обработке по 5 осям
Для авиационных деталей с глухими поверхностями или глубокими полостями изменение вектора оси на 5-осевом станке приводит к разнице фактических условий резания в разных областях. При обработке по 5-осям фиксированный запас часто не срабатывает, и для этого требуется стратегия "отстойный запас" или "запас на основе компенсации радиуса инструмента".
- Влияние вектора резинки:На боковых стенках глубокой полости при большом наклоне вала резьбе толщина резания резко уменьшается или почти равна нулю. В этом случае номинальный запас превращается в реальную недостаточную толщина резания, что приводит к виктимизации поверхности. Рекомендуется включить ограничение "Минимальная толщина резания" в программном обеспечении CAM, которое автоматически регулирует запас.
- Компенсация холодного состояния vs горячего состояния:Трение инструмента и заготовки приводит к локальному тепловому расширению. Для высокоточных деталей рекомендуется провести тщательную обработку после грубой обработки до температуры окружающей среды (до ±2℃) или предусмотреть компенсацию тепловой деформации в CAM (обычно по положительной оси Z компенсация 0,02 - 0,05 мм).
Кроме того, для деталей типа тонкостенных держателей рекомендуется применять стратегию «раздельно-раздельной» обработки: сначала обрабатывается корпус, оставляется запас 0,1 мм; распускаются зажимы, переориентируется на базу, обрабатывается другая сторона; наконец, одноразовое удаление тонкостенной стенки с промежуточным соединением. Этот метод может эффективно компенсировать деформацию, вызванную зажимом, чтобы распределение запаса было более целенаправленным.
Выбор инструмента с учетом запаса при риске разрыва инструмента
При обработке титановых сплавов для инструментов малого диаметра (D≤6 мм) рекомендуется ограничить запас до 5 - 8% диаметра инструмента, чтобы избежать смещения инструмента из-за недостаточной жесткости.
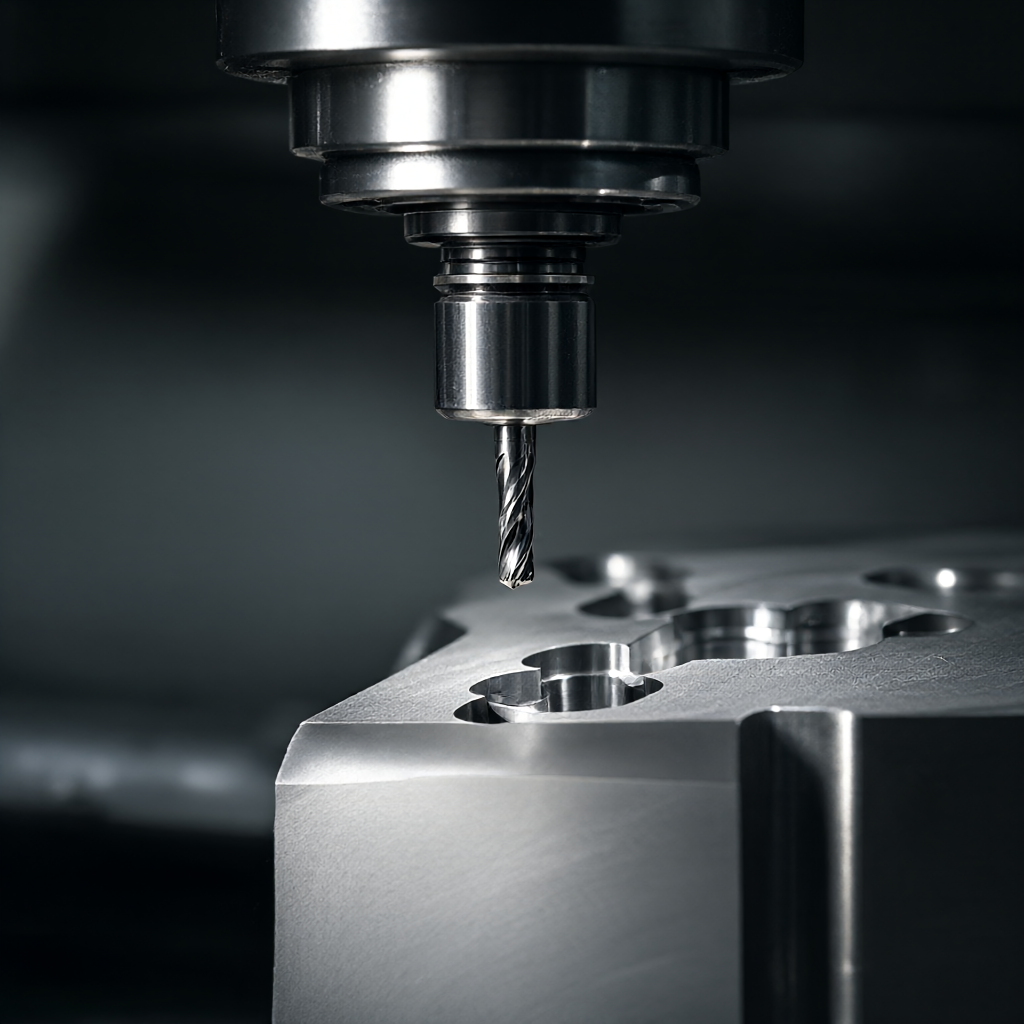
Другая стратегия-это сочетание «ножа с плоским ножом»: Программа A:Использование ножа на протяжении всего срока. Преимущество заключается в том, что переход гладкий без ступеней, недостаток заключается в том, что скорость резания ножа низкая, легко накапливается, запас должен быть минимальным (0,02 - 0,05 мм) и низкой эффективности. Программа В:Жесткая/полутонкая обработка ножа, тонкая обработка плоского ножа. Преимущество заключается в том, что ножи с плоским ножем способны очищать сферические следы от ножа. Недостатком является необходимость двух зажимов или сложных переходов инструмента, распределение запаса обеспечивает полный доступ к ножевому ножу без помех.
Для внутренней стенки воздухозабора или камеры горения, требующей высокой чистоты, вариант В обычно лучше, но необходимо точно рассчитать осевой запас для плоского ножа, чтобы обеспечить полное удаление выпуклости около 0,05 мм, оставленной ножем, без повреждения нижней части.
Проверка целостности поверхности и обход режима отказов
Прямым следствием неправильного распределения запаса является нарушение целостности поверхности. Типичные режимы отказа включают в себя: вибрирование (Chatter), трещины (Scalloping), микротрещины и затвердевшие слои. Приемка зависит не только от размера, но и от качества поверхности.
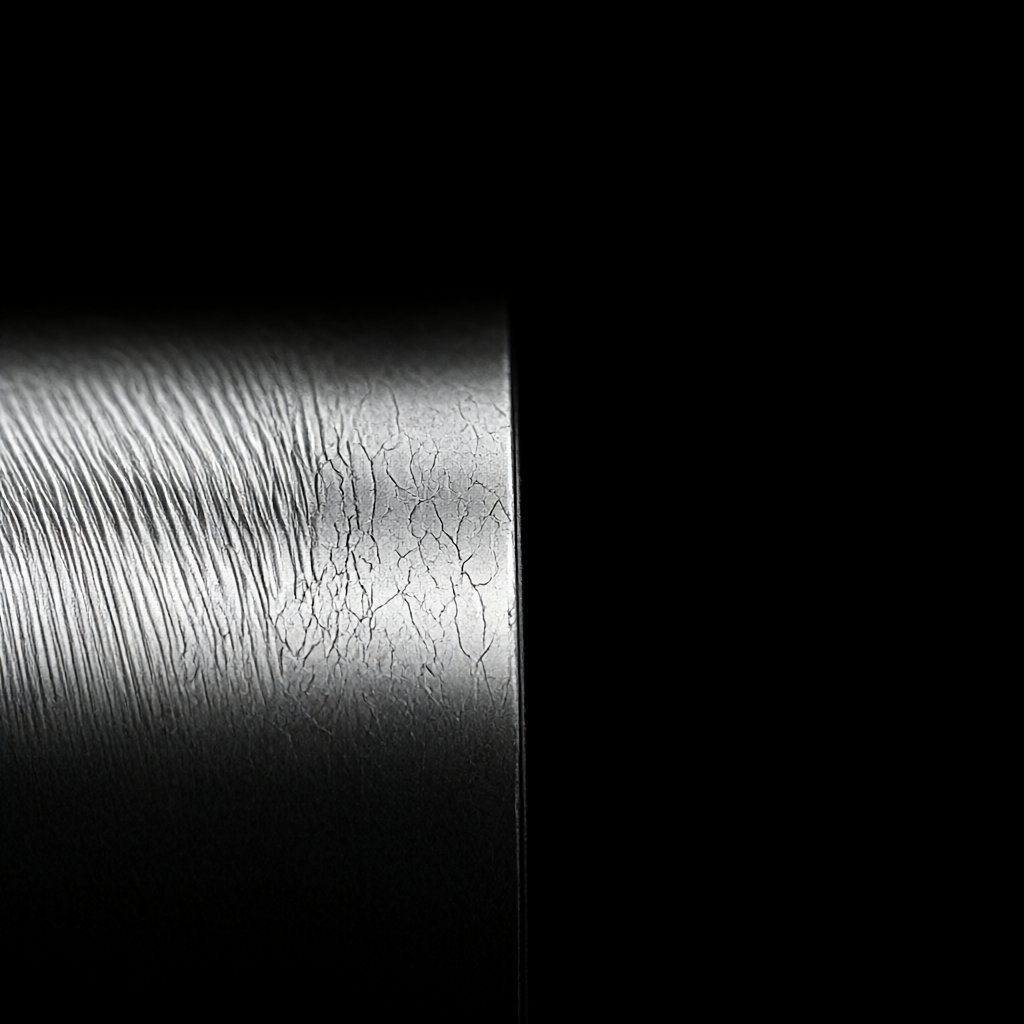
- Определение виброхода:Значение Ra измеряется с помощью прибора шероховатости. Для алюминиевых деталей Ra должна быть ≤0,8 мкм, для высокой платины требуется Ra ≤0,4 мкм. При обнаружении периодических колебаний необходимо проверить, является ли запас слишком большим, чтобы вызвать нестабильность резания или износ подшипника главного вала.
- Контроль за ножами:Уменьшите количество тонкого материала до 0,05 мм и увеличив скорость вращения. Для ключевых областей совмещения рекомендуется дополнительно выполнить операцию «свето», с помощью которого можно удалить мельчайшее количество (0,01 - 0,02 мм) с помощью осциллятора или алмазного ножа.
- Подтверждение твердости:Утверждение при обработке изменяет твердость поверхности материала и влияет на срок усталостной эксплуатации. Для обеспечения того, чтобы глубина слоя закачки не превышала 0,1 мм, а увеличение твердости не превышает 10% от массы материала.
В серийном производстве рекомендуется проводить полноразмерный контроль CMM и сканирование шероховатости поверхности первой детали, создать модель припуска-отклонения размера. Например, если при обнаружении запаса партии 0,1мм фактический размер ниже 0,02мм, то последующие партии должны регулировать запас в 0,12мм для осуществления управления замкнутым циклом.
Общие вопросы распределения запасов и практика проектирования FAQ
Почему запас на обработку иногда должен быть намного меньше, чем на сырую?
При тонком обработке необходимо обеспечить точность размеров и качество поверхности. При большом запасе (например, более 0,2 мм) инструмент малого диаметра изгибается из-за большой нагрузки резания, что приводит к искажению размеров и искажению поверхности. Поэтому запас на тонкую обработку обычно составляет от 1/10 до 1/20 от грубой обработки
Как определить, требуется ли дополнительная полуочистка при 5-осевой обработке?
Когда отношение диаметра матрицы превышает 4:1 или отношение длины инструмента (L/D) превышает 4:1, жесткость значительно снижается. В этом случае деформация напряжения не может быть устранена с помощью двух процессов от грубой до тонкой, необходимо увеличить полутонкую обработку с припуском 0,2 - 0,3 мм, чтобы высвободить большую часть внутренних напряжений и обеспечить стабильность размеров тонкой обработки.
При обработке титановых сплавов распределение запасов более чувствительно к воздействию на срок службы инструмента, чем алюминиевые сплавы?
Да. Титановый сплав имеет низкую теплопроводность, теплота резания концентрируется на резьбе, что приводит к диффузионному износу. Если запас слишком большой, то он ограничивает подачу, вызывает трения инструмента и снижает срок службы. Рекомендуется строго контролировать запас тонкого сплава в пределах 0,15 мм и использовать технологию микросмазки (MQL), чтобы сбалансировать срок службы инструмента с качеством поверхности.
Как исправить отскок после обработки тонкостенных деталей с помощью стратегии запаса?
Перед тонкой обработкой необходимо предусмотреть компенсацию деформаций. Например, если предполагается усадка детали после высвобождения напряжения на 0,03 мм, то при тонкой обработке размер должен быть увеличен на 0,03 мм (т. е. размер целевого размера увеличивается на 0,03 мм). Это значение определяется путем первого испытания и устанавливается в CAM как «компенсационный запас», а не просто «технологический запас».
Как обеспечить последовательность распределения запасов при серийном производстве?
Создается стандартизированная технологическая документация, определяющая номер инструмента, значение запаса и параметры компенсации для каждой операции. Используйте шаблон "фиксированный запас" программного обеспечения CAM, чтобы избежать ручного изменения. Также применяется система подтверждения первого элемента (FAI), для проверки эффективности стратегии запаса, а также для определения отклонения немедленно остановить регулировку.
Выводы и рекомендации в отношении действий
Для обработки сложных матриц с ЧПУ используется динамический баланс между эффективностью, точностью и качеством поверхности. Существует только индивидуальная стратегия, основанная на характеристиках материала, жесткости инструмента и состоянии станка. Инженеры должны участвовать в DFM на стадии проектирования, чтобы оценить обоснованность запаса, а на стадии обработки с помощью данных CMM, чтобы обеспечить последовательность партии.
Если ваш проект включает в себя сложные детали из алюминиевого или титанового сплава в аэрокосмической отрасли, и предъявляет строгие требования к целостности поверхности и стабильности размеров, мы предоставим вам чертежи и технические спецификации, мы объединим ресурсы 72 станков с ЧПУ с базой данных обработки материалов 7075/Ti-6Al-4V, чтобы предоставить вам быстрое предложение, включающее аналоговый запас и рекомендации DFM.



