





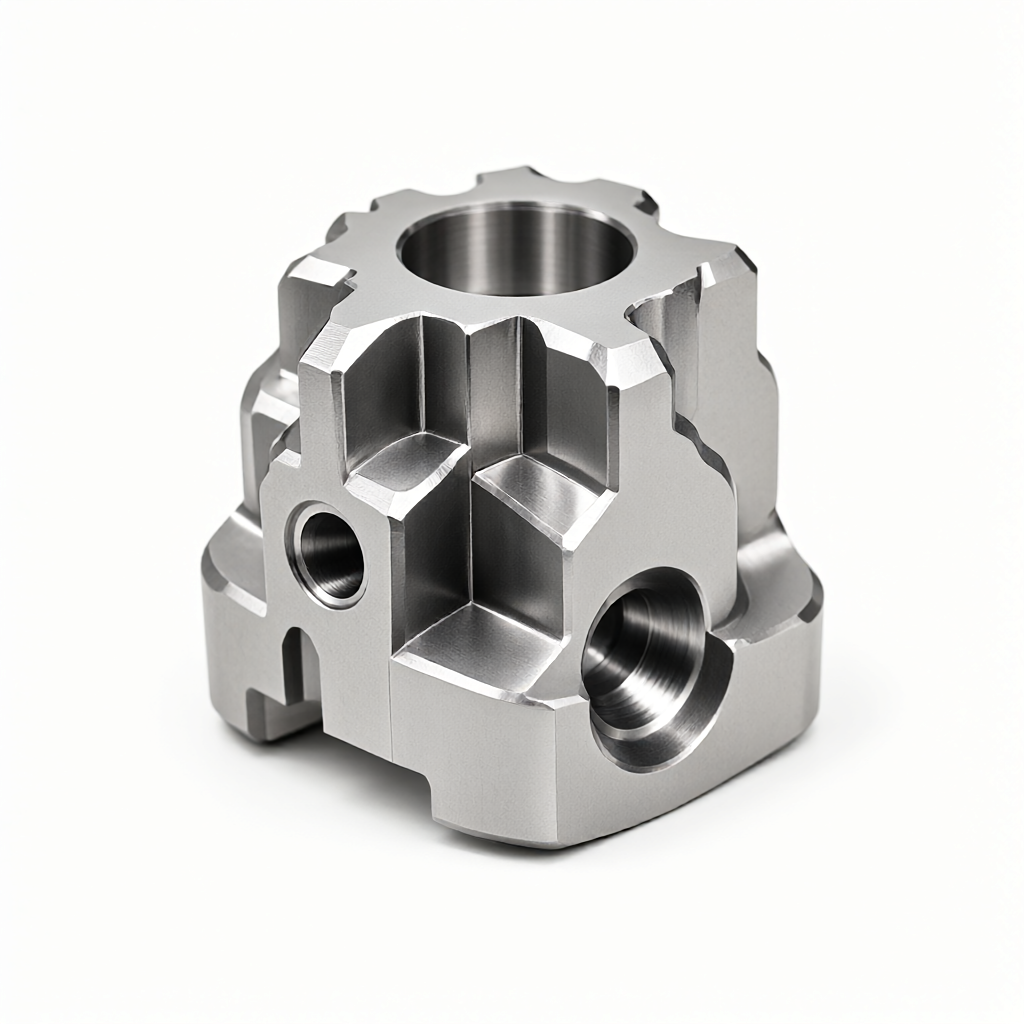
Техническое руководство по сушенному резанию и микросмазке для высокопрочных стальных деталей с ЧПУ
В аэрокосмической промышленности титановые сплавы и сверхпрочные стальные детали используются в ключевых конструкциях шасси, стойки двигателя и т. д. Из-за высокой прочности и низкой теплопроводности, традиционные полностью влажные резания постепенно обрабатываются сухом из-за плохого удаления стружки и остаточного риска высокой температуры. Замените процесс микросмазки (MQL). Как производитель прецизионных деталей с ЧПУ, мы устанавливаем параметры резания строго в соответствии с требованиями к марке и допуску материалов для массового производства, чтобы обеспечить высокое качество обработки и соответствие объема при одновременном обеспечении точности размеров ±0,01 мм.
Проблемы резания и режимы отказов стальных деталей высокой жесткости
Высокопрочная сталь авиационного класса (например, марки 4340, 1540 и т. д.) обычно имеет твердость в диапазоне HRC40-HRC60 и имеет тенденцию твердить стружку. При неправильных параметрах резания возможны следующие режимы отказа:
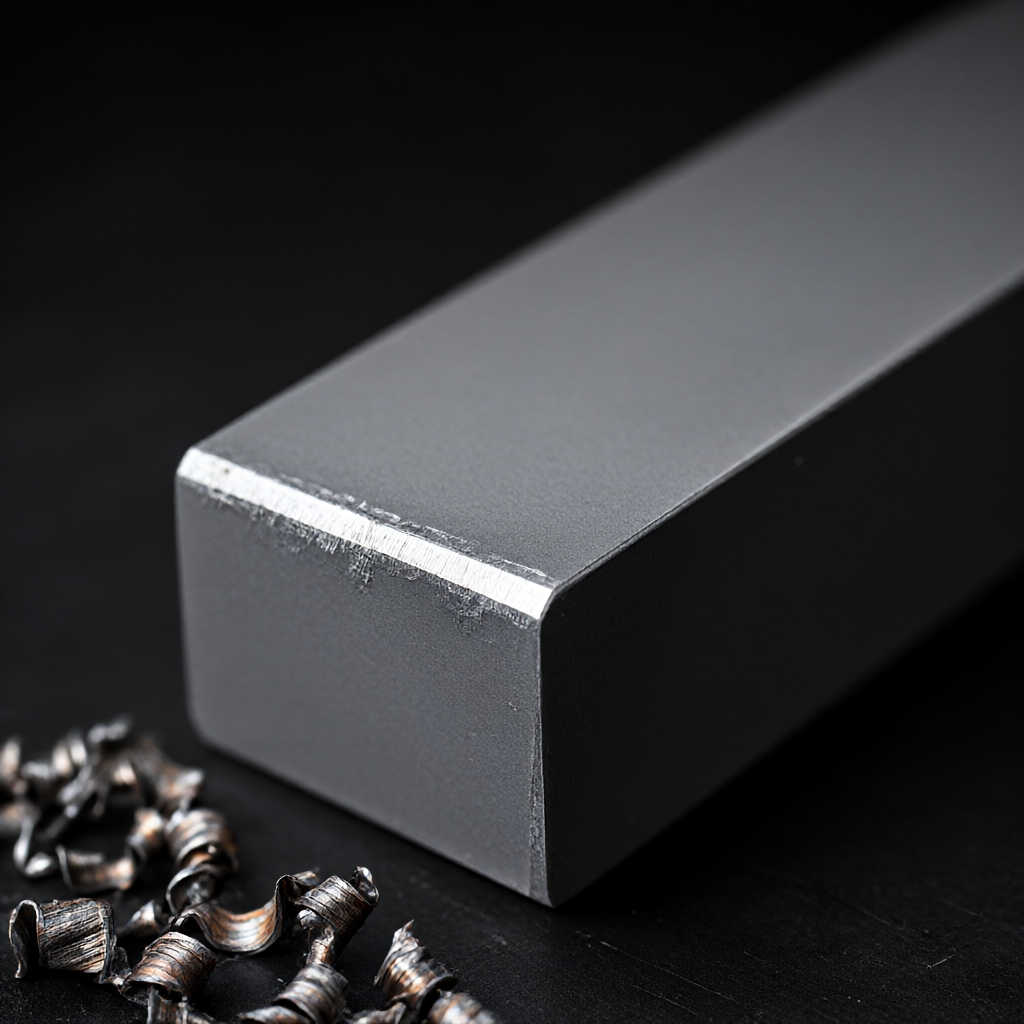
- Отверстие ножей и полулюк: При сухом резании один путь теплоотвода, температура в области резания резко повышается, что приводит к отслаиванию покрытия из износостойкого сплава инструмента или размягчению основы.
- Тепловая деформация изделий: Остаточное напряжение распределяется неравномерно, после обработки происходит дрейф размеров за пределы зоны допуска ±0,01 мм.
- поверхностные микротрещины: Трение стружки неоднократно царапало обработанную поверхность, что влияет на усталостной срок службы, особенно в авиаприемке, является серьезным дефектом.
Сравнение принципов сухой резки и микросмазки (MQL)
Сухая резьба: баланс эффективности и охраны окружающей среды
Режущая резьба не приводит к появлению охлаждающей среды, но в основном зависит от теплоизоляционных свойств покрытия инструмента (например, PVD-титановый азот) и эффекта «горячего» затвердевания при высокой скорости резания. Этот метод подходит для высокоэффективной обработки алюминиевых сплавов и сталей средней и средней твердости, но при тонкой обработке высокотвердости срок службы инструмента ограничен из-за невозможности снижения коэффициента трения.
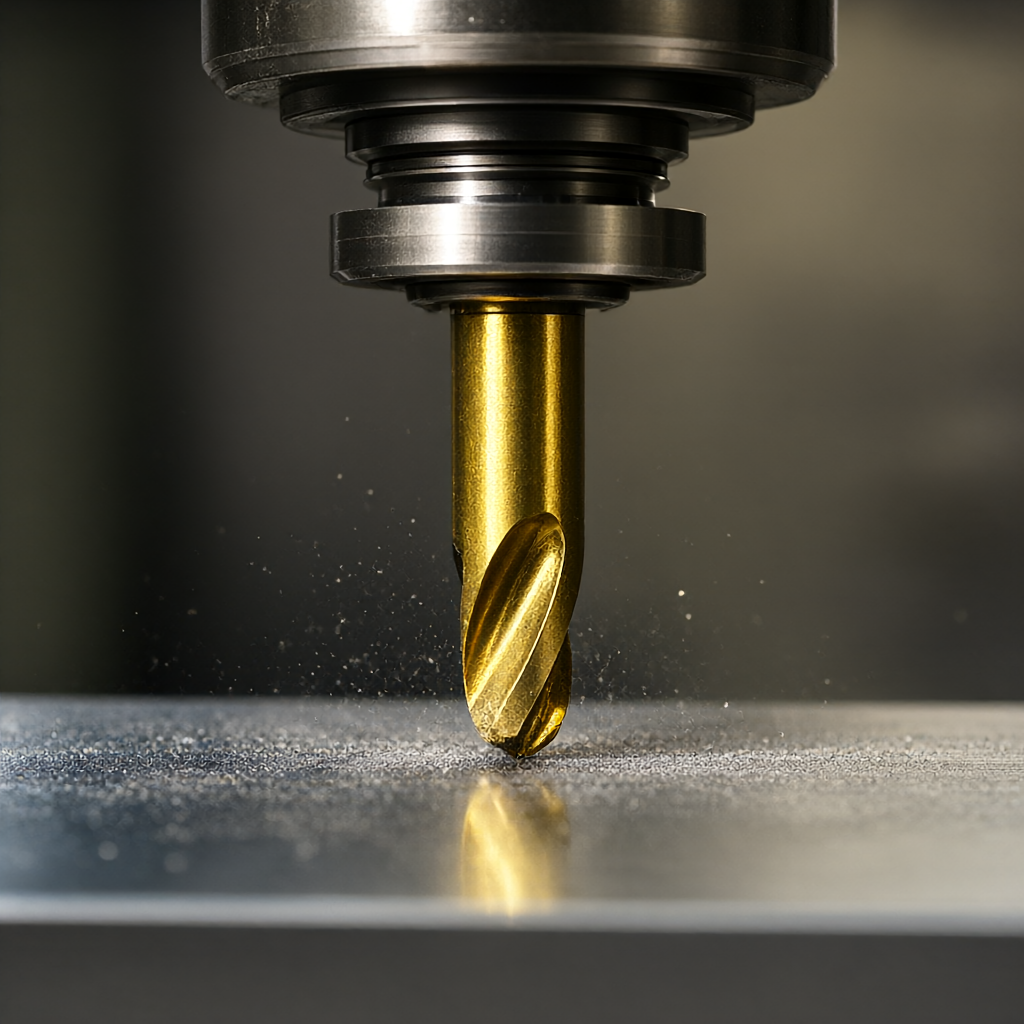
Микросмазка (MQL): точный температурный контроль и смазка
Технология микросмазки используется для обработки смазки (обычно растительного масла или синтетического эфира) с помощью ультразвукового распыления с помощью смазки, которая позволяет уменьшить давление на инструмент и температуру резания. При резечном резке и обработке отверстий, MQL является ключевым средством контроля шероховатости поверхности (Ra 0,4 мкм-0,8 мкм).
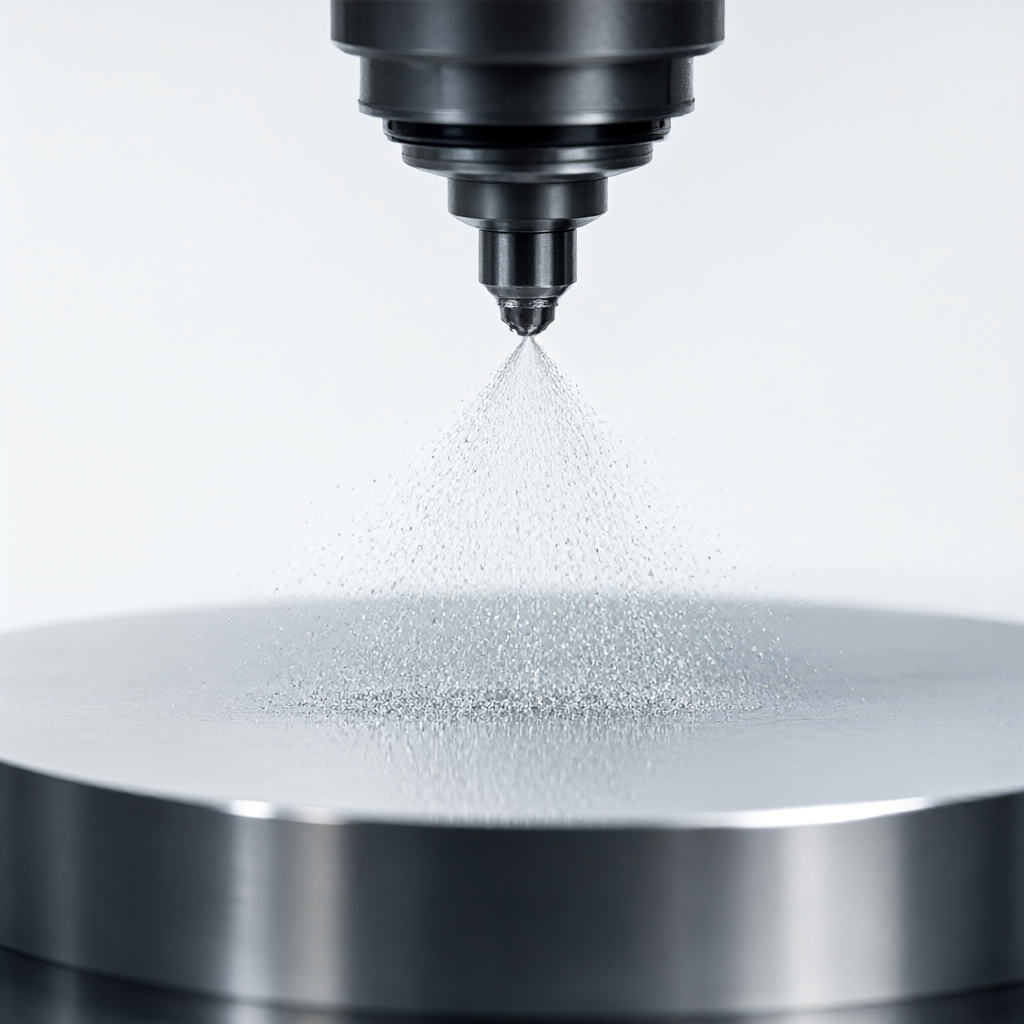
Сравнение параметров резания с технологическим вариантом
Для осевых деталей из стали 4340 (HRC50) с использованием четырехосевого центра фрезерования, ниже рекомендуемых параметров для обоих процессов:
| Технологические параметры | Полная сухая резка (Dry) | Микросмазочная (MQL) | Этап применения |
|---|---|---|---|
| Скорость вращения шпинделя | 1500-1800 об/мин | 2000-2500 rpm | Точная обработка |
| Скорость подачи | 80-120 мм/мин. | 150-200 мм/мин. | Точная обработка | Глубина обрезки (ap) | ≤ 0,5 мм | ≤1,0 мм | Полуточная обработка/очистка | Тип инструмента | PVD TiAlN твердое покрытие | CBN (эльборовый рис) или TiPVD | Точная обработка | шероховатость поверхности | Ra около 1,6 мкм | Ra 0,4 мкм-0,8 мкм | Нормы приемки |
| Срок службы ножа | Короткая (около 20-30) | Длинные (около 40-60) | Экономичность объема |
Основные моменты сопряжения предложений DFA с проектом
При получении чертежей мы проводим оценку DFM (пригодность к производству), уделяя особое внимание:
- Минимальная толщина стенок: Стали высокой жесткости подвержены флаттеру при тонкой обработке, рекомендуется использовать толщину шектора не менее 0,8 мм или увеличить конструкцию ребер.
- Требования к удалению заусенцев: Авиационные детали обычно требуют отсутствия заусенцев на летящей стороне и резкой стружки под сухим резанием. Необходимо добавить операцию очистки угла или предусмотреть запас удаления заусенцев в программе.
- Допуск формы и расположения: Для требования к соосности 0,02 мм рекомендуется применять комбинированный метод фрезерования «обработка всех поверхностей с одним зажимом», чтобы избежать ошибки вторичного позиционирования.
Контроль качества и соответствие партии
Для обеспечения надежности авиационных деталей мы осуществляем строгий контроль качества:
- Входной контроль: Проверьте лист материала рулонов/прутков, выборочно проверите твердость (LocoHRC) и спектроскопический анализ, чтобы убедиться, что марка материала соответствует буям.
- Первые подтверждения (FAI): Первые 3 единицы проводят измерение полного размера, с помощью трехкоординатной измерительной машины (CMM) проверить критическую степень положения и контур, записать данные исходной линии.
- Контрольный процесс: Выборочный контроль ключевых размеров каждые 50 единиц, чтобы контролировать тенденцию износа инструмента; как только смещение размеров приближается к нижнему пределу допуска, немедленно заменить инструмент или отрегулировать величину компенсации.
- Полный контроль за доставкой: Для качества поверхности измеряют значение Ra с помощью прибора шероховатости и визуально проверяют отсутствие царапины и остатков масла (сухие режущие детали подлежат ультразвуковой очистке).
Выводы и предложения в отношении действий
Выбор MQL вместе с CBN и CBN для обработки стали с высокой твердостью, чтобы лучше сбалансировать эффективность, качество поверхности и стоимость. Наш кластер из 72 единиц оборудования с ЧПУ поддерживает обработку 3/4/5 осевой связи, обеспечивает массовую доставку в течение 15-25 дней и отлично подходит для требований к внешнему виду.
Если у вас есть потребность в запасных частях для авиатехники из высокопрочной стали, титана или высокотемпературных сплавов, отправьте 2D-чертежи или 3D-модели нашей команде инженеров. Мы бесплатно предоставим анализ и предложение DFM, чтобы помочь вам оптимизировать дизайн и заблокировать узел доставки.
Часто задаваемые вопросы об обработке деталей с ЧПУ для авиатехники
Как предотвратить перегрев и деформацию деталей при сухом резке с высокой твердостью?
Рекомендуется применять стратегию кратковременного резания «малой глубины, высокой скорости и большой ширины», чтобы забрать тепло с помощью стружки или увеличить время ожидания «стабилизации отпуса» между операциями с ключевыми размерами, после полного охлаждения изделия до комнатной температуры, прежде чем проводить тонкую обработку.
Останется ли смазочное масло, используемое для микросмазки (MQL), на поверхности детали?
Масло MQL обычно представляет собой биоразлагаемое растительное масло или синтетическое эфирное масло в очень небольшом количестве (0,1 - 0,5 мл в минуту). После обработки необходимо проводить ультразвуковую очистку или очистку летучим растворителем, чтобы удалить масляную пленку и соответствовать требованиям чистоты для авиационной сборки.
Является ли MQL более экономичным вариантом для 500 деталей осей высокой твердости?
Как правило, MQL является более экономичным. Несмотря на то, что режущие жидкости имеют более длительный срок службы, MQL устраняет затраты на замену, фильтрацию и экологически безопасную обработку, а также поддерживает более высокую скорость подачи и сокращает общее время работы, особенно для быстрой доставки грузов в течение 15-25 дней.
Можете ли вы обрабатывать авиационные стальные детали с твердостью, превышающей HRC55?
Да. У нас есть инструменты CBN и 4/5 осевой обрабатывающий центр с микросмазкой, который позволяет обрабатывать детали до уровня HRC60. Рекомендуется предоставить чертежи для анализа DFM в зависимости от геометрической формы детали и степени допуска.
Как обеспечить допуск соосности в пределах 0,02 мм?
Для точения и фрезерования в одном зажиме используются монофрезерные станки или высокоточные гидравлические зажимы для позиционирования в 5-осевом обрабатывающем центре. Перед обработкой измеряют исходные данные зажимов с помощью CMM и компенсируют погрешности зажима при последующей обработке CAM для обеспечения соответствия допуска формы и расположения.



