





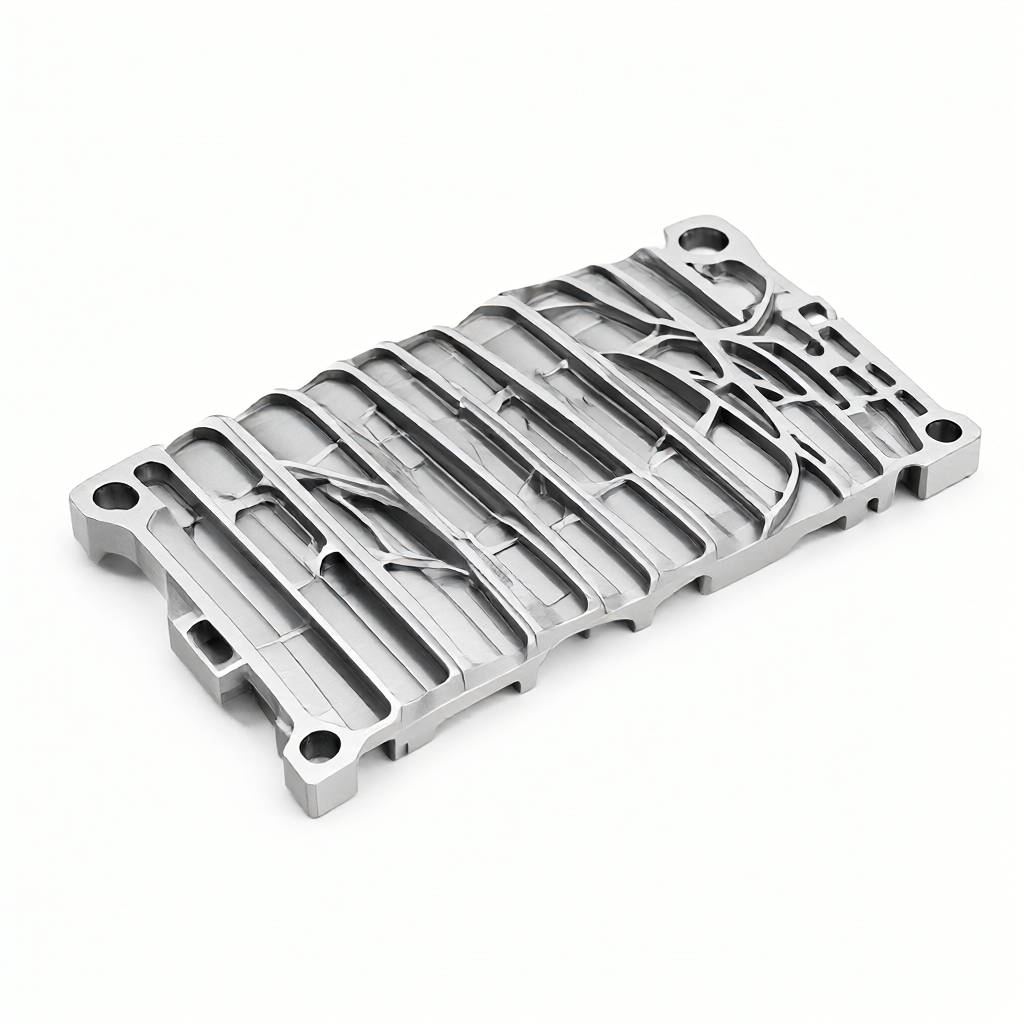
Сложность управления деформацией при обработке тонких ребер авиационных деталей
В аэрокосмической промышленности, например, кронштейны двигателей и соединительные детали шасси имеют тонкостенные ребра с высоким коэффициентом длины ребер. Эти детали обычно вырезаны из алюминиевых или титановых сплавов, толщина которых составляет от 1,5 мм до 3 мм, а высота между ребрами может достигать 80 мм. При обработке этих деталей усилия резания и высвобождение остаточных напряжений при фрезеровании с ЧПУ могут привести к искажению тонких стенок, что приводит к ухудшению конечного размера. Многие производственные звенья игнорируют кумулятивное влияние технологической цепи на деформацию, что приводит к плохой согласованности в серийном производстве.
В этой статье рассматривается возможность управления тонкими ребрами с помощью технических средств, а также для технических специалистов и инженеров, которые могут быть использованы для управления деформациями тонких ребер.
Принцип работы по высвобождению остаточных напряжений и выбору материалов
Марка материала и напряженное состояние
Темностенные детали для авиатехники обычно используются в качестве материалов 7075-T651, 6061-T6 и Ti-6Al-4V. Среди них алюминиевый сплав 7075 имеет высокую твердость, но большое внутреннее напряжение, состояние T651 имеет более низкий уровень остаточного напряжения по сравнению с состоянием T6, поэтому лучше подходит для тонкостенной обработки. При использовании 7075-T6 рекомендуется провести рециркуляцию перед тонкой обработкой для стабилизации напряженного состояния. Для листовых листов титанового сплава из-за низкой теплопроводности (около 6,7 Вт/м·К), высокая концентрация тепла при резании, высокая тепловая деформация, что требует значительного снижения скорости подачи и усиления охлаждения.
Выбор материала требует сочетания прочности и обработки. При толщине ребер менее 2 мм рекомендуется выбрать 6061-T6 для улучшения характеристик резания, хотя его прочность немного ниже 7075, но в неосновных конструкционных конструкциях он имеет значительное преимущество в стабильности обработки, что снижает процент лома.
Стратегия зажима: предотвращение деформации зажима
Зажим тонких ребер является верхним уровнем для управления деформацией. Обычные плоские зажимы могут привести к локальным водамкам, оттягиванию после разгрузки приводит к очень плохой плоскостности. В инженерной практике рекомендуется применять вакуумное адсорбционное приспособление или специальные пневматические приспособления.
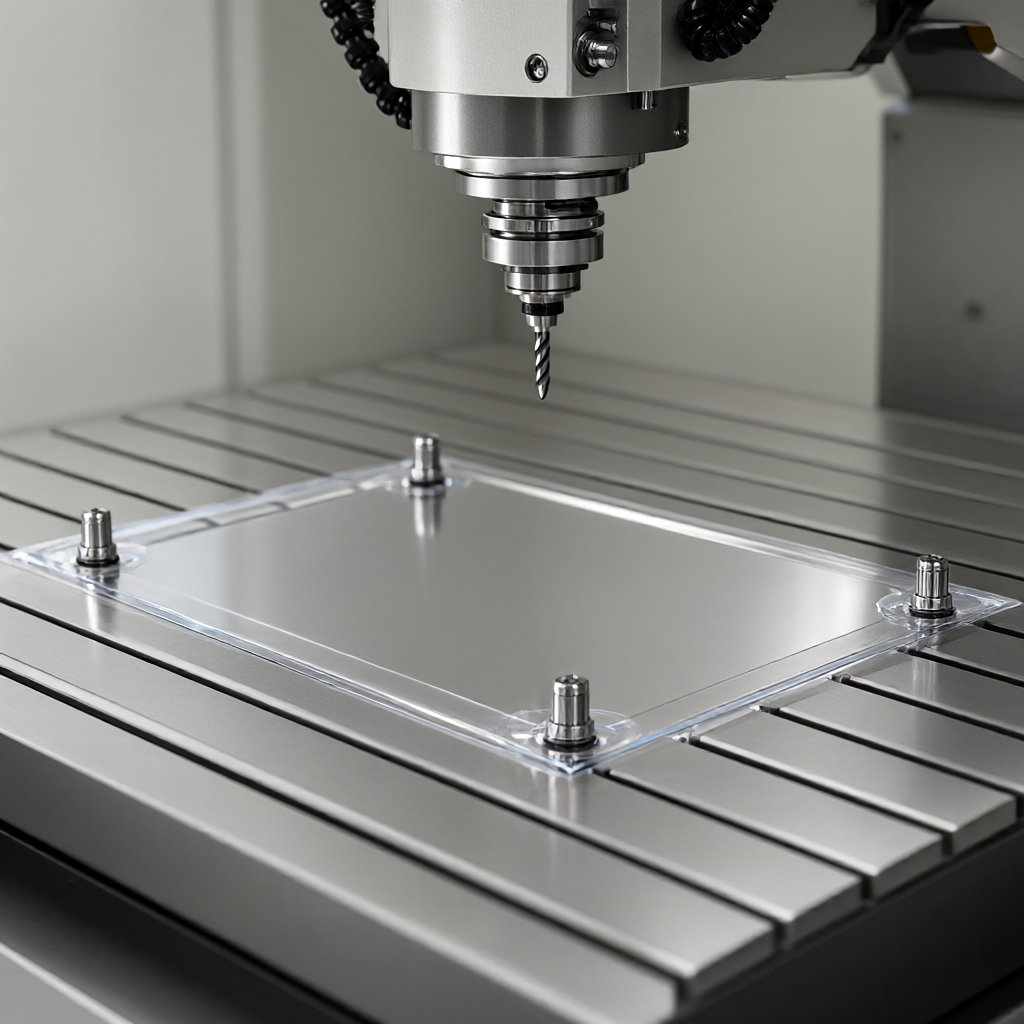
- Вакуумная абсорбция:Подходит для листов с ровной поверхностью и толщиной, равномерно распределенная адсорбционная сила эффективно устраняет деформацию ручки. Необходимо обеспечить герметичность основания заготовки, чтобы предотвратить утечку воды, которая может привести к недостаточной адсорбционной способности.
- Пневматические приспособления:Расчет давления с помощью многоточечных микропор позволяет избежать концентрированных напряжений. Для предотвращения трещин тонкостенных стенок от ударов воздушного потока необходимо точно рассчитать плотность и диаметр отверстия.
- Вспомогательные опоры:На задней стороне ребра добавить фиксированный штифт или V-образный блок, чтобы превратить усилие зажима в распределенную нагрузку. Расположение опорной точки должно избегать зоны обработки и обеспечивать одинаковую высоту опоры, контроль погрешности в пределах ±0,02 мм.
Перед монтажом необходимо провести испытание на напряжение: после зажима измерить плавность необработанной поверхности, если коробление превышает 0,05мм/100мм, следует отрегулировать опорную конструкцию или добавить буферную прокладку.
Оптимизация параметров резания: снижение тепла и силы резания
При обработке ребер с высоким расстоянием ребер при малой глубине резания, высокой скорости вращения и низкой подаче. Снижение радиальной силы резания путем уменьшения толщины однократной резания (глубина резания по оси Z контролируется на уровне 0,5 - 1,0 мм) позволяет уменьшить боковую деформацию тонкостенных стенок.
Рекомендуемый диапазон параметров (например, алюминиевый сплав 7075)
Обработка ребер толщиной 2 мм для концевой фрезы с трехкромной фрезы Φ8 мм:
- Скорость вращения шпинделя: 8000 - 10000 об/мин, чтобы обеспечить плавный выход торца.
- Скорость подачи: 150 - 250 мм/мин, гарантируя подачу f/z в пределах 0,03 - 0,06 мм на каждый зуб.
- Глубина осевой касания: слойное фрезерование по 0,5 мм на слой, исключающее мгновенное высвобождение напряжения в результате одноразового перерезания.
- Способ охлаждения: применяется микросмазка высокого давления (MQL) или внутреннее охлаждение под высоким давлением, температура резающей жидкости ниже 40℃ во избежание тепловой деформации.
Для тонких листов титанового сплава скорость вращения снижается до 3000 - 4000 об/мин, скорость подачи снижается на 50%, а для поддержания срока службы инструмента и управления тепловым вводом используются высокотемпературные и стабильные жидкости резания.
Проектирование технологической трассы: многоосная синергия и денапряжение
Для сложных ребер рекомендуется использовать 5-осевой обрабатывающий центр, чтобы оптимизировать положение инструмента путем регулировки наклона главной оси, избегать вмешательства ручки и улучшать удаление стружки. При многоосной обработке, поддержание более высокого угла контакта инструмента с поверхностью резания (около 15°-30°) позволяет увеличить шероховатость поверхности до Ra0,8 мкм.
После грубой обработки производится отжиг с естественным течением времени (24 - 48 часов) или низкотемпературным отжигом (алюминий 200 - 250 °C/4 часа), чтобы высвободить внутреннее остаточное напряжение. Затем производится очистка для обеспечения стабильности размеров. Эта цепочка позволяет уменьшить колебания размеров более чем на 30% при серийном производстве.
Сравнение вариантов: 5-ось цельная обработка vs многопроцессорное соединение
| Сравнительные измерения | Целостная обработка 5 осей | Многопроцессорное составление (3 оси + разворот) |
|---|---|---|
| Количество зажимов | 1 раз (общая ориентация) | 2-3вторичная (обратная ориентация) |
| Совокупные ошибки | Низкая, не требуется вторичное позиционирование | Высокий, зависит от точности фиксатора. |
| Эффективность обработки. | Высокая, короткое время перегрузки | Средняя, перегрузка занимает больше времени. |
| Требования к аппарату | Требуется способность соединения 5 осей. | Стандартные 3-осевые станки |
| Риск деформации. | Низкая, локализация за один раз обработка | Средний, многократный зажим увеличивает напряжение и возмущение |
Для сложных деталей с большим расстоянием ребер 5-осевая обработка дает значительные преимущества в управлении деформацией, особенно в ситуациях, требующих последовательности в пакетах.
Контроль качества и анализ неисправностей
Окончательная проверка предотвращения деформации заключается в обнаружении. Для сбора данных в ключевых узлах рекомендуется использовать трехкоординатную измерительную машину (CMM) для сбора полноразмерных данных с акцентом на высоту ребер, плоскость отверстий и контур. Для высокоотражающих поверхностей можно использовать лазерное сканирование или структурированное светометрическое измерение, чтобы избежать проникновения контактного зонда в тонкую стенку.
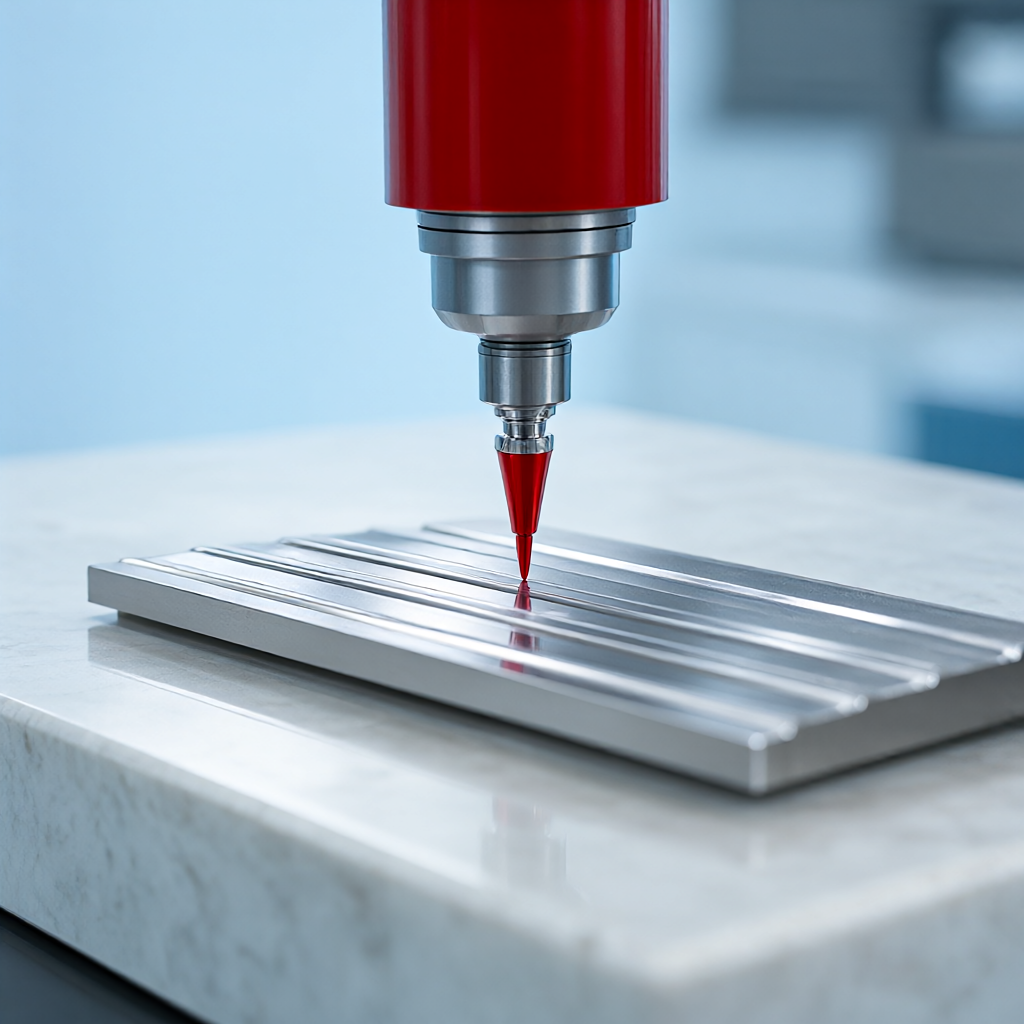
В случае отказа коробления необходимо провести анализ процесса резания с помощью программного обеспечения термического анализа, чтобы определить область теплового накопления. Типичные режимы отказа включают: деформацию средней части ребра (неравномерное нагревание), поднятую поверхность (неравномерное высвобождение напряжения зажима). Записывать траекторию износа инструмента каждой партии, чтобы обеспечить основу для корректировки параметров следующей партии.
Часто задаваемые вопросы
Как сбалансировать эффективность и контроль деформации при обработке тонких ребер в авиации?
Рекомендуется применять стратегию «0,1 мм + снижение напряжения + очистка », жертвуя небольшим временем стабильностью размеров и избегая повторных исправлений.
7075 Требуется ли специальное охлаждение для обработки листового алюминия?
Да. Рекомендуется использовать внутреннее охлаждение под высоким давлением, чтобы поддерживать расход режущей жидкости более 20 л/мин, предотвращая тепловую деформацию при температуре в зоне резания выше 150℃.
Как 5-осевая обработка влияет на шероховатость поверхностей тонкостенных деталей?
Рациональный угол ориентации позволяет стабилизировать шероховатость на уровне Ra0,8 мкм, что лучше, чем Ra1,6 мкм при традиционной трехосевой обработке, и сократить последующие процессы шлифования.
Как определить, произошла ли деформация ослабления напряжения в детали?
После тонкой обработки установить переизмерение размеров в течение 48 часов, если изменение размера превышает ±0,02мм, следует добавить звено денапряжения или отрегулировать запас технологии.
Каким образом обеспечивается соответствие 72 единиц оборудования при серийном производстве?
Создайте стандартный набор технологических параметров, регулярно калибруйте разрыв диаметра инструмента (≤5 мкм) и биение шпинделя, используя одну партию инструментов для обеспечения одинакового состояния резания.
Выводы и предложения в отношении сотрудничества
Для управления деформацией ребер с большим расстоянием ребер в авиации следует применять сочетание предварительной обработки материалов, гибкого зажима, многоосной обработки с малой глубиной резания и секционной технологии денапряжения. С помощью вышеуказанных инженерных мероприятий можно стабилизировать размер тонкостенных деталей на ±0,01мм, шероховатость поверхности Ra0,4мкм, что соответствует строгим требованиям к конструктивным элементам авиации. Мы предлагаем 72 кластера по 3/4/5 осям оборудования для прецизионных деталей с ЧПУ, которые предлагают комплексные услуги: от рекомендаций DFM до моделирования процесса до контроля согласованности в партии. Если вы сталкиваетесь с проблемами деформации тонкостенных деталей, мы предлагаем чертежи или образцы, и мы разработаем для вас индивидуальные решения, основанные на реальных условиях работы, и обеспечим быструю доставку в течение 15-25 дней.



