





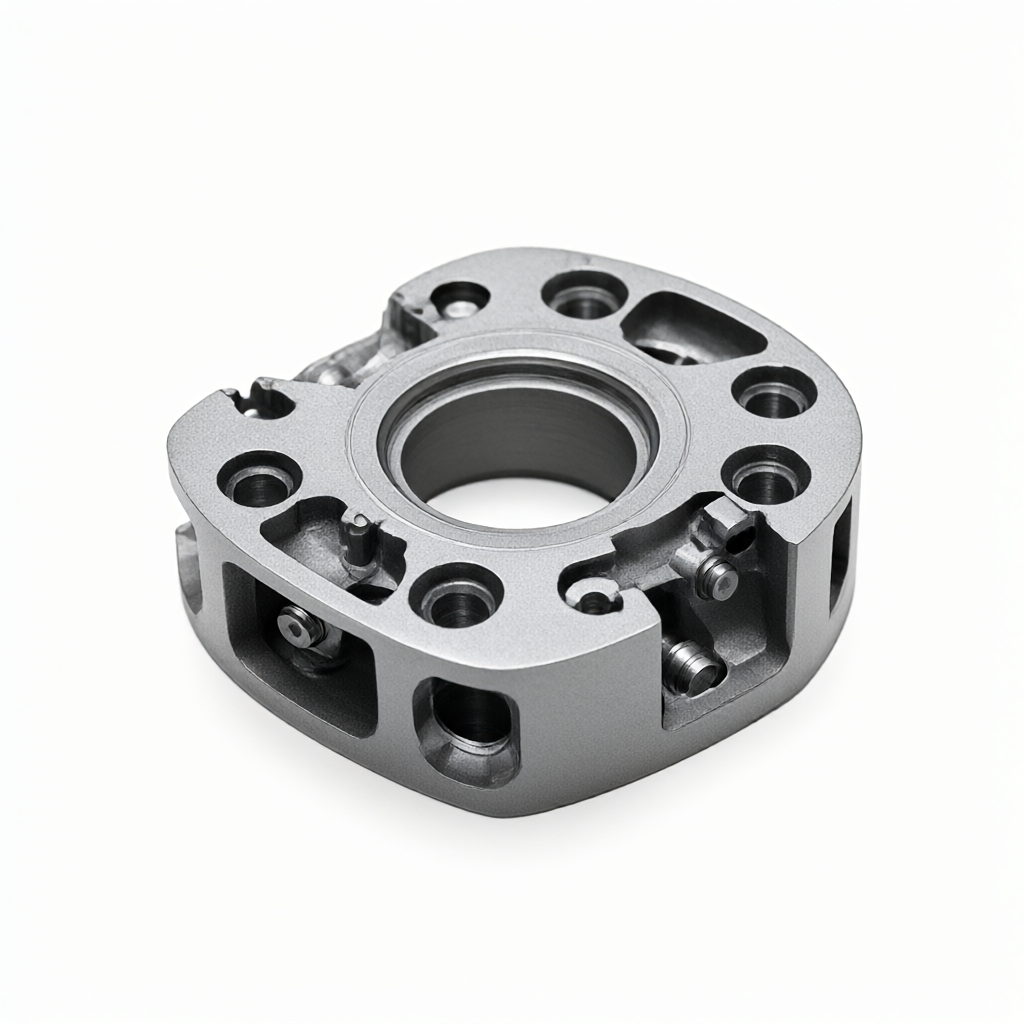
При проведении анодированного электролитического детонирования и повторного окрашивания после обработки деталей авиатехники важно контролировать целостность пленки и соединение слоя пленки с слоем пленки. На этапе обработки с ЧПУ необходимо предусмотреть разумное время для снятия заусенцев и снятия напряжения, чтобы избежать растрескивания или отслаивания слоя мембраны в ходе последующего электролиза. Логичный путь: Чистая очистка ЧПУ → Дезаусенцы/денапряжение→ анодирование (обычная система серной кислоты) → Электролитическая редукция пленки (локальная или полная по требованию) → вторичное окрашивание (окрашивание или окрашивание переменным током) → отверждение отверстий. Во всей цепи электролитические параметры, плотность тока и временные окна непосредственно определяют конечную целостность внешнего вида и стабильность партии.
Структурное влияние обработки авиационных деталей на последующую обработку поверхности
Прецизионные конструкции для авиации часто содержат сложную полость, мелкие отверстия и фасонные поверхности, хотя многоосная обработка с ЧПУ может достичь высокой геометрической точности, но остаточное напряжение резания и микроформа напрямую влияют на качество анодной мембраны. После грубой обработки не хватает напряжения, слой мембраны на стадии анодного окисления легко расширяется по ASH неравномерно, при последующем электролитическом выходе мембраны распределение толщины мембраны сильно колеблется. Рекомендуется оставить запас 0,3 - 0,5 мм после тонкого фрезерования, применять низкотемпературную электролитическую полировку или химическую дезаусенцы, чтобы контролировать остаточное давление на поверхности в пределах 20 МПа, чтобы обеспечить основу для стабилизации толщины пленки.
Для комбинированных деталей из титанового и алюминиевого сплава особое внимание следует обратить на разность контактных потенциалов разных металлов. Перед электролитическим выводом пленки, следует изолировать контактные поверхности разных материалов или применять проводящие изолирующие прокладки во избежание воздействия местной микробатареи, приводящей к неравномерному раскрашиванию. На этапе DFM инженер должен четко обозначить границу электролита и неэлектролитической зоны для облегчения последующих операций.
Контроль технологических параметров анодирования и характеристик слоя мембраны
Авиационные детали обычно используют алюминиевые сплавы 5083 или 7075, используют комбинированный электролит серно-оксалата (концентрация 180~220 г/л, температура 20~ 25°C, напряжение 12~18 В DC). Толщина стандартной анодной пленки контролируется в пределах 20~40 мкм для удовлетворения требований к износостойкости и изоляции. Структурная целостность мембраны может быть проверена полуколичественным анализом, чем больше ориентации зерна, тем легче равномерное удаление слоя мембраны после снятия электролитической пленки.
Если детали должны сохранить слой мембраны в определенной зоне (например, резьбовой участок, уплотнительная поверхность), следует применить изолирующую анодную пленку к зарезервированной зоне до анодирования или применить технологию маскирования зоны. Во избежание окисления всей детали только локальное восстановление мембраны, что может привести к концентрации кромок слоя мембраны и снижению усталостного срока службы.
Параметры мембраны электролиза и предотвращение риска
Обычно применяется 2~ 5% раствор NaOH, температура 60~ 80°C, плотность тока 2~4 A/dm², время 30~ 90сек. Глубина выхода мембраны определяется толщина мембраны и плотностью тока, длительное время электролиза приводит к растворению основного алюминия, на поверхности появляется красировка, которая влияет на адгезию вторичного окрашивания.
Ключевые контрольные точки риска включают: после снятия мембраны немедленно промыть чистой водой (≥30 секунд), затем перейти в раствор кислотной пассивации (жидкая азотная или фосфатная система) в средней и поверхностной щелочной части. Если промыть недостаточно, щелочные остатки могут привести к образованию местного слоя мембраны при вторичном окрашивании. Рекомендуется провести предварительное испытание солевого тумана в течение 96 часов после снятия мембраны, проверить чистоту поверхности в соответствии с установленным стандартом, потом проводить серийную операцию.
Выбор технологии вторичного тонирования и проверка соединения слоя мембраны
Вторичное окрашивание можно разделить на заливку (органические красители) и переменную (ионные осаждения металлов). Метод пропитки подходит для сложных многоцветных сценариев с низкой устойчивостью к ультрафиолетовому и температурному воздействию; окрашивание с помощью переменного тока (переменное напряжение 6~10 В, частота 150~200 Гц, температура 80~ 95°C, время 5~15 минут) взаимодействие слоя мембраны с основой более крепкое, подходит для высокой надежности сценария авиации. Выбор метода, определяется по температуре окружающей среды в условиях службы и интенсивности воздействия ультрафиолетового излучения.
При любом способе тонирования необходимо провести закрытую обработку: термоплотное уплотнение (40 - 60 минут) или химическую герметизацию (раствор никеля 70 - 80 °C, 10 - 20 минут). Водопоглощение задних слоев снижается на 60 - 80%, а устойчивость к воздействию климата значительно повышается. Для проверки связывания можно использовать тест на ленту 3M 610, коэффициент отслаивания не более 5%. Для более требовательных авиаперевозчиков может использоваться метод ASTM D3359, рейтинг ≥4 B.
Сравнение схем: залитый цвет vs переменный окрашивание
| Размеры | Окраска (органические красители) | Цвет переменного тока (ионы металла) |
|---|---|---|
| Механизм соединения слоя мембраны | Физическая адсорбция молекул красителя в отверстие мембраны | Электроосаждение иона на границе отверстия мембраны |
| УФ-устойчивость (старение ксеноновой лампы 500 ч) | Δ Е До 3,5 - 5,0. | Δ Е Обычно ≤ 1,5 | Предел температурной устойчивости | ≤120°C для длительного использования | ≤200 °C кратковременная устойчивость | Многоцветная многоплановая гибкость | Высокое, может зонировать. | Низкая, требуется маскирование изоляции | Типичное применение | Декоративные элементы, элементы рамы с низким напряжением | Авиационная конструкция, высоконадежные компоненты |
Методы контроля и контроля целостности партии
При серийном производстве колебания толщины мембран являются основной причиной несовпадения внешнего вида. Рекомендуется установить онлайн-мониторинг толщины мембран (метод рентгеновской флуоресценции) как для анодирования, так и для электролиза мембраны. Для измерения толщины мембран в каждой партии рекомендуется установить первые три полноразмерных элемента, регистрируя Cp/Cpk.



