





при изготовлении авиационных деталей,Оценка риска микротрещины после обработки зеркала с ЧПУВ этой статье, которая основана на материаловедении и прецизионной обработке, будет анализироваться причины, методы обнаружения и стратегии предотвращения микротрещин в цепочке от грубой очистки с ЧПУ до зеркального полирования, чтобы помочь инженерам и покупателям установить строгие стандарты приемки.
Причины и механизмы микротрещины зеркально полированной авиации
Зеркальная полировка-это не просто физическое резание, а процесс, связанный с «механическим шлифованием + химическую пассивацию». Для широко используемых в авиации алюминиевых сплавов 7075-T6 или титановых сплавов Ti-6Al-4V риск микротрещин возникает в основном из трех физических механизмов:
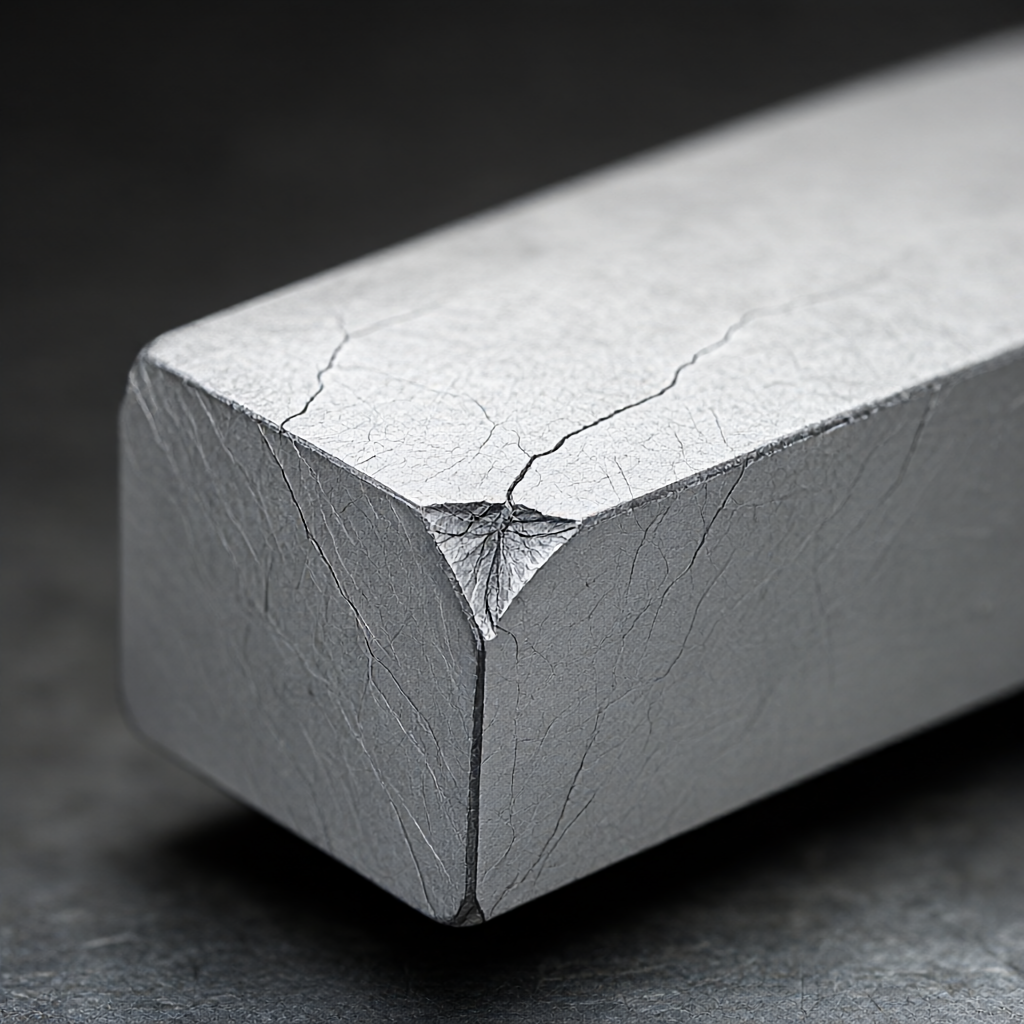
- Накопление остаточных напряженийПосле тонкой обработки с ЧПУ на поверхности обычно присутствует растяжение. Если полировка слишком велика, слой пластических деформаций, образующийся на поверхности измельченного зерна, может еще больше увеличить растяжение, а если локальное напряжение превышает предел текучести материала (например, 7075-T6 примерно 505 МПа), то образуется микроскопический разрыв.
- Эффект тепловой деформации:: при отсутствии охлаждающей жидкости, местное повышение температуры приводит к неравномерному расширению и сжатию материала, что создает трещины теплового напряжения.
- Материал водонепроницаемый (для титановых сплавов)В кислотной электролитической полировке или неправильной химической полировки атомы водорода проникают в границы решетки, снижая вязкость материала, образуя латентную водородную хрупкую трещину.
Сравнение чувствительности различных материалов к полированным микротрещинам
Устойчивость к поверхностным повреждениям различных марок авиационных металлов существенно различается. В следующей таблице сравниваются характеристики риска и чувствительность технологических параметров двух основных авиационных материалов при зеркальной полировке:
| Марки материала | Основные модели отказа | чувствительные технологические параметры | Рекомендуемые полированные среды | Класс риска |
|---|---|---|---|---|
| 7075-T6 алюминиевые | Разрыв поверхности, разрушение пассивных мембран приводит к коррозии | Давление полировки> 0,5 МПа; скорость вращения>6000 об/мин | Нейтральный сильный электролит + глинозевый пульп | Средний уровень |
| Ti-6Al-4V | Хрупкость, точечная коррозия, растрескивание под напряжением | pH кислотной полированной жидкости<2;抛光时间>30s | Нейтральная химическая полировка или ультразвуковая помощь измельчения | Высокий |
Примечание: титановые сплавы крайне чувствительны к водороду, поэтому время приготовления и пропитки химических полированных растворов должно быть проверено на основе строгих испытаний на пластинах.
Оптимизация технологического пути: от грубой обработки до зеркальной полировки
Чтобы свести к минимуму риск микротрещин, при проектировании технологического пути необходимо руководствоваться принципом «снижения напряжения». При производстве авиационных деталей ShowyMetal обычно используется сочетание следующих процессов:
- Резервный объем тонкой фрезеровкиНа окончательных размерах зарезервирован запас полировки 0,05 - 0,1 мм, но необходимо контролировать шероховатость поверхности не более Ra1,6 мкм, чтобы избежать последующей полировки и перерезки.
- Удельное напряжение вибросрокаПеред полировкой провести виброэтическую обработку деталей, устранить остаточное внутреннее напряжение обработки с ЧПУ, чтобы детали не могли растрескиваться под давлением полировки.
- Классификация полировки: последовательно применять измельченную пульпу 600 #, 1000 #, 2000 #и 5000 #. Промыть каждую ступень во избежание смешивания грубого измельчения с следующей ступенью, чтобы вызвать царапины (Scratch), дно царапин часто является источником трещины.
Ключевое средство обнаружения: как точно определить микротрещины
Для зеркальных частей человеческий глаз и обычный визуальный контроль (VT) трудно обнаружить субмикронные трещины. Авиационные стандарты обычно требуют внедрения более продвинутого неразрушающего контроля (NDE):
- Проверка флуоресценции (PT): Подходит для трещин на поверхности отверстий. При помощи капиллярного действия трансфуража флуоресцента в микротрещины, наблюдение под ультрафиолетовой лампой. Для титановых сплавов необходимо обратить особое внимание на то, что проницающий агент не может вызвать проникновение водорода.
- магнитопорошковый контроль (MT): Только для ферромагнитных авиационных сталей (например, A286 и Inconel 718 не подходят для определенных режимов отжига, требуется подтверждение магнитности). Немагнитные алюминиевые и титановые сплавы не могут использоваться.
- Металлографические наблюдения оптических микроскопов:: Выборочные детали снимают металлографические образцы на полированной поверхности, наблюдать толщину деформационного слоя и трещины при увеличении 200x-500x. Толщина деформационного слоя должна быть ограничена до 50 мкм.
- Ультразвуковая проверка (UT)Применяется для проверки ближней поверхности и внутренней трещины, но трудно обнаружить микротрещины в поверхностном слое зеркала, обычно используется в сотрудничестве с PT.
Критерии приемки и практические рекомендации по избежанию риска
При заключении технического соглашения покупатель должен четко определить количественные показатели, избегая расплывчатых описаний «без трещи». Рекомендуются следующие показатели:
- Двойное управление шероховатостиТребуется не только освещенность зеркала (Ra≤ 0,2 мкм), но и синхронное измерение Rz (разность высоты в 10 пунктов), чтобы предотвратить локальную выемку (повреждение измельчения). Обычно Rz≤ 1,0 мкм.
- Солевой туман испытанияЕсли в рабочей среде детали присутствует солевой туман, рекомендуется проводить испытание на поверхности полировки в течение 480-960 часов (ASTM B117). Трещины ускоряют эрозионное расширение, а качество полировки может быть проверено путем испытания солевого тумана.
- Испытание на коррозию под напряжением (SCC)Для титанового сплава в состоянии высокого напряжения, следует провести испытание на постоянный потенциал SCC по ASTM G36, чтобы убедиться, что поверхность после полировки не имеет дефектов, приводящих к образованию отверстий.
Поставщик должен предоставить полный отчет о контроле за процессом «до полиры», включая количество измельченных песков, партию состава полированной жидкости, контактное давление и график времени, чтобы проследить появление микротрещин в партии.
Вопросы и ответы (FAQ)
Почему алюминиевый сплав после полировки зеркал может быть подвержен коррозии?
Процесс полировки может привести к повреждению естественной окислительной пленки на поверхности алюминия. Если полировочный раствор является кислотным или не нейтрализуется и пассивно после полировки, поверхность теряет защиту и может быть подвержена точечной коррозии во влажной среде.
Можно ли полировать титановые сплавы с помощью электролитической полировки?
Да, но необходимо строго контролировать температуру электролита (обычно ≤60°С) и напряжение. Слишком перегретый или слишком высокое напряжение может привести к поглощению титана водорода и вызвать хрупкие трещины водорода. Рекомендуется использовать термостатические электролиты и контролировать плотность тока.
Как отличить полированные царапины от микротрещин?
царапина распределена линейно, по одному направлению и обычно проходит по всей поверхности; микротрещины имеют разветвленную, сетчатую или нерегулярную ориентацию и имеют очень малую глубину. При обнаружении флуоресцентного проникновения (PT) область обнаружения трещин обычно тоньше и прерывистыми, чем царапина.
Каким образом обеспечивается стабильность качества полировки при серийном производстве?
Создайте график SPC (контроль статистического процесса), чтобы отслеживать тенденции значений Ra и Rz шероховатости после полировки. Первая и последняя детали каждой партии должны быть проверены флуоресцентным осмотром. Если колебания превысят контрольные пределы, немедленно остановитесь и отрегулировать давление и время полировки.
Достаточно ли шероховатость поверхности Ra0,4 мкм для принятия зеркал?
Ra0,4 мкм относится к категории высокоточной оптики, но Ra легко пренебрегает Rz. Рекомендуется установить Ra≤ 0,4 мкм и Rz≤ 0,8 мкм, а также определить полосу без микроскопических деформаций с помощью металлографического микроскопа 500x.
Выводы и предложения в отношении действий
Обработка деталей с ЧПУ и зеркальная полировка деталей для авиации, по сути, представляют собой комплексное управление вязкостью и напряженным состоянием материала. Риск микротрещин не является неуправляемым, а зависит от параметров процесса Точное сочетание (давление, скорость, среда) и средств контроля (PT, металлографические исследования). Как прецизионное изготовитель, ShowyMetal опирается на 72 многоосных станка ЧПУ и строгую систему трехкоординатной и оптического контроля, одновременно обеспечивая точность размера ±0,01мм, с помощью первого элемента подтверждения и технологического контроля эффективно избегает латентных дефектов полированной поверхности.
Если вы ищете партнера по обработке и проверке конструкций из титанового или алюминиевого сплава авиационного класса, отправьте чертежи и технические спецификации нашей команде. Мы разработаем для вас полный пакет технологических решений, включающий дестрессовую обработку, сортировку и контроль проникновения в соответствии с характеристиками материала, а также предоставим отчет о проверке в соответствии с авиационными стандартами.



