





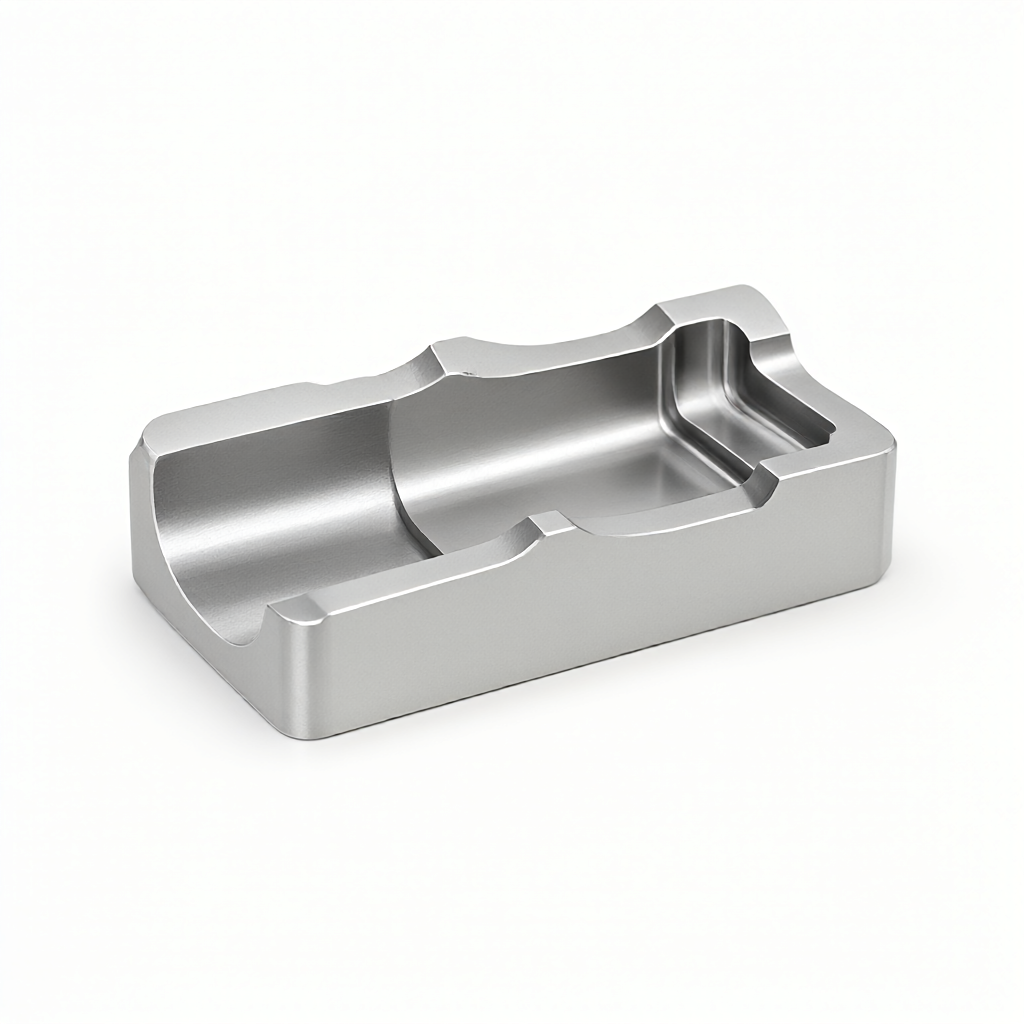
В этой статье подробно рассматриваются геометрические допуски уплотнений при обработке деталей с ЧПУ, а также влияние шероховатости поверхности на герметичность, а также полное техническое руководство по выбору инструмента до стандартов приемки. Для инженеров, ответственных за проектирование основных путей жидкости, важно понять, как обеспечить надежное уплотнение при допуске ±0,01 мм.
Анализ причин отказа воздушных уплотнений.
Неисправность прокладки обычно возникает из-за геометрической погрешности и проблем целостности поверхности. Традиционная двух-или трехосевая обработка с узкими канавками с отношением глубины к диаметру более 1:5 может привести к неровности подошвы из-за отклонения инструмента или тепловой деформации.Обычные режимы отказов утечек
- Границы заусенцы:: Остаток крошечных волокон в зоне среза нарушает статическое уплотнение О-образного кольца или металлической прокладки.
- Ширина каната сверхотклонениеВысокая ширина приводит к чрезмерному сжатию уплотнительных деталей, длительная деформация после коэффициента сжатия более 40%; слишком узкая, чтобы предварительное натяжение было недостаточным.
- Микротрещины поверхностиПри недостаточном охлаждении при высокоскоростном фрезеровании твердоалюминиевых сплавов (например, 7075-T6) стенки канавки подвержены микротрещинам, расширяясь в канал утечки под циркуляционным давлением.
Повышение точности канавки по пяти осям.
Для непрямых, спиральных или уплотнительных канавок на сложных поверхностях 5-осевой центр обработки с ЧПУ является основным оборудованием, обеспечивающим точность. Функция RTCP (управление точкой инструмента в реальном времени) позволяет сохранить область резания под углом.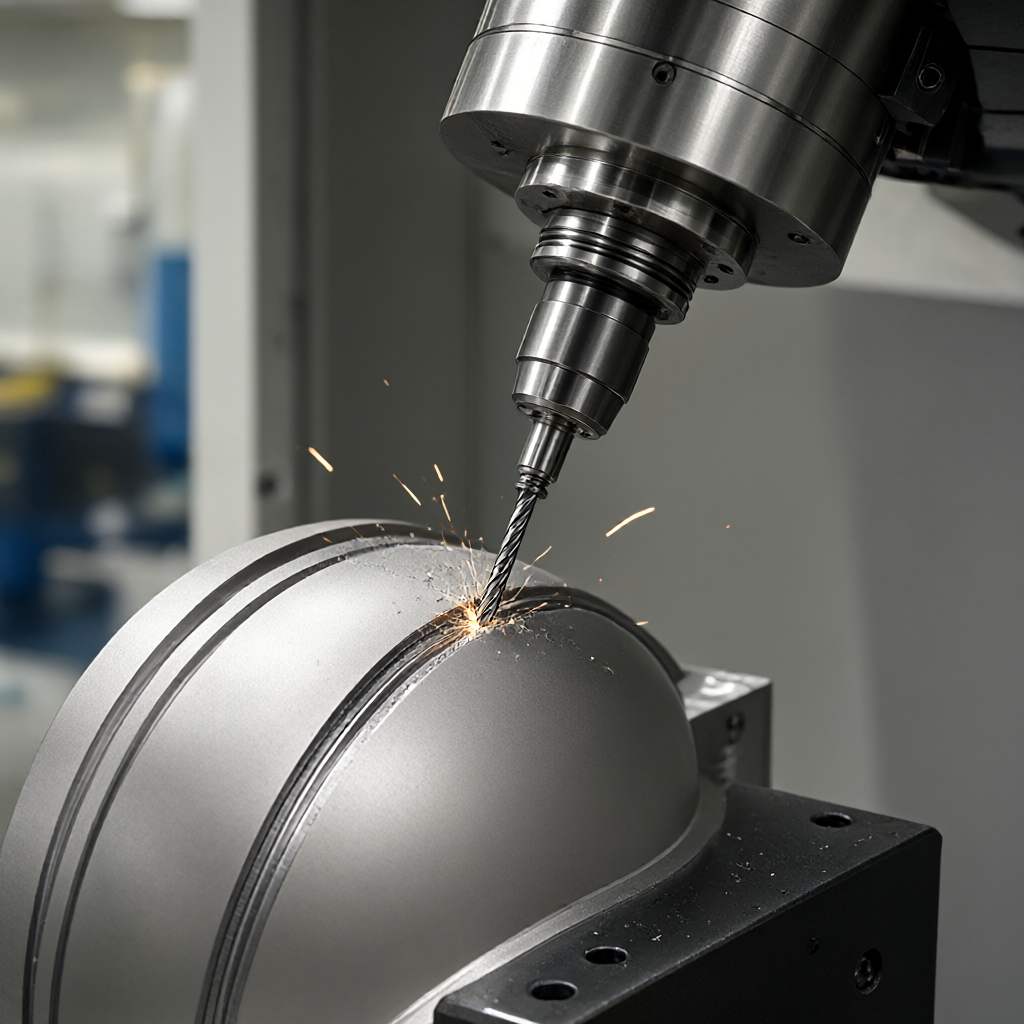
Сравнение ключевых технологических параметров
| Варианты переработки | Типовая шероховатость поверхности (Ra) | Допуск ширины канавки (±) | Применимый материал | Ограничения. |
|---|---|---|---|---|
| Вертикальная подача по трем оси | 1.6-3,2 мкм | 0.05мм | Алюминиевые/сталь | Необходимо несколько раз менять нож на боковой стенке глубокой полости, следы ножей влияют на герметичность |
| Четырехосевый фрезерование | 0.8-1,6 мкм | 0.02 mm | Титановый сплав/нержавеющий сталь | Ограниченный радиусом вращения, очень длинный паз требует многократного соединения |
| Динамический уклон 5 осев | ≤0,8 мкм | 0.01мм | Inconel/Высокотемпературные сплавы | Требуется высокая точность ATC и библиотека ножей, большой объем программирования вычислений |
Данные показывают, что при 5-осевой обработке уплотнительного паза Inconel 718, сохраняя постоянный угол между осью инструмента и нормалью поверхности заготовки, можно снизить шероховатость поверхности с Ra 3.2 до Ra 0.8, что значительно уменьшает возмущение микровыпуклой поверхности уплотнительной поверхности.
Прямое влияние выбора инструмента на качество стенок
Геометрические параметры инструмента-это уровень переднего пути, который контролирует точность формы канавки. Для узкого уплотнительного канава (ширина)<2mm),建议使用整体硬质合金立铣刀,刃数3-5刃,螺旋角45°左右。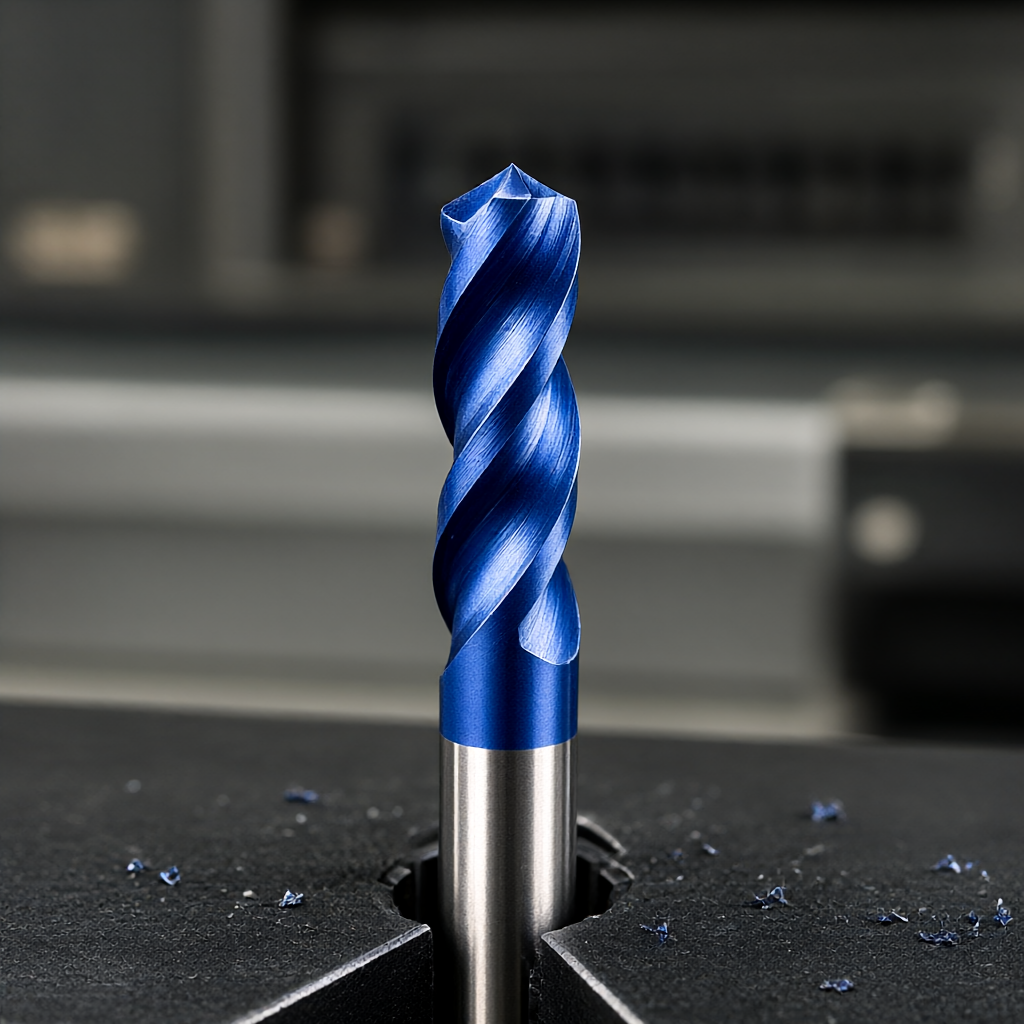
Стратегия подачи и скорости резания
- Высокоскоростной алюминиеваяПри 7075-T6 скорость вращения шпинделя составляет 8000-12000 об/мин, скорость подачи 3-5 м/мин, большая глубина резания для снятия напряжения.
- титановый сплав Ti-6Al-4VВо избежание затвердевания при обработке, применяется низкая глубина резания (0,2 - 0,5 мм/rev), низкая скорость (5000-7000 об/мин) высокая подача, чтобы избежать перегрузки по лезвию.
- Управление охлаждающей жидкостьюВ герметизированных пазах часто бывает недостаточно охлаждения из-за ограниченного пространства, рекомендуется использовать микросмазку (MQL) или внутреннее охлаждение под высоким давлением для поддержания температуры в области резания ниже 50℃.
Расчеты допусков и посадок поверхностей
Точность обработки с ЧПУ не всегда выше, поэтому анализ допуска в уплотнительных уплотнительных деталей должен проводиться в сочетании со свойствами уплотнительных деталей. Например, стандарт ISO 3601-1 содержит четкие рекомендации по общей ширине и глубине канавок.Принципы распределения допусков
При общем допуске ±0,01 мм, допуск к ширине пазы может быть уменьшен до ±0,03 мм, чтобы снизить сложность обработки. Следует отметить, что радиус нижнего угла канавки R должен быть ≥0,5мм, иначе коэффициент концентрации напряжения Kt значительно увеличится и уменьшит срок усталостной нагрузки.
Целостность поверхности и процесс дезаусенцев
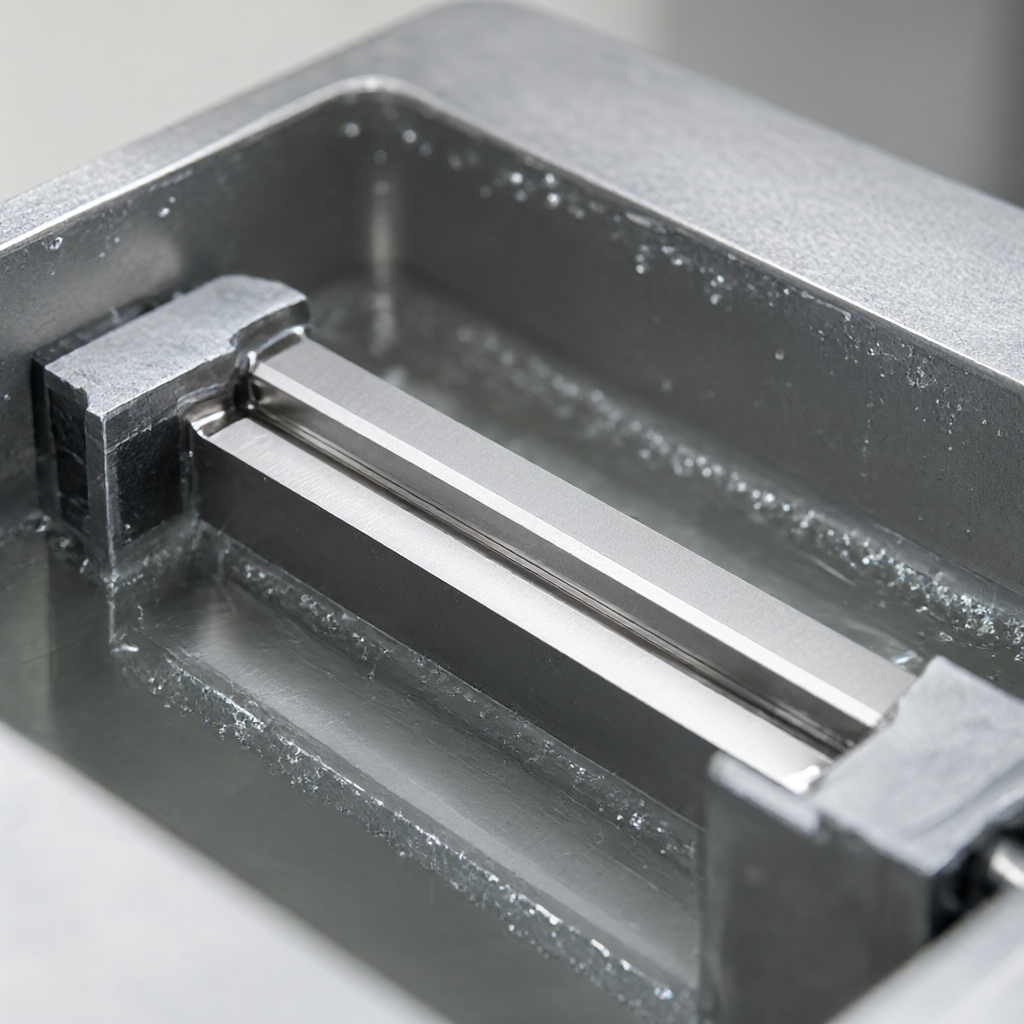
После прецизионного фрезерования на поверхности могут присутствовать остаточные заусенцы или волокна 0,05 - 0,1 мм. Это часто приводит к «поддельной герметичности, истинной утечке.Сравнение вариантов удаления заусенцев
- Механический заусенцы: Используйте сонный напильник или маслистый камень, соответствующий форме канавки. Преимущества: отсутствие повреждений, низкая эффективность и легко изменение ширины пазы.
- Электрохимический дезаусенцы (ECC): Применение принципа электрохимического растворения, очень эффективно для труднодоступных заусенцев внутри металлических деталей. Поддерживает первоначальные размеры и не имеет холодного закаленного слоя поверхности, рекомендуется для титановых сплавов и нержавеющей стали.
- ВиброизмельчениеДля небольших партий деталей, не являющихся критическими, необходимо строго контролировать время измельчения во избежание чрезмерного износа стенки желоба.
Для авиационных конструкций предпочтение отдается ECC, так как он устраняет не только заусенцы, но и остаточное напряжение растяжения, вызванное режущей обработкой, что повышает коррозионную и усталостойкость уплотненных поверхностей.
Методы контроля и стандарты приемки
Обычные штангенциркули не могут проверить точность формы затвора. Для этого необходимо сочетание следующих средств контроля:Основные контрольные показатели
- Трехкоординатная измерительная машина (CMM)Просканируйте боковые стороны паза с помощью зонда, оценивайте ширину, глубину и прямолинейность паза. Диаметр зонда должен быть меньше 1/5 ширины паза, обычно выбирается Φ0,8мм или меньше.
- Оптический аппарат шероховатости поверхностиПровести бесконтактное измерение дна канавки и основной поверхности посадки, записать распределение значений Ra для обеспечения отсутствия локальных аномальных вершин.
- Проверка утечки (давление)Перед сборкой, проводить испытание на давление азотом или воздухом для установленных уплотнений, повышение давления до 1,5 раза рабочего давления, выдерживание давления в течение 30 минут, падение давления не более 1% считается удовлетворительным.
Часто задаваемые вопросы
Какова минимальная ширина обработки аэробита?
Минимальная ширина уплотнительных пазов для обычного фрезерования с ЧПУ ограничена прочностью инструмента и вибрацией. Для более узких щелей рекомендуется лазерная резка или электроискровая обработка (EDM).
Как убедиться, что 7075 алюминиевый сплав уплотнитель Ra 0,4 мкм?
Используйте твердосплавные инструменты с покрытием (например, покрытие TiAlN), фрезерованные с малым шагом (0,1 - 0,2 мм) и полированные на последнем этапе. Обеспечьте достаточный расход охлаждающей жидкости и избегайте тепловых искажений, приводящих к дрейфу размеров.
Повлияет ли удаление заусенцев ECC на допуск пазов?
ECC представляет собой в основном процесс электрохимического растворения, который оказывает незначительное равномерное истощение незащищенных поверхностей (обычно<0.02mm)。因此,在加工前需预留此余量,或在去毛刺后进行尺寸复核。
Требуется ли термообработка после обработки титановых уплотнений?
Обычно не требуется. Титановые сплавы чувствительны к нагреву, и при больших деформациях после обработки с ЧПУ их можно отжигать путем снятия напряжения. Однако размеры уплотнительных канавок должны быть стабилизированы после отжига, поэтому рекомендуется выполнить всю механическую обработку, а затем термическую обработку и дотовку уплотнительной поверхности.
Каким образом обеспечивается согласованность герметизации при серийном производстве?
Ключевым моментом является управление сроком службы инструмента. Создавайте модель износа инструмента, заменяя или перешлифовывая инструмент на каждые 50-100 единиц. Используйте SPC (контроль статистического процесса) для контроля значения Cpk ширины и глубины пазов, целевой Cpk ≥1,33 для обеспечения последовательности в пакетах.



