





При обработке деталей для авиатехники состояние термообработки H90 и H91 сплавов Inconel серии 718 существенно отличается от металлографической ткани, механических свойств и характеристик резания с ЧПУ. Для инженеров и поставщиков точное различие размеров зерна, характеристик фазового осаждения и распределения остаточных напряжений напрямую определяет надежность деталей в экстремальных условиях и соответствие партии. Эта статья будет основана на перспективах материаловедения и прецизионной инженерии, углубленно анализировать основные различия между H90 (двойной срок) и H91 (одновременной срок) в эволюции микроорганизации, сравнении макропроизводительности и стратегии обработки с ЧПУ, чтобы предоставить проверенную техническую справочную информацию для вашего выбора и планирования процесса.
Анализ состояния термообработки авиационных алюминиевых и никелевых сплавов
В авиационной промышленности состояние термической обработки обычно обозначается цифровыми кодами, такими как H90, H91, T6 и т. д. Следует отметить, что H90 и H91 относятся не к алюминиевому сплаву, а к двум стандартным спецификациям, установленным для высокотемпературного сплава Inconel 718 на основе никеля (UNS N07718). Эти два состояния применяются в конструкциях авиационных двигателей, лопатках газовых турбин и высоковольтных компонентах турбин, которые требуют высоких требований к равновесию прочности и прочности.
Состояние H90 выполняет технологию двойного отверждения в соответствии со стандартом ASME B16.11 или ASTM F200: сначала проводится растворение, затем проводится два процесса регресса с разной температурой и временем. Эта двойная речность предназначена для оптимизации формы и распределения гамма-фазы (Ni3(Al,Ti), чтобы обеспечить высокую прочность на растяжение и хорошее удлинение при комнатной температуре и высокой температуре.
H91 обычно относится к другому варианту или спецификации однократной/оптимизированной для конкретного поставщика. Основное различие заключается в наклоне кривой рециркуляции и времени изоляции. H91 имеет тенденцию к более плотным, но более равномерным гамма-фазам, которые могут быть сосредоточены на долговечности при температуре и менее прочности сдвига при комнатной температуре по сравнению с H90. Для точной обработки с ЧПУ понимание этих различий микроткани инструмента является необходимым условием для прогнозирования износа и стабильности обработки.
H90 Механизмы воздействия двойной эвентуальной обработки на микроткани
Органическая эволюция Inconel 718 в состоянии H90 является типичным процессом выделения перенасыщенных твердых растворов. После обработки твёрдого растворения дельта-фаза (Ni3Nb) в скомпилочном растворе растворяется, а гранулы детализируются. Последующий двухфазный процесс состоит из двух этапов:
- Первая стадия (низкая кратковременная):Способствует массовому выделению фазы гамма '(упорядоченная структура В2). Эта мелкодисперсная и упорядоченная фаза является основным фактором прочности материала при комнатной температуре. Технология H90 на этом этапе строго контролирует плотность осаждения во избежание обрезки фаз в скобельных номерах.
- Второй этап (при высокой температуре):Способствует образованию стабильной гамма-фазы и преобразованию гамма-фазы. В высокотемпературной фазе часть метастабильной гамма-фазы растворяется в сферической или кубической стабильной гамма-фазы, эти частицы сохраняют устойчивость при высокой температуре и вносят вклад в повышение температуры.
С точки зрения зернистости, сорт аустенитного листа (измеренный по ASTM E112) обычно контролируется в диапазоне 3-4. Этот средний размер зерна уравновешивает способность пластичной деформации и сопротивление ползучести. Микроскопия, стоп ясно, δ распределяется прерывистой цепью по страх-солу, это распределение способствует подавлению солености, повышению теплостойкой усталости материала.
Организационные характеристики состояния H91 и ключевые отличия от H90
В спецификации термической обработки в состоянии Н91 обычно не учитывается какой-либо промежуточный этап охлаждения или регулируется температурное окно истечения срока давности. Его организационные характеристики проявляются в более однородной динамике выделения гамма-фазы. В материалах, содержащих свойство Н91, соотношение гамма-фазы может быть несколько ниже, а размер частиц гамма-фазы может быть более широким по сравнению с свойством Н90. Это состояние тканей может иметь определенные преимущества в ударной вязкости при комнатной температуре, но при очень высоких циклах нагрузки концентрация локальных напряжений может быть более значительной, чем H90, из-за присутствия напряжения фазового перехода.
Для обработки с ЧПУ разница между этими двумя состояниями непосредственно проявляется в сопротивлении резания. H90 характеризуется более интенсивным накоплением напряжения фазового перехода и толстым слоем остаточного давления внутри материала, что может привести к небольшому восстановлению упругости при прецизионном фрезеровании тонкостенных конструкций, что усложняет контроль размеров. Остаточные напряжения H91 распределены относительно равномерно, а инструменты при резании имеют меньшую смещение.
Сравнение механических свойств H90 и H91
| Показатели | H90 Двойная отсрочка | H91 Одноразовый/оптимизированный срок | Инженерная значимость |
|---|---|---|---|
| Прочность на растяжение (UTS) | 930-1100 МПа | 900-1050 МПа | H90 обычно обеспечивает более высокий запас статической прочности |
| Предел текучести 0,2%(YS) | 655-750 МПа | 620-700 Мпа | H90 Повышенная устойчивость к деформациям для крепежных деталей с высоким напряжением |
| Коэффициент удлинения (A50) | ≥12 % | ≥14 % | H91 Небольшая пластичность при экстремальных перегрузках |
| Твердость (HRC) | 35-38 | 34-36 | Различия твердости влияют на срок службы инструмента и параметры резания |
Влияние состояния термической обработки на точность обработки с ЧПУ
В процессе точной обработки с ЧПУ состояние термической обработки материала является не только механическим показателем, но и основой для определения параметров процесса. Для сложных сплавов, таких как Inconel 718, существуют тонкие, но важные различия в способности резания состояний H90 и H91.
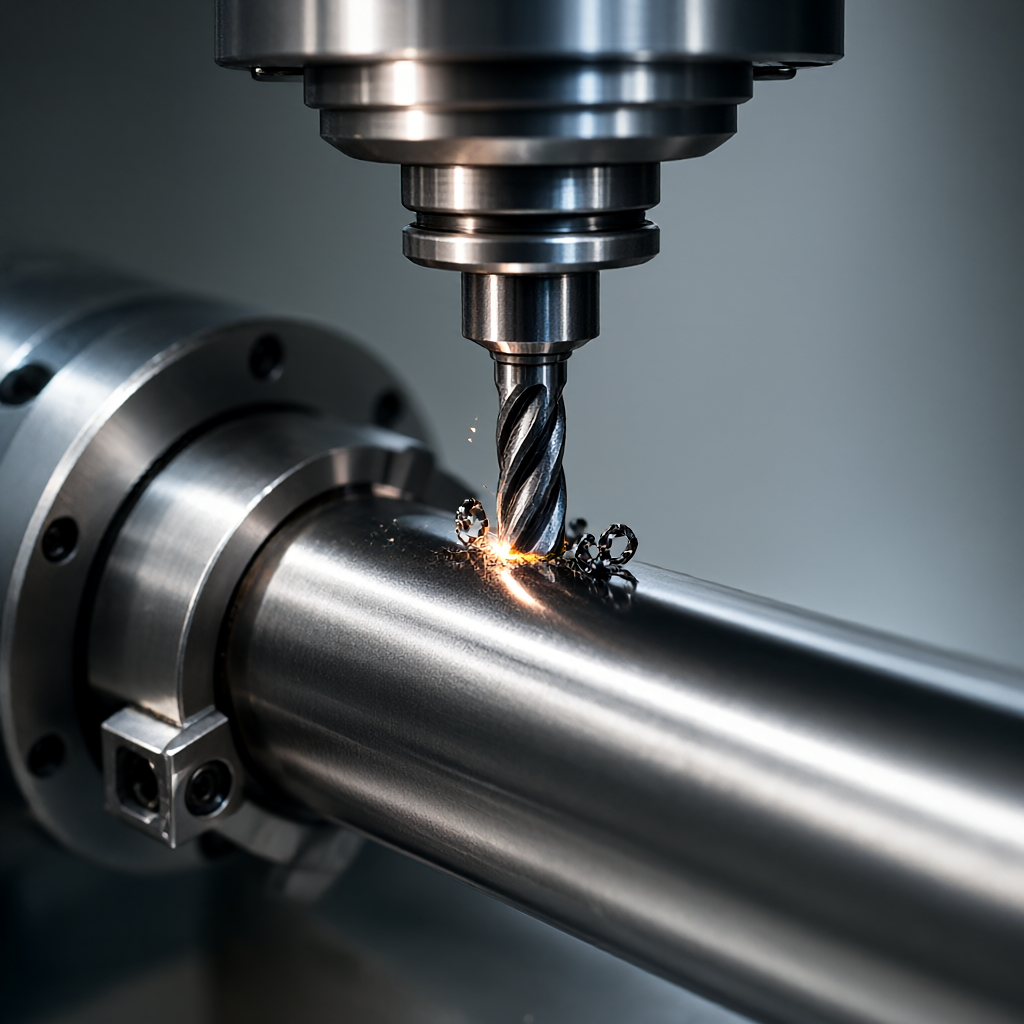
Механизм износа ножей:При быстром резеровании рекомендуется использовать твердосплавные пластины с кобальтом или танталом, а скорость резания в пределах 15 - 25 м/мин. При относительном снижении остаточных напряжений риск разрушения кромки инструмента немного ниже, поэтому скорость подачи может быть увеличена для повышения эффективности обработки.
Поверхность:Авиационные детали имеют строгие требования к целостности поверхности. При недостаточном охлаждении материала H90 внутреннее тепло может вызвать вторичное изменение ткани, что приводит к микротрещинам поверхности. Поэтому при обработке деталей H90 необходимо использовать достаточное количество охлаждающей жидкости (например, для эмульгаций синтетического или экстремального давления) и поддерживать давление сопла на уровне 10 - 15 бар для эффективной защиты масляной пленки. Материал H91 менее чувствителен к входному теплоходу, но также требует строгого контроля температуры резания, чтобы предотвратить местное перегорание
Практические аспекты стратегии обработки и контроля допуска
Для обоих состояний H90 и H91 рекомендуется поэтапная стратегия резания, чтобы сбалансировать качество поверхности с точностью размеров.
- Стадия грубой обработки:Независимо от H90 или H91, запас для крупногабаритного или фрезерованного станка должен быть равен 0,5 - 1,0 мм. Основная цель заключается в быстром удалении материала, что позволяет снизить требования к шероховатости поверхности (Ra 12,5 мкм), а главное внимание уделяется стабилизации контактной поверхности зажима и предотвращению тепловой деформации.
- Полуочищенная обработка:Снимите большую часть запаса и поднимите шероховатость поверхности до Ra 3,2 мкм. На этом этапе необходимо строго контролировать параметры резания, чтобы избежать влияния остаточных следов на дальнейшую полировку или покрытие.
- Точная обработка:Скорость резания снижается до 5 - 10 м/мин и подача 0,02 - 0,05 мм/rev для ключевых габаритов авиации (например, газонепроницаемых поверхностей и поверхностей посадки). Для материалов H90 рекомендуется провести заключительное оптическое фрезерование (Finishing Pass) для устранения поверхностных повреждений.
Для контроля допуска детали H90 выполняют повторную проверку размеров в течение 48 часов после выхода в автономный режим, так как остаточное напряжение может быть высвобождено в течение короткого периода времени. Детали H91 рекомендуется оставить в течение 24 часов после обработки и проверить. Для критических зазоров совмещения рекомендуется резервировать запас высвобождения напряжения 0,02 - 0,05 мм в технологической карте или отжигать при низкой температуре после тонкой обработки для стабилизации размеров.
Стандарты приемки и отказ от режимов
При приеме авиационных деталей, помимо обычных размеров и внешнего осмотра, необходимо обратить внимание на возможные режимы отказа после термообработки и обработки.
- Межкристаллитная коррозия:Если материал H90 в процессе термической обработки перегорен или охлаждается слишком быстро, фаза δ в эсминге не полностью растворяется, в микротреве, введенном в процессе обработки, может вызвать межкристаллитную коррозию. При приемке следует провести испытание на травление электролитической коррозии, проверить, ясно ли нет ли черная коррозионная полоса.
- Слой закаленный обработки:Уточнение с ЧПУ создает слой холодного отвердившегося слоя 0,1 - 0,3 мм на поверхности. Если материал H90 создает микротрещины в этом слое, то он может быть источником трещин под усталостной нагрузкой. Подповерхностные дефекты можно обнаружить с помощью прибора шероховатости поверхности в сочетании с ультразвуковым дефектом.
- Оксидная кожа:Поверхность Inconel 718 часто имеет горячекатаную оксидную кожу. При неполном удалении кожухи H90 она может смешиваться с металлом во время резания. Перед приемкой необходимо шлифовать необработанные поверхности и проверить состояние поверхности сырья перед обработкой.
Для обеспечения последовательности партии рекомендуется предоставить данные MTC (лист материала) и кривые температуры печи термообработки, а также металлографические отчеты от стороннего органа по контролю. Для ключевых деталей можно провести выборочный контроль твердости, диапазон колебаний твердости P90 должен быть в пределах ±1 HRC.
Часто задаваемые вопросы по обработке и термической обработке деталей в авиации
Чем отличаются состояния H90 и H91 по производительности резания?
Разница заключается в долговечности инструмента и остаточных напряжениях на поверхности. H90 быстро износ инструмента примерно на 10- 15% из-за более высокой твердости и плотной ткани, а также с большим восстановлением размеров после тонкой обработки;H91 плавная резьба подходит для обработки с высокой эффективностью при производстве, но при этом следует обратить внимание на оттяжку размеров, связанную с его высокой растяжимостью.
Как избежать появления микротрещин на поверхности при обработке деталей H90 с ЧПУ?
Ключ к контролю температуры резания и адекватности охлаждения. Используйте охлаждающую жидкость высокого давления для прямого направления в область резания, чтобы не допускать чрезмерного повышения скорости обработки и избежать местного повышения температуры, вызываемого длительными остановками. После тонкой обработки можно провести низкотемпературную обработку для устранения остаточных напряжений растяжения.
Как быстро определить, смешиваются ли H90 и H91?
Более надежный метод заключается в повторном измерении твердости и контроле металлографических исследований. Твердость H90 обычно немного выше H91 (разница 1-2 HRC), а гамма-фаза H90 выделяется более тонким образом. Если колебания твердости в партии превышают 3 HRC, или если в металлографических исследованиях наблюдается аномальное распределение фазы δ, то следует задерживать партию и следить за записью термообработки.
Должны ли детали Inconel 718 быть пассивированы после переработки?
В зависимости от последующей обработки и использования. Дополнительная пассивация не требуется, если детали подлежат анодированию или напылению; в случае длительного использования или хранения негого металла рекомендуется химическую пассивизацию или пассивирование газовой фазы для создания защитного слоя на поверхности, предотвращающего коррозию при высоких температурах или влажных условиях.
Какова рекомендуемая окончательная очистка поверхности для деталей H90?
Для негерметичной или некоординационной поверхности Ra 3,2 мкм обычно достаточно; для ключевых поверхностей согласования, таких как герметичная поверхность или кольцо подшипника, рекомендуется достичь Ra 0,8 мкм или лучше, с механической полировкой или вибрацией, при необходимости, для устранения остатков штриховки и оксидной кожи.
Выводы и предложения в отношении сотрудничества
Выбор состояния термической обработки H90 и H91 заключается в том, чтобы найти инженерное равновесие между прочностью, вязкостью и обрабатыемостью. Благодаря своему высокому резерву прочности и проверенной двухступенчатой организации H90 является предпочтительным выбором для высоконапряженных авиационных конструкций, а H91 обладает относительно плотными свойствами резания и хорошей пластичностью, что делает его более рентабельным для конкретных видов применения. Независимо от выбранного состояния, ключом к прецизионной обработке с ЧПУ является прогнозирование и управление остаточными напряжениями, контроль износа инструмента и тщательная проверка целостности поверхности.
ShowyMetal имеет зрелый опыт обработки высокотемпературного сплава на основе никеля, опираясь на 72 станка с ЧПУ, включая 5-осевой обрабатывающий центр и композитный станк для фрезерования, можно установить эксклюзивные параметры резания для состояния H90/H91. Мы строго выполняем проверку первого элемента и контроль технологического процесса, оснащаем устройство трех координат, шероховатость и другие средства контроля, обеспечивают стабильность допуска партии в пределах ±0.01мм, а шероховатость поверхности может достигать Ra0.4mm. Если вы сталкиваетесь с проблемами организационной целостности или стабильности резания при обработке деталей для авиатехники, мы предлагаем вам технические документы и спецификации материалов, а также рекомендации DFM, основанные на инженерном опыте, и быстрые предложения.



