





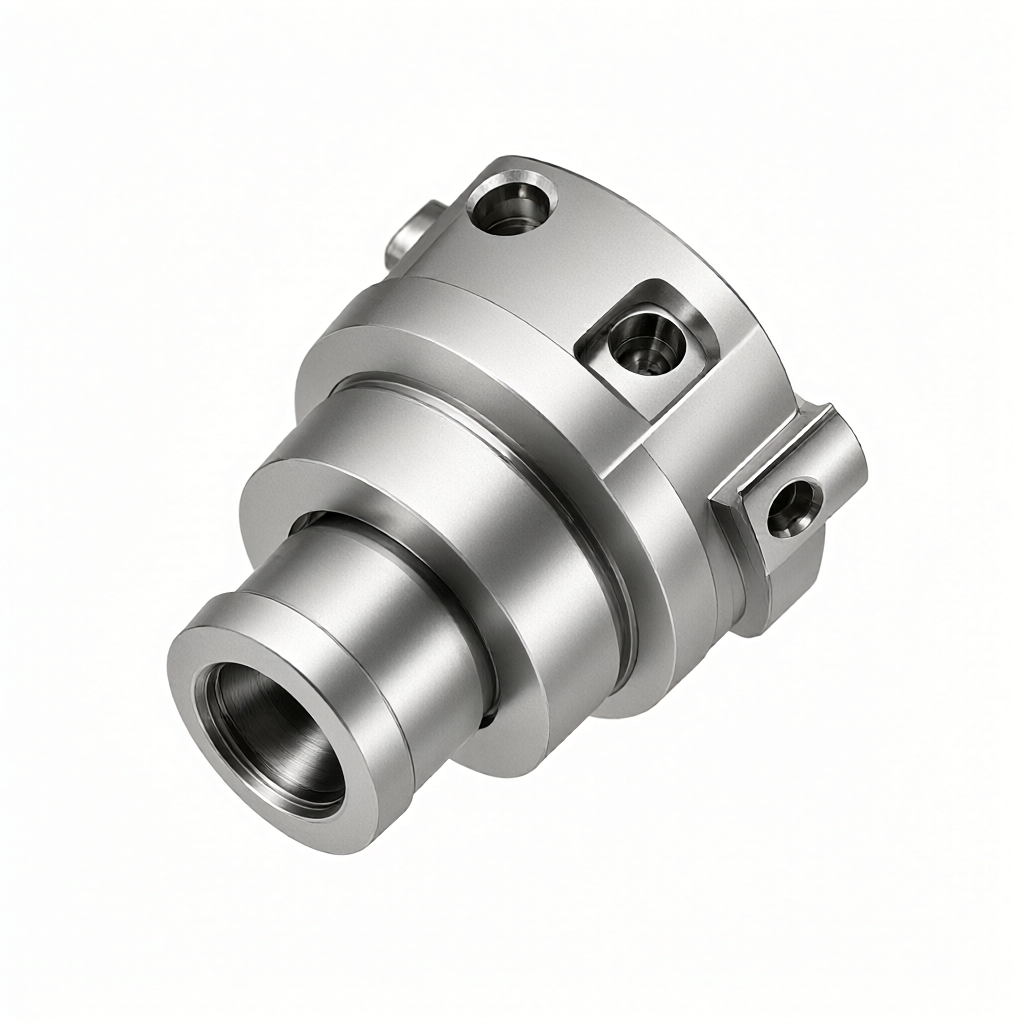
При обработке деталей с ЧПУ многопроцессорная интеграция является ключевой стратегией управления накопленными ошибками и сокращения сроков поставки. Для высокоточных конструкций, фрезерование, сверление и нарези и т. д., выполняемые в одном зажиме, значительно уменьшают наложение ошибок, возникающих в результате многократного позиционирования, а также время оборота. В данной статье будет проведено углубленное анализ технологического выбора 5-осевой обработки, автофрезерования композитных и сплит-разборных зажимов, с помощью конкретных параметров и примеров продемонстрирует, как реализовать двойную гарантию внешнего вида и функции при требованиях точности ±0,01мм.
Центральное влияние многопроцессорной интеграции на точность авиационных деталей
В случае с обычной рассредоточенной процедурой, каждая повторная установка приводит к ошибкам позиционирования, которые могут накапливаться в результате многократного накопления. Интегрированная обработка обеспечивает более концентрированное распределение в пределах полосы допуска за счет уменьшения количества загрузок и объединения базы данных. В аэрокосмической отрасли детали часто включают сложные поверхности и тонкостенные конструкции, низкую жесткость и многократные зажатия могут привести к деформации. Однократное формование или минимальное количество зажмов, компенсация предварительного сжатия зажима может эффективно подавлять дрейф размеров, вызванный высвобождением остаточного напряжения, это основа для обеспечения точности окончательной сборки.
- Уменьшение погрешности позиционированияПогрешность разового зажима обычно контролируется в пределах 0,02мм, суммарное количество многоразового зажима может достигать 0,05 - 0,08мм.
- Согласование контрольных показателейСоздавать единую систему координат, избегать отклонения направления, возникающего в результате перехода базы между различными операциями.
- Управление деформациейУменьшение изменения зажимных напряжений и уменьшение нестабильности окончательных размеров тонкостенных деталей из-за деформаций денапряжений.
Выбор 5-осевой и фрезеровочной комбинации технологического пути
Для сложных конструкций в авиации выбор пути напрямую определяет эффективность обработки и качество поверхности. 5-осевые обрабатывающие центры обеспечивают постоянное перпендикулярное направление инструмента к поверхности резания, что позволяет избежать проблем с ножами и улучшить качество поверхности. Комбинация фрезерования идеально подходит для деталей, имеющих сложные характеристики, такие как лопасти, наклонные отверстия, и однократные зажимы обеспечивают полную обработку поворотного и неповоротного тела.
| Тип процесса | Применимые элементы детали | Главные преимущества | Ограничения. |
|---|---|---|---|
| Многоступенчатая операция по 3 осям | Класс плоских листов, простые тела | Универсальное оборудование и простое программирование | Невозможность обработки скосных отверстий и боковых стен глубокой полости |
| 5-осевое фрезерование | Движение колеса, опоры с фасоном, сложные поверхности | Оптимизация ориентации инструмента, односторонняя реализация сложных функций | Сложность обработки, высокая стоимость оборудования |
| Фрезерование композитного | Компоненты вала с наклонными отверстиями/лопастями | Высокая эффективность, однократный зажим для полного процесса | Очень высокие требования к станку, риск вмешательства |
Доступность инструмента должна быть тщательно оценена при выборе. При обработке по 5 осям взаимодействие ручки инструмента с заготовкой и зажимом проверяется с помощью кинематического моделирования, особенно при обработке глубоких полостей, ключевым ограничением является доступность инструмента с коротким вылетом.
Оптимизация свойств материала и параметров резания
Для этого требуется высокая скорость резания (30 - 50 м/мин) и высокая глубина резания (30 - 50 м/мин). Нержавеющая сталь отличается высокой теплопроводностью и прочностью на растяжение, что напрямую влияет на долговечность инструмента и целостность поверхности.
- Inconel 718Рекомендуемая скорость фрезерования 80 - 120 м/мин, подача 0,05 - 0,1 мм/rev, использование твердосплавного инструмента с микрозернистыми гранями, выбор покрытия TiAlN или AlTiN.
- Ti-6Al-4VРекомендуемая скорость фрезерования от 30 до 60 м/мин с минимальной смазкой (MQL) для предотвращения ожогов поверхности заготовки из-за плохого охлаждения.
- Аль-7075Скорость до 300 - 600 м/мин, следует обратить внимание на удаление стружки и заусенцы, рекомендуется полировать кромки ножа, чтобы предотвратить адгезию алюминиевой стружки.
Стратегия зажима и технология подавления деформации
При многоплановой обработке необходимо использовать вакуумные присоски, мягкие лапы или специальные гибкие зажимы, чтобы избежать деформации при обработке. При многоплановой обработке необходимо использовать единую опорную основу, которая позволяет использовать точные отверстия для фиксации вторичного зажима с точностью до 0,01 мм. Расчет прочности при зажиме основан на пределе текучести минимального сечения изделия, обычно контролируемом ниже 50% предела текучести.
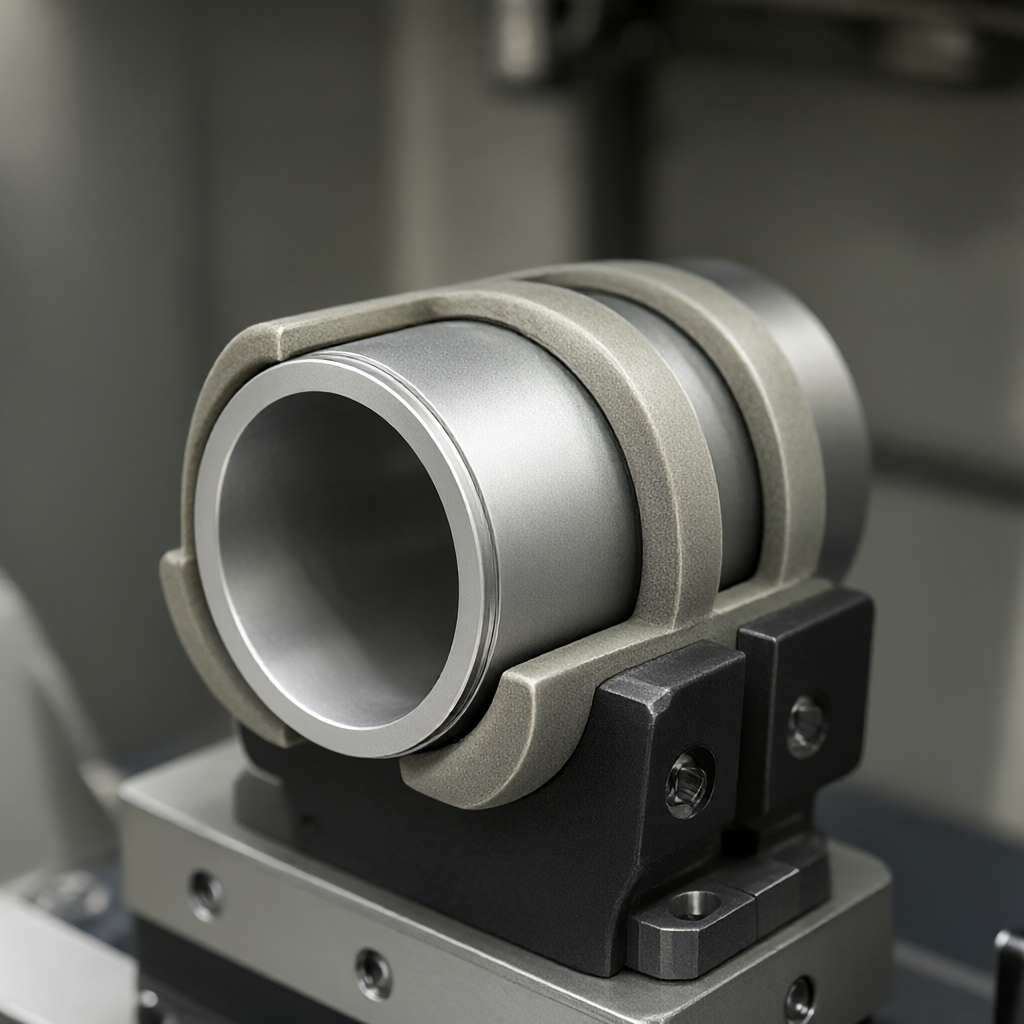
Зашлифование и предварительное натяжение мягких лагтей
При выполнении сложных операций фрезерования следует использовать тонкие лапы для улучшения соосности поворотной детали. Точность шлифования мягких лапцов должна достигать 005 мм и прикладывать постоянное усилие предварительного натяжения в процессе зажима. Для длинных осей с коэффициентом длинного диаметра более 8 рекомендуется использовать опорную опору или кронштейны, но следует обратить внимание на влияние силы трения кронштейна на качество поверхности, при необходимости смазку на контактную поверхность.
Контроль качества поверхности и соответствия внешнего вида
При обработке поверхности не только не требуется, но и не должно быть никаких ожогов, трещин и резких резьбовых резьбы. Для получения шероховатости Ra 0,4 - 0,8 мкм, а также оптимизации скорости подачи и скорости вращения шпинделя. Для обеспечения последовательности поставки необходимо использовать автоматическое подбор и компенсацию размеров, а также регулярный мониторинг SPC с помощью трехкоординатного измерителя. При обнаружении тенденции изменения размеров, следует своевременно отрегулировать значение компенсации инструмента во избежание массовой утилизации.
- Подавление вибрирования- не использовать скорость подачи в диапазоне резонансных частот, определить безопасное окно подачи путем испытания резания.
- Удаление напряжения.После обработки рекомендуется отжиг со временем или денапряженным давлением, особенно титановые сплавы и высокопрочные стали для устранения остаточного напряжения.
Методы контроля и критерии приемки
Приемка не ограничивается внешним видом, а зависит от точного контроля. Для ключевых поверхностей совмещения применяется полный контроль с помощью штангенциркуля или стопорного контроля. Для внутренней матрицы можно использовать зонд для измерения глубины глухих отверстий и диаметра. Шероховатость поверхности с помощью шприца, длина выборки L= 12,5 мм, а длина оценки Lr=63 мм. Все данные должны быть записаны, чтобы получить полный отчет о контроле, обеспечивающий прослеживаемость.
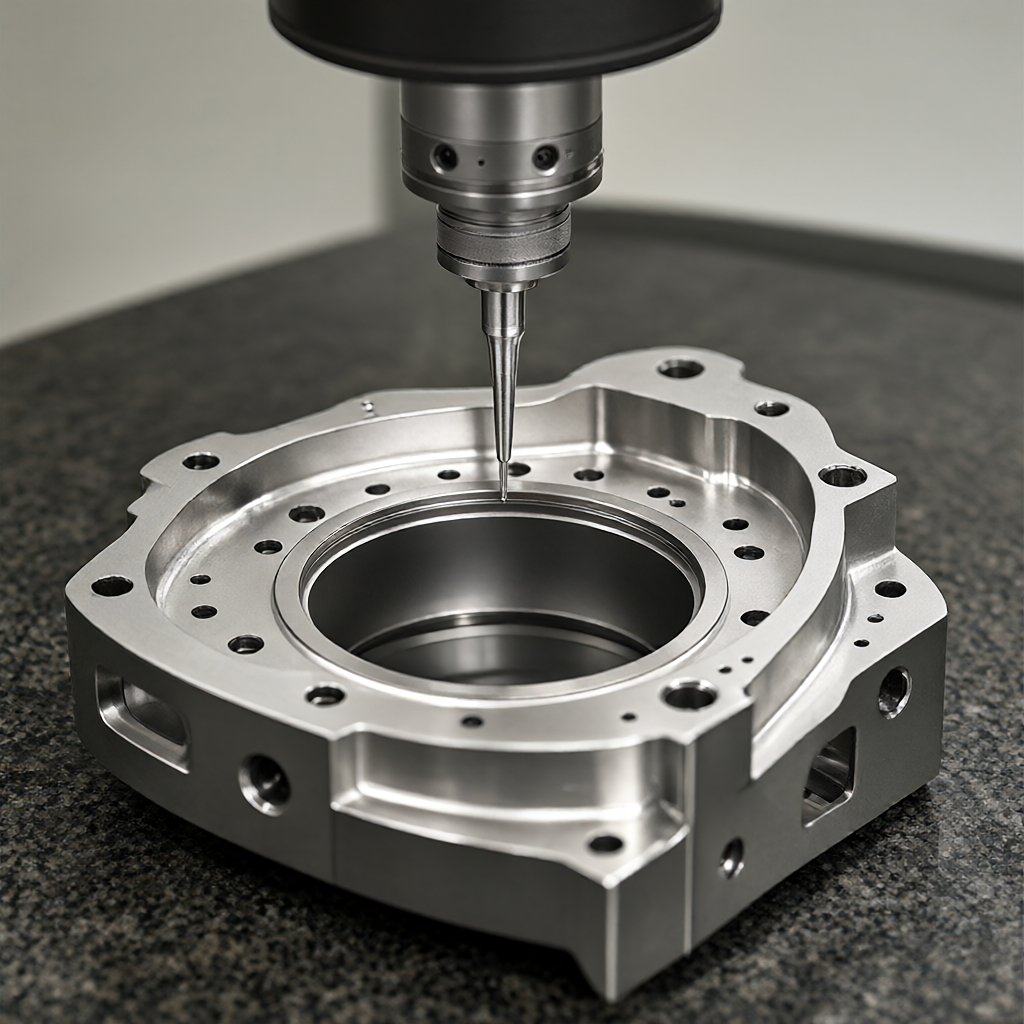
При серийном производстве решающее значение имеет определение первого предмета (FAI). Для определения основных характеристик необходимо провести 100% полноразмерный контроль в соответствии с AS9102 или по требованию заказчика. Последующие партии могут быть проверены с помощью AQL 2.5, но ключевые элементы взаимодействия рекомендуют поддерживать полный контроль, чтобы снизить риск сборки.
Часто задаваемые вопросы
Как многопроцессорная интеграция авиационных деталей снижает кумулятивную погрешность
Все операции выполняются с помощью однократного зажима, устраняя случайную погрешность, связанную с повторным позиционированием. С помощью высокоточных зажимов и мягких лагтей можно контролировать точность повторного позиционирования зажима в пределах 0,01 мм, чтобы обеспечить единство базы.
Как избежать ожогов на поверхности при обработке титана с ЧПУ
Используйте низкотемпературное масло или микросмазку MQL, чтобы снизить скорость резания до 30-50 м/мин и избежать пассивации инструмента. Оптимизируйте скорость подачи и предотвратите накопление тепла трения из-за трудностей со стружкой.
Для каких типов авиационных конструкций подходит фрезерование
Подходит для деталей вала со сложными характеристиками, такими как наклонные отверстия, лопатки, шпоночные канавки. Такие как валы турбин и стойки шасси позволяют выполнять в одном зажиме, фрезерование, бурение, нарезку и т. д.
Как обеспечить согласованность внешнего вида при производстве
Установите контроль процессов SPC для отслеживания тенденций в области изменения размеров в режиме реального времени. Унифицируйте стратегии управления инструментами и компенсации, регулярно заменяйте изношенные инструменты и используйте автоматизированную отправку и удаление материалов для уменьшения воздействия человека.
Каковы основные проблемы при обработке 5-осевых деталей?
Основная проблема заключается в вибрациях и деформациях, вызванных недостаточной жесткостью заготовок. Необходимо оптимизировать траекторию инструмента, использовать небольшую глубину резания и проверить влияние силы резания на стабильность фланцевых держателей в моделировании.
Выводы и предложения в отношении сотрудничества
Компания ShowyMetal имеет 72 станка с ЧПУ, которые охватывают 3/4/5 осевые и фрезерованные станки, которые обеспечивают обработку алюминия, стали, нержавеющей стали и инженерного пластмасс. Мы стремимся помочь клиентам сократить количество отходов и сократить сроки поставки с помощью строгих рекомендаций DFM, точной оптимизации параметров и полномасштабной проверки. Если у вас есть потребность в серийной обработке деталей авиационного класса, мы предоставим чертежи и технические спецификации, и мы предоставим подробный технико-экономический анализ и предложение на основе реальных производственных возможностей.



