





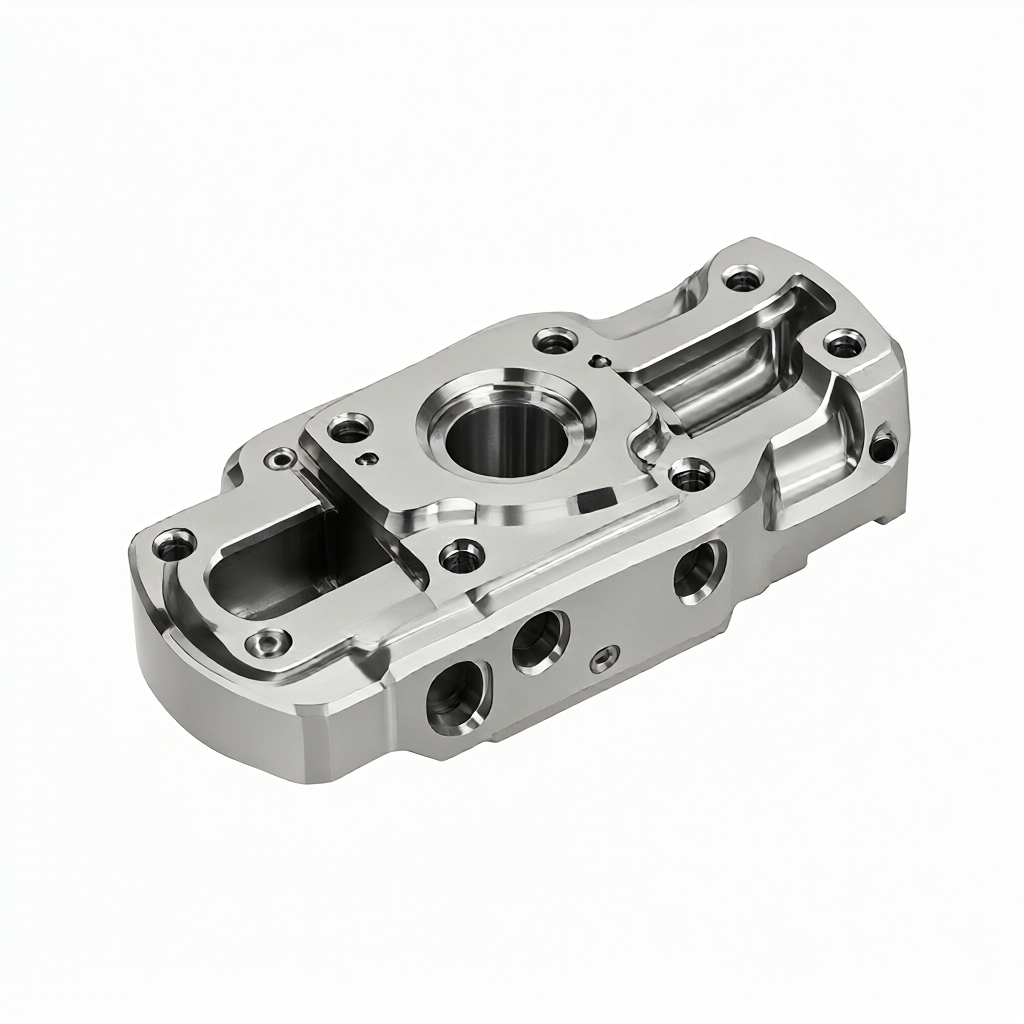
Inconel 718 Характеристики материала и трудности резания
Inconel 718-это высокотемпературный сплав на основе никеля, который широко используется в турбодисках авиационных двигателей, лопатках компрессоров и конструктивных соединителях благодаря своей высокой стойкости к ползучести и коррозионно-стойке. Однако в процессе фрезерования с ЧПУ его физические свойства создают значительные проблемы для обработки.Предел текучести материала при комнатной температуре составляет около 770 МПа, при этом он имеет сильные свойства.Утверделение (Work Hardening)Эффект. При повышении температуры в области деформаций резания, стебля стружки быстро поднимается до уровня 600 HV. Из-за избытка отверженного слоя может привести к увеличению мощности резания и обрушению кромки инструмента. Кроме того, теплопроводность Inconel 718 составляет около одной десятой чистого алюминия, теплота резания трудно унести через заготовки или стружки. Более 80% тепла резания концентрируется вблизи режущей кромки инструмента, что ускоряет диффузный износ.
- Сильная тенденция к сцеплению:При высокой температуре железо, никель и другие элементы легко диффузируются и адгезируются с карбидом вольфрама в твердом сплаве, образуя полумесяц износа.
- Концентрация тепловых напряжений:Местная высокая температура может создавать остаточное напряжение растяжения на поверхности заготовки, что снижает срок службы усталости, к которому крайне чувствительны детали авиационного класса.
- Контроль остаточного напряжения:Неравномерное распределение отверженных слоев может привести к чрезмерной деформации тонкостенных деталей при последующей термообработке.
Влияние различных состояний материала на процесс фрезерования
Начальное металлургическое состояние Inconel 718 напрямую определяет верхний предел параметров резания. Обычно сырье делится наSolution Annealed (Solution Annaled).、Старейшее состояние (Age Hardened)иКовки/прутки размягченные。Разница параметров в твердом состоянии и состоянии исконного состояния
Высокая твердость материала в состоянии (HRC 35-42), большое сопротивление резанию, необходимо применять стратегию «низкая скорость вращения, большая глубина резания, сильное охлаждение»; а твердорастворимый материал имеет большую вязкость, серьезное явление клеветы, необходимо повысить скорость подачи для облегчения отсева стружки. В реальном производстве, если чертеж не определен, необходимо уточнить номер печи и запись термической обработки до отбора проб, чтобы избежать повторной обработки.
| Состояние материалов | Диапазон твердости (HRC) | Рекомендуемая скорость резки (м/мин) | Основные модели отказа |
|---|---|---|---|
| Твердое растворенное состояние (SA) | 25-30 | 80 - 120 | ножи, ножи ножи |
| Время (SA+Age) | 38-44 | 40 - 80 | Диверсивный износ, механический развал |
Выбор инструмента и технологии покрытия
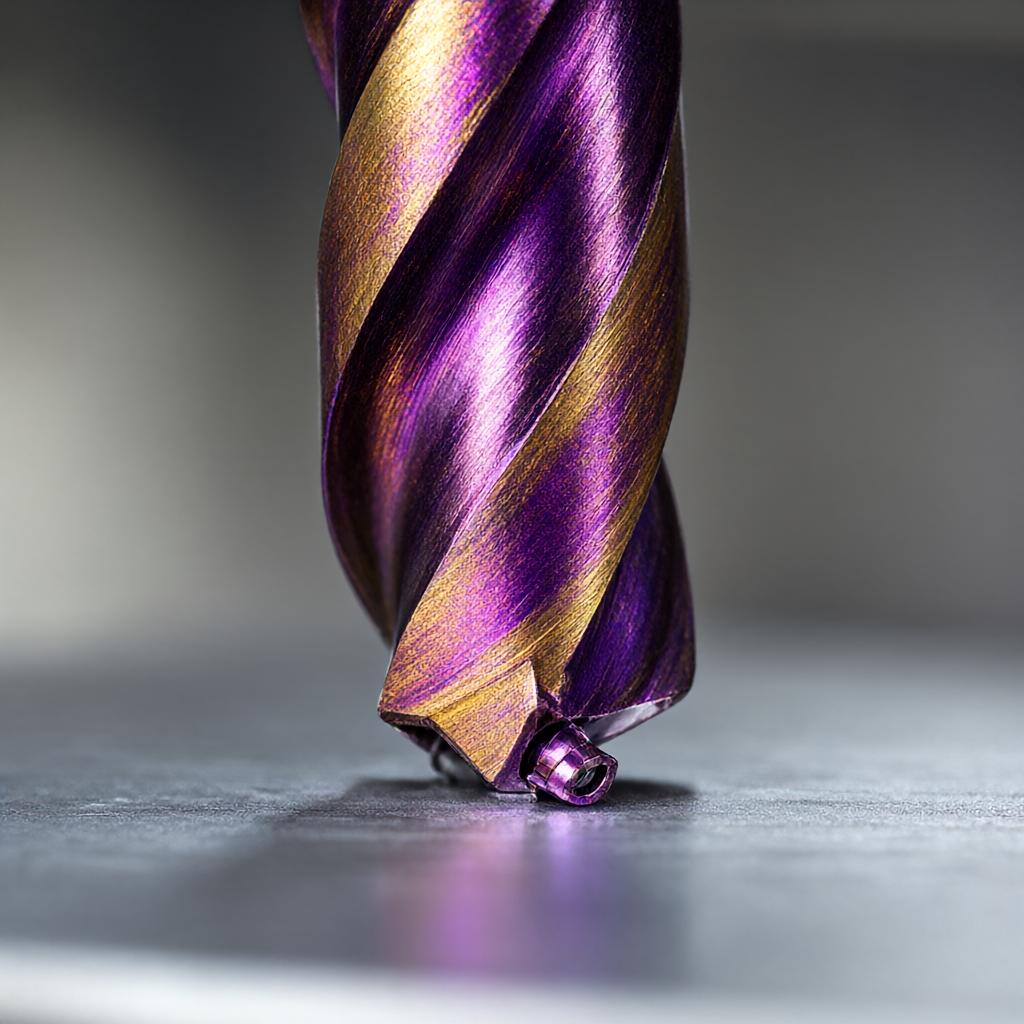
Инструмент является ключом к управлению затратами на обработку Inconel 718. В настоящее время основные варианты включают:Целистый твердосплавный микрозернистСовмещениеЧиты TiAln. Покрытие TiAlN создает пассивный защитный слой глинозема при высоких температурах, при которых температура окисления достигает 800°C и выше, что значительно увеличивает срок службы инструмента. Для глубоких полостей или многоосевых соединений рекомендуется использовать концевые фрезы с большим углом спиральной спирали (30°-40°) для увеличения возможности удаления стружки и снижения осевой силы резания.
- Обычные твердосплавы:Подходит для грубой обработки или средней температуры, высокой стоимости и быстрого износа.
- Твердосплавы с покрытием TiAlN:Подходит для средней обработки, балансирует износостойкость и эффективность резания, является предпочтительным для производства.
- Высокожесткие инструменты PCD/CBN:Inconel 718 относится к металлу, PCD (алмаз) испытывает графитовую реакцию, и его использование запрещено;CBN (кубический эльборовый борот) доступен, но стоит дорого и подходит только для экстремальных сценариев.
Стратегия оптимизации параметров резания: низкая скорость вращения и большая глубина резания
Традиционная стратегия «высокая скорость и низкая глубина резания» часто не работает на Inconel 718. Увеличение скорости вращения приводит к повышению температуры инструмента и ускорению износа из-за трудностей с тепловыделением. Инженерная практика показывает, чтоНизкая скорость вращения (Low RPM) с большой глубиной резания (High Chip Load)Стратегия поддерживает относительно стабильную температуру в области резания, используя большую толщину стружки для достижения лучшего эффекта от стружки.
Для концевых фрез диаметром 10 мм рекомендуется поддерживать скорость вращения шпинделя в диапазоне 4000-6000 об/мин, а подача на зуб (fz) составляет 0,15 - 0,25 мм/z. При этом регулируемая температура резания позволяет увеличить срок службы инструмента более чем на 30%.
Охлаждающая смазка и обеспечение целостности поверхности
Охлаждение предназначено не только для охлаждения, но и для снижения коэффициента трения. Рекомендуется применять для авиационных деталей, чувствительных к остаточному растяжению поверхностиПолностью синтетический водорастворимый раствор для резанияилиПолусинтетический раствор для резания микромасла. Полная сухая обработка (Dry) подходит только для грубой обработки, которая должна быть увлажнена для подавления царапин и царапин.
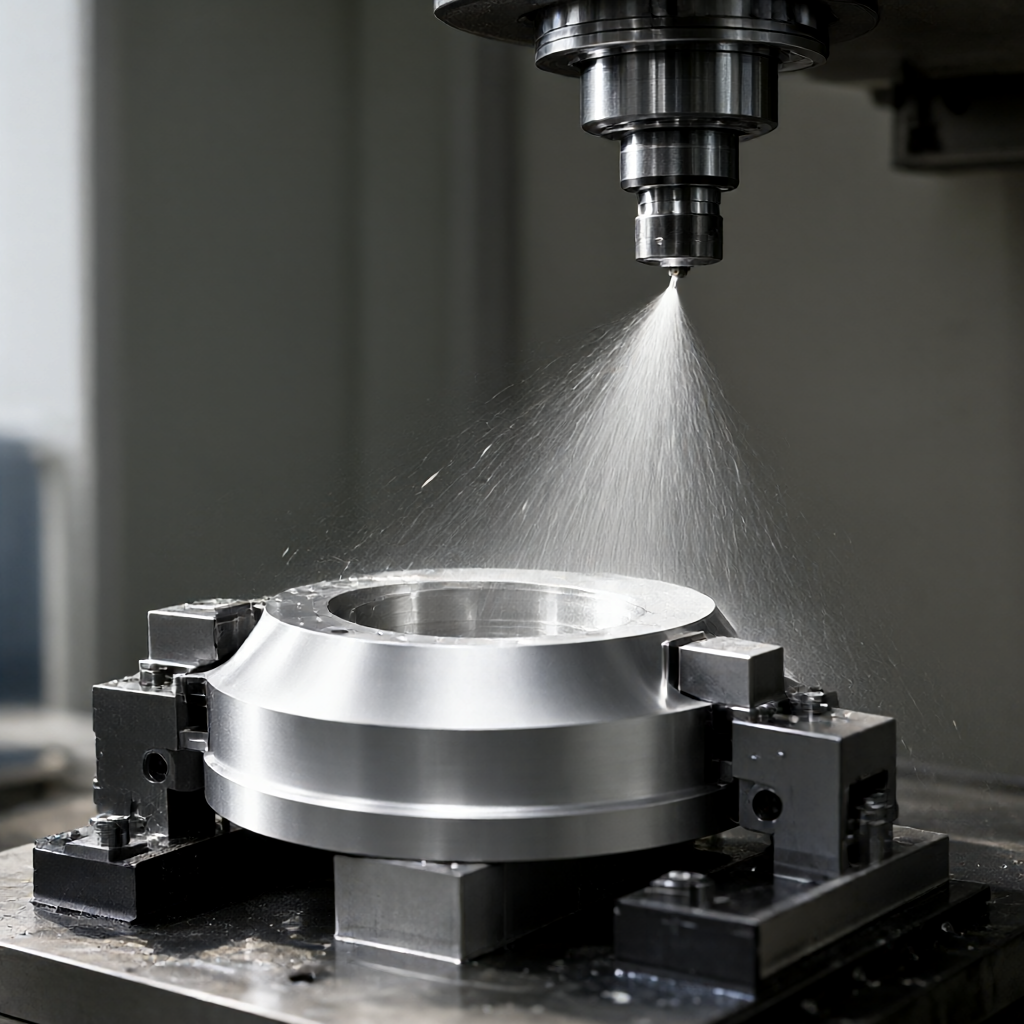
- Направление смазки:Обеспечивает прямой удар режущей жидкости по кромке, избегая вторичного износа при размыве до обработанной поверхности.
- Контроль остаточного напряжения:Снижение усилий резания на этапе тонкой обработки помогает контролировать остаточное напряжение поверхности в пределах давления, что соответствует требованиям NADCAP для авиационных компонентов.
- Шероховатость поверхности:Благодаря сочетанию этих процессов достигается очистка Ra 0,4 - 0,8 мкм, что соответствует большинству стандартов для авиационных панелей и конструкционных деталей.
Контрольные стандарты и контроль целостности партии
В основе прецизионного производства лежит повторяемость. В серийном производстве мы выполняем трехступенчатую систему контроля качества «подтверждение первого элемента-проверка технологического процесса-полный контроль отгрузки и отгрузки».
Ключевые параметры обнаружения
- Точность размера:Для проверки ключевых характеристик применяется трехкоординатная измерительная машина (CMM), контроль допуска находится в пределах ±0,01мм.
- Шероховатость поверхности:Применяется прибор шероховатости контактного типа для контроля углов внутренней полости и тонкостенных зон во избежание остаточных следов.
- Микроорганизации:При необходимости проводится металлографический микроскоп для обеспечения равномерной толщины обработанного упрощенного слоя без перегрева и изменения цвета.
- Неразрушающий контроль:В соответствии с чертежом представляется протокол магнитопорошкового контроля (МТ) или контроля пенетрационным методом (ПТ) для устранения микротрещин на поверхности.
Вопросы и ответы (FAQ)
Как уменьшить срок службы инструмента при фрезеровании Inconel 718?
Рекомендуется проверить, не являются ли параметры резания слишком высокими, чтобы снизить скорость вращения и увеличить подачу на зубький зуб, а также подтвердить соответствие типов покрытия, что покрытие TiAlN лучше, чем у TiCN на сплавах на основе никеля. Эффективным средством для продления срока службы являются также периодические перешлифованные инструменты.
Как избежать деформации поверхности после фрезерования Inconel 718?
Деформация происходит главным образом из-за высвобождения остаточных напряжений и термической деформации. Перед тонкой обработкой необходимо обеспечить полное снятие напряжения полуфабриката, с использованием параметров низкой силы резания, а также обеспечить полную смазку охлаждающей жидкости, чтобы избежать местного перегрева.
В чем разница между параметрами фрезерования Inconel 718 в твердом состоянии и запаздывающем состоянии?
Высокая твердость, более низкая скорость вращения (4000-6000 об/мин) и меньшая подача; высокая вязкость в твердом растворенном состоянии, легко приклеивается нож, нужно немного больше скорости подачи для удаления стружки, но необходимо усилить охлаждение для предотвращения адгезии.
Почему нельзя использовать алмазный инструмент Inconel 718?
Inconel 718 содержит металлические элементы, такие как железо, никель и другие, и при высокой температуре происходит химическая реакция с алмазами (углеродом), что приводит к быстрому выпадению покрытия инструмента, поэтому запрещается использовать инструмент PCD, следует выбрать твердосплав или CBN.
Каким образом массовое производство обеспечивает согласованность поверхности?
Колебания значения Ra в пределах ±0,2 мкм можно контролировать с помощью стандартного программирования, фиксированного контроля срока службы инструмента (на основе мониторинга нагрузки главной оси), использования библиотеки автоматического переключения шпинделя (TSP) и подтверждения шероховатости первой детали каждой партии.
Выводы и предложения
Фрезерование высокотемпературных сплавов Inconel 718-это не единственная проблема процесса, а системная инженерия материалов, инструментов, параметров и охлаждения. Овладение основной стратегией «большой глубины резания» при низкой скорости вращения в сочетании с инструментами с покрытием TiAlN и эффективным охлаждением является ключом к сбалансированию стоимости инструмента и качества поверхности.Если у вас есть потребность в обработке деталей Inconel 718, мы предлагаем вам чертежи и описание состояния материала. Мы предлагаем бесплатную оценку процесса DFM и прогноз срока службы инструмента на основе ваших особенностей (например, тонкостенных стенок, глубоких полостей, сложных поверхностей), чтобы помочь вам оптимизировать стоимость и сроки поставки. Отправьте чертежи в инженерную команду, и мы предоставим вам конкретные рекомендации по параметрам резания и предложения по партии.



