





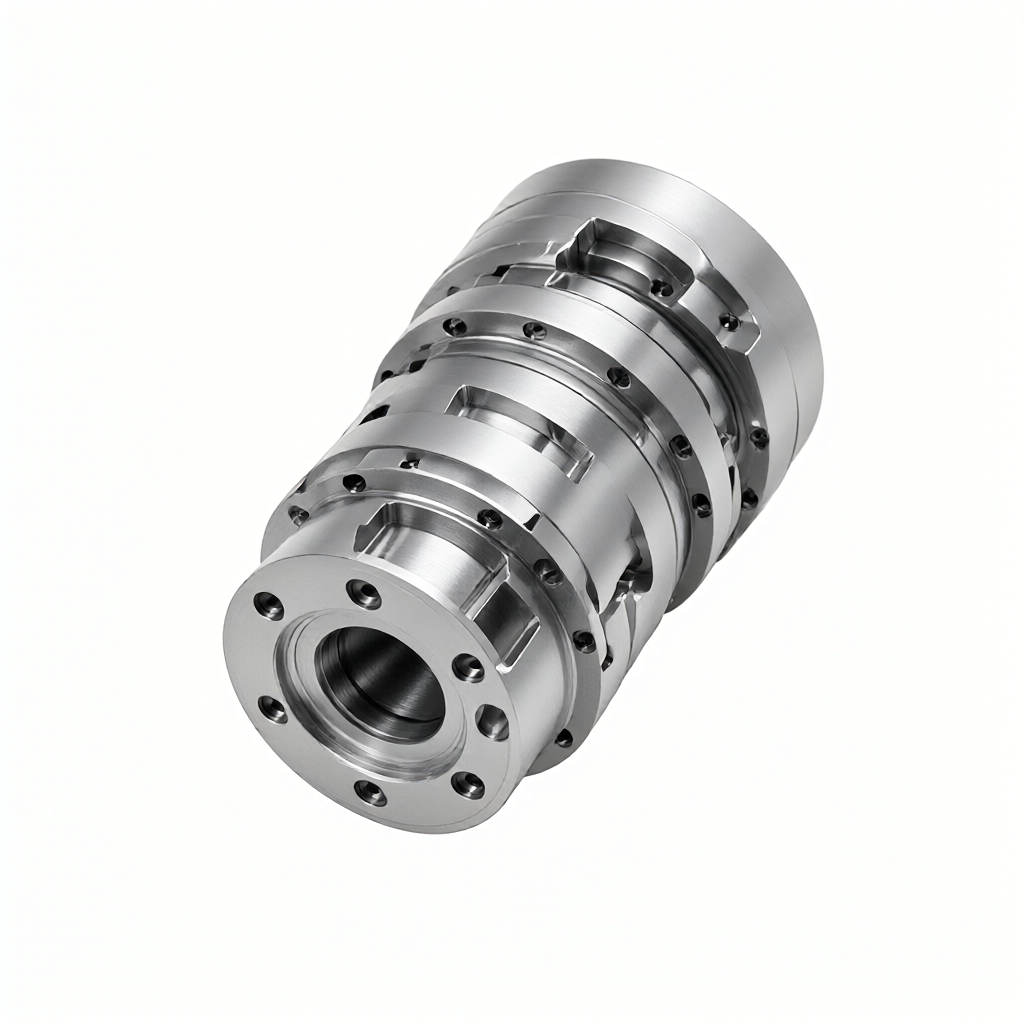
В процессе обработки деталей с ЧПУ управление силами фрезерования и подавление тепловой деформации являются основными техническими проблемами, определяющими точность сборки. Многие инженеры, указывая на допуск ±0,01 мм, часто игнорируют кумулятивное влияние формы стружки, коэффициента износа инструмента и напряжения зажима на конечную плоскость. ShowyMetal опирается на кластер из 72 станков ЧПУ, оптимизировав объем и параметры резания, чтобы обеспечить стабильность шероховатости поверхности такой точной опорной поверхности в пределах Ra0,4 мкм, и обеспечить согласованность партии с помощью тщательного технологического контроля. Для покупателей в аэрокосмической отрасли понимание эластичности восстановления и микродеформации, вызванных силой фрезерования, является ключевым показателем для оценки технологических возможностей поставщика. В данной статье будут рассмотрены механические действия, варианты предотвращения деформации и стандарты приемки при высокоточном фрезеровании эталонного пласта с технической точки зрения, чтобы помочь технической команде точно определить ресурсы обработки, соответствующие строгим требованиям допуска на этапе запроса.
Источник силы резания и механизм теплового воздействия при фрезеровании базы
Влияние компонента силы резания на микродеформация
Алюминием в авиации Во время фрезерования (например, 7075-T6) основное усилие резания Fc и нормальная сила Fn напрямую определяют напряженное состояние заготовки. При разгрузке инструмента более 0,5 мм соотношение упругих и пластических деформаций значительно изменяется. Если путь резания не распределен, локальное отключение остаточных напряжений может привести к отклонению плоскостности более 0015 мм. Точная обработка требует управления боковой подачей за пределами критической частоты флаттера. Обычно с помощью конечных элементов моделируется концентрация напряжений и корректируется соотношение плоского и обратного фрезерования для минимизации колебаний силы резания.
Эффект наложения тепловой деформации и износа ножа
Тепловое тепло резания, возникающее при высокоскоростном фрезеровании, в основном накапливается на поверхности изделия. При недостаточном охлаждении разница в коэффициентах теплового расширения вызывает смещение микрона. При этом, при увеличении на 0,1 мм нагрузки на резьбу (VB) скорость резания увеличивается примерно на 15%. ShowyMetal использует онлайн-систему контроля стружки и управления сроком службы инструмента в серийном производстве, с помощью предустановленной величины компенсации износа гарантирует, что допуск формы и расположения опорной поверхности в течение срока службы инструмента будет оставаться в пределах верхнего и нижнего пределов спецификации, что позволит избежать изменений в основе, вызванных последующей обработкой.
Ограничения точности выбора материалов и стратегий зажима
Авиационные части обычно используются 6061-T6, 7075-T6 и титановые сплавы (Ti-6Al-4V). Высокая теплопроводность титановых сплавов делает область резания очень высокой температурой, что делает процесс затвердевания. Способ зажима напрямую влияет на консистенцию опорных плоскостей: пневматические зажимы могут легко зажимать, но они могут быть упругими в тонкостенных конструкциях; вакуумные присоски подходят для пластин, но имеют ограниченную приспособленность к сложным деталям с пушками. Рекомендуется применять гидравлический самопроизвольный патрон или специальные приспособления для снятия остаточных напряжений путем предварительной загрузки, чтобы обеспечить сохранение опорной поверхности в состоянии "нулевого напряжения" в процессе обработки.
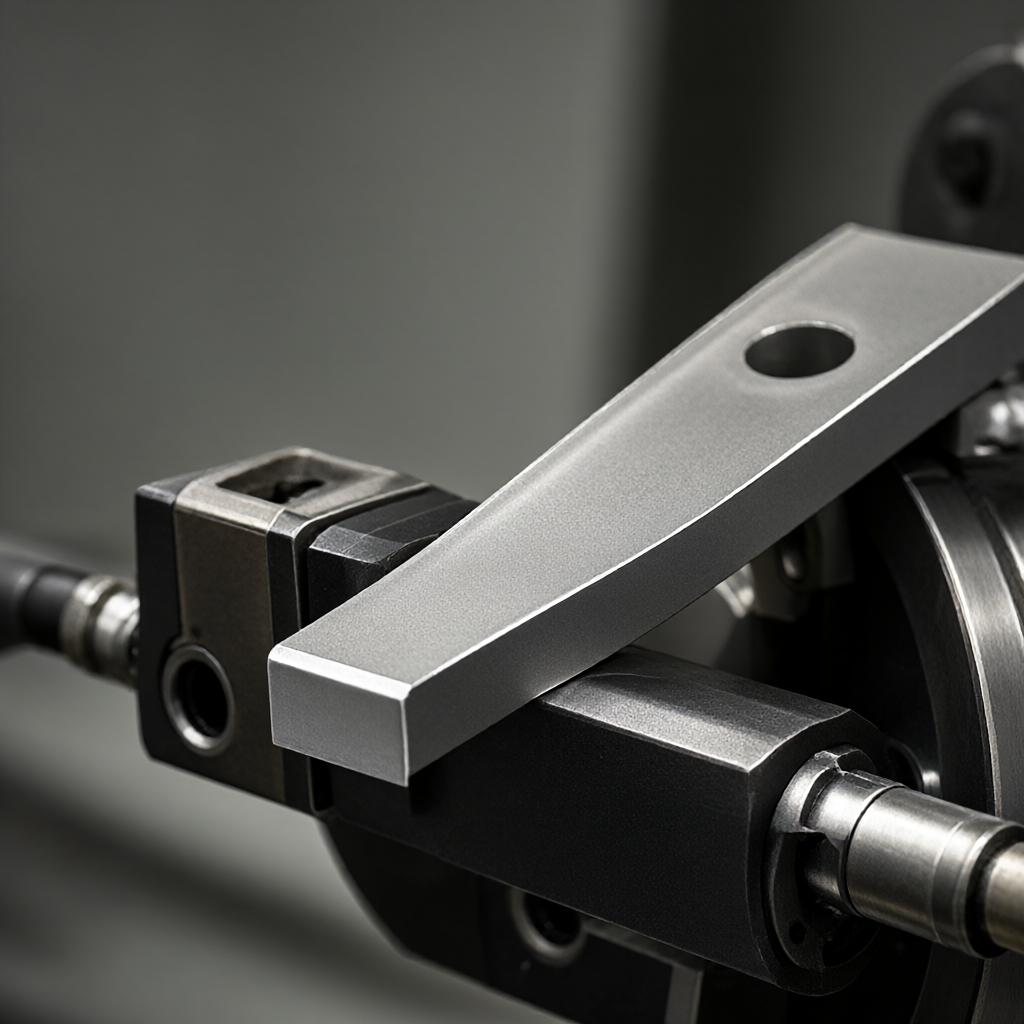
Сравнение и выбор вариантов фрезерования опорной поверхности с точностью
При обработке эталонной поверхности одной и той же авиационной опоры разные технологические маршруты существенно отличаются по стоимости, точности и эффективности. В следующей таблице приведены сравнительные технические параметры двух основных вариантов, которые могут быть использованы при принятии решений в закупочных и технических группах.
| Технологические маршруты | Тип оборудования | Допустимость допуска | Шероховатость горизонтальная | Применяемые сцены |
|---|---|---|---|---|
| Вариант А: высокоскоростное фрезерование 3 оси | Вертикальный обрабатывающий центр | ±0,01 мм | Ra 0,8 мкм | Плоскость, простая конструкция |
| Вариант В: 5-осевая обработка | 5-осевой центр обработки | ±0.005мм | Ra 0,4 мкм | Авиационные рамы с боковыми фасадами, сложными поверхностями |
Вариант А подходит для деталей большой партии и хорошо структурированной конструкции, а вариант В позволяет значительно сократить количество загрузок и погрешность перехода. Он особенно подходит для высокопроизводительных авиационных компонентов малой партии. Он обладает способностью обработки по 5 осям автоматически оптимизирует линию ножа в соответствии с топологией детали, снижает риск перерезания, одновременно одновременно с многогранной обработкой с помощью одного зажима, устраняя кумулятивную погрешность от источника.
Непрямое влияние формы стружки и контроля стружки на качество поверхности
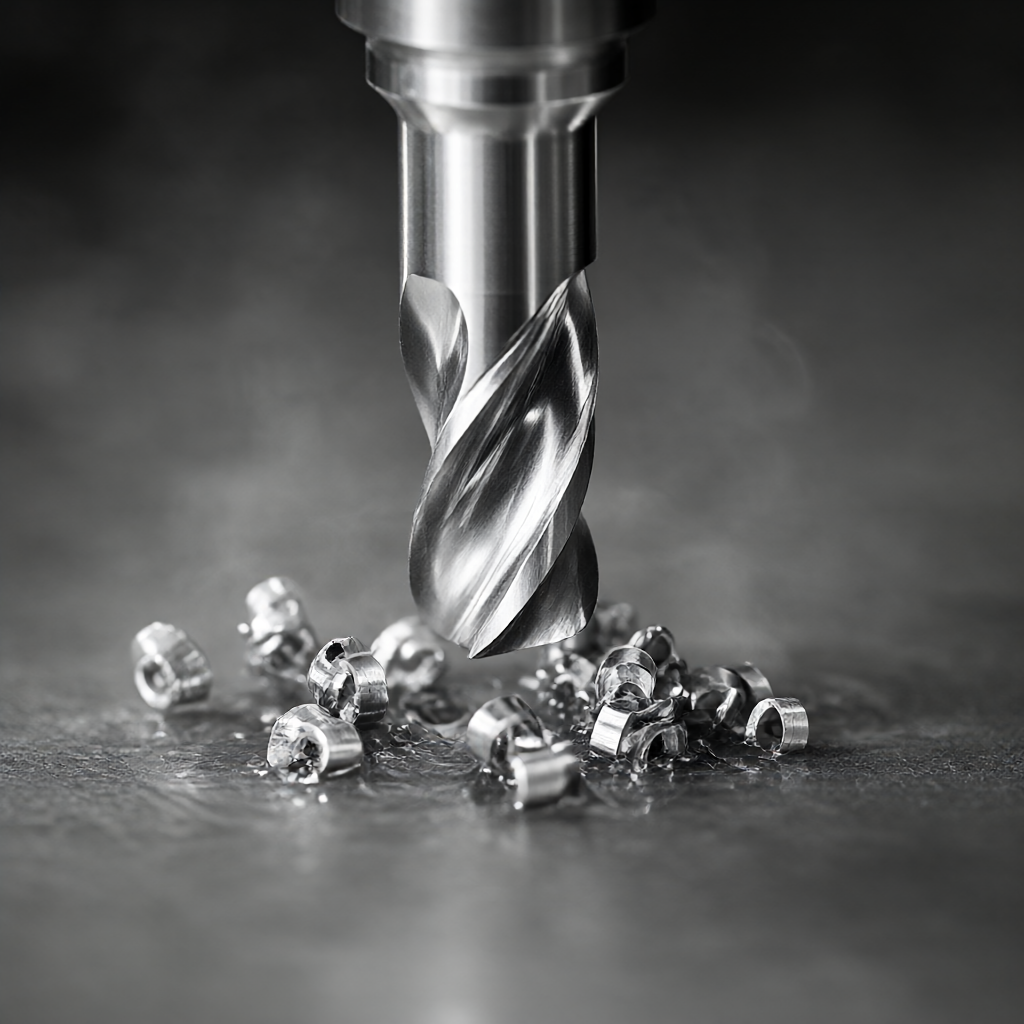
Непрерывная длинная стружка не только натягивает инструмент и влияет на удаление стружки, но и приводит к ухудшению шероховатости обработанной поверхности. При высокоскоростном фрезеровании, регулируя подачу фрезы на зуб до 0,1 - 0,2 мм/зуб, может вызвать обрывание стружки. Для тонкостенных деталей микробирование, вызванное стружкой, приводит к колебаниям плоскостности более чем на 2 мкм. Рекомендуется применять стратегию обработки микроподачи в сочетании с тонкой регулировкой скорости вращения шпинделя, чтобы длина стружки была ограничена 5-10 мм, что гарантирует плавный процесс удаления стружки и исключает царапину. Кроме того, тепло, которое может быть унесено стружкой, является одной из основных причин деформации, а повышение способности стружки помогает поддерживать стабильность температуры в области резания.
Ограничение деформации и контроль согласованности при массовом производстве
Для 15-25 дней поставки партии, мы вводим SPC (управление статистическим процессом) для контроля ключевых размеров, устанавливаем нижний предел контрольной схемы. При отклонении данных контроля силы фрезерования от среднего ±3σα, автоматически запускаем сигнализацию и останавливаем инструмент для проверки состояния. Этот режим управления, основанный на данных, снижает вероятность дрейфа размеров из-за износа инструмента или теплового дрейфа до допустимого диапазона, обеспечивая, чтобы 1-я и 100-я единицы оставались на уровне микрон по высоте базового уровня.
Факторы окружающей среды и тепловая компенсация станка
Для аэрокосмических клиентов рекомендуется указать на чертежи температурные требования (например, 20±1 ℃) и провести измерения после проверки до комнатной температуры, чтобы исключить остаточное тепловое воздействие. В цехе ShowyMetal температура и влажность, в сочетании с системой управления замкнутым циклом, чтобы обеспечить влияние факторов окружающей среды на конечный размер менее ±0.002 мм.
Анализ критериев контроля и пунктов приемки
Приемка опорной поверхности зависит не только от плоскостности, но и от целостности поверхности. Обычные методы контроля включают: плоскостность и контур с помощью трикоординатной измерительной машины (CMM), волнение поверхности с помощью оптического плоскостного прибора, измерение шероховатости с помощью прибора Ra. Для авиационных деталей необходимо выполнить визуальную проверку (VT), проверку наличия резьбы, царапин или изменения цвета с тепловым воздействием. Если поверхность имеет затвердевший слой или остаточное напряжение, то может стать источником усталости трещины. Рекомендуется уточнить в стандарте приемки: Допуск плоскости, верхняя шероховатость и визуальный стандарт без видимых дефектов. ShowyMetal предоставляет отчеты CMM, которые можно проследить, чтобы клиенты быстро прошли входную проверку.
Список распространенных моделей отказа
- Вибрирование: связь между внутренней частотой станка и скоростью вращения главного вала, следует избегать зоны вращения и уменьшать объем спинного инструмента.
- Поцарапины на поверхности: из-за плохой стружки или загрязнения охлаждающей жидкости, необходимо оптимизировать тип стружки и сохранить чистоту охлаждающей жидкости.
- Трещина от остаточного напряжения: вызвана чрезмерной шлифовкой или неправильной термообработкой, необходимо регулировать линию обработки, зарезервировать операцию снятия напряжения.
Часто задаваемые вопросы
Как сбалансировать эффективность с точностью ±0,01 мм при фрезеровании опорной поверхности авиационных деталей?
Рекомендуется применять стратегию «Грубое фрезерование + тонкое фрезерование одного ножка», объем отрезного фрезерования контролируется на уровне 0,05 - 0,1 мм, подача снижается до 30% от обычного, в сочетании с высокой скоростью резания и принудительным охлаждением, что позволяет поддерживать разумный ритм при обеспечении точности.
Обработка эталонного слоя титанового сплава очень высокая температура, какая эффективная схема охлаждения?
С низкой теплопроводностью, рекомендуется использовать микросмазку (MQL) или низкотемпературную охлаждающую жидкость высокого давления (



