





При обработке деталей из алюминиевого сплава, выбор состояния материала напрямую определяет прочность детали, усталочный срок службы и эффективность обработки. T6 и T73 являются двумя наиболее распространенными состояниями термообработки из алюминиевых сплавов серий 2024 и 7075, которые отличаются по пределу текучести, стойкости к коррозии и растрескиванию под напряжением и оконному окну обработки. Если инженер не уточняет состояние материала на этапе DFM, то это может привести к деформации детали после сборки или ранней неисправности. Эта статья сочетает параметры резания с ЧПУ, контроль допуска и стандарты контроля, анализирует различия в производительности и обоснование выбора двух состояний, чтобы помочь разработчикам и покупателям технологий принимать точные решения по материалам.
Основные характеристики авиационных алюминиевых сплавов T6 и T73 отличаются от характеристик
T6 имеет высокую прочность на растяжение. В качестве примера используется модель 7075-T6, которая имеет предел прочности на растяжение до 570 МПа, предел текучести 503 МПа и коэффициент удлинения около 11%. Однако состояние T6 имеет большое количество кресел в решетке решетки, что делает его чувствительным к коррозионному растрескиванию под напряжением (SCC), особенно в морской атмосфере с содержанием хлора или во влажной среде.
T73 имеет прочность на растяжение 540 МПа и предел текучести 490 МПа, но его устойчивость к SCC на порядок выше, чем у T6. В аэрокосмических конструкциях T73, где наблюдается высокое остаточное напряжение, обычно требуется T73, чтобы избежать катастрофического расширения трещин во время службы. Для серии 2024 года состояние T73 (2024-T73) также демонстрирует более высокую устойчивость к коррозии, чем у T6.
Сравнение основных механических параметров
| Параметрические показатели | 7075-T6 | 7075-Т73 | Выбор объекта для открытия |
|---|---|---|---|
| Прочность на разрыв (МПа) | 570 - 590 | 530 - 550 | Т73 имеет немного меньшую прочность, необходимо пересчитать коэффициент запаса прочности |
| Предел текучести (MPa) | 503 - 517 | 480 - 500 | Превышение срока приводит к снижению предела текучести и улучшению пластичности |
| Коэффициент удлинения (%) | 11 | 13 - 15 | T73 Повышенная прочность и устойчивость к ударам |
| Устойчивость к напряжению (SCC) | Чувствительность | Высокая сопротивляемость | Область с высоким остаточным напряжением предпочтительней T73 |
| Релаксация при перенапряжении | Плохо | Превосходный | T73 лучше подходит для поддержания формы после точной сборки; |
Политика настройки производительности резания и параметров с ЧПУ
При обработке с ЧПУ параметры T6 могут привести к увеличению скорости резания, долговечности инструмента и целостности поверхности. Алюминиевые сплавы в состоянии T6 имеют более высокую твердость (около 95-105 HB), что увеличивает вероятность образования непрерывных лент при резании. T73 из-за грубого выделения фаз, которые могут привести к образованию кромок и снижению сопротивления резанию.
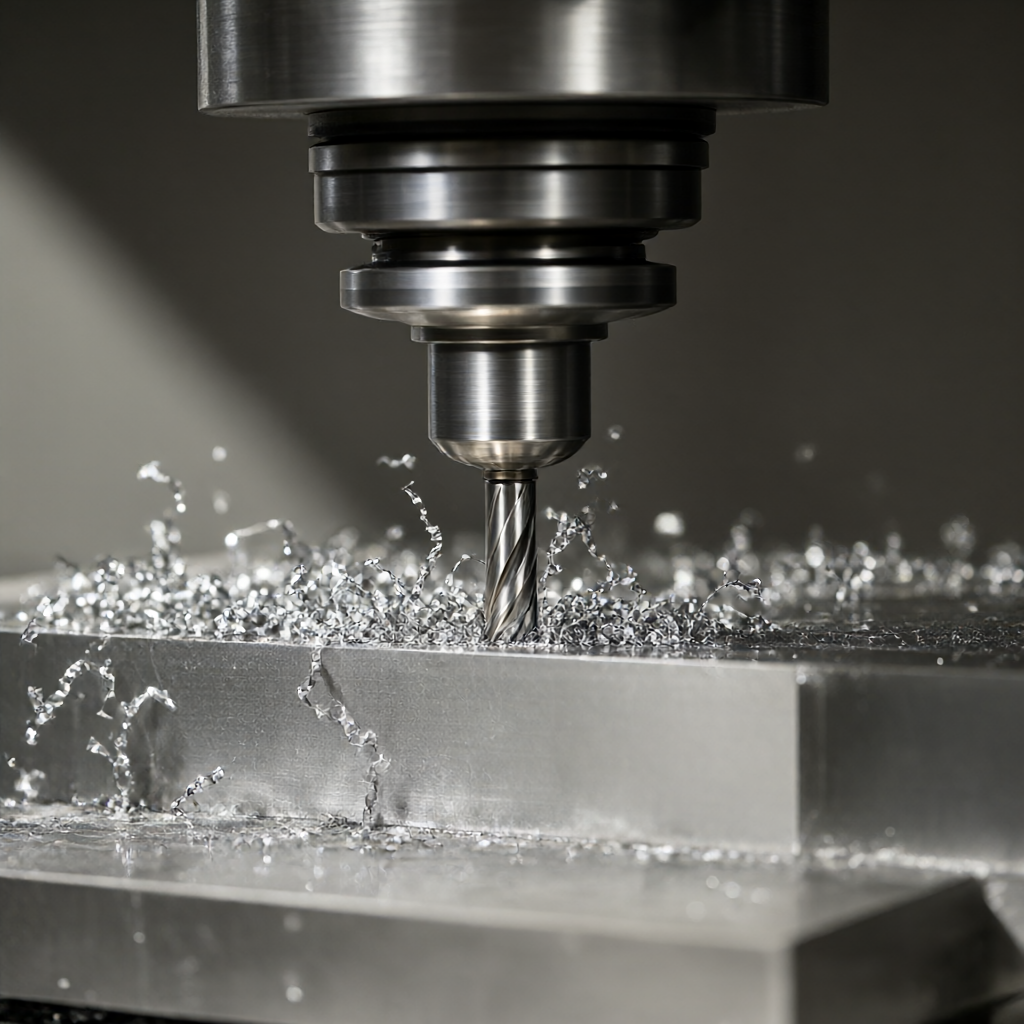
Для деталей 7075-T73 рекомендуется снизить скорость вращения шпинделя на 10 - 15%, а скорость подачи-регулировать для подавления деформаций высвобождения напряжения, вызванных теплотой обработки. При выборе инструмента твердосплавные концевые фрезы с радиусом скругления кромок 0,2 - 0,3 мм значительно повышают качество поверхности в состоянии T73. В то же время в процессе резания материал T73 из-за внутреннего баланса напряжений деформация зажима примерно на 20% меньше, чем T6, что обеспечивает более благоприятное технологическое окно для управления допуском ±0,01 мм.
Варианты освобождения напряжения от механической обработки и уклонения от деформации
Тепловая точка для обработки алюминия является «перерезанным и изменяющимся после обработки. Тепловая точка T6-разрядной обработки имеет более высокую стабильность размеров, чем T73, но T73 находится рядом с термодинамической метаравновесной точкой после истечения срока годности и имеет очень низкое остаточное напряжение. Таким образом, материал T73 может быть достигнут стабильности размеров без длительного естественного отжига или низкотемпературного отжига, как T6, после отжига. Для серийного производства T73 может сократить время процесса и уменьшить риск дрейфа размеров из-за истечения срока давности.
Для тонкостенных конструкций T73 рекомендуется применять стратегию «остаточный запас 2 мм + тонкая обработка ». При тонкой обработке необходимо обеспечить глубину резания не более 0,5 мм, чтобы избежать частичных пластических деформаций, вызванных теплотой резания. Использование термостатической режущей жидкости (20±1 ℃) в сочетании с технологией микросмазки (MQL) позволяет контролировать шероховатость поверхности в пределах Ra0,4 мкм, что соответствует требованиям к внешнему виду высокого качества.
Различия в приспособляемости T6 и T73 при обработке поверхности
Антианодирование является наиболее распространенной технологией поверхностной защиты авиационных алюминиевых деталей. В анодированной мембране T6 и T73 есть небольшая разница. В анодированном электролите материал T6 имеет высокую степень деформации решётки, скорость коррозии немного выше, если толщина пленки превышает 25 мкм, на краях может произойти затемнение «перекоррозия». А структура зерна T73 более равномерна, плотность роста оксидной пленки лучше, для деталей, требующих высокого качества уплотнения и длительного срока службы, соединение оксидной пленки T73 с основой более стабильным.
Кроме того, T73 имеет более равномерное распределение твердости поверхности, что позволяет избежать распространения царапин из-за концентрации местных напряжений. Для воздушных деталей, требующих высокой освещенности поверхности без царапин, потери полировки T73 при последующей полировке примерно на 15% меньше, чем T6, что способствует сохранению последовательности внешнего вида.
DFM инженерные рекомендации и процесс подтверждения состояния материалов
На этапе рассмотрения чертежей (DFM) инженер должен определить состояние материала. Если чертеж обозначен только "7075", а не T6 или T73, то по умолчанию обрабатывается по T6. Но в отношении конструкции с несущей силой, среды с высокой вибрацией или чувствительной к коррозии, необходимо обязательно указать T73. Закупка и разработка требуют создания системы отслеживания состояния материала, поставщик должен предоставить список материалов (Mill Test Report), соответствующий номеру печи, определить температуру растворения и срок годности термообработки.
- Среда с высоким напряжением/высокой коррозионной активностью:Лучше всего использовать Т73, жертвуя малой интенсивностью в обмен на усталость и срок службы ТПС.
- Универсальная структура/чувствительность к затратам:Выбор T6, более полное снабжение материалами и высокая зрелость параметров обработки.
- Точные приспособления:T73 имеет лучшую стабильность размеров и подходит для ключевых поверхностей посадки, для которых требуется допуск ±0,01 мм.
Критерии испытаний и пункты контроля качества отгрузки.
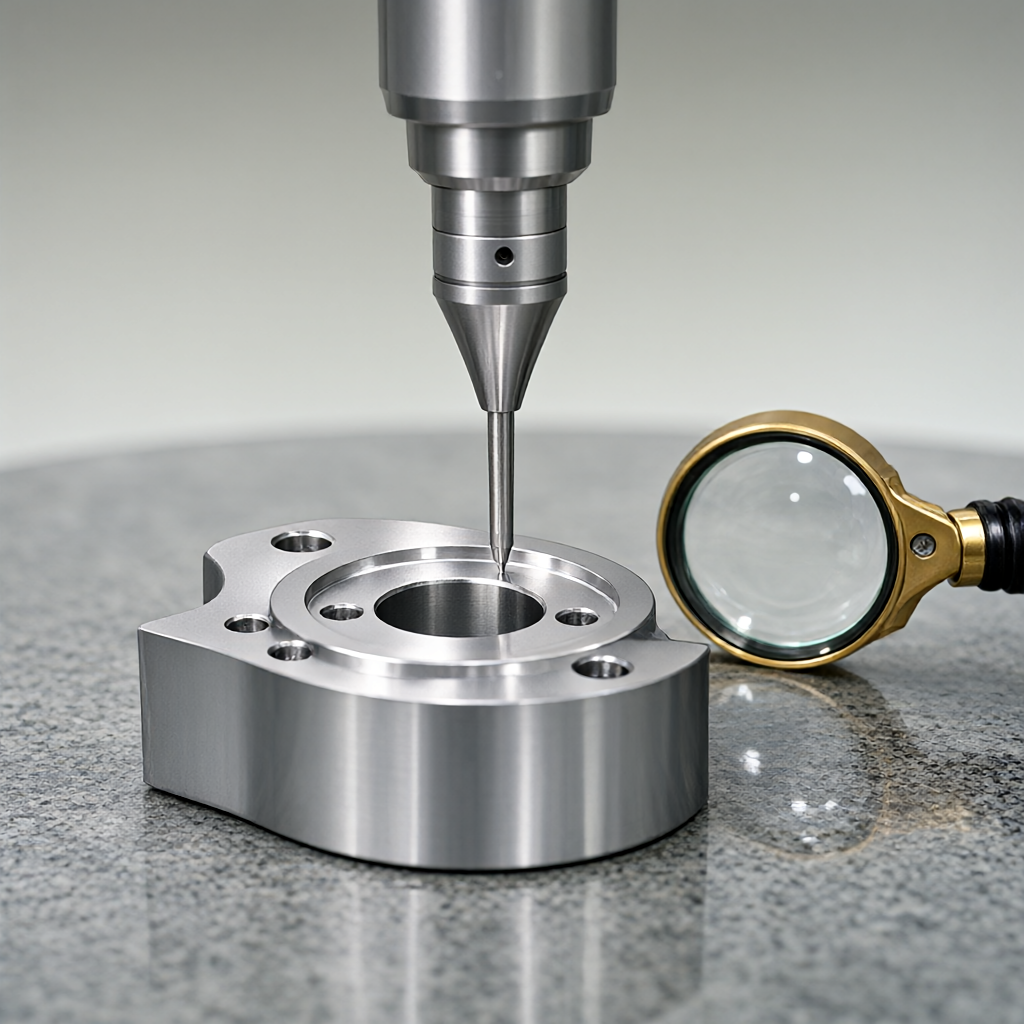
Для авиационных деталей T73, помимо обычного контроля размеров и шероховатости, необходимо добавить макрокоррозионный контроль и вихревой контроль (EC). вихревой контроль позволяет неразрушающим образом идентифицировать близкую поверхностную трещину, особенно подходит для обнаружения микротрещины, которые могут возникнуть после обработки деталей T73. Перед отгрузкой необходимо выполнить 100% полный контроль, критически важная поверхность посадки выполняется вторично с помощью трехкоординатной измерительной машины (CMM) для обеспечения допуска формы и положения в пределах ±0,01 мм. Внешний вид поверхности должен пройти пятикратный лупоскопический осмотр, чтобы гарантировать отсутствие царапин и окисления пятен, а также соответствие стандартам доставки высокого качества.
Обычные модели отказа и обхода
- Растрескивание под напряжением:T6 в эксплуатации во влажной среде>5 лет легко развивается, вариант обхода: T73 и анодирование толстых мембран.
- Деформация обработки:Тонкостенные детали (толщина стенки)



