





Инженерная логика контроля толщины анодной пленки при обработке авиационных деталей
При создании высокоточных конструкций для аэрокосмической промышленности,Обработка авиационных запчастейПри обработке поверхности обычно определяется срок службы компонентов. анодирование является основным средством защиты алюминия и его сплавов, качество слоя мембраны зависит не только от соответствия внешнего вида, но и от строгих показателей коррозионной стойкости. Для инженеров и покупателей важно понимать параметры всех линий связи, которые ранее обрабатывались для контроля толщины мембраны, чтобы избежать отказа от партии. Данная статья основана на практическом опыте обработки и обработки поверхности с ЧПУ, демонтирует технические детали контроля равномерности толщины мембраны и определяет границы определения стойкости к солью туману, чтобы помочь технической команде установить точные ожидания на этапах подписания и принятия чертежей.
Основные технологические переменные, влияющие на толщину окислительной пленки
Рост анодированной мембраны-это не простой линейный процесс, а результат сочетания плотности тока, температуры электролита и формы напряжения. В условиях серийного производства колебания любой переменной могут привести к неравномерному распределению толщины мембраны, что, в свою очередь, может повлиять на результаты последующих испытаний солевого тумана.
- Плотность тока: Обычно в диапазоне 1,0 - 2,0 А/дм2. Низкая плотность приводит к рыхлению слоя мембраны и высокой пористости; высокая плотность приводит к локальному перегреву, что приводит к хрупкости или обжиганию слоя. Для толстостенных деталей и тонкостенных листов однородность достигается с помощью катодного экрана.
- Температура электролитаанод серной кислоты обычно производится при температуре 15 - 25 °C. При повышении температуры на 5 °C твердость слоя снижается примерно на 10 - 15%, повышается кристалльность и значительно снижается коррозионная стойкость. Летом необходимо установить систему циркуляции холодной воды, зимой необходимо поддерживать постоянную температуру.
- Волны и импульсы напряжения: Обычное выпрямление постоянного давления подходит для большинства стандартных деталей. При необходимости повышения плотности слоя мембраны, можно применить технологию анодирования переменного тока или импульсного анодирования, устраняя зажатие газа в слое мембраны через отрицательную полунеделю, чтобы конструкция слоя пленки была более плотной, тем самым увеличивая количество часов стойкости к солью и туману.
Значение шероховатости поверхности детали может повлиять на распределение тока после точной обработки с ЧПУ. Если остатки резьбы (Ra> 1,6 мкм), электрическое поле концентрируется на пиках, что приводит к образованию местной пленки или перегорению. Поэтому рекомендуется добавить процесс небольшой полировки или катки на этапе предварительной обработки, чтобы поверхность Ra контролировалась в пределах 0,8 - 1,2 мкм, что способствует равномерному распределению толщины мембраны.
Методы контроля толщины мембраны и стандарты интерпретации данных
Точные данные толщины мембраны являются основой для приемки. В отрасли применяются электрометрические измерения (толщиномер) и станки среза, каждый из которых имеет место в зависимости от требований к точности и стоимости.
| Методы контроля | Краткое изложение принципа | Типовая точность/погрешность | Применяемые сценарии и преимущества |
|---|---|---|---|
| Электрический метод (вихревой/бета-луч) | Измерение толщины покрытия на немагнитной подложке с помощью электромагнитной индукции или бета-излучения | ±0,5÷2,0 мкм | Быстрое, неразрушающее качество, идеально подходит для полного контроля на заводе. Однако для небольших деталей или сложных поверхностей могут существовать пробелы измерения, для получения среднего значения требуется несколько точек измерения |
| Метод резки (металлографические наблюдения) | Образцы обставлены, после шлифования и полировки измеряют толщину сечения слоя мембраны непосредственно под микроскопом | ±0,1 - 0,5 мкм | Разрушительные испытания, высокая точность, для арбитражного разбирательства споров или первого подтверждения. Возможность одновременного наблюдения пористости и глубины коррозии слоя пленки |
| Метод невесомости (кислотный растворение) | Погрузить оксидные элементы в жидкую кислоту, изменить объем и толщину мембраны путем изменения веса | ± 1,0 - 3,0 мкм | Низкая стоимость, подходит для массового выборочного контроля. Однако информация о местном распределении толщины мембраны отсутствует, и она уязвима к воздействию поровых наполнителей |
В процессе практической приемки мы предлагаем комбинированное применение: для первого изделия применяется метод срезанного станка для подтверждения технологических параметров, для серийной партии применяется метод электрометрического измерения для выборочного контроля каждые 5 деталей, записывают максимальное, минимальное и среднее значение. Если в чертеже указано толщина пленки 10±2мкм, то данные выборочного контроля должны соответствовать индексу пропускной способности процесса Cp ≥1,33, чтобы обеспечить концентрацию толщины пленки в целевой зоне во избежание тонкости краевой пленки, которая может привести к несоблюдению солевого тумана.
Соответствие толщины мембраны стойкости к солью туман
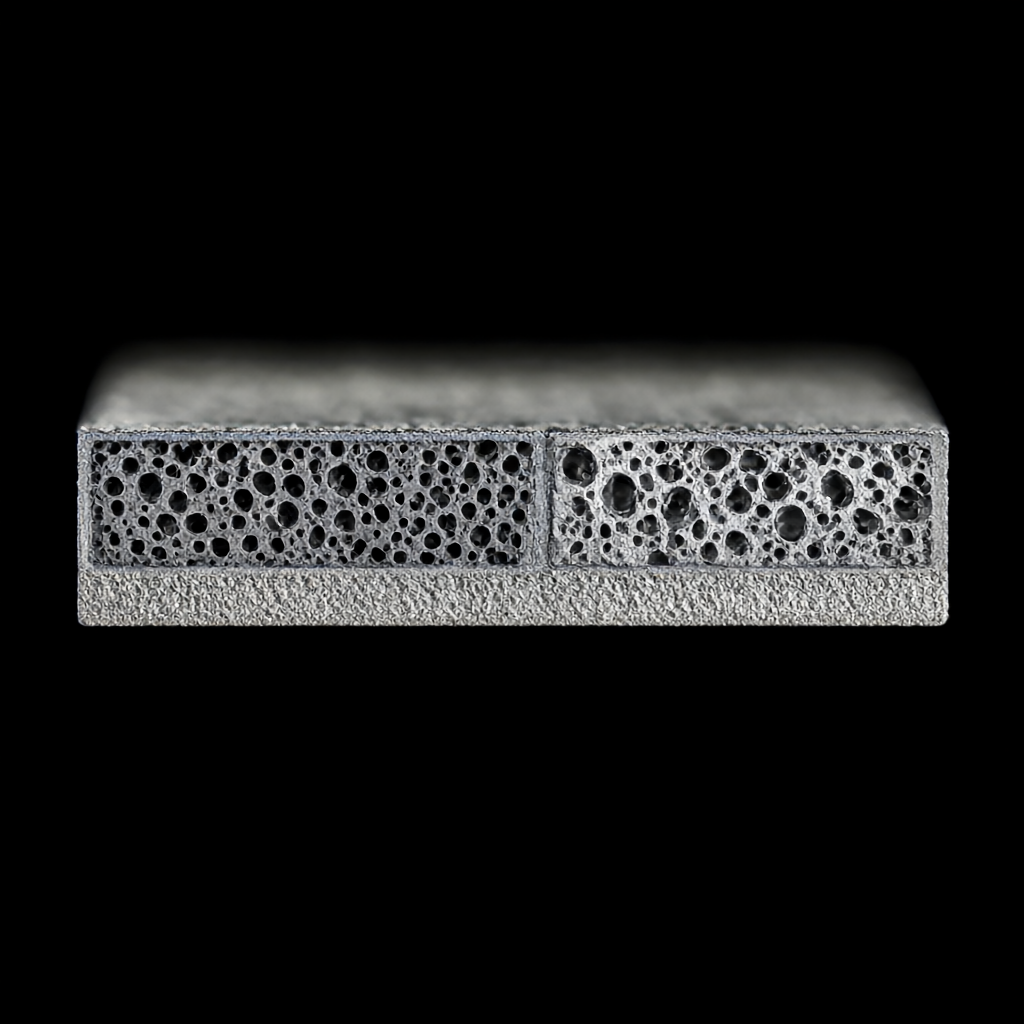
Толщина мембраны не тем лучше. Для аэроалюминиевых деталей, обычная твердая оксидная пленка толщина составляет 25 - 35 мкм, обычная коррозионная стойкая коррозионная пленка-8 - 15 мкм. Устойчивость к солью тумана зависит от совокупного значения «толщина мембраны» х пористости х качество закрытости, а не от одного показателя толщины мембраны. Поэтому перед испытанием солевого тумана необходимо подтвердить коэффициент закрытия пористости, обычно требуется меньше 10 пористости/см2.
Нормы испытаний на устойчивость к солью туман и анализ режима отказа
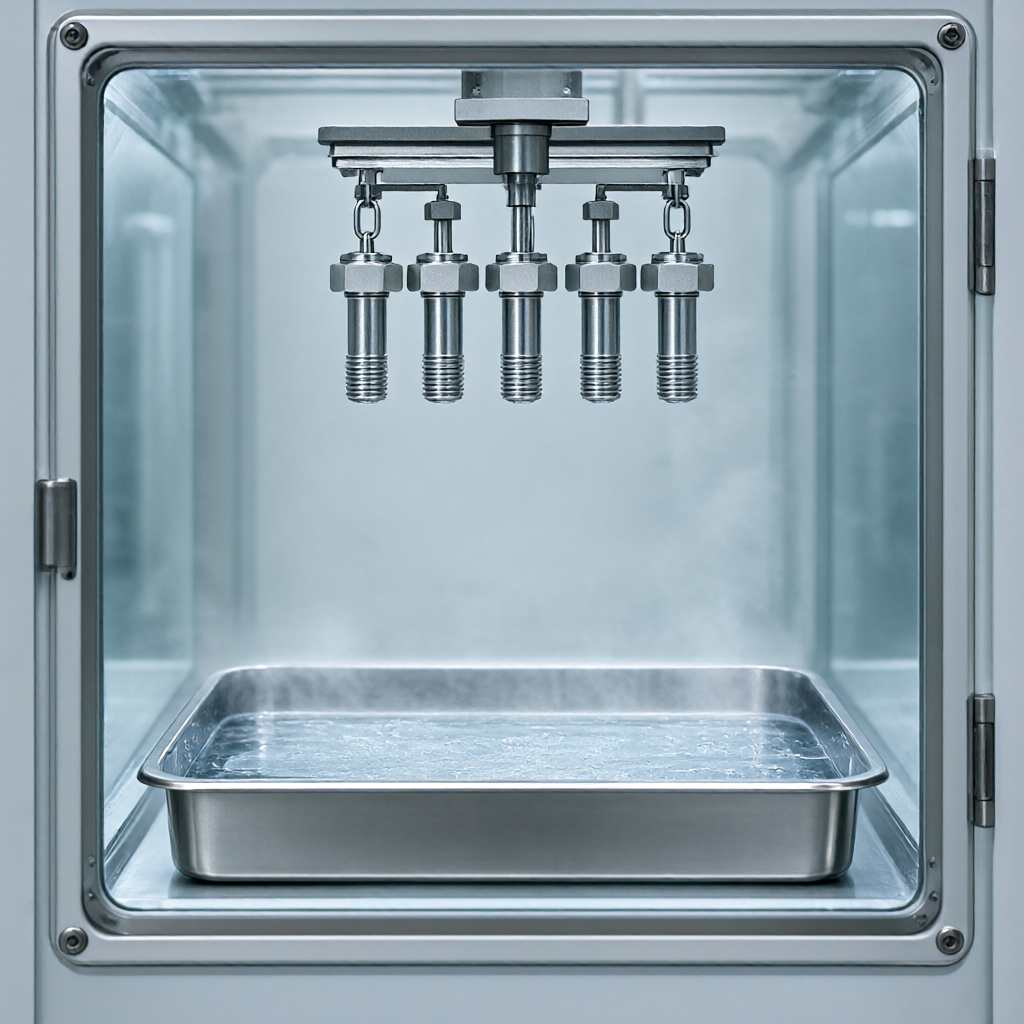
Испытание солевого тумана (NSS)-это стандартные ускоренные испытания, имитирующие коррозию в морской атмосфере, такие как ASTM B117, ISO 9227 и MIL-STD-810. Продолжительность испытаний, как правило, составляет от 96 до 500 часов в зависимости от условий применения. Тесты определяют не «отсутствие белой ржавчины», а «диаметр точки коррозии» и «расстояние диффузии.
Обычные режимы отказов:
- Пограничные эффекты коррозииВ угле детали слой мембраны тонкий, соляный туман в основном вспенивается на острых углах, проходит через щели внутрь.
- Пассивное (Pitting)Наличие микродефекта или неполное закрытие слоя мембраны, ионы хлора проникают в локальную катодную область, вызывая осаждение белого соляного крема (Al (OH) Cl).
- Сброс мембранПеред обработкой обезжиривания нечистая или сила соединения слоя мембраны недостаточна, в соляном тумане слой мембраны обдувается и падает, выходит на основу.
Во избежание вышеуказанных отказов, в проекте часто применяются два вида мер: 1) добавить предварительную мембранную обработку (химическую трансформацию), до анодирования образуется плотный пассивированный слой, который блокирует прямой контакт между матрицей и слоем мембраны; 2) оптимизировать технологию закрытия, применять герметизацию горячей водой (90÷100°C) или паровой герметизацию (> 100°C), чтобы Aтерита заполняла поры и уменьшить водопоглощение слоя мембраны. После закрытия необходимо немедленно высушить, чтобы предотвратить образование источника коррозии под слоем мембраны.
Стратегии контроля согласованности толщины мембраны при серийном производстве
В сценарии обработки деталей с ЧПУ согласованность толщины мембраны является болевой точкой качества. Различия в межкристаллитной организации алюминиевых стержней и различное количество остатков оксидной кожи на поверхности обработки могут привести к колебаниям эффективности окислительного тока. ShowyMetal установил замкнутый цикл отслеживания данных между кластером оборудования с ЧПУ и цехом обработки поверхности: Перед отправкой каждой партии деталей на хранение регистрирующее состояние поверхности обработки (значение Ra, наличие или отсутствие резьбы), при обработке поверхности отрегулировать исходное значение плотности тока по партии, и на трех этапах: первой, средней и последней детали контролировать дрейф толщины мембраны с помощью толщиномера.
- Групповая изоляцияРазличные марки алюминия (например, 6061-T6 и 7075-T6) строго запрещены окисление одного и того же ящика, из-за разности структуры решетки скорость образования мембраны сильно различается.
- Обслуживание канавки жидкости: Регулярно проверять концентрацию серной кислоты и свободную кислотность, на каждые 200 дм2 производственной площади дополнительно деионизирующей воды, контролировать концентрацию ионов примесей (особенно меди и железа) ниже 50 ppm.
- Конструкция подвесных устройств:: Применяется резиновое устройство из титанового сплава с хорошей электропроводностью, контактная точка покрыта высокотемпературным изоляционным клеем во избежание превращения точки подвесного устройства в зону локального низкого тока.
С помощью вышеуказанного контроля можно контролировать стандартное отклонение толщины мембраны одной партии в пределах ±1,5 мкм, что гарантирует стабильность результатов испытаний на стойкость к солью туман. Для элементов, требующих высокой согласованности, рекомендуется указать на чертежи «требование равномерности распределения толщины мембраны», например,«разность толщины мембраны в двух точках одной и той же детали не более 5 мкм.», чтобы обеспечить оптимальную производительность на производственном этапе.
Анализ часто задаваемых вопросов
Почему после обработки авиационных деталей иногда требуется химическая полировка для реанодирования?
Если внешний вид детали требует высокой яркости (например, Ra)



