Авиационные детали с ЧПУ для обработки фасонных отверстий и глубоких полостей Оптимизация пути резания
Стратегия оптимизации путей резания фасонных отверстий и глубоких полостей при обработке деталей с ЧПУ
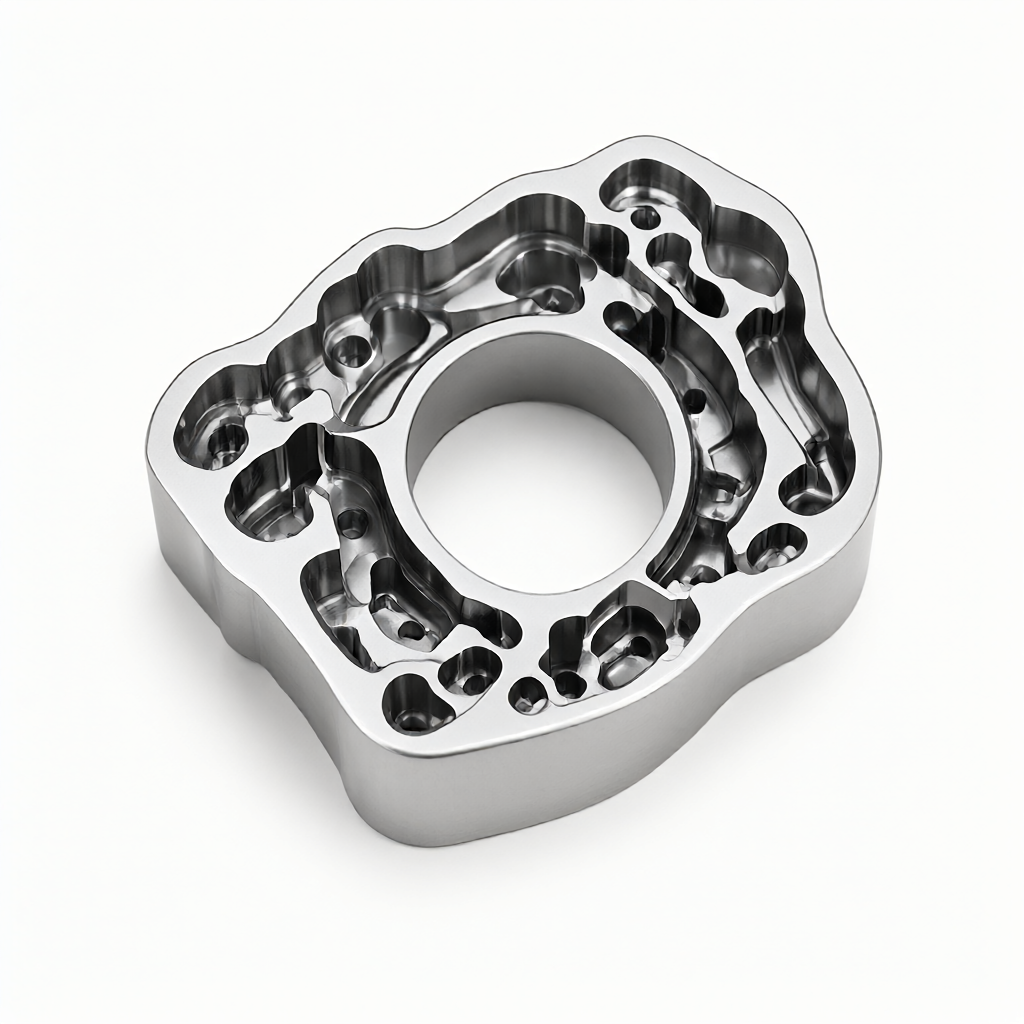
Для деталей с ЧПУ в аэрокосмической промышленности, оптимизированная траектория обработки фасонных отверстий и глубоких полостей является ключевым элементом, который позволяет сбалансировать эффективность обработки, срок службы инструмента и геометрическую точность. Эффективное планирование пути позволяет значительно снизить шероховатость поверхности и улучшить стабильность размеров глубоких полостей. Для деталей, требующих допуска ±0,01 мм и отделки поверхности Ra0,4 мкм, научный дизайн шнура напрямую определяет приемку конечного продукта.
Сложная геометрическая структура для традиционных процессов
В случае, если вы хотите, вы можете использовать этот метод, чтобы получить доступ к нему, а также к нему, если вы хотите, чтобы его можно было использовать в качестве одного из компонентов, то вы можете использовать его для того, чтобы получить доступ к нему, а также для того, чтобы получить его. При оценке поставщиков заказчики должны сосредоточиться на том, обладают ли они возможностями для моделирования многоосных связей для решения этих проблем, а не полагаться исключительно на общие таблицы параметров.
Влияние многоосевых сцеплений и жесткости хвостовика на эффективность резания
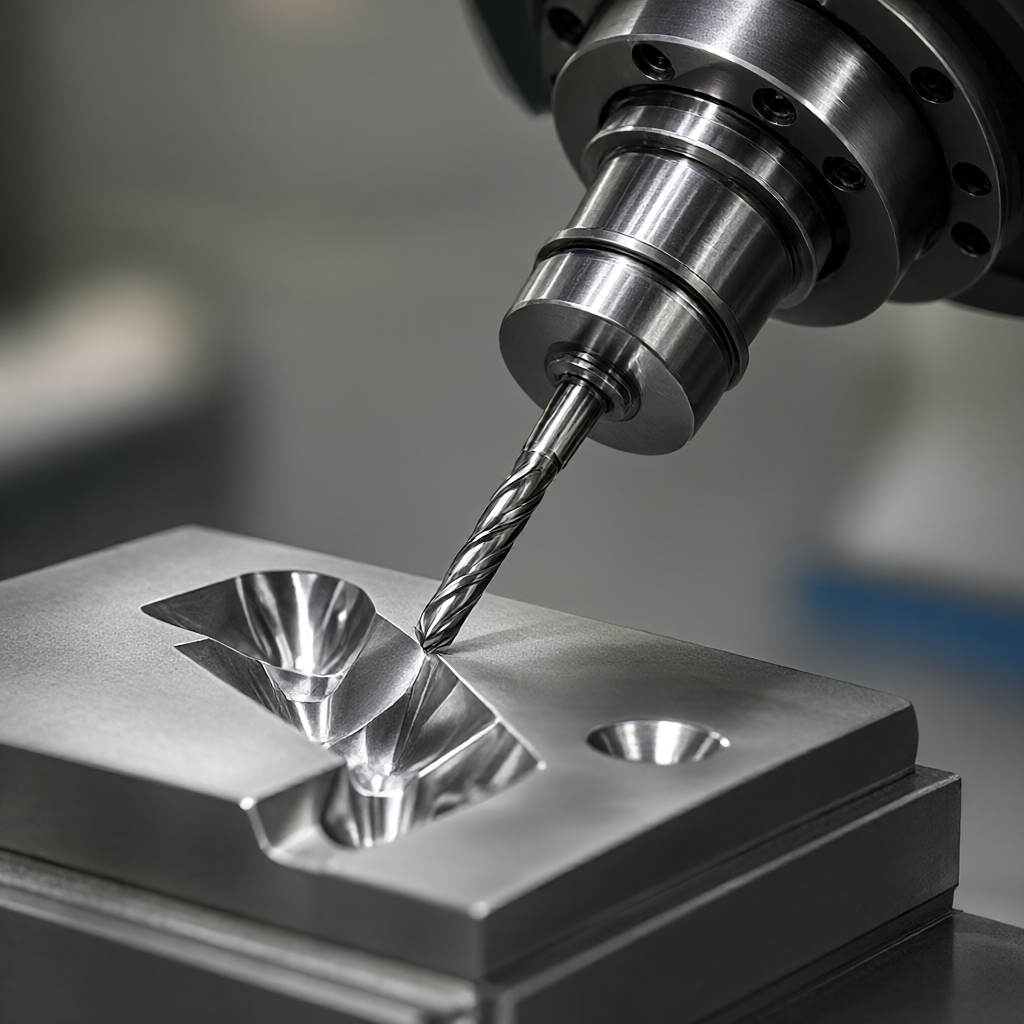
Использование 4-осевого обрабатывающего центра является необходимым условием для эффективной оптимизации. Многоосевая увязка позволяет инструменту поддерживать хороший угол впрыска и уменьшать вылет, что значительно повышает жесткость при обработке канавок в глубоких полостях. Например, при обработке глубоких полостей с уклоном 5-осевой шпинделя минимизирует угол между осью инструмента и нормалью обрабатываемой поверхности, что позволяет снизить вибрацию.
Жесткость паза углубленной полости 5-осевой сцепления
Ключевые параметры для выбора материала инструмента и покрытия
Твердосплавный материалПодходит для высокоскоростного фрезерования, сильной износостойкости, подходит для алюминиевых и алюминиевых сплавов.
Высокоскоростная сталь, содержащая кобальтВысокая вязкость, устойчивость к удару, толстая обработка фасонных отверстий для сложных профилей.
Технология покрытия:: покрытие TiAlN повышает стойкость к высоким температурам и подходит для сложных материалов, таких как нержавеющая сталь; покрытие DLC снижает коэффициент трения и помогает улучшить чистоту поверхности.
Последовательное управление подачей и тепловыделением на пути резания глубоких полостей
При обработке глубоких полостей (отношение глубины к ширине более 10) обработка в одну сторону на полную глубину приводит к накоплению тепла. Оптимизированная стратегия состоит в том, чтобы разделить общую глубину на несколько ступеней, которые обеспечивают полное охлаждение каждого слоя.
Спиральный нож: По сравнению с прямой линией Z, спиральная траектория позволяет избежать концентрации напряжения в точке начала инструмента и защищает инструмент от тупых тупых углов.
Адаптивный резерв:: динамически регулировать глубину резания одной операции в соответствии с обработанной зоной, обеспечить равномерное количество резака во избежание локальной перегрузки.
Конструкция каната стружки и угол орошения режущей жидкости
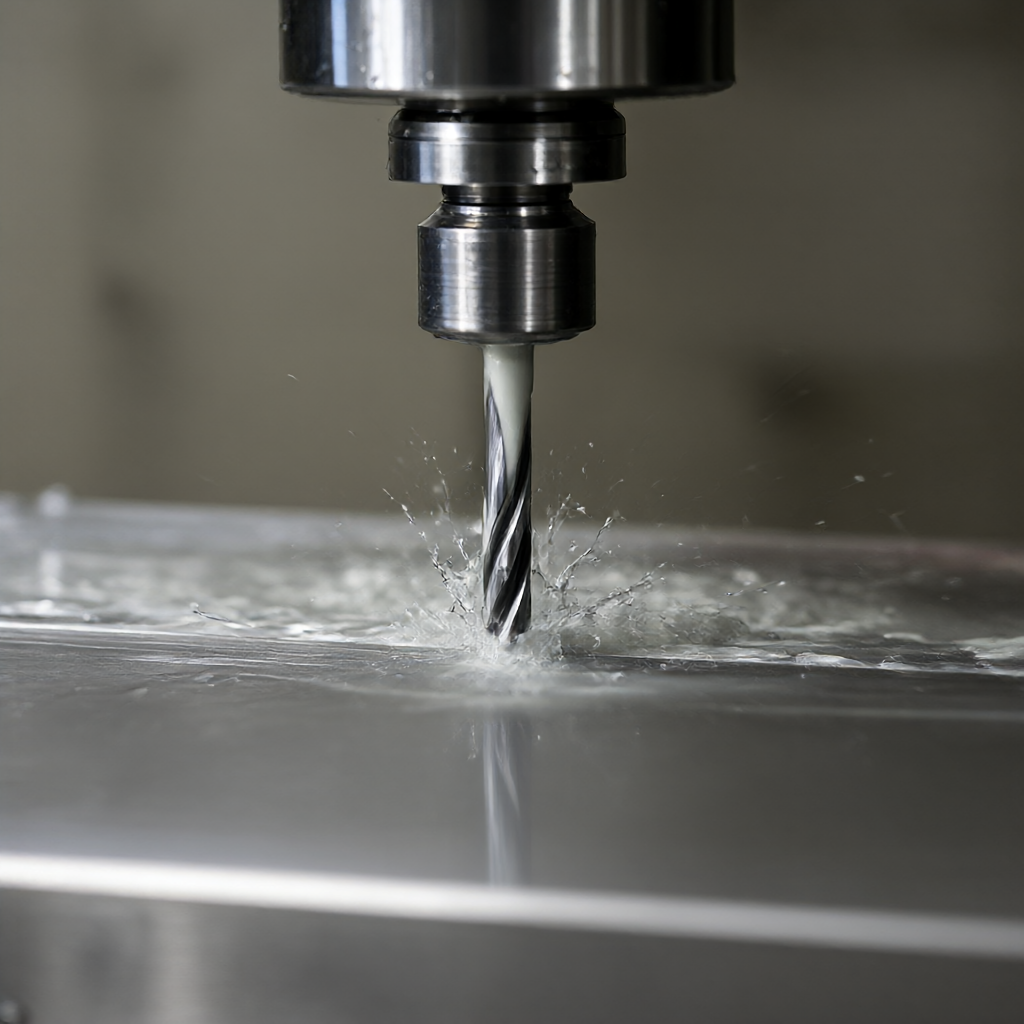
Правильная конструкция стружки предотвращает натягивание стружки на инструмент. При разработке программы на ЧПУ необходимо предусмотреть достаточное пространство для бокового отхода инструмента. Кроме того, охлаждающая жидкость впрыскивается непосредственно в точки контакта режущей кромки с обрабатывающей деталью, чтобы удалить стружку и снизить температуру температуры, так как это важно для поддержания чистоты Ra0,4 мкм.
Направленное орошение оптимизировано для выделения стружки и охлаждения
Управление поверхностной целостностью профиля фасонного отверстия.
На этапе тонкой обработки фасонных отверстий основное внимание уделяется целостности поверхности, включая остаточные напряжения, микротрещины и отделки. Применение стратегии микрорезания с малой глубиной резания (например, 0,1 - 0,2 мм) и высокой скоростью вращения (S12000 и выше) эффективно подавляет вторичное затвердевание, вызванное пластическими деформациями.
Микрорезание обеспечивает чистоту Ra0.4мкм
Траектория вращения инструмента и проверка на касание
Для создания траектории вращения инструмента с помощью 5-осевой обработки программного обеспечения CAM. При обработке углового перехода необходимо выполнить моделирование пути и удалить пути, которые могут привести к перерезанию или вмешательству. Для фасонных отверстий с разрезанными канавками необходимо использовать специальный нож или нож, чтобы обеспечить отсутствие остатков на дне канавки и соответствие требованиям к монтажу помех.
Сравнение вариантов обработки: выбор между фрезерованием и электроискровой обработкой
Выбор подходящего способа обработки для деталей авиатехники с конкретной конструкцией напрямую влияет на стоимость и сроки поставки. В следующей таблице сравнивается производительность фрезерования с ЧПУ и медленной проволоки/искры при обработке диафрагма в глубоких полостях фасонных отверстий:
Оценочные измерения
5-осевой фрезерование CNC
Медленная проволока/электрическая искра
Применимые материалы
Алюминий, титановые и никелевые высокотемпературные сплавы
Электропроводящие материалы (с твердосплавом, закаленной сталью)
качество поверхности
Ra0,4 мкм, зона без теплового воздействия
Микроповерхность может иметь тяжелые слои, требующие последующей обработки.
Возможности сложных матриц
Ограниченные доступностью и жесткостью инструмента
Возможность обработки любых токоведущих люмен без ограничения выделения стружки
Эффективность обработки.
Средняя скорость, подходит для партии
Низкая, подходит для небольших деталей или прототипов с высокой твердостью
На практике 5-осевое фрезерование обычно используется в качестве основного решения для сложных компонентов, содержащих титановые сплавы, а для очень глубоких узких швов, труднодоступных фрезеровочным инструментом, используется электроискровая перфорация в качестве средства обработки канавок. Эта смешанная стратегия позволяет максимально повысить степень свободы обработки при обеспечении точности.
Нормы приемки качества и методы контроля
Для обеспечения надежной доставки авиационных запчастей необходимо создать систему контроля всего процесса от первой поставки до отгрузки.
Точность размера:: с помощью трехкоординатной измерительной машины (CMM) проводится полный контроль размеров ключевых фасонных отверстий и пазов глубоких полостей, чтобы обеспечить допуск в пределах ±0,01 мм.
шероховатость поверхностиПроверить поверхность тонкой обработки с помощью прибора шероховатости, проверить соответствие требованиям Ra0.4мкм.
Внешний осмотрВизуальным осмотром и лупой убедиться в отсутствии царапины, заусенцев и горячей окраски, чтобы обеспечить согласованность эффекта высокой яркости поверхности.
Заключение и предложения о сотрудничестве
Для того, чтобы сделать это, вы можете использовать технологию обработки, которая включает в себя технологию обработки, а также технологию обработки и обработки. Для того, чтобы решить проблему с фасонными отверстиями и глубокими полостями, вы можете получить доступ к чертежам, а также изучить конкретные варианты и варианты материалов. Профессиональные инженерные стыковки помогут избежать потенциальных рисков обработки и гарантировать стабильность точности и соответствие внешнего вида при поставке партий. Отправьте чертежи для подробной оценки и предложения.
Отправьте чертеж, получите смету в течение 2 часов.
Отправьте нам ваши чертежи STEP / DWG / PDF, инженер ответит в течение 2 часов подробной сметой, включая бесплатный DFM-анализ и рекомендации по технологиям, без каких-либо обязательств.
Отправьте чертежи STEP / DWG / PDF и получите детальное коммерческое предложение с бесплатным анализом DFM и рекомендациями по технологии в течение 2 часов. Без минимального заказа, от 1 шт.