





Причины и стратегии подавления резьбы при обработке тонкостенных деталей с ЧПУ
В аэрокосмической отрасли тонкостенные конструкции из алюминиевого сплава (например, кожух двигателя, каркас фюзеляжа, перегородка топливного бака) очень чувствителен к весу и жесткости, толщина стенки обычно контролируется в диапазоне 1,5 - 4 мм. При фрезеровании с ЧПУ такие детали могут быть вызваны chatter (вибрирование) недостаточной жесткостью системы нож-детали-зажимы, которые проявляются в периодических вмятинах и ухудшении степени волнивания поверхности (WR > 6,3 мкм) и даже превышение размеров более ±0,05 мм. вибрирование не только влияет на качество и срок эксплуатации пневматической поверхности, но и приводит к увеличению коэффициента утилизации партии и увеличению затрат на переделку. Основной механизм заключается в том, что сила резания периодически стимулирует близко к внутренней частоте системы (fn), когда отношение демпфирования< 0.05 时,振幅发散形成稳定 chatter。抑制路径并非单一“放慢转速”,而需从刀具参数、夹持方案、加工顺序三端协同优化。本文基于 ShowyMetal 72 台 CNC 设备群中 5 轴中心机对航空铝薄壁的量产经验,给出可复现的工程解法,帮助采购方在技术协议中明确验收基准。
Конструкция хомута: Жесткая логика подъема от "точечного давления" до "накладки"
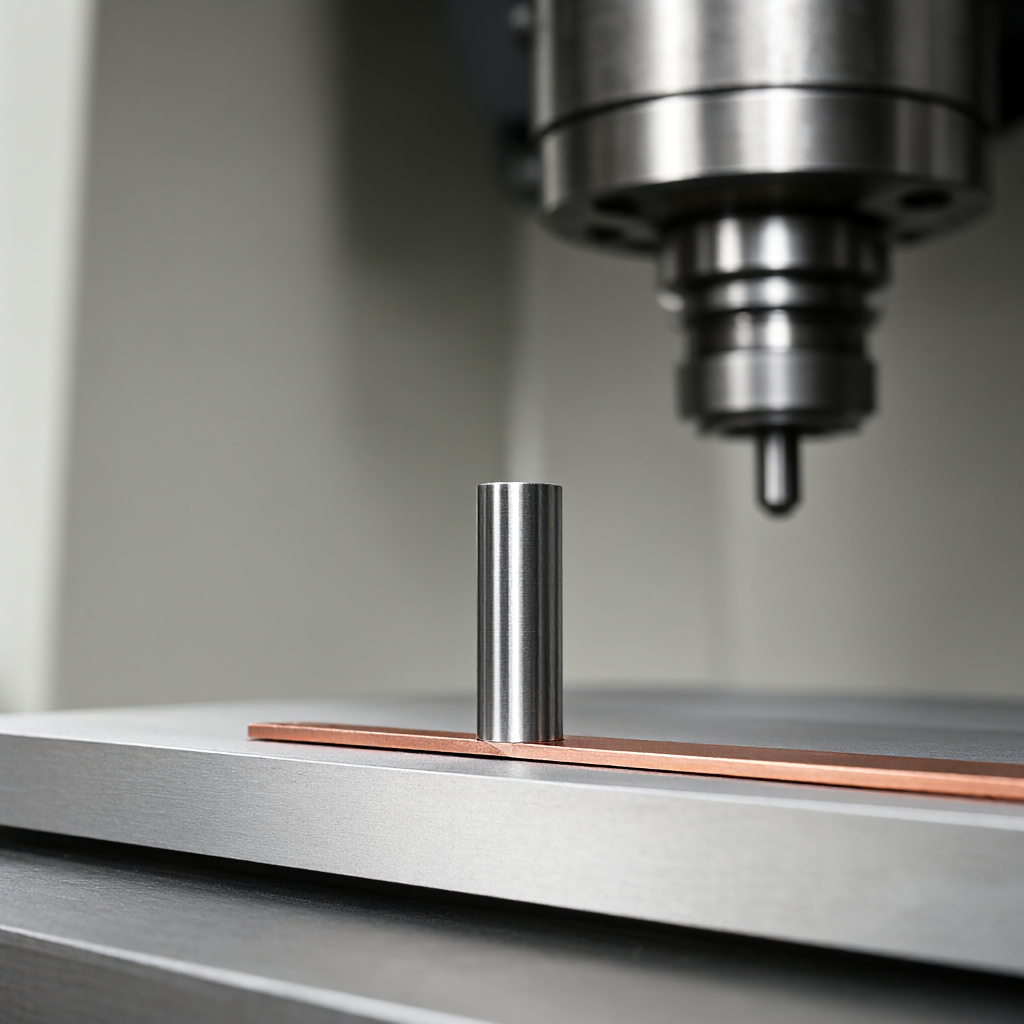
Ограниченность традиционных зажимов штифта + прокладок
Большинство обрабатывающих заводов используют комбинацию стальных штифтовых столбов Ø 8×40мм + медных прокладок 0,1мм, прикладывают прижимную силу 2,5кН к панели из алюминиевого сплава 6061-T6 толщиной 3 мм. На заметной модели АМКЭ показано, что данная конструкция при стимулировании 8 кГц, коэффициент концентрации напряжения корня штифта Kt = 2,8, в результате суммарной местной пластичной деформации появляется смещенная шайба 0,02 мм, что непосредственно приводит к сверхнизкой параллельности направления X-Y. Более скрытые проблемы заключаются в следующем: Штифт-контактная поверхность заготовки-прямая контактная поверхность, фактическая эффективная площадь опоры< 15%,其余区域悬空,刀具高速飞切时薄壁段像“簧片”般颤动。这种夹具仅适用于厚壁(≥8 mm)或低转速(< 3000 rpm)粗加工场景,对航空薄壁精加工(转速 8000–15000 rpm,切深 ae ≤ 0.8 mm)几乎必然触发振纹。
Комплексный вариант вакуумной адсорбции + местной опоры
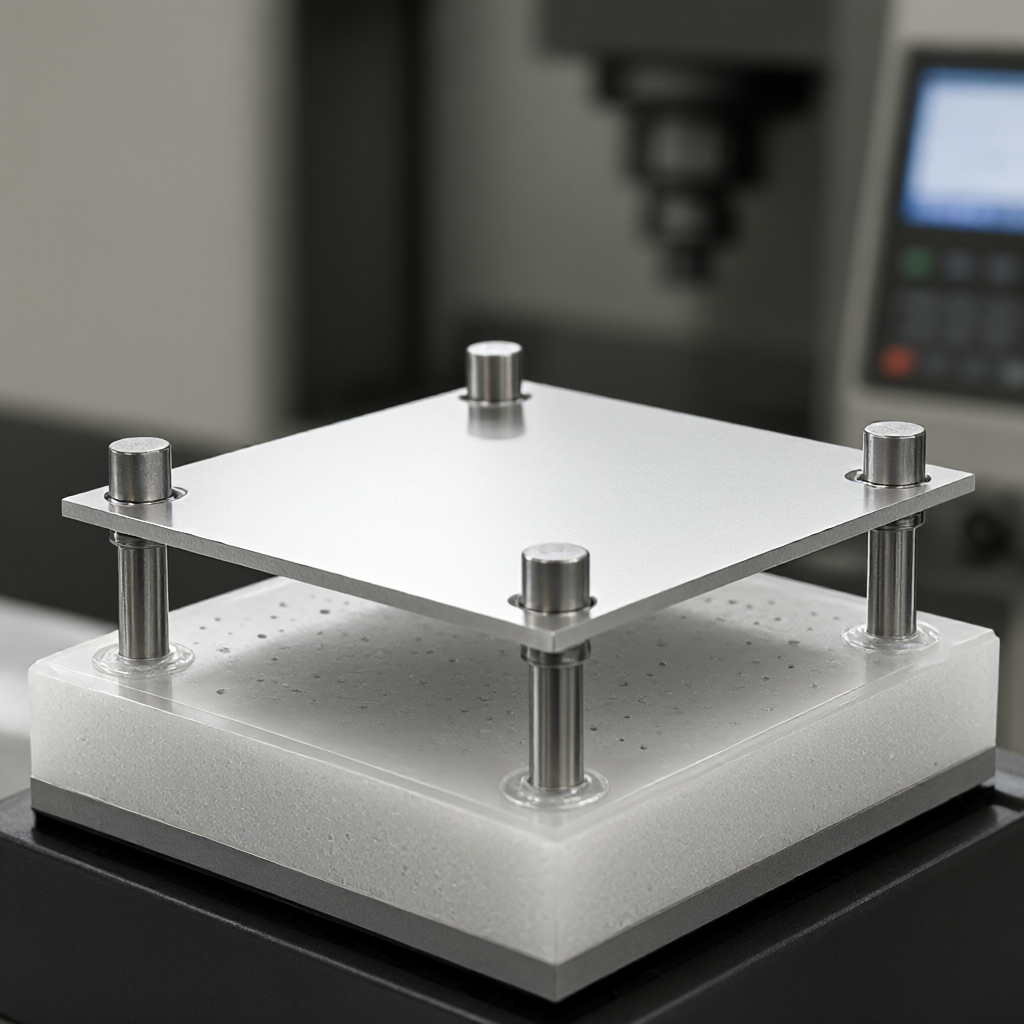
Для тонкостенных пластин толщиной 2 - 4 мм мы продвигаем комбинированный зажим «вакуумная адсорбция + дискретные штифты». Нижний слой представляет собой массив с микропором Ø2 мм Полиуретановая буферная прокладка (расстояние между отверстиями 12 мм, покрытие 8%), накрывается изолятором PTFE толщиной 0,5 мм, адсорбируется на панели с помощью разрежения 60 кПа; под четырьмя углами и ключевыми характеристиками оставить 4 - 6 эластичных штифтов Ø 5×20 мм (материал 17-7PH H900, соответствующий модулю упругости), действует только в отношении позиционирования и защиты от коробления, не выдерживая основной прижимной силы. Конструкция повышает внутреннюю частоту системы fn с 3,2 до 9,8 кГц, избегая полосы частот (5 - 8 кГц), передаваемой шпинделем, и порог chatter повышается примерно на 40%. Измеренное измерение решетки толщиной 2,8мм 7075-T7351, тонко фрезеровать при 5-осевом станке 12000 об/мин, ae= 0,5мм, f= 0,12мм/rev, гофрирование поверхности WR стабилизируется на 2,1÷2,8мкм, параллельность ≤008мм, партия 200 CPK ≥1,33. Этот вариант особенно подходит для деталей типа каркасов с несколькими монтажными отверстиями и плотными элементами ребра. На этапе DFM совместно с разработчиком необходимо убедиться, что адсорбционная поверхность не подходит к контактам последующих сборок.
Параметры инструмента и стратегия резания: количественный подход, позволяющий избежать резонансной области
Подавление виброрезьбы не может быть отделено от "зоны стабильного резания"(Stable Machining Domain). Для операции необходимо определить частоту fc chatter для определенной комбинации инструмента и слота с помощью контроллера 0,2 мм или лазерного интерферометра, а затем повернуть окно безопасной скорости вращения. Формула: nsafe ¶ [fc/40, fc/25] × 60 rpm, обхвалить и обойти ±10 % полосы. Например, 5-осевой центровой механизм для твердосплавной концевой фрезы с покрытием Ø10 мм, fc = 7,5 кГц, безопасная скорость вращения составляет около 11250 - 18000 об/мин, ниже 10000 об/мин, и может легко попасть в зону subharmonic chatter. Выбор подачи f должен соответствовать: f ≥0,05 × Dc мм/rev (Dc-диаметр ножа), чтобы избежать резонанса «число зубьев-частота импульса». Конкретно для тонкостенной тонкой тонкой обработки 2 - 3 мм, рекомендуемые параметры:
- Инструмент: фрезы с микродиагональным покрытием Ø 6÷8 мм (TiAlN или AlTiN), число кромок 4E, тип канавки с положительным передним углом 15°, острота Ra ≤ 0,2 мкм
- Скорость вращения n: 10000 - 14000 об/мин (тонкая настройка по результатам калибровки fc)
- Глубина резания ae: 0,3 - 0,6 мм (до 0,5 мм для последнего резечного резерования)
- Глубина осевой касательной ap: ≤0.8×Dc, чтобы избежать чрезмерной глубины стрелы
- Подача f: 0,08 - 0,15 мм/rev, чтобы обеспечить достаточное вхождение каждого зуба без разрыва
Основные детали: Перед тонкостенными деталями необходимо выполнить полутонкостенный фрезерование с припуском 0,2 - 0,3 мм, а также использовать стратегию "Горит + адаптивный", чтобы обеспечить равномерную нагрузку. Нижний/отвод применяется для перехода по дуге R ≥1,5 мм или B. Прямая линия G01 не начинается, чтобы избежать местных колебаний от мгновенного удара. Способ охлаждения рекомендуется использовать микросмазку MQL (масляный распылитель 0,1 - 0,3 л/ч) вместо водяного охлаждения, чтобы избежать деформации тонкостенной стенки алюминиевого сплава из-за температурного изменения (ΔT > 15°C, что может привести к деформации 0,01 - 0,02 мм/100 мм).
Порядок обработки и процесс отжига: контроль кумулятивной деформации
Авиационные тонкостенные детали в основном состоят из цельного фрезерования или шраков после сварки каркаса, внутреннее напряжение распределяется неравномерно. Рекомендуемая последовательность: грубый фрезерование (оставить запас 0,8 - 1,2 мм) → Статическое положение для снятия напряжения (Естественный срок давности 24 ч или искусственный 175 °C ×2 ч) → Полутонкофрезерование (оставлено 0,2 - 0,3 мм) → Точное фрезерование (последний 0,1 - 0,15 мм). После каждого фрезерования проверяется изменение длины трехнаправленной диагонали X-Y-Z, если ΔL/L > 0005%, необходимо дополнительно установить или настроить параметры резания. Для армированного алюминиевого сплава 7075-T7351, при грубом фрезеровании ae может быть уменьшен до 1,0 - 1,5 мм, но в местах резьбы (например, в корнях ребер) необходимо разрезать 3 слоя по 0,5 мм каждый слой во избежание концентрации напряжения, приводящего к появлению трещин. ShowyMetal выполняет четыре шлюза «входной контроль → подтверждение первого элемента → технологический контроль → полный контроль отгрузки и отгрузки », на первом этапе необходимо измерить положение ключевой монтажной поверхности с помощью 3-координатной CMM, в случае превышения ±0.015 мм немедленно остановить и вернуть предварительную нагрузку зажима или смещение инструмента, чтобы исключить серийную утилизацию.
Сравнение различных вариантов крепления: возможные сценарии и экономичность
| Программы | Применимая толщина стенки (мм) | Максимальная безопасная скорость вращения (rpm) | Типичная пульсация WR (μm) | Стоимость амортизации единичного зажима (относительная стоимость) | Консистентность CPK | Типичный режим отказа |
|---|---|---|---|---|---|---|
| Штифт + прокладка | ≥8 | ≤4000 | 4,5 - 8,0 | 1.0 | 1.0-1.2 | Смещение шайбы, дрейф позиционирования |
| Вакуумная адсорбция + эластичный штифт | 2-6 | 10 000 - 15 000 | 1.8 - 3.2 | 3.5 | ≥1,33 | Загрязнение адсорбционной поверхности, старение слоя PTFE |
| Гибкий привязывание вакуума + локальная метеоризм | 1,5 - 4 | 12000 - 18000 | 1.2 - 2.0 | 5.0 | ≥ 1,5 | Забивка клапана, ухудшение герметичности |
Примечание: Относительная стоимость: штифт + прокладка в качестве основы 1.0;WR-средняя измеренная величина тонкого фрезерования 12000 об/мин;CPK основывается на 200 производственных данных. Для гибкого прилегания вакуума требуется настраиваемый зажим, начальная стоимость пресс-формы выше, но подходит для длительного периода. Если цикл объекта короткий и смешанный номер материала, вакуумная адсорбция + эластичная колонна является точкой равновесия. При принятии решения о закупке, рекомендуется в техническом соглашении уточнить WR ≤3.0мкм, параллельность ≤0.01 мм в качестве порогового порога приемки, и договориться о соотношении выборочного контроля по трем координатам (например, 10% ключевого размера).
Критерий приемки и средства контроля:"Видимость".
Видения не могут быть оценены только визуально, они должны быть количественно определены. Рекомендуемая комбинация обнаружения:
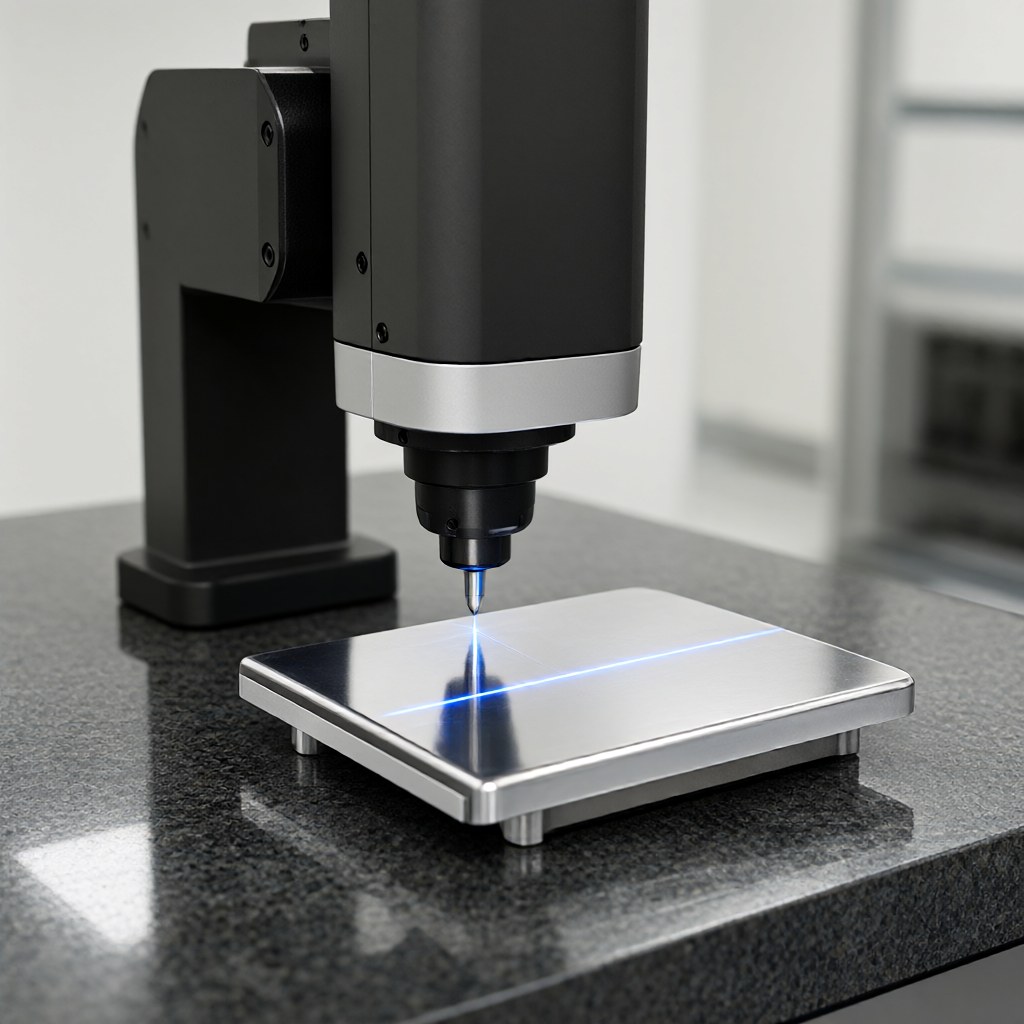
- Степень волнизма поверхности WR: Интерферометр белого света или лазерный сканер профиля, длина выборки 10 мм, интервал выборки 0,01 мм, отчет WRmax и WRavg. Авиационные стандарты обычно требуют WRavg ≤3,2 мкм (тонкая фрезерная поверхность), высокая очистка сборки ≤2,0 мкм.
- Параллельность/Плоскость:: 3-я координатная CMM измеряет не менее 9 точек, максимальное отклонение после выравнивания плоскости. Тонкостенные детали могут иметь отклонение "барабана" из-за деформаций зажима, следует сообщать макс/мин, а не среднее значение.
- Допуски размеров: положение ключевого монтажного отверстия указано GD&T (например, Ø0.02 A B C), контролируется с помощью CMM в полном размере; неключевые размеры могут контролироваться в режиме онлайн пневматическим мерно-измерительным прибором, CPK≥1.33 может быть выпущен.
- Остаток внутренних напряжений:: 20÷50 мкм поверхности методом рентгеновской дифракции (дифракции), остаточное напряжение растяжения тонкостенных деталей из алюминиевого сплава 7075 должно быть< 100 MPa,否则后续服役中可能应力腐蚀开裂。
ShowyMetal выполняет 100% полный контроль внешнего вида (высокая яркость поверхности, отсутствие царапины, отсутствие дефектов)+ ключевой размер 100% полный контроль + пульсация 5%, прилагается отчет CMM о контроле и данные прибора шероховатости. Закупщик может договориться о праве третьей стороны на повторную проверку, в случае спора применяется измерение арбитражной стороной.
FAQ
Какова минимальная толщина стенки при обработке тонкостенных деталей с ЧПУ?
Обычное фрезерование по 3/5 оси может быть стабильным для обработки алюминиевого сплава толщиной 1,5 мм 7075 или 6061, при использовании вакуумной адсорбции + гибкого зажима нижний предел может достигать 1,0 мм, но следует совмещать с низкой скоростью вращения (≤8000 об/мин) и смазкой MQL, рекомендуется сначала обрезать 3 детали для проверки деформации.
Как спрогнозировать риск вибрирования и записать в техническое соглашение на этапе чертежа?
Фаза DFM обозначает все толщины стенки< 4 mm 的特征为“敏感面”,要求供应商提交夹具方案图与 chatter 频率标定报告;技术协议中明确 WR ≤ 3.0 μm、平行度 ≤ 0.01 mm、CPK ≥ 1.33 为验收硬指标,并约定 CMM 报告随货提供。
Применяется ли вакуумная адсорбционная установка для воздушных деталей с глубокими полостями или закрытыми конструкциями?
Не применяется напрямую. Для глубоких полостей применяется метод смешивания "точечное давление + метеоризм": вакуумная адсорбция на наружной поверхности полости, локальный баллон внутри полости поднимается. Этот вариант требует специальных приспособлений, высокая амортизация и рекомендуется только при использовании одного материала> 500 штук в год.
Чем отличаются тонкостенные детали 7075-T7351 и 6061-T6 в параметрах резания?
7075 имеет более высокую твердость (HRC 35 - 40), износостойкие инструменты рекомендуется использовать концевые фрезы CBN или PCD, ae уменьшаются до 0,3 - 0,5 мм, f принимается 0,06 - 0,10 мм/rev;6061 хорошая вязкость, имеется твердое сплав покрытия, а ae уменьшаются до 0,5 - 0,8 мм. Оба должны быть защищены от водяного охлаждения, приоритет MQL.
200 единиц авиатехники, как планировать сроки доставки и проверки?
ShowyMetal поставляется партии в течение 15 - 25 дней с контролем. Рекомендуется оставить 3 дня для подтверждения первой детали, 2 дня для наладки зажима, 1 день для выборочного контроля и проверки. Если WR является плохим, то период переделки составляет 2 - 3 дня (перерезание + проверка), поэтому приемка первой детали осуществляется по WR ≤3.0мкм, чтобы избежать повторной обработки партии.
Выводы и предложения в отношении действий
Компания ShowyMetal предлагает 5-осевой механизм, вакуумную адсорбцию + гибкую фиксацию, точность 0,01 мм, Ra0,4 мкм, партия 15 - 25 дней. Если у вас есть авиационные детали толщиной 24 мм 7075 или 6061, которые требуют серийного производства, пожалуйста, отправьте 3D модель (STEP) и чертеж (PDF), мы предоставим обратную связь DFM и эскиз схемы крепления в течение 24 часов, после подтверждения технологии можно выпустить в производство и отбор проб, после подтверждения первой детали.



