Тепловая деформация обработки деталей из алюминиевого сплава с ЧПУ: от погрешности 0,01 мм до повторяемой логики управления
Во время фрезерования и точения с ЧПУ для авиационных конструкций, держателей двигателей и композитных компонентов трение инструмента, нагрев шпинделя и размывание режущей жидкости создают неравномерное температурное поле внутри детали, что приводит к упругости и пластическим деформациям. Если тепловая погрешность превышает ±0,01 мм, изначально разработанная полоса допуска сжимается и даже поворачивается. В данной статье используется опыт оптовой обработки деталей из алюминиевого сплава 7075-T6, 6061-T6 и титанового сплава TC4, демонтируется физический механизм термической деформации, предлагается инженерное решение «Предварительное напряжение в холодном состоянии + зональный температурный регулирование», а также даны технологические параметры и стандарты приемки, чтобы помочь инженерам в прогнозировании риска деформации на этапе предложения и выпуска.
Физический механизм теплового преобразования: почему «рубить ружь»
Тепловая деформация при обработке ЧПУ происходит в основном от наложения трех источников тепла: концентрированного трения в области резания (70 - 85% энергии резания), проводимое тепло шпинделя и ручки инструмента, а также конвективное тепло, выделяемое стружкой. Для материалов, таких как алюминиевые сплавы с высокой теплопроводностью (около 138 Вт/м·К 7075-Т6), но с большим коэффициентом теплового расширения (около 23,6 мкм/м·К), градиент температурного поля распределяется в течение 30-120 с, вызывая смещение размеров обработанной поверхности во время охлаждения.
- Упругая деформация- в тонкостенных конструкциях (толщина стенки)< 2mm)中,温度差 ΔT 引起的应力 σ = E·α·ΔT 可达 15-30 MPa,卸载后产生 0.02-0.05mm 的宏观翘曲。
- Перестройка остаточного напряженияБыстрое охлаждение позволяет сохранить высокоплотные дефекты в высокотемпературном состоянии поверхностного мартенсита или обработанного закаленного слоя, диспропорции внутреннего напряжения медленно высвобождаются при последующей обработке или сборке машины.
- Тепловой дрейф станкаТепловое удлинение шпинделя (обычно 8-15 мкм/°C) непосредственно влияет на геометрическую точность, и, если не компенсировать, погрешность накладывается на деталь.
Суть в том, что направление и размер тепловой деформации зависят от «направления градиента температурного полоса», а не от простой температуры. Это означает, что решение не может быть принято с помощью одного только «замедления», а должно начинаться с начального состояния напряжения и траектории тепловыделения.
Метод предварительного напряжения в холодном состоянии: принцип ядра и границы применения
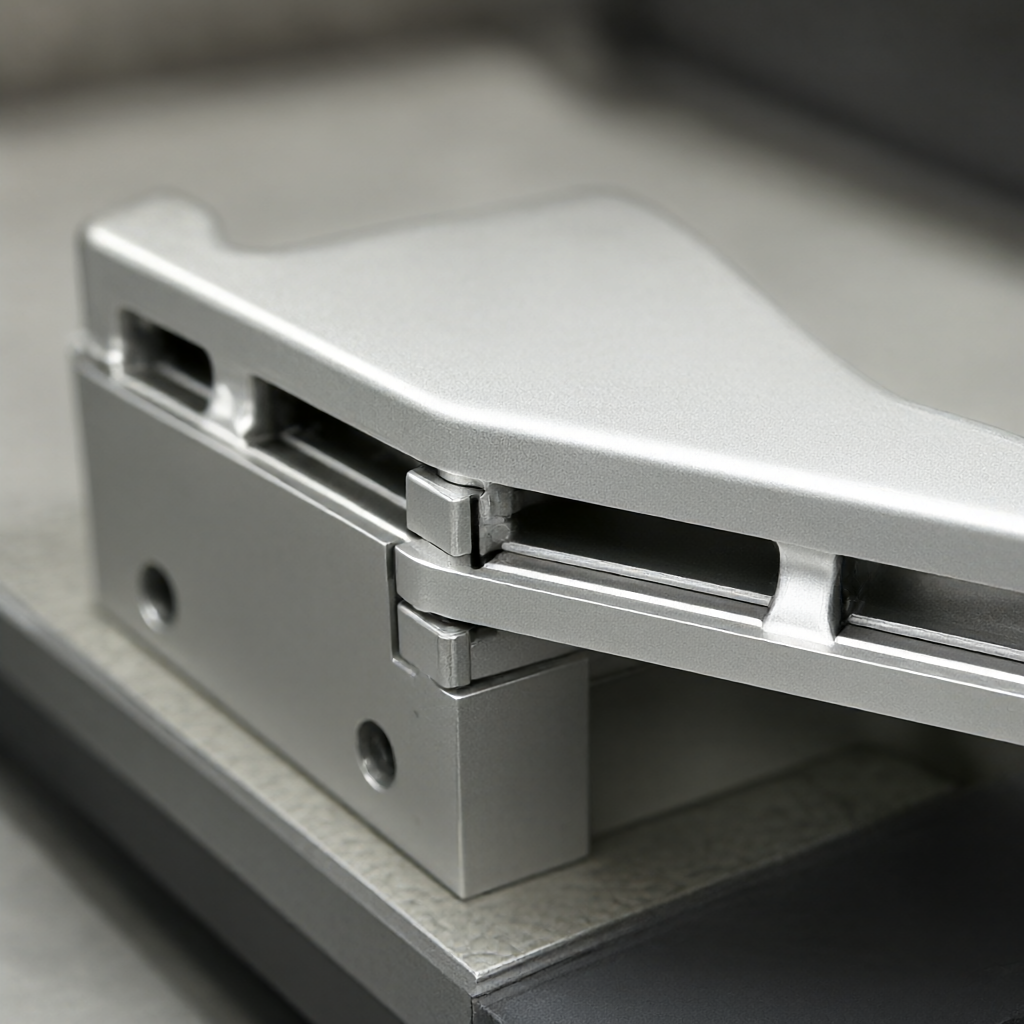
Предварительное напряжение в холодном состоянии (Cold Pre-stressing) представляет собой управляемую эластичную деформацию в противоположном направлении на поверхности ключевых характеристик при стандартной комнатной температуре 20±5 °C с помощью конструкции зажима или местной предварительной загрузки, чтобы компенсировать обратную деформацию при последующем тепловом высвобождении резания. Его эффективность зависит от двух условий: деформация в пределах линейной упругости детали (деформация)< 0.2%),且预加载力在退火/时效后能稳定保持。
Окно элементов операции и параметров
- Расчет предварительной загрузкиНа основе моделирования термо-силовой связи по конечным элементам извлекают вектор смещения целевой характеристики при термостабильном состоянииdВ качестве предварительного смещения в холодном состоянии принимают обратное значение. Для стандартных деталей из алюминиевого сплава допускается регулирование деформаций 0,05% -0,15%.
- Соответствие жесткости зажима: Зажим предварительного нагружения должен иметь частичную жесткость>50 Н/мкм, чтобы избежать поглощения упругой силы восстановления зажима. Рекомендуется использовать V-образный блок из титана или стали для работы с пружинным механизмом нагрузки.
- Окно времениРежущая резьба должна начаться в течение 30 минут после предварительной загрузки, иначе ослабление напряжения (снижение алюминия примерно на 3 - 5% в час) приведет к снижению эффекта компенсации.
- Применимые материалы: 7075-T6, 6061-T6 эффект очевиден; титановый сплав TC4 из-за высокого модуля упругости (110 ГПa), предварительное форсирование должно быть увеличено до 1,8 - 2,2 раза алюминиевой детали того же размера; нержавеющая сталь 304 из-за высокого коэффициента затвердевания при обработке, предварительная нагрузка легко вызвать локальную текучесть, с осторожностью.
Этот метод особенно эффективен в тонкостенных рамах, больших панельных панелях, но он имеет ограниченный эффект для деталей из толстого корпуса (>15 мм толщины стенки) из-за небольшого теплового градиента, самой деформации 5:1 и плоскостности деталей
Рекомендации по комбинированной политикеДля тонкостенных каркасных деталей применяется сочетание «предварительное напряжение + симметричный путь резания»; для стенковых кронштейнов двигателя применяется сочетание «жидкостное охлаждение зона»+ короткий ход подачи большой подачи». На 72 линиях CNC ShowyMetal средний коэффициент улучшения первых трех вариантов составляет 18%, 12% и 9% соответственно, после комбинированного использования Cpk в партии может быть повышен с 0,8 до более чем 1,33.
Основные моменты: замкнутый контур параметров от чертежа до первого элемента
Базовое окно параметров резания (7075-T6, HSS/твердосплавные концевые фрезы)
- Скорость вращения шпинделя: 8000-12000 об/мин (диаметр инструмента 6-12 мм), ограничение температуры резания 80-120 °C.
- Скорость подачи: 200-400 мм/мин, ap (глубина резания) ≤0,5 мм для уменьшения усилия резания ножей.
- Метод охлаждения.Расход масла MQL 0,2 - 0,5 л/ч во избежание теплового удара, вызванного наводкой.
Контрольные узлы и записи данных
- Проверка полного размера первой детали:: Измерение с помощью трех координат (CMM) сразу после обработки, запись положения базы и конструктивных отверстий, архивирование данных.
- Проводится 4-часовая перепроверкаПри нормальной комнатной температуре (20±1°C), снова измеряют разность как деформация теплового высвобождения. При> 0015 мм необходимо отрегулировать коэффициент предварительного напряжения или путь резания.
- Шероховатость и целостность поверхности: Ra ≤0,8 мкм (поверхность тонкой обработки), без пересечения резьбы и микротрещин. Отбор проб производится в 3 различных зонах с помощью прибора шероховатости поверхности.
При серийном производстве, каждые 20 единиц отбирают данные статического деформаций, рисуют схему управления. Если непрерывно в 3 пункта превышается граница 3σ, немедленно останавливаются и проверяют расход охлаждения или состояние подогрева зажима.
Критерий приемки: как доказать Стороне, что деформация контролируется
Авиационные клиенты обычно принимают в соответствии с системой качества AS9100D, контроль теплового деформации должен быть отражен в следующих документах:
- Первый отчет о проверке (FAI)Содержит таблицу сравнения размеров после обработки и размеров после установки 4 часов, четко указать величину деформации и направление.
- Протокол управления процессом: Журнал параметров резания, кривая контроля расхода охлаждения, запись крутящего момента зажима предварительного напряжения.
- Отчеты по пакету CpkИндекс пропускной способности ключевых размеров (например, положение монтажного отверстия, плоскость) ≥1.33.
Во избежание споров о приемке рекомендуется указать в технических требованиях чертежа "допуск размеров после теплового равновесия" вместо "Допуски размеров в режиме реального времени". Например, следует указать "Плоскость ≤ 0,02 мм после выдержки в окружающей среде при 20 °C в течение 4 ч" вместо "Плоскость ≤ 0,02 мм".
FAQ: 5 вопросов о тепловой деформации, которые часто задают инженеры
Применяется ли метод предварительного напряжения в холодном состоянии при обработке деталей из авиационного алюминиевого сплава для всех классов допуска размеров?
Нет. Предонапряжение может компенсировать допуск класса IT5 (±0005 мм), так как колебания ослабления напряжения (±0002 мм) могут поглотить 40% допуска. Рекомендуется для допуска IT6 и выше (±0,01 мм), а также для более детального допуска в сочетании с регулированием зоны или многоступенчатым коррекцией.
Как стоимость теплового контроля отражается в предложении 500 авиационных конструкций?
Стоимость зависит от настройки приспособлений (¥5000-15000/комплект), имитационного времени (2-4 человеко-дня) и увеличенной частоты проверки. В модели котировки ShowyMetal эта часть указана как «плата за разработку процесса», после оптовой амортизации стоимость единицы увеличивается примерно на 15-30 руб., что обычно составляет 8%-12% от платы за обработку деталей. Рекомендуемая цена лестницы: цена 500 единиц на 15 - 20% выше, чем цена на 5000 единиц.
Как определить, требуется ли для детали температурный режим зоны вместо предварительного напряжения?
Ключевым критерием является отношение «толщина стенки» к тепловому градиенту. Если максимальная толщина стенки>8 мм или существует глубокая полость (глубина>30 мм), внутреннее тепло не может тепловыделяться через поверхность, градиент температуры велик, эффективность жидкостного охлаждения зоны выше. Если толщина стенки