





Инженерная логика для реализации шероховатости поверхности Ra0.2 при обработке деталей с CNC для авиации
В большинстве случаев, когда речь идет о тонкостях, поверхности подшипника и герметичности титанового сплава, высокопрочных сталей или специальных алюминиевых сплавов. В основе Ra0.2 лежит подавление остатков и микровибрирования резьбы. Это требует четкого определения технологического пути на этапе проектирования DFA. Ниже рассматриваются ключевые переменные, влияющие на этот параметр, и представлены варианты сравнения технологий, которые могут быть нанесены.
Четыре основные переменные, влияющие на качество поверхности точной обработки с ЧПУ
Многие инженеры связывают превышение Ra с точностью станка, но на самом деле связь между состоянием инструмента и параметрами резания была гораздо более значительной. Ниже приведены четыре переменные, которые необходимо контролировать совместно:
- Передний угол ножа и радиус ножа: Ра0.2 обычно рекомендуется R0.5-R1.0mm, передний угол регулируется в соответствии с пластичностью материала, алюминиевые детали большой передний угол, средний передний угол титанового сплава.
- Соответствие подачи скорости вращения: Шероховатость поверхности прямо пропорциональна подаче. Снижение подачи является самым прямым способом повышения шероховатости, но скорость вращения должна быть увеличена одновременно, чтобы сохранить скорость резания в оптимальном диапазоне (например, TC4 титановый сплав Vc обычно составляет 15-30 м/мин).
- Концентрация микросмазки (MQL) или жидкости для резания: Воздушные части часто используются для сухой резки или MQL, чтобы уменьшить загрязнение масляным туманом, но необходимо обеспечить устойчивость покрытия инструмента к сухим трениям, например, покрытие TiAlN, которое стабильно работает при сухом обрезке.
- Тепловая деформация и вибрация станков: Тепловое удлинение шпинделя при высокой скорости обработки приводит к погрешности микрона, требуется предварительное охлаждение более чем 1 часа для последующей обработки ключевых поверхностей; требрирование, вызванное недостаточной жесткостью зажима, является обычным невидимым убийцей превышения Ra.
Ra0.2 Сравнение технологических маршрутов: выбор между фрезерованием и ультратонкой обработкой
Существует два основных способа достижения Ra0.2: прямое фрезерование однократное формование или сверхтонкое фрезерование после тонкой обработки (например, шлифовальное или сверхтонковое). Эти два варианта сильно различаются по стоимости и условиям применения и зависят от характеристик детали.
| Сравнительные измерения | Вариант А: Высокоскоростной тонкий фрезерование | Вариант B: фрезерование + прецизионное шлифление |
|---|---|---|
| Применить геометрию | 3 касаемые плоскости, ступни, простые поверхности | Закрытая глубокая полость, сложная пятиосевая поверхность, твердосплавная деталь |
| Типовые параметры | Подача ≤0.1мм/rev, Spindle ≥8000 об/мин | Диаметр шлифовки до 1 мкм, охлажденный |
| Стоимость инструмента | Высокий (требуется твердосплавная концевая фрез с многокромкой) | Средний (относительно низкий расходный материал, но высокий амортизация оборудования) |
| Ограничения по материалам | 7075 Алюминиевые сплавы, Al7075, обычная сталь | Титановый сплав TC4, жаростойкая сталь Inconel718 |
| Рекомендуемая сцена | Внешние поверхности, состыкованные поверхности, в количестве более 1000 единиц | Высокотемпературные сплавы, уплотнительные кольца, небольшие партии или очень высокая плоскостность |
Настройка параметров резания и выбор инструмента.
В качестве примера можно взять авиационный алюминий 7075-T6, используя цельную твердосплавную 4-кромную фрезу со фаской D8 мм, R1 мм с покрытием TiAlN. Конкретные группы параметров для реализации Ra0.2: скорость вращения шпинделя 12000 об/мин, скорость подачи 400 мм/мин (т. е. 0033 мм/rev), глубина резания не более 0,5 мм. Если материал заменить титановым сплавом TC4, скорость вращения должна быть уменьшена до 2000 об/мин и подачи до 100 мм/мин, а также увеличить поток охлаждения для предотвращения образования образования.
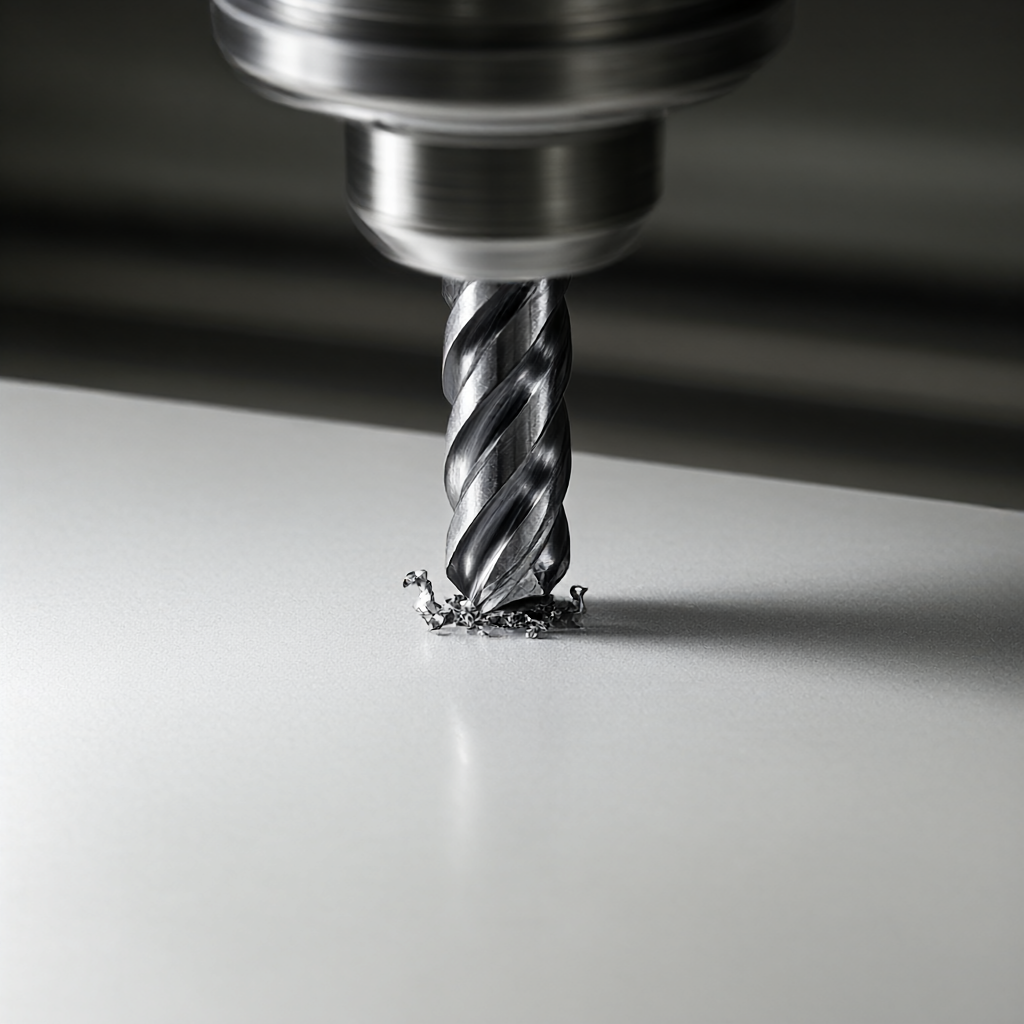
Главное в том,Оптимизация ножей дорогиДля фрезерования глубоких полостей рекомендуется использовать слойное резание, при котором глубина каждого слоя не превышает 20% диаметра инструмента для управления радиальной силой и вибрацией. При обнаружении периодических волнений на поверхности следует немедленно проверить наличие микрообрушения, размер которого превышает 20 мкм, необходимо перешлифовать или заменить.
Методы контроля поверхности и нормы приемки выполнены
Ra0.2 относится к высокоточной шероховатости. Оптический контактный метод (например, прибор шероховатости) является стандартным методом контроля, но при этом необходимо следить за направлением измерения. Для воздушных компонентов обычно требуется измерение в нескольких направлениях текстуры, чтобы получить среднее значение. Рекомендуется проводить тестирование до того, как деталь не была покрыта и не была подвергнута последующей полировке, чтобы избежать маскировки реальной поверхности.
Типичные режимы отказа включают:
- Локальные впадины: В основном из-за размыва или столкновения резающей жидкости, необходимо проверить положение сопла
- Периодические ножи: Указать аномальное динамическое равновесие шпинделя или биение инструмента>5 мкм, необходимо проверить биение шпинделя.
- Остаток заусенцев: Последний нож не находится на месте, необходимо оптимизировать высоту ножа в конце ножевого пути.
FAQ: CNC обработка Ra0.2 Часто задаваемые вопросы
Может ли технология обработки титановых сплавов с ЧПУ Ra0.2?
Да, но сложность выше, чем алюминиевые сплавы. TC4 титановый сплав имеет низкую теплопроводность, легко образовывать опухоли, требует низкой скорости охлаждения, но износостойкость инструмента очень высока, рекомендуется использовать инструмент CBN или твердосплав высокой твердости, а также технология микросмазки.
Чем отличаются Ra0.2 и Ra0.4 в авиаперевозках?
Ra0.2 обычно используется для уплотняющих поверхностей, роликов подшипников или высокоточных пневматических поверхностей, которые требуют более строгих требований;Ra0.4 чаще используется для поверхности посадки или поверхности внешнего вида. Если чертеж не указан, по умолчанию применяется Ra1.6, но ключевые функциональные поверхности должны быть четко обозначены Ra0.2 и метод контроля.
Как избежать появления резких поверхностей с ЧПУ?
Из-за вибрации происходит от внутреннего резонанса инструмента или изделия. Меры реагирования включают изменение угла подачи с целью избежать единичной частоты, снижение параметров резания, увеличение жесткости зажима, использование амортизационного материала или прогнозирование модальной частоты в программном обеспечении для моделирования и обхода резонансной области.
Какие из 72 станков с ЧПУ подходят для обработки Ra0.2?
Не все станки могут стабильно достигать Ra0,2. Необходимо выбрать 5-осевой обрабатывающий центр с высокой жесткостью и частотой вращения (≥10 000 об/мин), а биение шпинделя лучше 5 мкм. В 72 комплектах ShowyMetal входят 5-осевые модели высокого класса, которые соответствуют требованиям к отделению от размеров и сложности детали.
Может ли срок 15-25 дней включать обработку Ra0.2?
Да. Время очистки и проверки уже включено в 15-25 дней при серийном производстве. При сложной геометрии детали необходимо выделить дополнительное время для проверки процесса и подтверждения первой детали, поэтому рекомендуется заранее сообщить о требованиях к ключевым элементам.
Выводы и предложения в отношении действий
Шероховатость поверхности обработки с ЧПУ Ra0.2 является системной инженерией параметров, инструментов, материалов и контроля, а не одной станки. ShowyMetal основана на кластере из 72 станков и имеет полный контроль процесса от 3 до 5 осей, от фрезерования до композитной фрезеровки. Допуск составляет ±0,01 мм, поддерживает анодирование, пескоструйную обработку и т. д. Если у вас есть детали из авиационного титанового или алюминиевого сплава, для которых требуется отделка Ra0.2, мы предлагаем чертежи САПР и технические требования. Мы предоставим бесплатные рекомендации и решения DFM, которые помогут вам достичь показателей чистоты при производстве. Отправьте чертежи прямо сейчас, чтобы получить целевое предложение и оценку процесса.



