





Базовая логика обработки деталей с ЧПУ для авиатехники
В аэрокосмической промышленности стабильность размеров при высокоточной обработке с ЧПУ напрямую связана с безопасностью полетов и надежностью сборки. Многие инженеры обнаружили, что даже когда допуски на чертежах четко указаны, они часто возникают в реальном производстве. Обычно это не одна ошибка, а результат сочетания характеристик материала, технологических стратегий и методов обнаружения. Алюминиевые сплавы авиационного класса (например, 7075-T6) и титановые сплавы Для производителей, которые несут ответственность за ключевые конструкции, создание замкнутого цикла, от управления партиями до полного контроля размеров, является краеугольным камнем для обеспечения соответствия каждой детали строгим стандартам приемки. В этом случае необходимо понимать системные причины больших размеров, чем просто регулировать параметры станка.
Механизмы деформаций материалов и высвобождения напряжения резания
Нелинейные деформации, вызванные высвобождением остаточного напряжения
При резеровке с ЧПУ нарушено равновесие напряжения. После снятия деталей с зажима остаточное напряжение перераспределяется, вызывая изгиб или искажение деталей. Обычно деформация нелинейна и накапливается при увеличении глубины обработки. Например, при обработке больших кромок алюминиевого сплава, при однократном удалении избытка напряжения на дне может привести к поднятию фланга и превышению верхнего предела. Для того чтобы избежать этого риска, необходимо применять стратегию многоуровневого фрезерования, чтобы общий запас был разделен на три фазы: грубая, полутонкая и тонкая, между каждым слоем должен быть оставлен «буферный слой напряжения» 2-5 мм, чтобы полностью стабилизировать деталь и затем перейти на следующий слой резания.
Влияние последовательности термической обработки и механической обработки
Для деталей из титанового сплава, которые имеют низкую теплопроводность, могут быть значительно увеличены, если требуется отжиг для снятия напряжения после обработки. Обычно рекомендуется отжиг после снятия напряжения, чтобы избежать дрейфа размеров при термической обработке. Для деталей из титанового сплава обычно требуется отжиг, что приводит к локальному тепловому расширению. Если скорость подачи слишком велика или глубина резания, амплитуда теплового деформации может достигать нескольких десятков микрометров, что намного превышает диапазон управления на микроуровне, необходимый для точной формы. Поэтому высокотемпературные инструменты для титановых сплавов и конструкция канавок для стружки являются основными инструментами для контроля тепловой ошибки.
Анализ интерферометрии зажима и деформации зажима
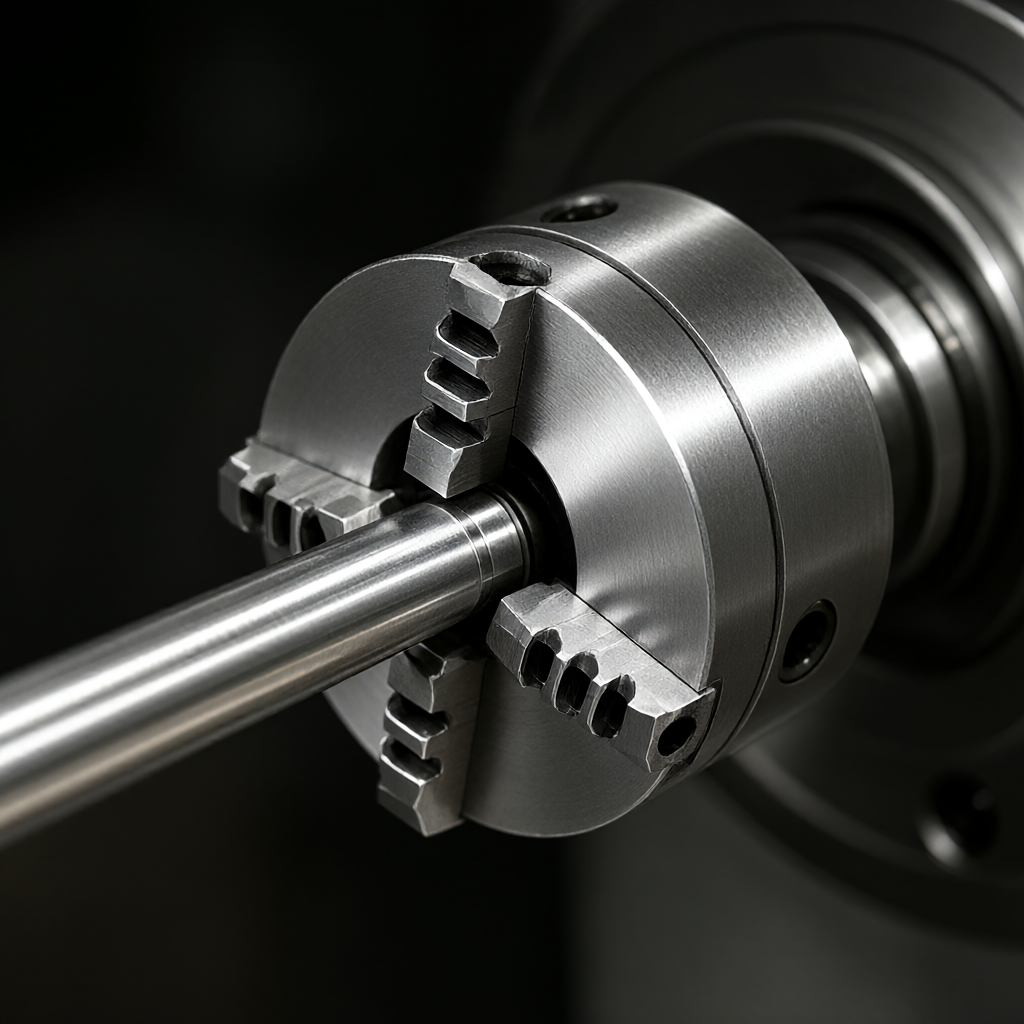
Зажимы с недостаточной жесткостью или неровными контактными поверхностями приводят к упругой деформации под действием силы резания. Такие деформации не только влияют на текущие процессы, но и становятся источником ошибок в отношении базы после поворота поверхности, то есть «ошибки в исходном повороте». Например, при использовании трехлаптных патронов для зажим удлиненных деталей осевой типа, которые имеют предел соосности самого механизма и мало точек контакта для привязок. Рекомендуется использовать гидравлические или специальные специальные приспособления для контроля деформации зажима до 0005 мм с помощью метода равномерного давления или вакуума. Контактная поверхность зажима и заготовки должна быть чистой, чтобы избежать смещения оси Z из-за несоответствия толщины шайбы. Для тонкостенных корпусов внутренние стенки отверстий поддерживаются валами газовой жилы, что позволяет эффективно компенсировать деформацию усадки, вызываемую внешними силами резания, и обеспечить равномерность толщины стенки.
Стратегии компенсации износа инструмента и параметров резания
Оптимизация траектории инструмента с динамической компенсацией износа
При резке режущего инструмента, особенно при резке резьбы, при резке режущего инструмента, при которой он может быть изрезан. В случае с алюминиевым сплавом, он может привести к высокой вибрации, ускоряющей износ инструмента и остающейся резьбы поверхности. В случае с помощью этого метода, вы можете использовать метод плавного фрезерования, чтобы уменьшить резьбы и избежать чрезмерной нагрузки. Неустойчивый срок службы инструмента при серийном производстве может привести к градиентному сдвигу размеров деталей из одной партии. Рекомендуется создать модель мониторинга срока службы инструмента, которая позволяет прогнозировать оставшийся срок службы на основе тока шпинделя или акустических сигналов, а не полагаться только на фиксированный расчет. Для процесса тонкой обработки обычно резервируется запас 0,01 - 0,02 мм, который обеспечивает нижний предел размеров путем тонкой обработки последнего инструмента. Эта стратегия «предохранительного запаса» эффективно защищает от колебаний размеров, вызванных износ инструмента.
Погрешность системы ЧПУ и технология тепловой компенсации
В результате этого происходит постоянное изменение температуры оси оси Z. При длительном обработке температура оси может достигать 10-20 °C, что приводит к системному отклонению погрешностей позиционирования оси Z. Передовые системы теплокомпенсации используют лазерные интерферометры или датчики температуры для мониторинга температуры направляющих в режиме реального времени и динамически корректируют координаты с помощью программных алгоритмов. Для устаревшего оборудования можно установить стабильную процедуру предварительного подогрева при включении (например, непрерывная работа 30 минут) для приведения станка в состояние теплового равновесия. Кроме того, ошибка отслеживания системы ЧПУ Серво Lag (Servo Lag) может привести к ошибкам контурного профиля при ускорении. При обработке деталей в авиастроении, особенно в сложных пятигранных конфигурациях, рекомендуется проводить периодические испытания рели для оценки перпендикулярности между осями и для обеспечения геометрической погрешности в допустимых пределах.
Общие причины для сравнения и исправления
Различные режимы отказов соответствуют разным логикам коррекции. В следующей таблице для инженеров-технологов представлен анализ причин и конкретные меры по устранению четырех типичных отклонений размеров при обработке CNC:
| Неисправность | Основные причины | Типичные характеристики | Варианты исправления и методы проверки |
|---|---|---|---|
| Деформация сегмента в свободном состоянии | Неравномерное высвобождение остаточных напряжений | Небольшая разность плоскостей после перевернутой поверхности, средняя выпуклость | Пошаговое фрезерование + естественная речность; поддержка обработки с помощью V-образного блока; трехкоординатный контроль полного размера |
| Размер партии постепенно увеличивается. | Накопление ножей | Первая деталь из одной партии соответствует требованиям, задняя деталь очень плохая | Внедрить предупреждение о сроке службы инструмента; резервный запас на отделку; случайным образом проверяйте основные размеры каждые 10 штук. |
| Размеры после зажима нормальные, после снятия зажима сверхразница | Чрезмерное удерживающее усилие или упругая деформация | Разница соосности зажима и заготовки | Оптимизация жесткости зажима; применение гидравлических/вакуумных зажимов; расчет деформаций зажима и обратная компенсация |
| Периодическая ошибка определенного положения | Радиальное биение главного вала или предварительное натяжение подшипника | Периодическая волна поверхности | Лазерный интерферометр проверяет осевую/радиальную погрешность шпинделя; перешлифовать или заменить подшипник; проверить чистоту конуса |
Система точного контроля и контроля качества с замкнутым циклом
Измерение трех координат и подтверждение первого элемента
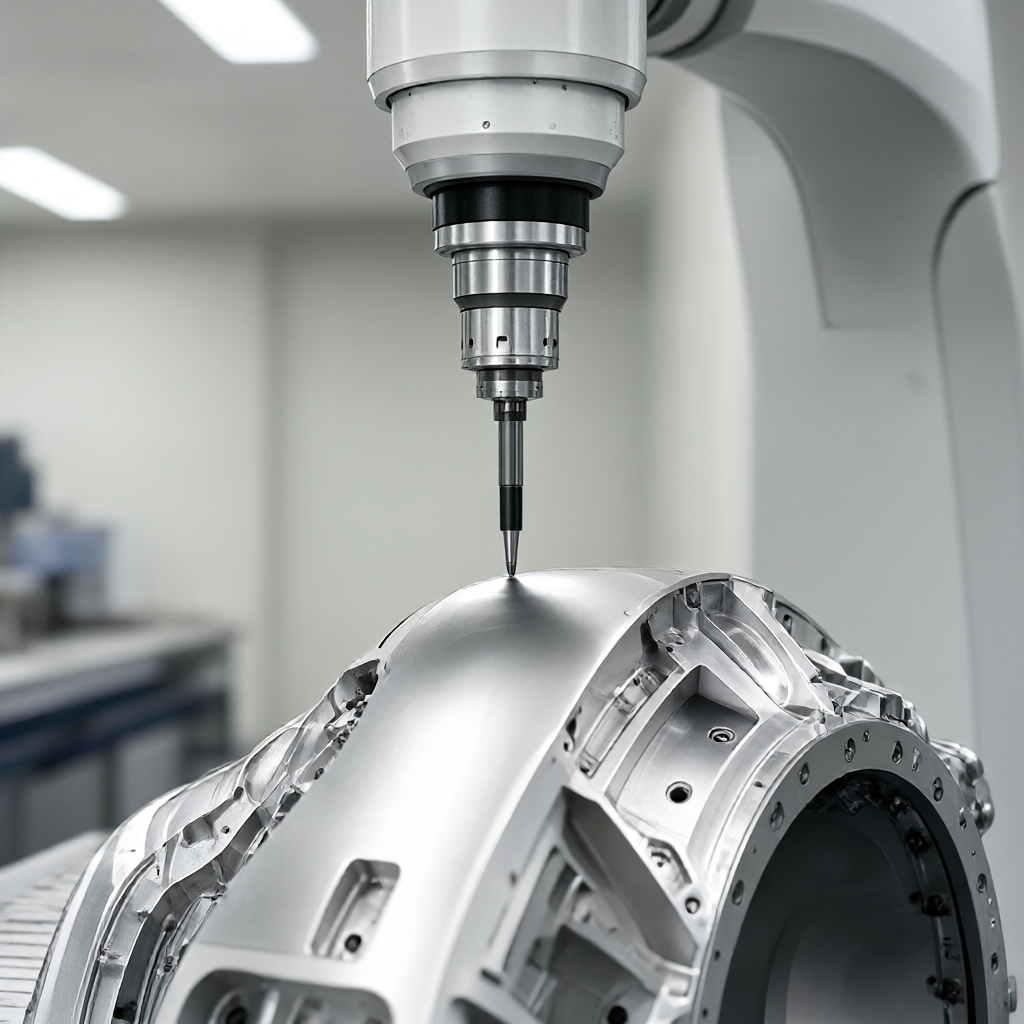
Для проверки сложных пространственных размеров используется система AS9100, которая включает в себя 100% полную проверку ключевых характеристик (KC). Для измерения измерения требуется термостатический контроль, температура воздуха должна быть ниже ±0,5 °C, чтобы избежать дополнительной ошибки из-за теплового расширения и сжатия. Рекомендуется фиксировать точки измерения ключевых размеров в запрограммированную систему координат для автоматического обнаружения и уменьшения погрешности считывания. Для скрытых внутренних особенностей можно использовать технологию оптического сканирования для получения данных облака точек, сравнивая отклонения с моделью САПР, визуально отображая локальные области сверхотклонения, обеспечивая поддержку данных для улучшения процесса.
Индекс целостности пакета и способности процесса
Одних только проверок недостаточно, необходимо обратить внимание на индекс пропускной способности процессов (Cpk). Для критически важных деталей авиации требуется Cpk ≥1,33. Анализируя график SPC (Statistical Processing Control), можно определить, вызваны ли колебания процесса особыми причинами.(например, различия в партии инструментов, колебания твердости материала). ShowyMetal в серийном производстве фиксирует параметры резания с помощью стандартного руководства по эксплуатации (SOP) и создает базу данных, которая связана с твердостью материала и сроком службы инструмента. При обнаружении сдвигов в процессе система автоматически запускает механизм повторной проверки простоя. Этот превентивный контроль качества, основанный на данных, эффективно предотвращает риск чрезмерного отклонения размеров до отгрузки, обеспечивая высокий уровень согласованности и прослеживаемости каждой партии авиационных деталей, поставляемых клиентам.
Частые вопросы размера CNC FAQ
Сколько размеров после фрезерования авиационных алюминиевых деталей является нормальным диапазоном?
Откос зависит от запаса заготовки, толщины стенки и времени охлаждения. Обычно размеры стабильны в течение 24 часов после отжига на денапряжение. При отсутствии отжига для снятия напряжения откос откос тонкостенных деталей может достигать 0,02 - 0,05 мм. Рекомендуется установить коэффициент отрыва для данной формы путем обрезки первой части и компенсировать обратное в ходе последующих операций.
Как избежать перерезания пятиосевых обрабатывающих центров при сложной обработке поверхностей в авиации?
Перерезание часто происходит из-за ошибки определения длины дна инструмента или задних углов. Используйте программное обеспечение CAM для тщательного моделирования столкновения, чтобы проверить угол между сферической сферой инструмента и нормалью заготовки. Убедитесь, что длина дна больше, чем вылет инструмента в наиболее неблагоприятных условиях, и перед фактической обработкой необходимо проверить сухим бегом, особенно траекторию входа инструмента вблизи угла внутренней полости.
Какие факторы в основном объясняют разницу в размерах при обработке титана?
Для управления тепловыми ошибками и накоплением износа требуется сильная охлаждающая жидкость (микроводорастворимая или поверхностная смазка) и низкая скорость резания и увеличение количества режущих операций.
Можно ли исправить из-за больших размеров ЧПУ с помощью ремонта?
Небольшая перерезка (поверхностный слой) может быть покрыта полировкой или пескоструйной обработкой, но при этом незначительная разница размеров, влияющая на прочность или совместимость, должна быть утилизирована. Слепая обработка может привести к нарушению распределения напряжения и усталостной службы деталей, что нарушает правила авиационной безопасности.
Каким образом небольшие партии авиационных деталей обеспечивают единообразие размеров?
Малые партии сталкиваются с проблемами управления сроком службы инструмента. Рекомендуется использовать стратегию «один нож», чтобы каждый новый нож проверялся в полном размере, фиксируя тенденции износа. Или оставить запас в большом количестве, чтобы выполнить согласованную обработку с помощью последнего высокостабильного инструмента. Кроме того, необходимо усилить контроль точности позиционирования, чтобы обеспечить последовательность многократных зажимов.
Заключение и профессиональная поддержка
Для решения проблемы больших размеров при обработке деталей с ЧПУ требуется многодисциплинарная синергия материаловедения, проектирования креплений, систем ЧПУ и точного контроля. Не существует многоцелевых параметров процесса, есть только индивидуальные решения, учитывающие конкретные характеристики изделия. Если вы сталкиваетесь с проблемой стабильности размеров при производстве авиационных конструкций, мы приветствуем отправку чертежей и технических спецификаций. Наша команда инженеров объединит кластер из 72 высокопроизводительных установок с ЧПУ и полный опыт контроля качества, чтобы разработать решение по точной обработке, включающее рекомендации DFM, дизайн приспособлений и предотвращение рисков, чтобы обеспечить своевременную и качественную доставку.



