





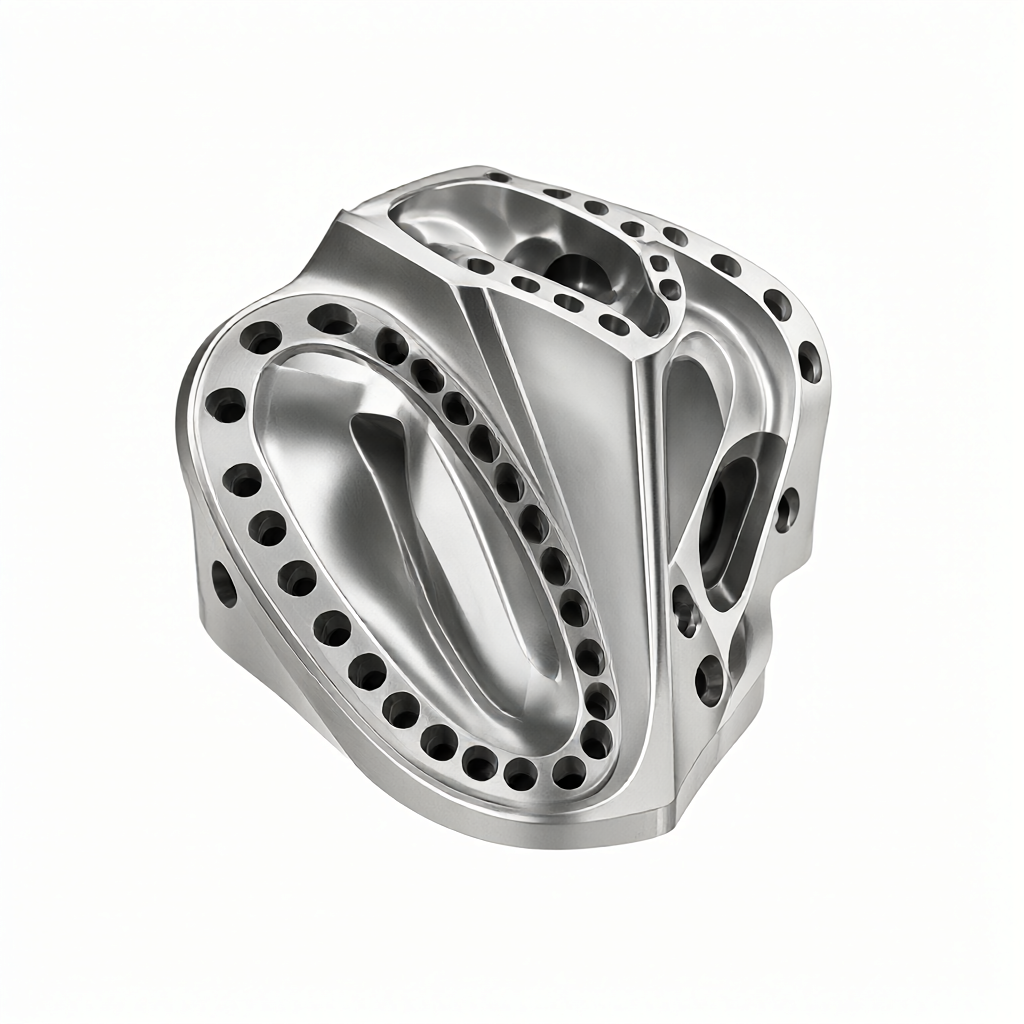
В случае с титановыми и высокотемпературными сплавами, традиционные треховые технологии часто сталкиваются с проблемами из-за вмешательства инструмента, следов ножа, деформаций зажима и высвобождения напряжения. В этой статье подробно рассматривается вопрос о том, как обеспечить высокую степень согласованности и надежности при производстве продукции, а также эффективность процесса обработки и обработки. Это позволяет инженерам и покупателям оценить технические возможности поставщиков в четырех областях: планирование процесса, проектирование зажимов, компенсация ошибок и стандарты приемки.
Принцип пятиосевой обработки и преимущества технологии авиационных конструкций
Конструктивные элементы авиации, такие как каркас фюзеляжа, опора шасси и коробка для арматуры двигателя, обычно имеют сложные характеристики свободной поверхности и плотные отверстия. Для обработки этих характеристик требуется многократное зажим, суммарная погрешность позиционирования обычно велика, что затрудняет выполнение жестких допусков формы и расположения чертежей.
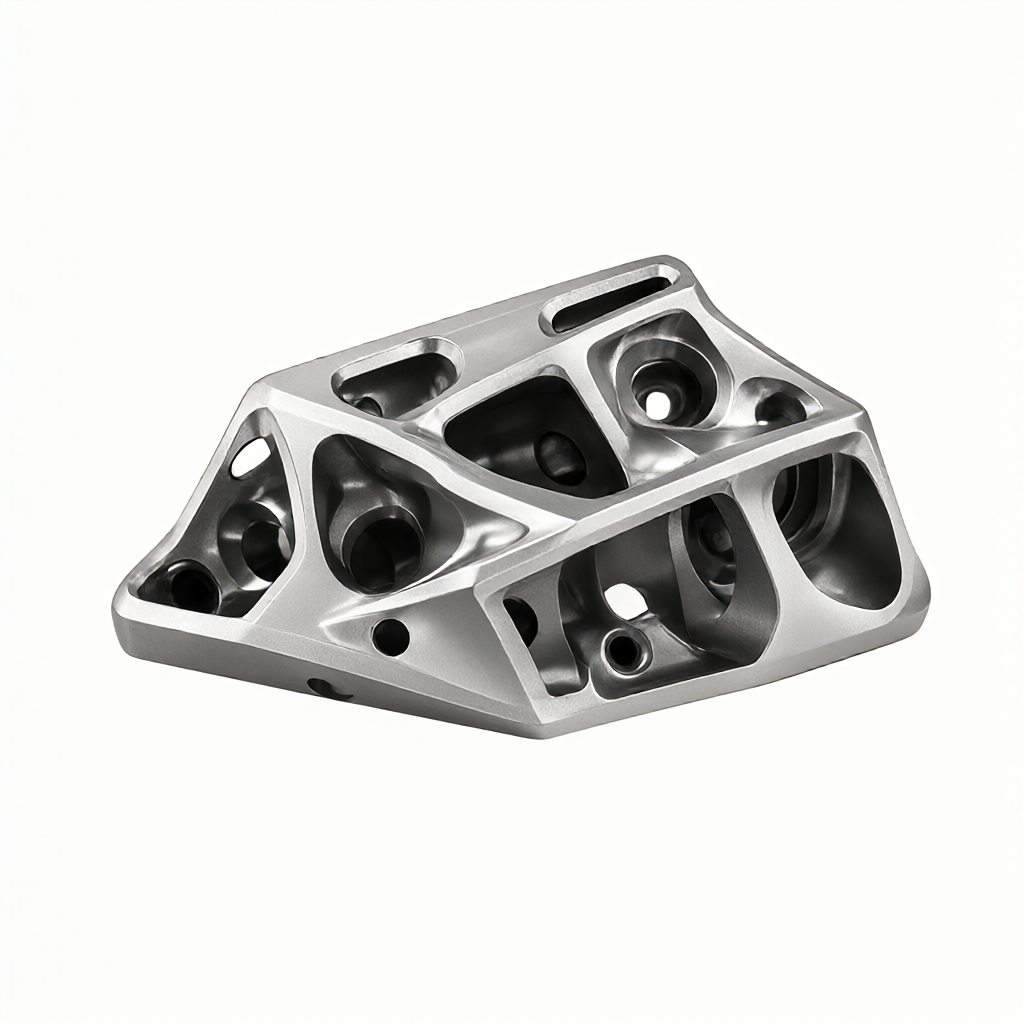
Система пятиосевой обработки состоит из трех прямых осей (X, Y, Z) и двух осей вращения (обычно обозначенных как A/C или B/C). Ее основное преимущество заключается в том, что"Постоянная обработка"Способность. Ось инструмента всегда указывает на нормаль поверхности заготовки или сохраняет фиксированный угол, избегая удара лезвия или хвостовика по необработанной поверхности заготовки. Этот режим движения обеспечивает следующие технические преимущества:
- Улучшение качества поверхности:При сохранении постоянного угла входа, равномерной толщины резания и уменьшении вибрирования из-за изменения глубины резания, шероховатость поверхности Ra обычно контролируется в пределах 0,8 мкм, полная обработка с помощью света может достигать Ra0,4 мкм.
- Оптимизация долговечности инструмента:Устранение помех хвостовика позволяет нож короче и жестче, а также более равномерно износ инструмента, что увеличивает срок службы на 30 - 50%.
- Уменьшение количества зажимов:Многогранная обработка выполняется с помощью одного зажима, что устраняет кумулятивную погрешность, возникающую в результате многократного позиционирования, что особенно важно для цельных элементов конструкции.
Для труднообрабатываемых материалов, таких как Inconel 718 или Ti-6Al-4V, достаточность охлаждения и плавность стружки благодаря пятиосевой сцеплению еще больше снижают риск затвердевания при обработке и обеспечивают стабильность размеров.
Стратегии критически важных зажимов: контроль жесткости, позиционирования и снятия напряжения
При использовании пяти осных соединений можно решить проблему "можно ли обрабатывать", а стратегия затяжки определяет, можно ли сохранить точность обработки. Большинство авиационных материалов находятся в состоянии отжига от напряжения, и если в процессе обработки не правильно загружается, то высвобождение остаточного напряжения может привести к деформациям деталей после разгрузки, что является основной причиной их массового списания.
Эффективная стратегия закладки должна быть выполнена«Шесть точков»Принципы, скорректированные с учетом свойств материала:
- Вакуумная адсорбция в сочетании с механическим нажимом:Для тонкостенных деталей простое механическое сжатие может привести к вогнутию поверхности. Рекомендуется использовать вакуумную адсорбционную диск в качестве основы для устранения напряжения на дне, использовать небольшое количество механического нажима в направлении, перпендикулярном силе резания. Нажатие должно быть рассчитано с помощью моделирования FEM и, как правило, контролируется в пределах 0,5 - 1,5 МПа.
- Применение мягких зажимов:Для деталей, требующих высокой шероховатости и не допускающих зажим, передняя часть может быть фрезерована с мягкими зажимами. На этапе тонкой обработки вместо жестких зажимов используются фрезерованные мягкие зажимы, чтобы обеспечить точность позиционирования и избежать повреждения обрабатываемой поверхности.
- Управление зонами теплового воздействия:Трение инструмента и деформация материала в процессе обработки вызывают тепло. Для больших корпусных деталей рекомендуется применять прямое орошение точки резания охлаждающей жидкостью и ограничить мощность шпинделя до 80% от номинального значения, чтобы уменьшить влияние тепловых деформаций на точность размеров.
При выборе зажима следует учитывать диапазон вращения пятиосевого станка. Чтобы избежать вмешательства инструмента в зажим под предельным углом, необходимо выполнить полное моделирование столкновения с зажимом в программном обеспечении CAM.
Планирование пути CAM: оптимизация и моделирование пути
Преимущества пятиосевого соединения в значительной степени зависят от выбора стратегии и настройки параметров программного обеспечения CAM. Для авиационных конструкций общие стратегии маршрутов сравниваются следующим образом:
| Имя политики | Применимые характеристики | Анализ преимуществ и недостатков |
|---|---|---|
| Точная обработка поверхности вращения (Swarf) | Свободные поверхности, сложные формы | Прекрасный:гладкий путь, без остатков, высокое качество поверхности;Отсутствуют:Длительное время расчета и высокие требования к топологии модели. |
| Обработка многогранника | Плоские конструкции с небольшими скруглениями | Прекрасный:Высокая эффективность и простота планирования;Отсутствуют:В сопряжении могут появиться следы стыков, которые требуют последующего освещения. |
| Бурение и расточка (Drill/Bore) | Глубокое отверстие, наклон, положение отверстия | Прекрасный:Автоматическое позиционирование по пяти осям, вертикальное вхождение в нож во избежание смещения долота, чистая поверхность стенки отверстия хорошая;Отсутствует:Требования к пространству проема зажима. |
| Обработка угловой очистки | Внутренний прямой угол, глубокий паз | Прекрасный:обеспечить полное удаление углов без остаточных следов;Отсутствует:При использовании ножей малого диаметра, низкой жесткости, легко разрывать нож, необходимо внимательно контролировать подачу. |
Перед началом обработки необходимо провестиАвтономная проверка моделирования. Проверяйте не только столкновение инструмента с заготовкой, но и физическое вмешательство инструмента, хвостовика, зажима и самого станка (шпинделя, скольжения, поворотного вала). Для критически важных партий рекомендуется создать файл временной траектории с кривыми подачи, чтобы убедиться, что G-код является правильным.
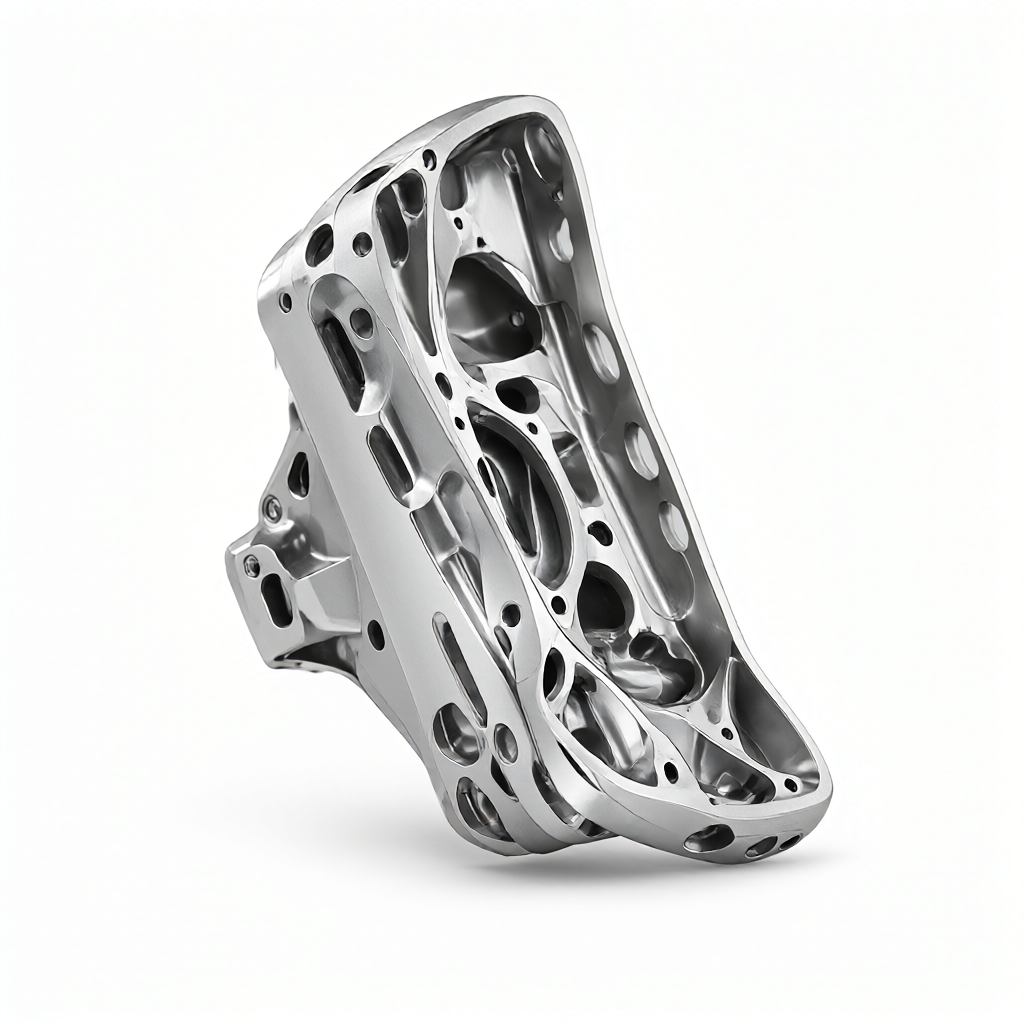
Методы контроля и нормы допуска
Приемка после завершения обработки является ключом к подтверждению эффективности технологии. Для требования к точности ±0,01 мм обычный штангенциркуль уже не может удовлетворить требования, полагается на следующие средства контроля:
- Трехкоординатная измерительная машина (CMM):Для полноразмерного определения с акцентом на плоскостность, соосность отверстий и допуски формы и расположения. Для обработки поверхностей по пяти осям необходимо проектировать плотные траектории зонда, включающие пограничные и внутренние точки, чтобы фиксировать деформации поверхности.
- Лазерные сканеры:Контурное сравнение для больших тонкостенных деталей. Наложение модели чертежа на данные облака точек позволяет создавать хроматографические карты, позволяющие быстро определить очаги местной деформации.
- Устройство шероховатости поверхности:Непосредственно измерить значение Ra ключевой поверхности координации. Обычно для аэродинамического уплотнения требуется Ra ≤0,8мкм, в сочетании с пятиосевым шлем, это должно быть стабильным.
На этапе серийного производства рекомендуется выполнять«Первая проверка + проверка процесса»Стратегия. Инженер по качеству должен проверять каждую деталь по чертежам GD&T, сохранять отчет о контроле; при серийном производстве, через определенное количество (например, каждые 50 единиц) проводить полный контроль CMM, остальные по стандарту AQL, чтобы сбалансировать эффективность и риск качества.
DFM Рекомендации и основные моменты технической оценки поставщиков
Для покупателя важно, чтобы до начала закачки было связаться с поставщиком DFM. При оценке способности предприятия с ЧПУ производить сложные авиационные единицы необходимо учитывать следующие технические показатели:
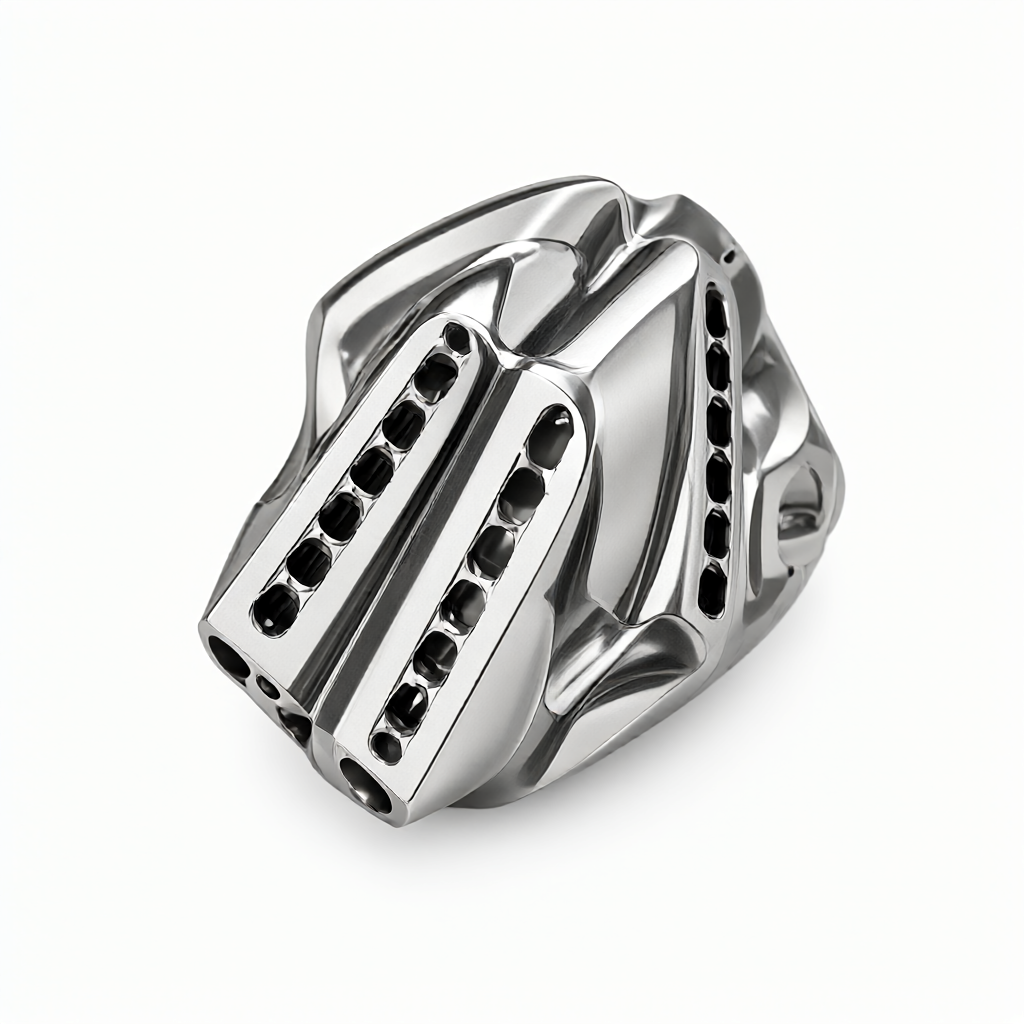
- Конфигурация устройства:Наличие 5-осевого центра обработки, а не только четырехосевого бокового фрезерования. Для реального пятиосевого соединения требуется одновременное движение двух осей вращения для сложной обработки поверхности. ShowyMetal имеет 72 установки с ЧПУ, охватывающие 3/4/5 осевые обрабатывающие центры и фрезерованные станки, что обеспечивает аппаратную основу для таких сложных деталей.
- Процедуры последующей обработки:Разные марки станков (DMG, Okuma, Haas и т. д.) имеют разные форматы кода G, и наличие у поставщика усовершенствованного процессора для конкретной модели напрямую определяет эффективность и безопасность программирования.
- Опыт работы с материалами:Параметры резания (скорость, подача, глубина резания) труднообрабатываемых материалов требуют большого объема данных. Опытные поставщики предлагают специальные руководства по резанию для TC4 и Inconel 718 и демонстрируют последовательность объемов.
Кроме того, качество обработки внешнего вида является важным показателем дифференциации. Точные детали с ЧПУ часто требуют анодирования и пескоструйной обработки поверхности. Если на поверхности имеются следы зажима или царапины, последующие гальванические или окислительные процессы могут усилить дефекты. Таким образом, изучение их способности защищать внешний вид во время обработки является ключевым фактором для обеспечения хорошего качества конечного продукта.
Что делать, если 5-осевая машина легко деформируется?
Это достигается за счет оптимизации способа зажима (например, вакуумная адсорбция для уменьшения местных напряжений) и резервирования технологического запаса. Рекомендуется провести отпуск денатяжения перед тонкой обработкой, а также применения стратегии «симметричная глубина среза» в CAM для уменьшения силы односторонней резания.
Применяется ли пятиосевая обработка для небольших партий сложных конструкций?
Отлично подходит. Несмотря на высокую стоимость пятиосевого программирования, оно позволяет значительно сократить количество загрузок и время обработки вручную для сложных деталей, а также повысить эффективность при небольших пакетах.
Как убедиться, что производительность по пяти осям у поставщика реальна?
Поставщик должен предоставить аналоговые видео с траекторией инструмента (например, видео Vericut) или материальные детали грубой обработки/тонкой обработки с действием оси вращения, чтобы проверить, видны ли следы закругленных соединений, что является наглядным основанием для определения пятиосевой связи.
Какой уровень шероховатости поверхности может быть достигнут при пятиосевой обработке?
При хорошем состоянии инструмента и правильных параметрах Ra обработки обычно стабилизируется в пределах 0,4 мкм-0,8 мкм. Для более высокого качества можно добавить операцию оптической обработки, при этом необходимо избегать значительного изменения угла оси инструмента, чтобы предотвратить появление следов.
Как контролировать последовательность пятиосевой обработки в серийном производстве?
Основой для этого является стандартизация и автоматизация зажимов. Использование собственных зажимов или турбулентных осей, а также строгое управление сроком службы инструмента (принудительная замена инструмента по количеству или времени), чтобы обеспечить оптимальное износ каждой детали.
В процессе обработки сложных конструкций для авиастроения можно получить высокую оценку качества, а не только инструментов и станков, но и данных о процессе обработки. Если у вас есть необходимость в производстве таких деталей, то вам рекомендуется отправить чертежи и требования к технологии, чтобы выполнить их в соответствии с требованиями DFM.



