





Выбор охлаждающей жидкости для обработки с ЧПУ и стратегии защиты от коррозии
В аэрокосмическом производстве титановые сплавы, такие как Ti-6Al-4V, широко используются благодаря их высокому удельному весу и усталостойким свойствам, но их низкая теплопроводность (около 6-7 Вт/м·К) и усиливающей активности делаютВыбор охлаждающей жидкости для обработки станка CNCВ этой статье рассматриваются варианты охлаждения, применяемые при прецизионной обработке титановых сплавов на основе силы резания, плотности теплового потока и механизма коррозии материалов, а также соответствующие процессы очистки от коррозии, которые помогут инженерам сбалансировать эффективность обработки, точность и стоимость обработки при производстве.
Базовая логика требований к охлаждению титановых сплавов
Во-первых, титан является сильнопоглощающим элементом водорода, при высокой температуре легко реагирует с химическими веществами в режущей жидкости или водой окружающей среды, проникая в степные стружки, приводит к появлению скомпилированных стружекВодородность.Для снижения растяжения материала. Во-вторых, титановые сплавы имеют теплопроводность только 1/8 стали, теплота резания концентрируется на передней части инструмента и тонком слое детали. При недостаточном охлаждении местная температура может быстро подняться выше точки фазового перехода, изменяя структуру поверхности металлографического материала и вводя остаточное напряжение растяжения.
- Приоритет управления тепловым режимом:Охлаждающая жидкость должна иметь высокую теплоемкость, чтобы быстро отнять тепло в зоне резания и предотвратить отказы от красного тепла инструмента.
- Химическая инертность:Состав должен быть нейтральным или слабощелочным, чтобы предотвратить коррозию титановой матрицы сильными кислотами или сернистыми и хлорированными соединениями, а также коррозионное растрескивание под напряжением.
- Баланс смазки и охлаждения:Хотя титановые сплавы в основном полагаются на охлаждение, а не на масляную смазку, добавки с экстремальным давлением помогают уменьшить адгезивный износ.
Сравнительный анализ обычных видов охлаждающей жидкости в обработке титанового сплава
Для обработки титановых сплавов с ЧПУ наиболее распространенными охлаждающими средами являются водорастворимые жидкости для резания, микросмазка (MQL) и полностью синтетические жидкости для резания. Выбор должен быть сделан не только по коррозионному воздействию, но и по коррозионному воздействию титана. В таблице ниже сравниваются три основных варианта обработки Ti-6Al-4V:
| Тип среды | Типичный компонент/концентрация | Эффективность охлаждения (Вт/м² K) | Риски коррозионного воздействия титана | Применяемые сценарии и преимущества |
|---|---|---|---|---|
| Водорастворимые полусинтетические/полностью синтетические жидкости резания | Содержит антикоррозийное средство хлорирования, концентрация 5- 10% | Высокий (500-1000) | Высокий риск (если имеется свободный хлор) | Самая высокая скорость охлаждения для высокоскоростной 5-осевой фрезеровки. Но для быстрого точечного точечного зацепления необходимо использовать формулу без хлора или с низким содержанием хлора. |
| Микросмазочная (MQL) | Растительные масла + гранулы микротумана, расход 10-50 мл/ч | Средний (в основном за счет потока воздуха) | Низкие риски | Экологичная, отсутствие затрат на обработку жидких отходов. Однако охлаждение ограничено и доступно только для бурения и фрезерования с низкой скоростью вращения. |
| Полностью синтетическое неводорастворимое масло для резки | Присадка для экстремального давления, чистое масло | Низкий (50-100) | Низкий риск | Превосходная смазка, подавляет ноножему. Однако низкое тепловыделение не подходит для высоконагруженной врезки или глубокой обработки полости, требует воздушного охлаждения. |
Для ключевых конструкций авиации рекомендуется применятьСпециализированная жидкость для обработки титанаЭти жидкости обычно используют нехлорированные органические антикоррозийные средства, уровень рН контролируется в пределах 8,5 - 9,5, что обеспечивает пассивную защиту от титана и достаточно высокое давление. Запрещается использовать универсальное антикоррозионное масло с нитратами, так как нитриты при высокой температуре и высоком давлении могут образовывать нестабильные соединения.
Правила антикоррозионной обработки и очистки в процессе обработки
После обработки, если остатки режущей жидкости на поверхности титановых деталей не будут удалены, в щелях образуется электрохимическая коррозия, особенно во влажной среде. Антикоррозионная обработка-это не просто тирочная чистка, а стандартный процесс очистки:
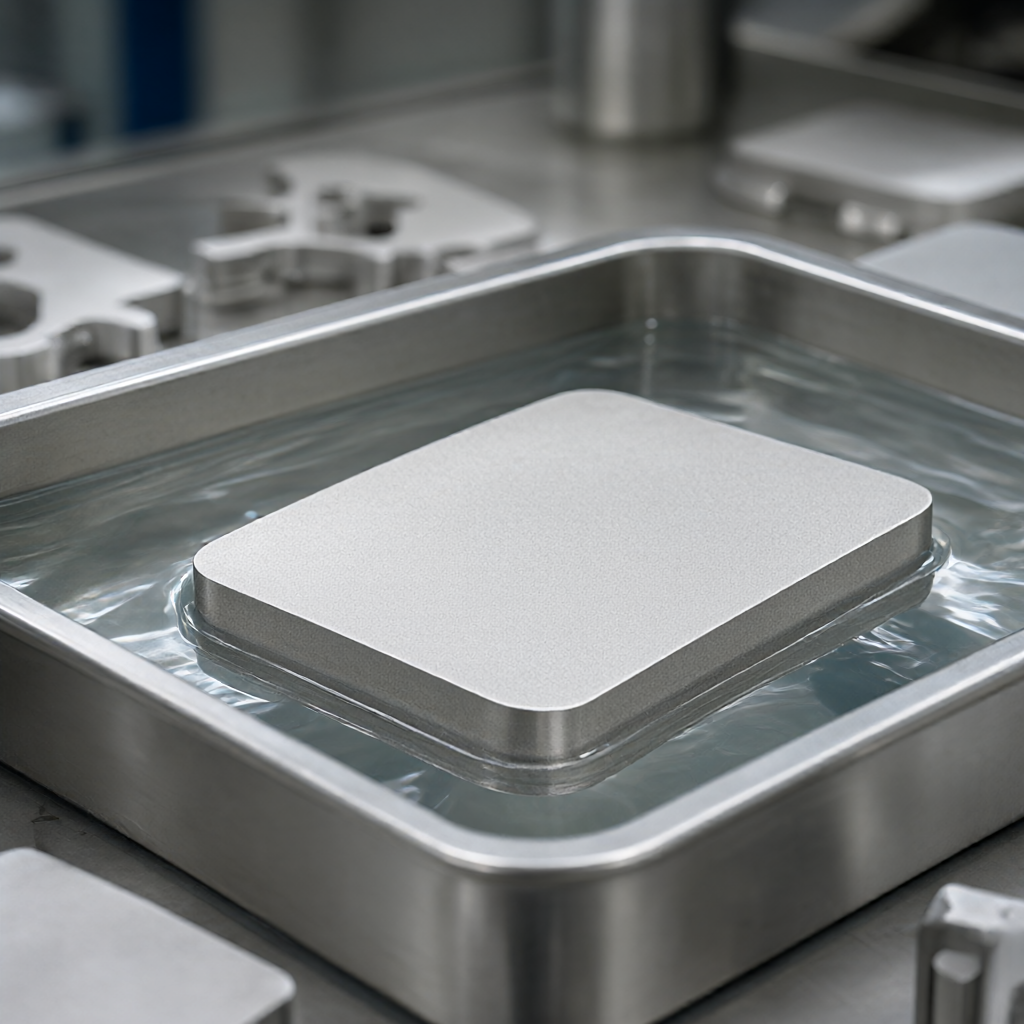
- Ультразвук обезжиривает:Использование нейтральных или слабощелочных демаслосодержащих средств для ультразвуковой очистки при 40- 60°C для удаления остатков режущей жидкости, прикрепленных к микропорам и резьбе.
- Чистая вода промывается:Необходимо использовать деионизирующую воду с удельным сопротивлением более 1 МОм·см, чтобы предотвратить образование слоя накипи на поверхности титана ионов кальция и магния из водопроводной воды.
- Сушка/сушка газовой фазы:Во избежание оставления влаги рекомендуется сушить сжатым воздухом или низкотемпературным горячим воздухом.
- пассивация (опционально):К деталям, находящимся на длительном хранении или подверженным воздействию коррозионной среды, могут применяться хромовые или нехромированные пассивирующие жидкости для образования прозрачной пассивирующей пленки и повышения стойкости к солью тумана.
Особое внимание уделяется:Запрещается использовать стальную щетку или шкуркуОчистка титановых деталей вручную, так как измельчитель может стать источником концентрации напряжения и началом коррозии при вставке на поверхность. Поверхность должна быть исправлена с помощью химической полировки или электролитического измельчения.
Влияние выбора охлаждающей жидкости на точность размера и шероховатость поверхности
Эффективность охлаждения напрямую влияет на тепловое удлинение инструмента. При обработке титанового сплава коэффициент теплового расширения инструмента невелик, но локальная высокая температура может привести к небольшому откату режущей кромки или к износу, что влияет на стабильность размера. Использование высокоэффективной охлаждающей жидкости увеличивает срок службы инструмента на 30 - 50%, обеспечивая более стабильный уровень шероховатости поверхности Ra 0,4 - 0,8 мкм.
При реальной обработке рекомендуется контролировать температуру режущей жидкости. При температуре циркуляции охлаждающей жидкости выше 40°C эффективность теплоотдачи снижается, необходимо увеличить расход или улучшить компоновку охлаждающей линии, чтобы сопла направлялись непосредственно в точку резания. Для высокоточной пятиосевой обработки применяютсяНаправленное охлаждение высокого давления(давление>70 бар) эффективно удаляет стружку и снижает коэффициент трения, значительно снижает степень волнирования поверхности (значение Wt).
Стандарты приемки и общие режимы отказов
Перед поставкой авиационных деталей, помимо обычного контроля размеров, необходимо провести неразрушающий контроль (NDI) для выявления потенциальных дефектов:
- Металлографические исследования:Провести электролитическую полировку и коррозию ключевых сечений, проверить наличие водородной трещины или чрезмерной толщины слоя обрабатываемого твердителя. Глубина обрабатываемого отвердившегося слоя должна быть ограничена в пределах 20-50 мкм, переглубина может увеличить риск возникновения усталостной трещины.
- Испытание солевого тумана:Если детали требуют коррозионной стойкости, необходимо провести испытание нейтрального солевого тумана (NSS), которое обычно требует непрерывного распыления в течение 48-96 часов без красной ржавчины. Титановые детали, не прошедшие пассивации, должны быть лучше, чем углеродистая сталь, но если очистка не была завершена, швы могут быть подвержены коррозии.
- флуоресцентный контроль (ФПИ):Используется для обнаружения микротрещин на поверхности, особенно для межкристаллитного растрескивания, вызванного тепловым напряжением.
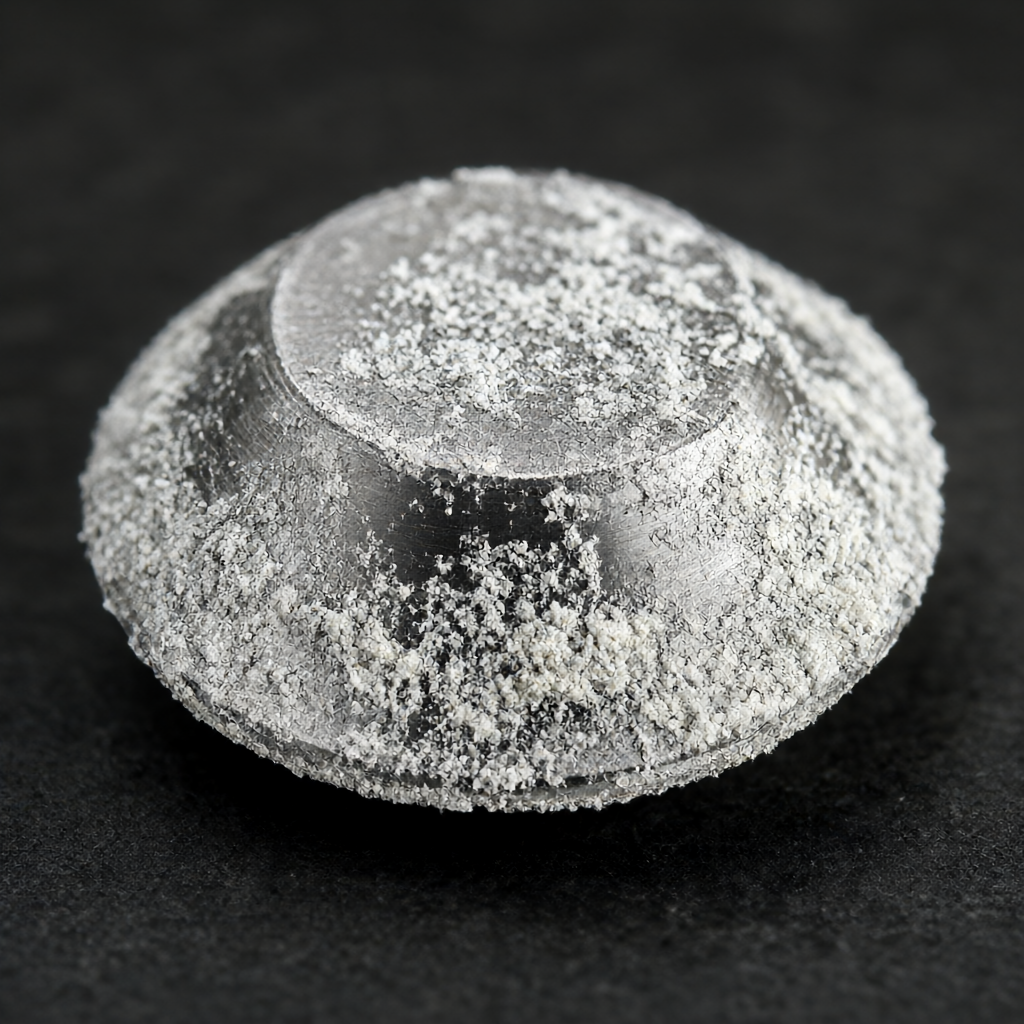
Если на поверхности детали появляется белый порошкообразный продукт коррозии (известный как «титановый кремен»), это обычно происходит из-за смешивания охлаждающей жидкости с загрязняющими веществами или неполной очистки. При этом необходимо провести химическую очистку и пассивирование, не шлифовать слишком глубоко, чтобы не повредить проектную толщину стенки.
Вопросы и ответы (FAQ)
Можно ли обрабатывать титановые сплавы с помощью хлора?
Настоятельно рекомендуется избегать. Хотя хлор для резания хорошо работает на сталь, ионы свободного хлора чрезвычайно агрессивны по отношению к титану, что может привести к точечной коррозии и растрескиванию под напряжением. Следует использовать специальные растворы для обработки титана без хлора.
Подходит ли микросмазка для высокоскоростного фрезерования титановых сплавов?
MQL обладает меньшим тепловым потенциалом, чем жидкое охлаждение, и не подходит для высокозагруженных и высокоскоростных фрезеровочных операций. Он лучше подходит для низкоскоростного бурения или точения и требует строгого контроля струйного потока и распыления, поскольку недостаточное охлаждение может привести к быстрой пассивации инструмента.
Каким образом обработанные титановые детали хранятся в течение длительного времени для защиты от коррозии?
Титановые детали должны быть сухими и чистыми. Рекомендуется использовать антикоррозионную бумагу из газовой фазы или антикоррозионную пленку и хранить их в условиях относительной влажности ниже 40%. Избегать прямого контакта с медью, алюминием и другими металлами во избежание коррозии электропара.
Как наиболее точно контролировать концентрацию охлаждающей жидкости?
Рекомендуется использовать рефрактор для контроля концентрации концентрированной жидкости, а не полагаться исключительно на проводимость. В то же время ежедневно проверяется pH, при отклонении от базисного значения ±0,5 необходимо настроить или заменить режущую жидкость для предотвращения коррозии титановой основы кислотой или щелочной несбалансированности.
В каких случаях наиболее часто возникает водородность?
Хрупкость водорода происходит в основном на стадии термической обработки или очистки после обработки. Если деталь находится слишком долго во время очистки водой при высокой температуре и высоком давлении, или если не происходит своевременного снятия напряжения после сварки/обработки, атомы водорода могут просачиваться в скопы. Норма заключается в том, что сразу после обработки проводится тщательная очистка и сушка, при необходимости проводится вакуумный отжиг для распространения водорода.
Выводы и рекомендации в отношении действий
Для того чтобы избежать скрытых сбоев и обеспечить соответствие партии, необходимо создать архивную документацию по управлению охлаждающими жидкостями, которая необходима для выполнения заказов на поставку с высокой точностью (±0,01 мм) и высокой шероховаемостью (Ra 0,4 мкм).
Если вы разрабатываете детали из титанового сплава или сталкиваетесь с проблемами, связанными с последовательностью процесса обработки, отправьте чертежи и технические требования нашей команде. Мы рекомендуем варианты охлаждения и последующей обработки в зависимости от геометрических характеристик детали (например, глубоких полостей, тонких стенок), и обеспечим техническую поддержку всего процесса от испытания до массового производства.



