





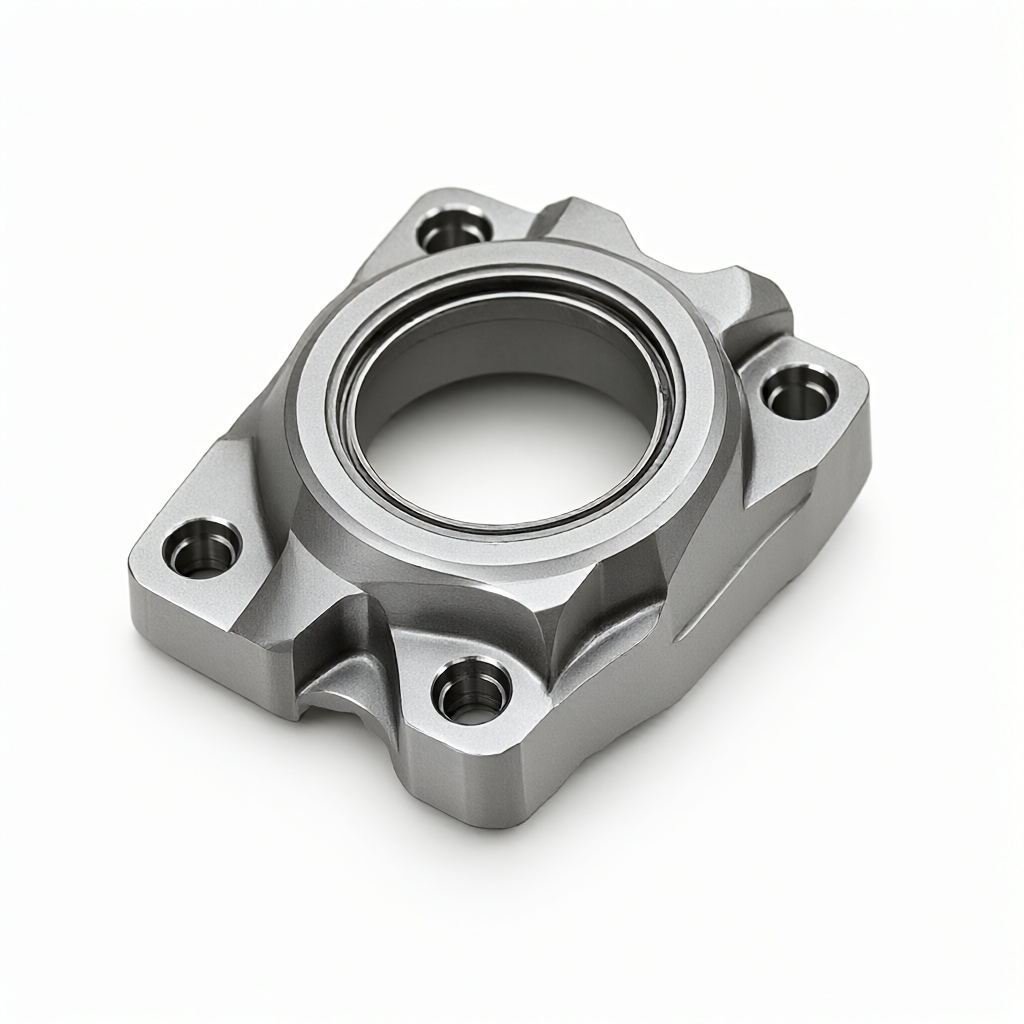
Обработка деталей с ЧПУ для авиации: анализ разницы в стоимости отбора мелкосерийного производства и производства
В авиационном производстве структура затрат на обработку деталей с ЧПУ нелинейно меняется в зависимости от количества заказов. Основными факторами затрат (обычно это 1-100 единиц) являются разработка программ, проектирование приспособлений и первая проверка оборудования, в то время как массовое производство (более 100 единиц) позволяет снизить удельные затраты за счет распределения фиксированных затрат, оптимизации путей обработки и осуществления крупномасштабных закупок. Понимание этого различия является ключевым фактором для инженеров и ответственных за закупки при составлении бюджета и выборе поставщика. Для таких производителей, как ShowyMetal с 72 станками ЧПУ (включая 3/4/5 осевые обрабатывающие центры и фрезерование), рекомендации DFM по инженерному стыковку позволяют избежать потенциальных проблем производства на этапе отбора проб, что позволяет точно контролировать расходы на весь жизненный цикл.
Состав затрат на этапе отбора мелкосерийного производства и болевые точки
Первостепенной задачей на этапе отбора является «быстрый», но «быстрый» часто сопровождается высокими премиями. Для деталей класса авиации стоимость пробной проверки определяется не только материалом, но и следующими фиксированными затратами:
- Программирование и проверка моделирования:: Сложная геометрия авиационных деталей, часто включает 5-осевую обработку. Написание G-кода, обнаружение столкновений и интерферометрический анализ обычно занимает от 8 до 40 часов. Эти затраты на рабочую силу не могут быть эффективно распределены в небольших количествах.
- Дизайн приспособлений и нестандартных приспособленийДля обеспечения точности ±0,01 мм обычные универсальные зажимы могут не соответствовать требованиям к жесткости или позиционированию. Для титановых или высокотемпературных сплавов конструкция зажима также должна предусматривать компенсацию тепловой деформации.
- Испытание и оптимизация параметровПри первой обработке необходимо пройти пробную обработку для проверки параметров резания (скорость вращения, подача, глубина резания). Если требуется чистота поверхности детали Ra0,4 мкм, то может потребоваться многократная обработка, что увеличивает износ инструмента и время работы.
На этом этапе заказчик часто сталкивается с противоречиями между «жестким сроком сдачи» и «стабильностью технологии». Если у поставщика нет опыта, успешно распилотирование, но слаженная последовательность серийного производства приведет к более дорогостоящим рискам дальнейшей переделки.
Основные механизмы снижения затрат на этапе производства
При увеличении объема заказов до массового производства (например, в случае массовых заказов с 15-25 дней) структура затрат коренным образом меняется, в основном благодаря следующим механизмам:
- Совместное использование постоянных расходовОдноразовые затраты, такие как программирование и дизайн приспособлений, распределяются сотнями или тысячами деталей, что приводит к резкому снижению затрат на отдельные единицы.
- Блокировка и автоматизация технологических параметровПроверенные пробной пробы параметры затвердеваются, последующие партии не нуждаются в частом испытании. В сочетании с автоматической системой спуска и отгрузки, можно уменьшить вмешательство человека и улучшить стабильность времени удара (Cycle Time).
- Масштаб инструмента и материалаЗакупка инструментов и прутков на оптовой основе обеспечивает пространство для переговоров, а стандартизованные способы зажима сокращают время замены (SMED) и повышают эффективность использования оборудования.
Например, для сложной авиационной конструкции из алюминиевого сплава стоимость одной детали может составить 800 руб., а при 1000 серийном производстве стоимость одной единицы может снизиться примерно до 350 руб. Это не просто снижение соотношения, но и скрытая экономия за счет снижения коэффициента утилизации с помощью «контроля за согласованностью пакета».
Анализ основных параметров пробы и производства
Для более наглядного понимания различий в следующей таблице сравниваются различия между мелкосерийными пробками и массовым производством в ключевых измерениях:
| Сравнительные измерения | Малая партия отбора (1-50 шт.) | Массовое производство (свыше 100) |
|---|---|---|
| Доля основных расходов | Программирование/дизайн приспособлений> плата за обработку> Стоимость материалов | Затраты на материалы/обработку в основном, доля постоянных издержек< 10% |
| Политика выбора устройств | Универсальный 3-осевой/5-осевой стенд с гибкими адаптерами | Специальные стенды или высокоскоростные самолеты для максимальной эффективности такта |
| Главное управление допусками | Проверка размерной цепи, подтверждение технической осуществимости | Контролировать значение CPK> 1.33 для обеспечения согласованности партии |
| Способ проверки | 100% проверка полного размера (подтверждение первого элемента) | Выборочный анализ по AQL или 100% полный анализ ключевых характеристик |
| Обработка поверхностей | Малая пакетная обработка, высокий риск. | Обработка большого цилиндра, высокая согласованность цвета |
Стоит отметить, что соответствие поверхности является ключевым показателем для аэрофотоматериалов. При расчистке мелкосерийного производства анодирование или гальванизация из-за малого количества партии может привести к искажению тона; а при серийном производстве, с помощью равномерного цилиндра большого количества, можно лучше обеспечить стабильность качества внешнего вида «высокая яркая поверхность без царапины».
Влияние свойств материала на разницу в стоимости
К основным материалам, используемым для авиазапчастей, относятся авиационный алюминий (например, 7075), нержавеющая сталь (17-4PH, 316L), титановый сплав (Ti-6Al-4V) и высокотемпературные сплавы. Сложность обработки различных материалов напрямую влияет на эластичность затрат:
- Алюминиевые сплавыВысокая производительность резания и высокая подача. Обычно затраты на отбор проб для производства снижаются на 50 - 60% из-за больших возможностей для оптимизации технологического пути.
- Титановые сплавы: Плохая теплопроводность и легко деформация. На этапе отбора тщательно контролируется накопление стружки и тепловая деформация. При производстве стоимость снижается относительно незначительно (около 30%-40%) за счет улучшения режима охлаждения и управления сроком службы инструмента, но при этом достигается большая стабильность партии.
- Высокотемпературный сплавИзготовление сильно затвердевает, инструмент быстро изнашивается. Стоимость отбора проб очень высока, что в основном ограничивается стоимостью инструмента и временем обработки. Преимущества серийного производства заключаются в скидках на покупку инструмента и экономии рабочего времени благодаря автоматизации обработки.
Для инженеров оценка альтернативных материалов на стадии отбора (например, замена части титанового сплава высокопрочной стали) может быть эффективным средством снижения затрат на весь жизненный цикл при условии проведения DFM анализа для подтверждения соответствия прочности и усталости авиационным стандартам.
Как оптимизировать структуру затрат с помощью DFM рекомендаций
Простое сравнение удельных цен является односторонним, а разумная стратегия закупок заключается в участии на этапе проектирования. Рекомендации DFM (производственный дизайн) позволяют устранить неэффективные затраты из источника:
- Упрощение геометрических элементовПроверить, что все глубокие полости и внутренние углы R должны обрабатываться 5 осями? При переходе на 4-осную или раздельную обработку, стоимость пробного и серийного оборудования значительно снизится.
- Оптимизация зоны допускаНекритическая поверхность посадки, уменьшить допуск с ±0,01мм до ±0,05мм, можно повысить эффективность обработки более чем на 20%, и не влияет на функцию готовой продукции.
- Технология единой поверхностиВо избежание использования нескольких поверхностей одной и той же детали (например, растяжки и анодирования), это не только увеличивает затраты на связь образца, но и увеличивает время ожидания процесса в серийном производстве, что влияет на быстродействие доставки в течение 15-25 дней.
Поставщик, имеющий специальную инженерную команду, может указать эти потенциальные точки оптимизации до начала отбора. Например, ShowyMetal при настройке графика использует данные трехкоординатного измерения и анализ моделирования, чтобы предложить улучшения в пакетной последовательности, чтобы не допустить частых остановок на этапе производства из-за дефектов конструкции.
Вопросы и ответы (FAQ)
Сколько обычно длится цикл отбора CNC для авиационных деталей?
В зависимости от сложности. Простые поворотные детали 3-5 суток, сложные 5-осевые конструкции 7-15 дней. При необходимости специальных приспособлений срок может быть продлен до 2-3 недель.
Не стоит ли небольшая партия (например, 20 штук) дороже, чем пробный отбор?
Да. 20 единиц по-прежнему относятся к категории «проб», фиксированная стоимость нераспределена, цена обычно на 40%-80% выше, чем у 1000 единиц. Рекомендуется объединить заказы, если дизайн разработан.
Как обеспечить согласованность поверхности в производстве?
Ключевым моментом является управление сроком службы инструмента (Tool Life Management) и стандартизация процесса полировки. Используйте CMM для выборочного контроля значения шероховатости поверхности Ra, а также создание шаблона ограничения внешнего вида поверхности в качестве основы для приемки.
Каковы самые высокие затраты на производство титановых деталей?
Это колебания эффективности обработки из-за износа инструмента. Несвоевременная замена инструмента может привести к массовому разбросу размеров или поцаранированию поверхности. Рекомендуется использовать онлайн-мониторинг инструмента или регулярную замену инструмента.
Можно ли проверить технологию обработки поверхности на стадии отбора?
Да, но обратите внимание на разницу в эффективности обработки поверхности малых и больших партий (например, толщину пленки, равномерность цвета). Рекомендуется синхронизировать испытания поверхности небольших партий, чтобы определить риски, связанные с производством.
Выводы и предложения в отношении действий
Оптимизация затрат на обработку деталей с ЧПУ для авиатехники заключается не в том, чтобы просто снизить цену, а в том, чтобы сбалансировать точность, внешний вид и цикл доставки с помощью управления всего процесса «проверка проб-процесс твердения-контроль партии ». Для покупателя, выбирается возможность точного контроля Поставщик, который может предложить рекомендации DFM, может снизить скрытые расходы, связанные с дефектами конструкции или нестабильностью процесса. Рекомендуем использовать чертежи и спецификации в руках, обратиться к специализированной инженерной команде для оценки стоимости и технико-экономического обоснования, а также получить прозрачное предложение для ваших конкретных потребностей.



