





В аэрокосмической отрасли компоненты алюминиевых сплавов часто подвергаются сложной переменной нагрузке, остаточные напряжения, возникающие в процессе обработки, являются основным фактором, вызывающим деформации, дрейф размеров и даже раннюю усталость.Алюминиевые авиационные детали с ЧПУ отжиг под напряжениемПроцессы имеют решающее значение. В этой статье подробно рассматриваются температурные окна термообработки отжига, контроль скорости охлаждения, методы обнаружения остаточного напряжения и стратегии интеграции с процессами ЧПУ, что поможет инженерам и сотрудникам по закупкам разработать надежный технологический курс, гарантирующий высокую стабильность размеров и надежность конструкции на протяжении всего срока ее службы.
Физический механизм отжига от напряжения и основные цели
Алюминиевые сплавы при быстром контакте инструмента с изделием может привести к местной пластичной деформации и высокой температуре во время обработки, включая фрезерование и точение. При охлаждении поверхностные ткани имеют ограниченную склонность к мартенситному или аналогичному фазовому переходу, а внутренние ткани блокируются, что приводит к сохранению остаточных напряжений при растяжении или сжатии. Для алюминиевых сплавов авиационного класса (например, 7055, 2024, 6061 и т. д.) эти напряжения превышают предел текучести материала на 20 - 30%, что может привести к трещину под наложением эксплуатационной нагрузки.
- Снижение пикового значения внутренних напряжений: нагрев, чтобы материал попал в зону динамического восстановления, устраняя искажение решетки, уровень напряжения обычно снижается на 80 - 95%.
- Предотвращение деформации обработкиУстранение дисбаланса напряжения, обеспечение точности размеров прецизионной поверхности после тонкой обработки, предотвращение искажений более 0,02 мм в последующие месяцы.
- Увеличение продолжительности жизни от усталостиУстранение источника тяжения и повышение устойчивости к усталости, что является одним из основных показателей приемки авиационных конструкций.
Примечание-Отжиг под напряжением обычно не используется для изменения макромеханических свойств алюминиевых сплавов (например, прочности на растяжение), и его ядро заключается в «размерах и безопасности», а не в обогащении материала.
Обычные воздушные алюминиевые сплавы температуры денапряжения окна
Различные марки алюминиевых сплавов сильно различаются по чувствительности к термической обработке. Неправильная температура может привести к чрезмерной естественной текучести (для сплавов со сроком годности) или к крупному зерну. Ниже приведены рекомендуемые параметры денапряжения для некоторых основных авиационных алюминиевых сплавов:
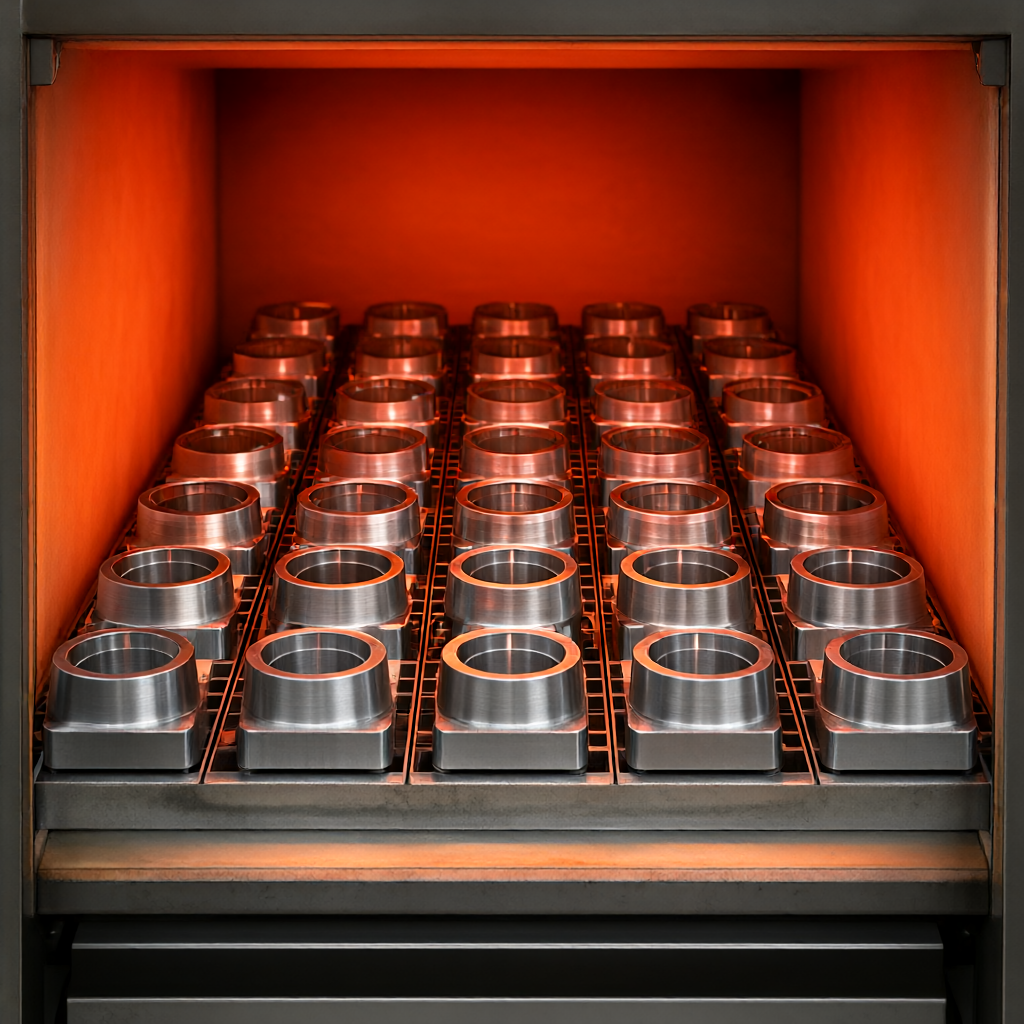
- Серия 2xxx (например, 2024-T3)Рекомендуемая температура 250°C ±10°C. Сплав содержит медь и чувствителен к температуре, запрещается превышать 260°C, иначе может вызвать коррозию сконовых труб и снизить коррозионную усталость. Время изоляции обычно составляет 1 час на дюйм.
- Серия 6xxxx (например, 6061-T6) 400 °CОхлаждение с печью или управление скоростью вентилятора для обеспечения того, чтобы разница между температурой ядра и поверхности не превышала 15°C.
- Зона быстрого охлаждения (температура 100 шт.)
Полное устранение напряжения резания; более стабильные размеры тонкой обработки; подходит для серийного производства Снижение твердости после отжига, инструмент тонкой обработки быстро изнашивается; может потребоваться повторное зажим, риск накопления ошибок Вариант B: локальный отжиг после грубой полуочистки Подъем материала → грубый/полуочищенный → локальное высвобождение напряжения (низкотемпературный кратковременный) → очистка Высокая твердость 7 xxxx алюминиевые сплавы, малые партии высокоценные детали Сохраняет большую часть прочности T6/T7; небольшое изменение характеристик резания; высокая точность Неполное освобождение напряжения; возможность деформации детали при наличии зоны перехода толстого толстого; узкое технологическое окно затрудняет стандартизацию Вариант C: Холодное давление вместо отжига Выгрузка → грубая обработка → Глубокая катка/дробеструйная обработка → очистка Отверстия для анкерного болта, требования к высокой усталости Ввод полезного напряжения давления; не требуется термообработки; операция короткая Не устраняется общее тепловое напряжение; применяется только в зонах, чувствительных к усталости поверхности; трудно регулировать технологические параметры Рекомендуется для большинства компонентов авиатехники ShowyMetal (например, подставки датчиков, соединители трубопроводов).Программа AХотя эффективность тонкой обработки после отжига несколько снизилась, это влияние можно компенсировать за счет оптимизации покрытий инструмента (таких как TiPVD AlN) и стратегий микроподачи в обмен на 100% -ную пригодность и стабильность размеров конечного продукта.
Вопросы и ответы (FAQ)
Нужен ли алюминиевый сплав после отжига?
Все зависит от серии сплавов. Для несгибаемых серий 1xxx или 5xxx дополнительная задержка после снятия напряжения не требуется. Для несгибаемых серий 2xx, 6xxx, 7xxx при использовании материалов T6 или T73 отжиг от напряжения может частично обратить вспять эффект усиления. Обычно процесс установлен как «теплоизоляция-медленное охлаждение», а не процесс полного осаждения, если в дальнейшем необходимо восстановить прочность, необходимо повторно провести искусственную истечение срока, но это снова вводит напряжение, поэтому лучшая стратегия заключается в том, чтобы контролировать температуру отжига, одновременно с устранением внутренних напряжений, фаза осаждения (зона GP и т. д.) не происходит грузировки, таким образом, сохранить первоначальный класс прочности.
Как определить, достаточно ли «отжига»?
По двум показателям: ниже ли остаточное растяжение поверхности, измеренное рентгеновской дифракционной дифракцией (обычно



